



G90 vs G91 Begrijpen: Absolute en Incrementele Coördinaten in Hust CNC-frees Programmeren
Een eenvoudig basaal G-code programma voorbeeld voor Hust CNC-freesbesturingen, dat het verschil illustreert tussen G90 Absolute Coördinaat & G91 Incrementele Coördinaat.
Deze tutorial is ook van toepassing op de meeste Fanuc CNC-besturingen.
Dit is een goed hulpmiddel voor beginnende CNC-machinisten en programmeurs om het verschil tussen G90 en G91 te begrijpen.
Op Hust CNC-freesbesturingen:
G90 G-code wordt gebruikt voor Absolute Coördinaat
G91 G-code wordt gebruikt voor Incrementele Coördinaat.
G90 Absolute Coördinaat
De oorsprong (Werkstuk Nulpunt) is de referentie. De coördinaten van alle punten die de vorm van het werkstuk beschrijven, worden berekend vanaf de oorsprong.
G91 Incrementele Coördinaat
De coördinaten van alle punten die de vorm van het werkstuk beschrijven, worden berekend vanaf het eindpunt van het vorige blok.
Hust CNC Flexibiliteit
G90 Absolute Coördinaat Modus
In G90 Absolute Coördinaat modus:
X wordt gebruikt voor X-as absolute bewegingen.
Y wordt gebruikt voor Y-as absolute bewegingen.
Z wordt gebruikt voor Z-as absolute bewegingen.
Maar in G90 modus kunnen U, V, W gebruikt worden voor as incrementele beweegcommando's:
U wordt gebruikt voor X-as incrementele bewegingen.
V wordt gebruikt voor Y-as incrementele bewegingen.
W wordt gebruikt voor Z-as incrementele bewegingen.
Kortom: als u in G90 Absolute Coördinaat modus werkt, kunt u incrementele bewegingen maken door U, V, W te gebruiken. Er is dan geen behoefte aan G91 Incrementele Coördinaat commando.
G91 Incrementele Coördinaat Modus
In G91 Incrementele Coördinaat modus:
X wordt gebruikt voor X-as incrementele bewegingen.
Y wordt gebruikt voor Y-as incrementele bewegingen.
Z wordt gebruikt voor Z-as incrementele bewegingen.
In G91 modus kunnen U, V, W niet worden gebruikt.
Voorbeeld CNC-programma
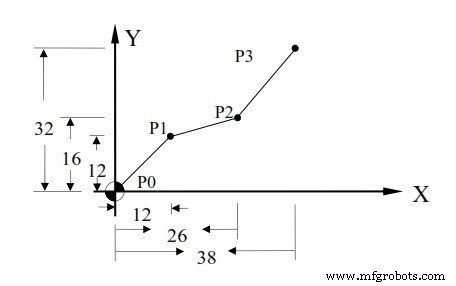
Hust CNC-frees G90 Absolute Coördinaten G91 Incrementele Coördinaat Voorbeeld
G90 Absolute Coördinaat
N10 G00 X0.000 Y0.000 Positioneer naar werkoorsprong
N20 G90 Stel programma in op absolute waarde
N30 G1 X12.000 Y12.000 F300.00 P0 naar P1
N40 X26.000 Y16.000 P0 naar P2
N50 X38.000 Y32.000 P2 naar P3
N60 M2
G91 Incrementele Coördinaat
N10 G00 X0.000 Y0.000 Positioneer naar werkoorsprong
N20 G91 Stel programma in op incrementele waarde
N30 G1 X12.000 Y12.000 F300.00 P0 naar P1
N40 X14.000 Y4.000 P0 naar P2
N50 X12.000 Y16.000 P2 naar P3
N60 M2
G90 Absolute Coördinaat met U, V, W
N10 G00 X0.000 Y0.000 Positioneer naar werkoorsprong
N20 G1 U12.000 V12.000 F300.00 P0 naar P1
N30 U14.000 V4.000 P1 naar P2
N40 U12.000 V16.000 P2 naar P3
N60 M2
Gemengd Gebruik
N10 G00 X0.000 Y0.000 Positioneer naar werkoorsprong
N30 G1 U12.000 V12.000 F300.00 P0 naar P1
N40 X26.000 V4.000 P1 naar P2
N50 X38.000 V16.000 P2 naar P3
N60 M2
Of
N10 G00 X0.000 Y0.000 Positioneer naar werkoorsprong
N30 G1 U12.000 V12.000 F300.00 P0 naar P1
N40 U14.000 Y16.000 P1 naar P2
N50 U12.000 Y32.000 P2 naar P3
N60 M2
CNC machine
- Kegeldraaien Beheersen met G90 Modale Cyclus: CNC Programmeergids
- Fanuc G90 Draaicyclus: CNC Programma Voorbeeld voor Efficiënte Draaibewerkingen
- G81 boorcyclus met G91 incrementale modus: Praktisch herhaalboorvoorbeeld
- CNC-freesvoorbeeld: G90 Absoluut, G91 Incrementaal, en Circulaire G02/G03 Interpolatie
- Haas CNC-frees G-codes: Complete gids voor voorbereidende functies
- Stap-voor-stap Handleiding: Een Volledige Cirkel Frezen op CNC-machines Met Praktische G-code
- Fanuc CNC Frees Contour Peeken: Efficiënte Subprogramma Herhaal Techniek
- Beginnergids: G90 Ruw Draaicyclus voor CNC-machinisten
- Sinumerik G90 Absoluut Positioneren beheersen: AC-opdrachten uitgelegd
- Absoluut & Incrementeel Werkstukposities in Heidenhain CNC-besturingen
- Complete Hust CNC G-code Referentie voor H4M & H4CL-M Freesbesturingen