



Complete Hust CNC G-code Referentie voor H4M & H4CL-M Freesbesturingen
Hust CNC G-code lijst voor CNC-machinisten die werken op CNC-freesmachines met Hust CNC-besturingen.
De volgende G-codes werken op:
Hust CNC H4M, Hust CNC H4CL-M en gerelateerde Hust CNC-freesbesturingen.
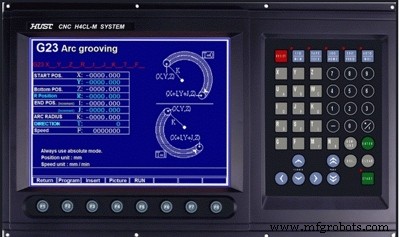
Hust CNC G-code Lijst – CNC-frees
Hust CNC G-code Lijst – CNC-frees
| G-code | Functie |
|---|---|
| G00 | Snelle positionering (snelle voersnelheid) |
| G01 | Lineair snijden (snijvoersnelheid) |
| G02 | Boog snijden, CW (mes achteraan) |
| G03 | Boog snijden, CCW (mes achteraan) |
| G04 | Wachttijd commando, tijdelijke stop |
| G08 | Machinecoördinaten wissen in alle assen |
| G10 | Data invoer |
| G20 | Systeemmeting in INCH modus |
| G21 | Systeemmeting in METRISCHE modus |
| G22 | Lineair frezen |
| G23 | Boog frezen |
| G24 | Rechthoekig frezen |
| G25 | Cirkelvormig frezen |
| G28 | Gereedschap beweegt naar 1e referentiepunt |
| G29 | Terug naar opgegeven positie vanaf ref. punt |
| G30 | Gereedschap beweegt naar 2e referentiepunt (10 groepen in totaal) |
| G31 | Sla-functie (Skip function) |
| G34 | Cirkelvormig boor vaste cyclus |
| G35 | Hoek boor vaste cyclus |
| G36 | Boog boor vaste cyclus |
| G37 | Raster boor vaste cyclus |
| G40 | Gereedschapstraalcompensatie – annuleren |
| G41 | Gereedschapstraalcompensatie – instellen (links) |
| G42 | Gereedschapstraalcompensatie – instellen (rechts) |
| G43 | Gereedschapslengtecompensatie – positieve richting |
| G44 | Gereedschapslengtecompensatie – negatieve richting |
| G49 | Gereedschapslengtecompensatie – annuleren |
| G50 | Proportionele functie annuleren |
| G51 | Proportionele functie instellen |
| G54 | Eerste werkcoördinaten |
| G55 | Tweede werkcoördinaten |
| G56 | Derde werkcoördinaten |
| G57 | Vierde werkcoördinaten |
| G58 | Vijfde werkcoördinaten |
| G59 | Zesde werkcoördinaten |
| G68 | X-as spiegelsnijding |
| G69 | Y-as spiegelsnijding |
| G80 | Boor vaste cyclus, annuleren |
| G81 | Boor vaste cyclus, instellen |
| G82 | Boor vaste cyclus – tijdelijke stop op bodem |
| G83 | Diepgat boor vaste cyclus |
| G84 | Tappen Snijden vaste cyclus, Staal draadschneiden |
| G85 | Uitboor cyclus |
| G86 | Uitboor cyclus – spindel stop op bodem |
| G89 | Uitboor cyclus – tijdelijke stop op bodem |
| G90 | Commando voor absolute coördinaat |
| G91 | Commando voor incrementele coördinaat |
| G94 | Voersnelheid gespecificeerd in mm/min |
| G95 | Voersnelheid gespecificeerd in mm/omwenteling |
Complete Hust CNC Draaibank G-code Referentie voor H4CL-T & H6C-T Controllers
Modale G-codes Beheersen voor CNC-programmeren: Praktische Gids
CNC machine
- CNC Freesmachine vs CNC Draaibank: Belangrijkste Verschillen Uitgelegd
- Expert handleiding voor CNC-freesmachine onderhoud: Levensduur & Precisie Verhogen
- Uitgebreide A-Z Glossaar van Essentiële CNC Termen
- CNC G-codes uitgelegd: essentiële gids voor CNC programmeurs
- Complete Fanuc G-code Naslaggids – Alle Commando's Uitgelegd
- CNC-freesvoorbeeld: G90 Absoluut, G91 Incrementaal, en Circulaire G02/G03 Interpolatie
- Haas CNC-frees G-codes: Complete gids voor voorbereidende functies
- Uitgebreide gids voor CNC G-codes voor Fanuc-besturingen
- Uitgebreide Hurco Draaibank G-code Referentie voor Dual-Screen & Max Consoles
- Uitgebreide Hurco Freesbank G-code Referentie voor CNC-machinisten
- Uitgebreide Mazak M-Series G-Code Referentie voor CNC-Machinisten