



4 Essentiële overwegingen bij het kiezen van een Hoekafrondingsfrees
Een Hoekafrondingsfrees (Corner Rounding End Mill) wordt typisch gebruikt om een specifieke straal aan een werkstuk toe te voegen, of in een afwerkoperatie om een scherpe rand of graat te verwijderen. Voordat u uw gereedschap selecteert, overweeg de volgende punten. De juiste keuze resulteert in een stevige frees met een lange levensduur en de gewenste dimensionele kwaliteiten op uw onderdeel. Een verkeerde keuze kan leiden tot onnauwkeurigheden en een teleurstellende ervaring.
De juiste pilootdiameter selecteren voor uw Hoekafrondingsfrees
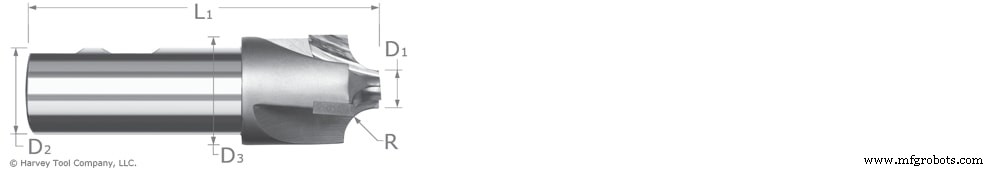
De pilootdiameter (D1 in de afbeelding) bepaalt de beperkingen van de frees. Bij grotere pilootdiameters kan de frees op lagere toer draaien. Maar met kleinere pilootdiameters kan de frees sneller draaien vanwege de grotere effectieve snijderdiameter. De effectieve snijderdiameter wordt bepaald door de volgende formules, afhankelijk van de straal-tot-piloot verhouding:
Voor een Straal/Piloot Verhouding < 2,5: Effectieve Snijderdiameter = Pilootdiameter + Straal
Voor een Straal/Piloot Verhouding ≥ 2,5: Effectieve Snijderdiameter = Pilootdiameter + 0,7x Straal
Grotere pilootdiameters hebben ook meer sterkte dan kleinere pilootdiameters door het extra materiaal achter de straal. Een kleinere piloot kan nodig zijn voor vrijheid bij het werken in smalle nuten of gaten. Kleinere pilootdiameters staan ook strakkere bochten toe bij het frezen van een binnenhoek.
Geflareerde of Ongeflareerde Hoekafrondingsfrees
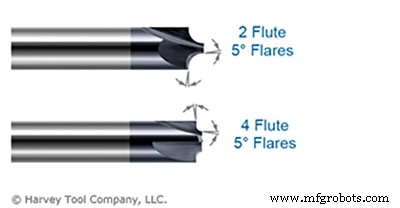
Het aanbrengen van een volledige straal op een onderdeel kan potentiëel een stap of overfrezen op het werkstuk achterlaten. Dit kan gebeuren als de frees niet perfect ingesteld is of als er kleine uittolling of trilling is. Een lichte 5° flare op de piloot en schouder mengt de straal soepel op het werkstuk en voorkomt een overfrezen.
Een geflareerde Hoekafrondingsfrees laat een onvolledige straal achter, maar biedt meer vergeving. Bovendien laat deze frees een schone oppervlakteafwerking achter en vereist geen tweede afwerkoperatie om overgebleven spuren te verwijderen. Een ongeflareerde hoekstraal laat een complete straal op het werkstuk, maar vereist meer insteltijd om ervoor te zorgen dat er geen stap ontstaat.
Front of Achter
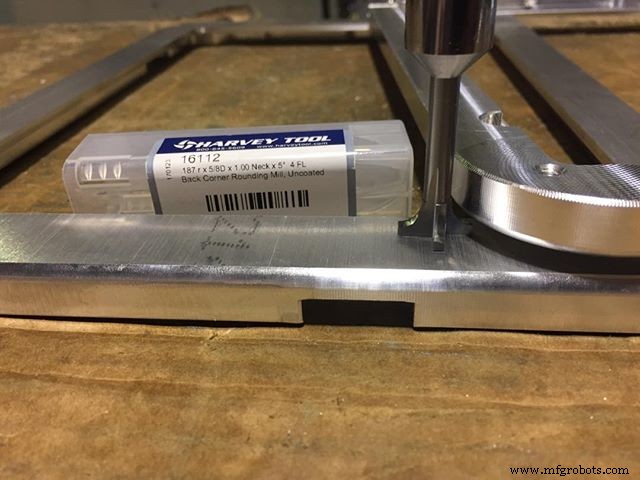
De keuze tussen een Hoekafrondingsfrees en een Achterhoek-frees hangt af van de locatie op het onderdeel die u bewerkt. Een Achterhoek Hoekafrondingsfrees moet worden gebruikt om een straal aan te brengen op een gebied van het onderdeel dat in de tegenovergestelde richting van de spindel wijst. Hoewel het materiaal gedraaid kan worden en een front Hoekafrondingsfrees gebruikt kan worden, voegt dit onnodige tijd en verhoogde cycluszeiten toe. Bij gebruik van een Achterhoek Hoekafrondingsfrees moet u ervoor zorgen dat u de juiste vrijheid heeft voor de kopdiameter, en dat de juiste bereikslengte wordt gebruikt. Als er onvoldoende vrijheid is, moet het werkstuk aangepast worden.
Flute-aantal
Deze frezen worden vaak aangeboden in 2, 3 en 4-fluit uitvoeringen. 2-fluit stijlen worden normaal gebruikt voor aluminium en non-ferreus materialen, hoewel 3 flutes snel populairder wordt voor deze materialen, omdat ze zachter zijn dan stalen, waardoor een groter span genomen kan worden zonder impact op de standtijd. 4 flutes moet gekozen worden bij het frezen van stalen om de standtijd te verlengen door de slijtage over meerdere tanden te spreiden. 4-fluit versies kunnen ook op hogere voedingen draaien vergeleken met 2 of 3-fluit gereedschappen.
Hoekafrondingsfrees selectie samengevat
De beste hoekafrondingsfrees varieert per klus. In het algemeen is het kiezen voor een frees met de grootste mogelijke pilootdiameter de beste optie, omdat het de meeste sterkte heeft en minder vermogen vereist door de grotere effectieve snijderdiameter. Een geflareerde Hoekafrondingsfrees is te verkiezen voor afrondingsdoeleinden als het werkstuk een onvolledige straal mag hebben, aangezien dit meer vergeving biedt en insteltijd kan besparen. Zo niet, dan moet een ongeflareerde Hoekafrondingsfrees gebruikt worden. Zoals vaak het geval is, hangt de keuze voor het aantal flutes grotendeels af van gebruikersvoorkeur. Zacht materiaal vereist meestal minder flutes. Naarmate het materiaal harder wordt, moet het aantal flutes op uw frees toenemen.
CNC machine
- Inzet Frezen: Een Uitgebreide Gids voor Efficiëntie en Prestaties
- Hoe Hoekradius CNC-bewerkingsnauwkeurigheid Beïnvloedt
- C-Frame VMC vs Bridge Mill: Waarom Bridge Mills C-Frames overtreffen
- Expert handleiding voor frees snijden troubleshooting: voorkom slijtage en breuk
- 8 veelvoorkomende fouten die frees levensduur verkorten
- Levensduur van je frees verlengen: Bewezen strategieën om breuk te verminderen en kosten te besparen
- Kiezen Tussen Boortjes en Frezen: Belangrijke Richtlijnen
- Voedsnelheden beheersen voor enkelsneeuw frezen: Wanneer vertragen en wanneer versnellen
- Efficiëntie maximaliseren met bewezen enkelsneeuw frees bewerkingsstrategie
- De juiste kunststof-snij-eindfrees selecteren voor optimale bewerking
- Complete Gids voor Haas-frees M-codes: Functies, Instellingen & Gebruik