



De mechanica van High-Feed eindfrezen onthuld voor superieure freesprestaties
Een High Feed Eindfrees is een type High-Efficiency Milling (HEM) gereedschap met een gespecialiseerd eindprofiel dat het gereedschap in staat stelt chip-dunning te benutten om dramatisch verhoogde voedsnelheden te hebben. Deze tools zijn bedoeld om te opereren met een extreem lage axiale snijdiepte zodat de snijwerking plaatsvindt langs de gebogen rand van het bodemprofiel. Dit stelt een paar verschillende fenomenen toe:
- De lage lead-hoek zorgt ervoor dat de meeste snijkracht axiaal terug in de spindel wordt overgedragen. Dit resulteert in minder afbuiging, aangezien er veel minder radiale kracht is die de frees van zijn middenas duwt.
- Het uitgebreide gebogen profiel van de bodemrand zorgt voor een chip-dunning effect dat agressieve voedsnelheden toestaat.
De Lage Lead-hoek van een High Feed Eindfrees
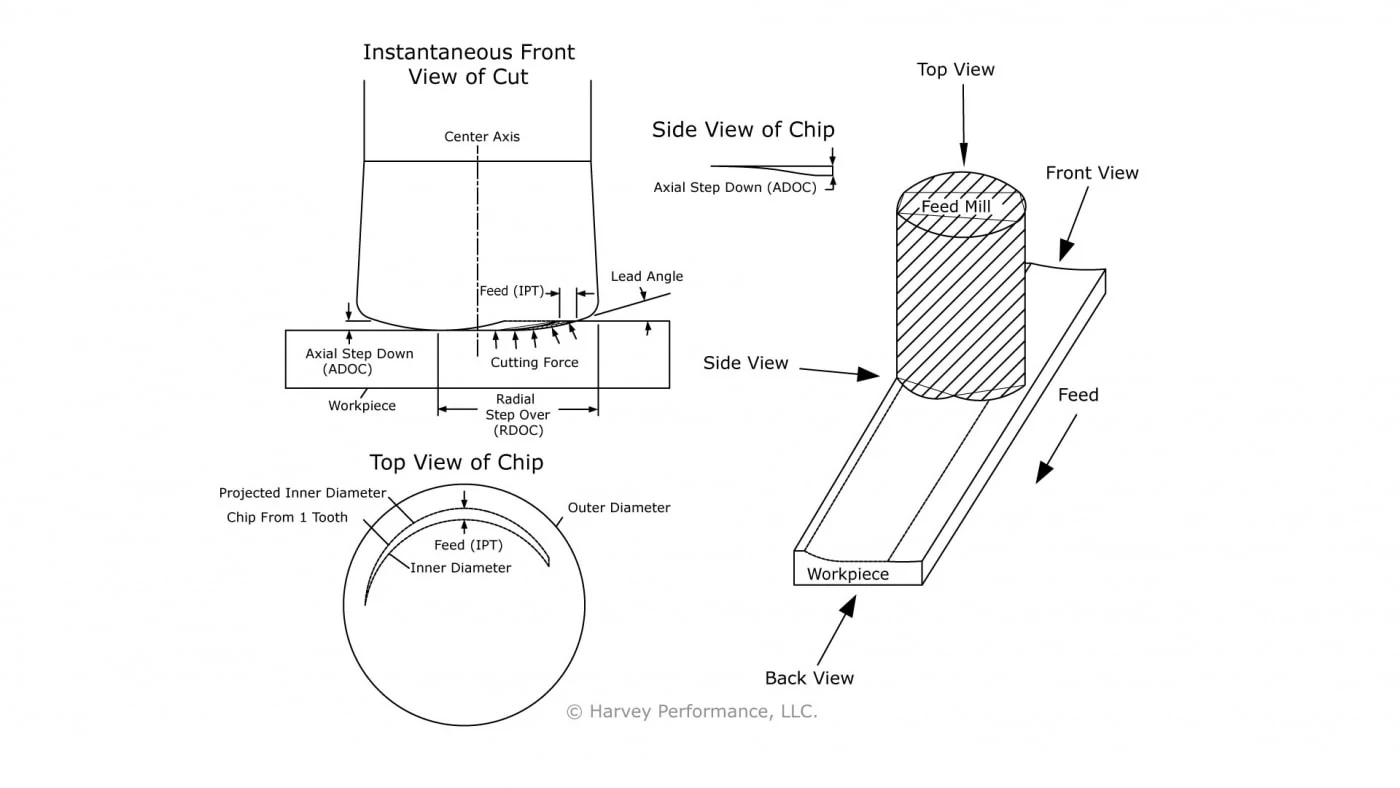
Zoals te zien in Figuur 1 hieronder, wanneer een High Feed Eindfrees correct in een werkstuk geëngageerd is, overbrengt de lage lead-hoek, gecombineerd met een lage axiale snijdiepte, de meerderheid van de snijkracht omhoog langs de middenas van het gereedschap. Een lage hoeveelheid radiale kracht stelt langere uitreiken in zonder de nadelige effecten van trillingen, wat tot gereedschapsfalend leidt. Dit is gunstig voor toepassingen die een lage hoeveelheid radiale kracht vereisen, zoals het frezen van dunne wanden of het contouren van diepe zakken.
Feed Frezen Hebben Agressieve Voedsnelheden
Figuur 1 toont ook een momentopname van de span die gevormd wordt wanneer geëngageerd in een juiste ruwfrees-toolpath. Let op hoe de span (gemarkeerd door diagonaallijnen) dunner wordt naarmate het de middenas van het gereedschap nadert. Dit is te wijten aan de gebogen geometrie van de bodemrand. Vanwege dit chip-dunning fenomeen, moet de voeding van het gereedschap verhoogd worden zodat het gereedschap actief betrokken is bij snijden en niet wrijft tegen het werkstuk. Wrijving zal wrijving verhogen, wat op zijn beurt het warmteniveau rond de snijzone verhoogt en vroege gereedschapsslijtage veroorzaakt. Omdat dit gereedschap een verhoogde spanbelasting vereist om een haalbare snijrand te behouden, heeft het gereedschap de naam “High Feed Mill” gekregen.
Andere Fenomenen Vanwege Gebogen Geometrie van Bodemrand
De gebogen geometrie van de bodemrand sanctioneert ook de volgende acties:
- Een programmeerbare straal die aan een CAM-toolpath wordt toegevoegd
- Schilfers die vormen tijdens vlakfrezen
- Anders gevormde spannen die gecreëerd worden tijdens draaien-toepassingen, vergeleken met HEM ruwfrezen
Programmeerbare Straal
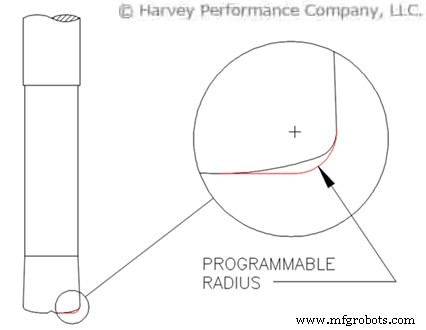
Helical Solutions' High Feed Eindfrezen heeft een dubbele radius bodemrand-ontwerp. Vanwege dit kan het exacte profiel niet gemakkelijk geprogrammeerd worden door sommige CAM-software. Daarom wordt een theoretische straal gebruikt om eenvoudige integratie toe te staan. Simpelweg programmeer een stumpfrees-toolpath en gebruik de theoretische straal (hieronder in Figuur 2 te zien) uit de dimensionstabel als hoekradius.
Schilfers Beheren
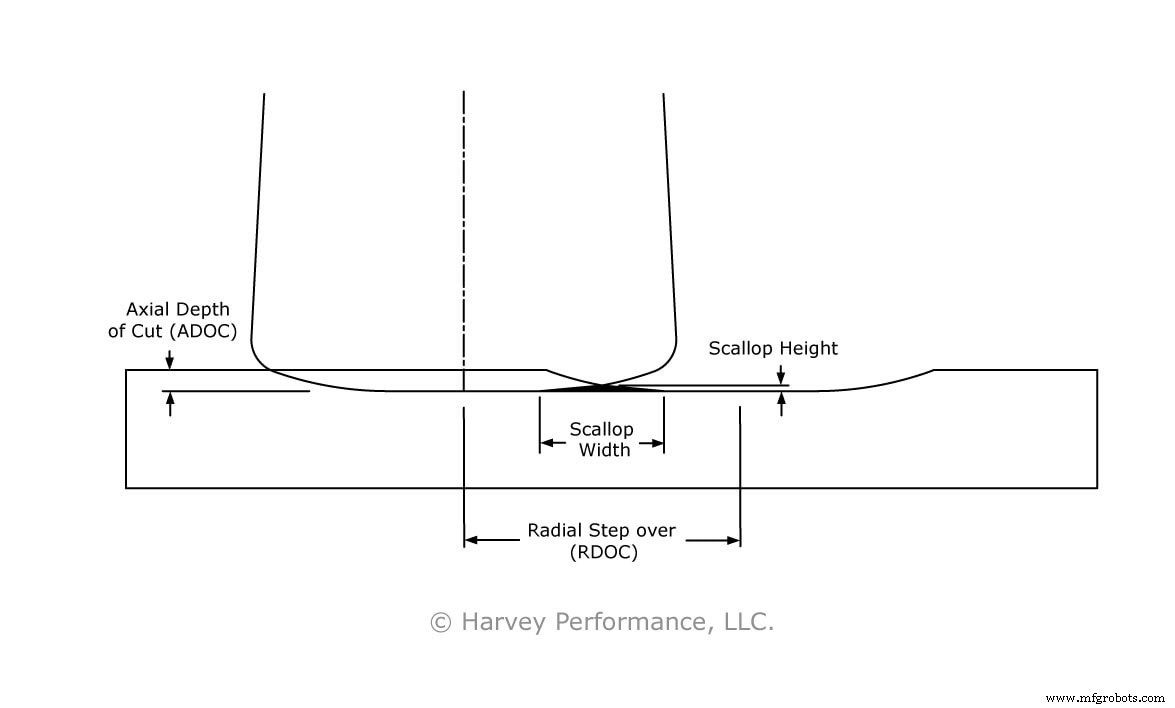
Een schilfer is een piek van materiaal achtergelaten door snijgereedschappen met gebogen profielen. Drie grote factoren die de hoogte en breedte van schilfers bepalen zijn:
- Axiale Snijdiepte
- Radiale Snijdiepte
- Kromming van Bodemrand of Lead-hoek
Figuur 3 hieronder is een afbeelding van het schilferprofiel van een typische ruwfrees-snede met 65% radiale stap-over en 4% axiale snijdiepte. De geschaduwde regio vertegenwoordigt de schilfer die achterblijft na 2 ruwfrees-passen en loopt parallel aan de toolpath.
Figuren 4 en 5 tonen de effecten van radiale en axiale snijdiepten op de hoogte en breedte van schilfers. Deze figuren moeten bekeken worden in de context van Figuur 3. Percentage per diameter wordt gebruikt in plaats van standaard meeteenheden om aan te tonen dat dit effect voorspelbaar is bij elke gereedschapsgrootte. Figuur 4 toont dat een schilfer begint te vormen wanneer het gereedschap geprogrammeerd is om een radiale stap-over tussen 35% en 40% te hebben. De hoogte neemt exponentieel toe tot het gemaximaliseerd is bij de axiale snijdiepte. Figuur 5 toont dat er een lineair verband is tussen de radiale stap-over en schilfer-breedte. Geen relatie wordt gezien tussen schilfer-breedte en axiale snijdiepte zolang ADOC en de straal van kromming van de bodemsnijrand consistent blijven.
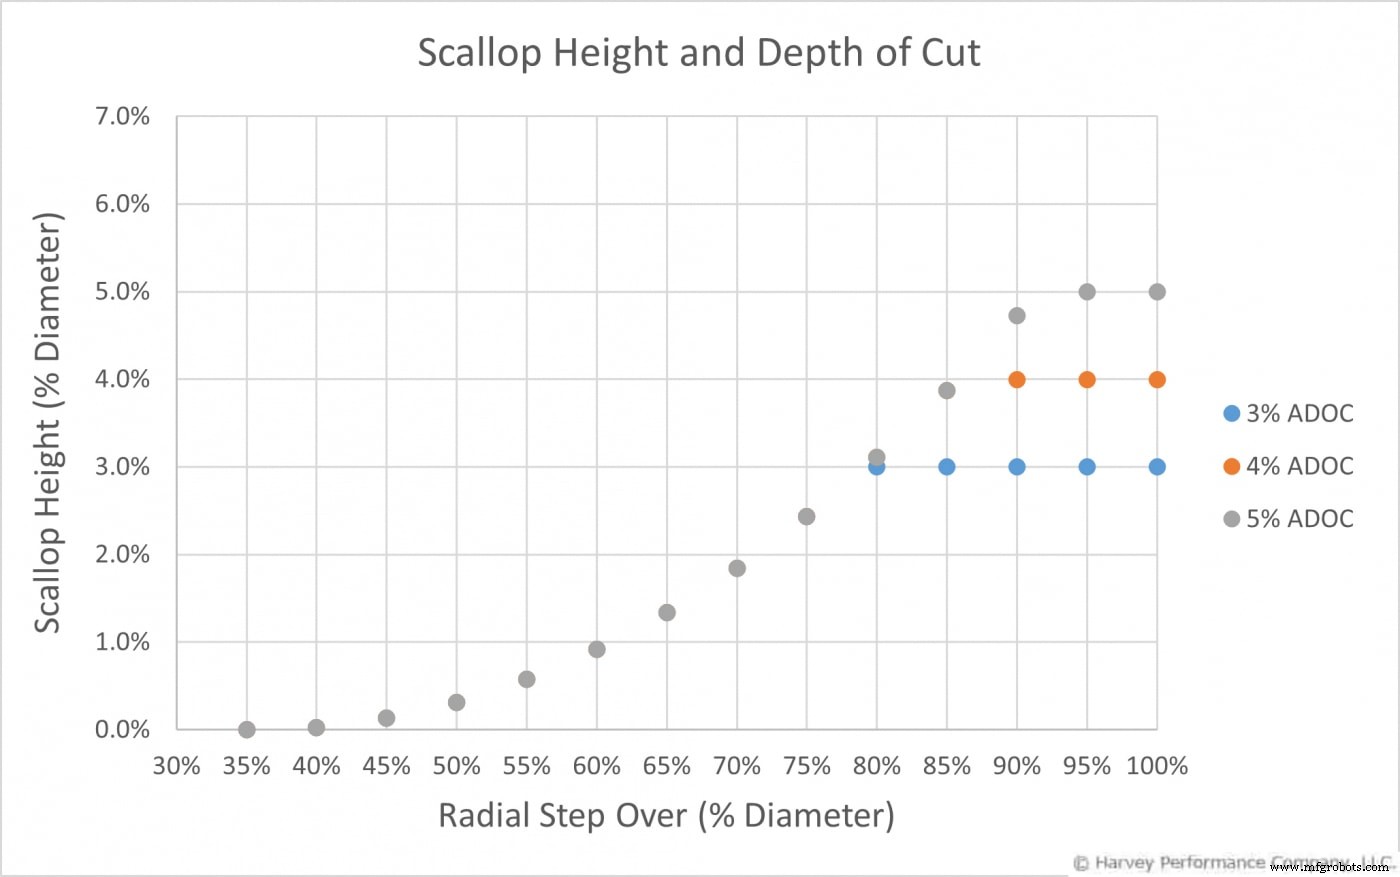
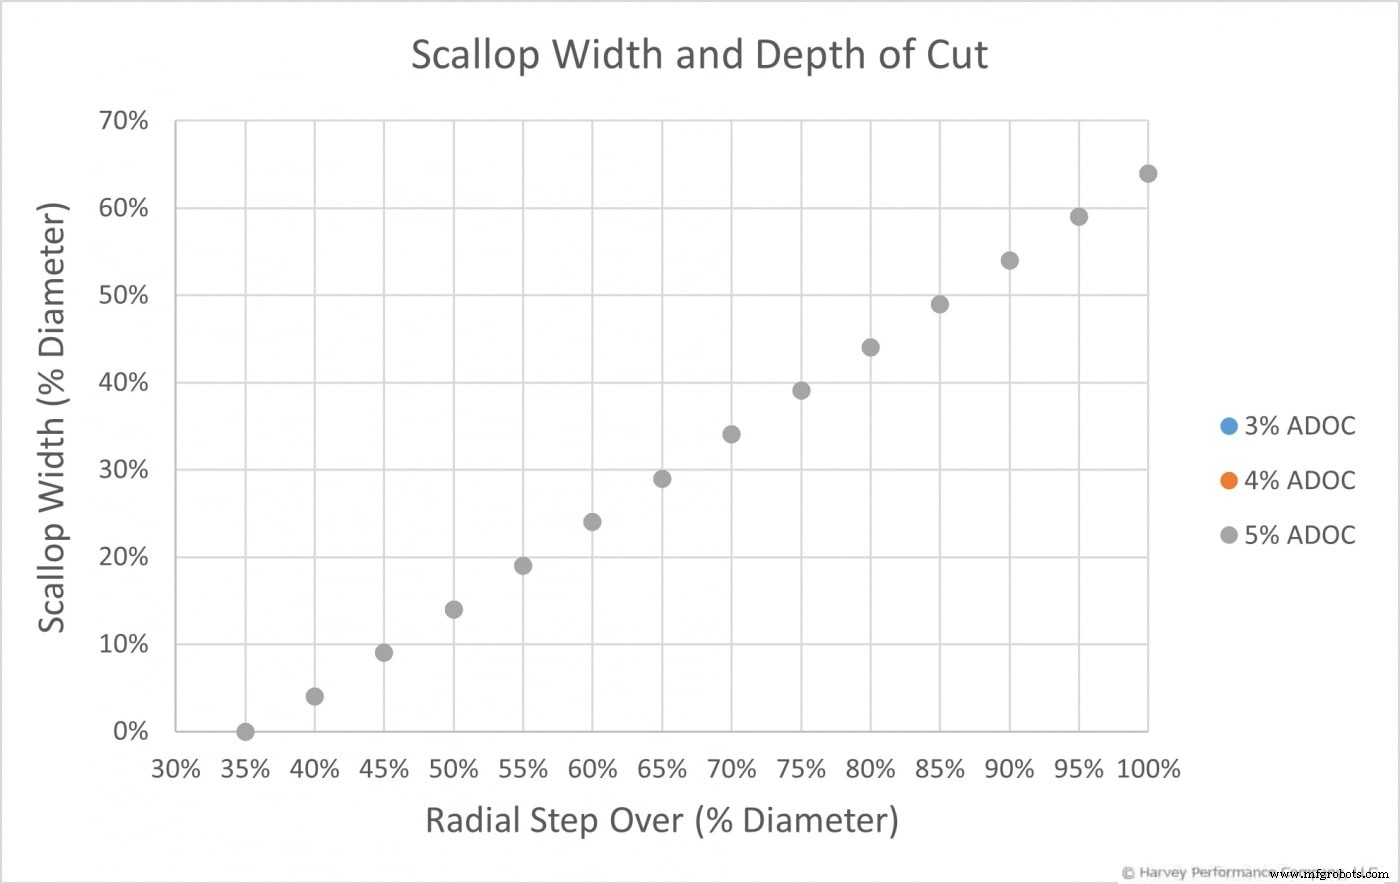
Uit de grafieken in Figuur 4 en 5 krijgen we de volgende vergelijkingen voor schilfer-dimensies.
Opmerkingen over deze vergelijkingen:
- Deze vergelijkingen zijn alleen toepasbaar voor Helical Solutions High Feed Eindfrezen
- Deze vergelijkingen zijn benaderingen
- Schilfer-hoogte vergelijking is onnauwkeurig na de axiale snijdiepte bereikt is
- RDOC is in termen van diameter percentage (.55 x Diameter, .65 x Diameter, etc…)
Kromming van de Bodemrand van High Feed Eindfrezen
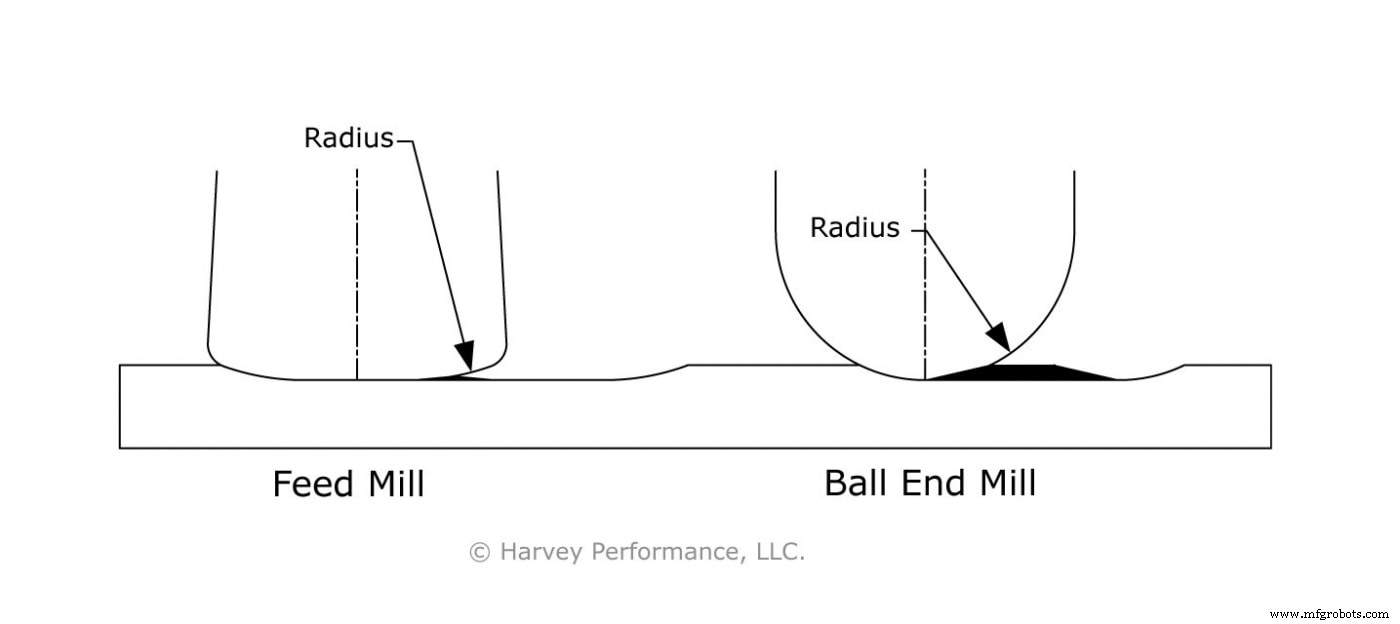
Hoer kleiner de straal van kromming, hoe groter de hoogte van de schilfer. Bijvoorbeeld, de grote partiële straal van de Helical Solutions High Feed Eindfrees bodemsnijrand zal een kleinere schilfer achterlaten vergeleken met een bolneus frees geprogrammeerd met dezelfde toolpath. Figuur 6 toont een zij-aan-zij vergelijking van een bolneus frees en high feed mill met dezelfde radiale en axiale snijdiepte. De schilfer-breedte en -hoogte zijn merkbaar groter voor de bolneus frees omdat het een kleinere straal van kromming heeft.
Volledig Draaien
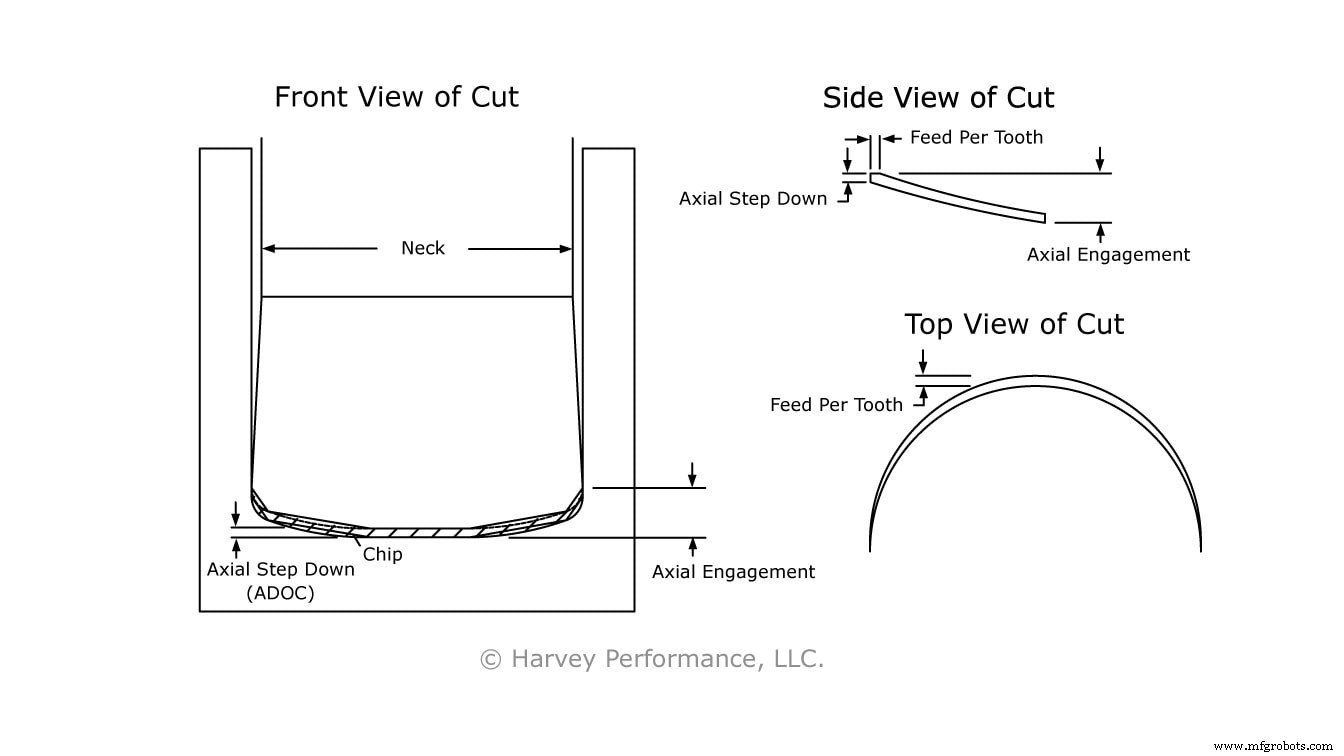
Bij draaien moet de voedsnelheid aanzienlijk verlaagd worden ten opzichte van ruwfrezen omdat een groter deel van de bodemsnijrand geëngageerd is. Zoals getoond in Figuur 7, is de axiale stap-naar-beneden niet gelijk aan de axiale invalshoek. Eenmaal geëngageerd in een volle draai, wordt de span een complexe vorm. Wanneer u de span van de zijkant bekijkt, kunt u zien dat het gereedschap niet de gehele axiale invalshoek op één moment snijdt. De span volgt de contour op de draai-snede in de vorm van de bodemrand van het gereedschap. Vanwege dit fenomeen, duikt de span naar het laagste punt van de draai en dan terug naar het hoogste punt van axiale invalshoek langs de zijkant. Dit creëert een lange dunne span die de kleine fluit-valleien van het gereedschap kan verstopen, wat leidt tot vroege gereedschapsfaling. Dit kan opgelost worden door de voedsnelheid te verlagen en de hoeveelheid koeling in de operatie te verhogen.
Samenvattend, het gebogen profiel van de bodemrand van het gereedschap stelt hogere voedsnelheden toe bij high feed frezen, door het chip-dunning effect dat het creëert met zijn lage lead-hoek. Deze lage lead-hoek verdeelt ook snijkrachten axiaal in plaats van radiaal, wat de hoeveelheid trillingen vermindert die een normale eindfrees onder dezelfde omstandigheden zou ervaren. Freeswerkers moeten wel voorzichtig zijn omdat de gebogen bodemrand ook toestaat voor de vorming van schilfers, een programmeerbare straal vereist bij sommige CAM-pakketten, en draaien niet nagenoeg zo productief is als ruwfrees-operaties.
CNC machine
- Inzet Frezen: Een Uitgebreide Gids voor Efficiëntie en Prestaties
- Voorkomen van Freesbreuk: Experstrategieën voor Betrouwbare Bewerking
- De beste plaatmetaal snijtool kiezen: CNC scharen, plasma, waterjet en vezellaser opties
- De Evolutie Van Boormachines: Van 18e-eeuwse Handgereedschappen Tot Moderne CNC Precisie
- Expert handleiding voor frees snijden troubleshooting: voorkom slijtage en breuk
- High Efficiency Milling (HEM) onder de knie krijgen: Technieken en voordelen
- Miniature frezen beheersen: Precisie & prestaties verhogen
- Levensduur van je frees verlengen: Bewezen strategieën om breuk te verminderen en kosten te besparen
- Prestaties van high-balance frezen maximaliseren: Tips voor levensduur en precisie
- Absolute Tool Length: De gouden standaard voor calibratie van freesgereedschappen
- Vespel® Polyimide: Het luchtvaartmateriaal par excellence