



Miniatuur-draaien beheersen: Tips voor precisie en levensduur
Of uw gereedschap nu een 1” diameter krachtige ruwfreeskant is of een .0032” precisie-eindfrees, draaien is een van de zwaarste operaties op het gereedschap. Tijdens draai-operaties wordt veel kracht en druk op de hele snijrand van het gereedschap gezet. Dit resulteert in langzamere snelheden en voeders en verhoogde gereedschapsslijtage, wat het een van de lastigere processen maakt zelfs voor de beste snijgereedschappen.
Met miniatuur-gereedschappen (voor de doeleinden van deze blog, onder 1/8” diameter) verandert het spel. De manier waarop we miniatuur-gereedschappen benaderen is volledig anders wat betreft draaien. In deze gevallen is het van vitaal belang om het correcte gereedschap voor deze operaties te selecteren. Enkele van de suggesties kunnen u verrassen als u gewend bent te werken met grotere gereedschappen, maar rust gerust, dit zijn geteste en bewezen aanbevelingen die uw succesratio in miniatuur-draai-toepassingen dramatisch zullen verhogen.
Gebruik Zo Veel Mogelijke Sneden
Bij het draaien van traditionele draai-toolpaths is de grootste zorg met het snijgereedschap het krijgen van de beste span-ontlading door het juiste aantal sneden te gebruiken. Traditioneel gesproken wilt u zo min mogelijk sneden gebruiken. In Aluminium/Niet-Ferrode jobs is dit typisch niet meer dan 2/3 sneden, en in Staal/Ferrode toepassingen worden 4 sneden aanbevolen. Het lagere aantal sneden laat ruimte voor de spannen om te ontladen zodat u geen spannen herfreest en de fluiten op uw gereedschap in diepe sleuven verstopt.
Bij draaien met miniatuur-gereedschappen zijn de grootste zorgen gereedschapsrigiditeit, afbuiging en kernsterkte. Met micro-draaien “draaien” we niet, maar we “maken een sleuf”. In traditioneel draaien kunnen we een ½” gereedschap 2xD diep in het onderdeel duwen om een volle sleuf te maken, en het gereedschap kan het aan! Maar deze techniek is simpelweg niet mogelijk met een kleiner gereedschap.
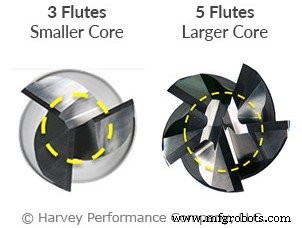
Bijvoorbeeld, laten we een .015” eindfrees nemen. Als we een sleuf maken die .015” diep is met dat gereedschap, zullen we waarschijnlijk een .001” tot .002” axiale snijdiepte per pas nemen. In dit geval zijn spannen niet langer uw probleem omdat het geen traditionele draai-toolpath is. Rigiditeit en kernsterkte zijn nu de sleutel, wat betekent dat we zoveel mogelijk sneden moeten toevoegen! Zelfs in materialen zoals Aluminium, zullen 4 of 5 sneden een veel betere optie zijn bij kleinere diameters dan traditionele 2/3-snede gereedschappen. Door een gereedschap met een hoger aantal sneden te kiezen, hebben sommige eindgebruikers hun gereedschapslevensduur zien stijgen met 50 tot 100 keer ten opzichte van gereedschappen met lagere snede-aantallen en minder rigiditeit en sterkte.
Gebruik De Mogelijkste Sterkste Hoek Bij Draaien
Naast het zorgen voor een sterke kern op uw miniatuur-gereedschappen tijdens het maken van een sleuf, moet u ook een kritische kijk werpen op uw hoeksterkte. Een hoekradius op uw gereedschappen zetten is een geweldige stap en verbetert de hoeksterkte van het gereedschap aanzienlijk ten opzichte van een vierkant profiel gereedschap. Echter, als we de sterkste puntgeometrie willen, moet ook een bolneus eindfrees overwogen worden.
Een bolneus eindfrees geeft u de sterkste mogelijke punt van de drie meest voorkomende profielen. De eindgeometrie op de bolneus kan bijna werken als een high feed eindfrees, wat snellere voedsnelheden toestaat op de lichte axiale passen die vereist zijn voor micro-draaien. De lead-hoek op de bolneus stelt ook axiale chip-dunning toe, wat u betere gereedschapslevensduur geeft en u in staat stelt uw cyclus-tijden te verlagen.
Het Juiste Gereedschap Vinden Voor Miniatuur-draai-operaties
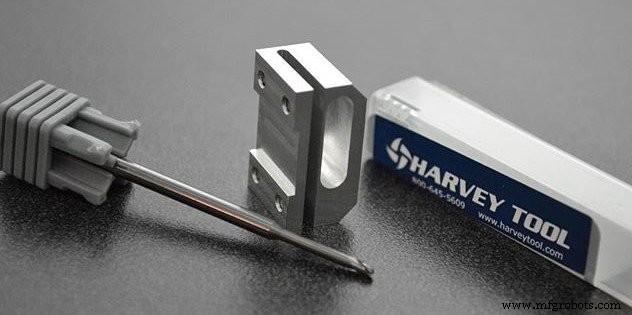
Precisie en nauwkeurigheid zijn van vitaal belang bij miniatuur-gereedschappen, ongeacht of u draait, ruwfreest, of zelfs simpelweg een gat in een onderdeel wilt maken. Met de bovenstaande richtlijnen is het ook belangrijk om een verscheidenheid aan gereedschapsopties beschikbaar te hebben om te voldoen aan uw specifieke draaibehovens. Harvey Tool biedt 5-snede eindfrezen tot .015” in diameter, wat een geweldige optie is voor een sterker gereedschap met een hoog aantal sneden voor draai-operaties.
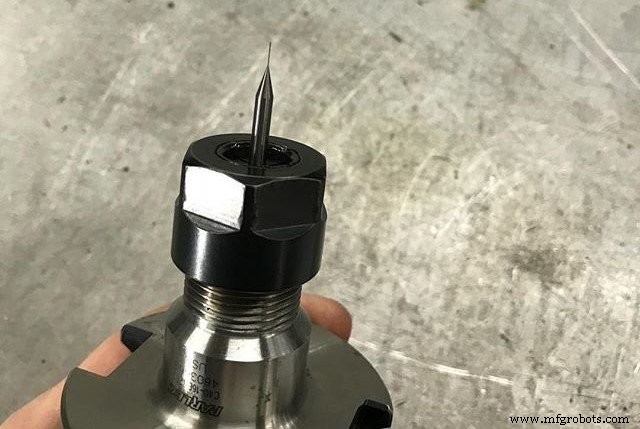
Als u uw hoeksterkte wilt upgraden, biedt Harvey Tool ook een brede selectie van miniatuur-eindfrezen in hoekradius en bolneus profielen, met tientallen bereik, snijlangte en snede-aantal opties. Snelheden-en-voeders informatie voor al deze gereedschappen is ook beschikbaar, wat het programmeren van deze moeilijke toolpaths net even makkelijker maakt.
Draai-succes Bereiken: Samenvatting
Om dingen af te ronden, zijn er drie grote items om te focussen op bij miniatuur-draaien: snede-aantal, hoeksterkte, en de diepte van uw axiale passen.
Het is vitaal om ervoor te zorgen dat u een hoekradius of bolneus gereedschap gebruikt en zoveel mogelijk sneden op uw gereedschap zet wanneer mogelijk. Dit houdt het gereedschap rigide en vermijdt afbuiging terwijl het superieure kernsterkte biedt.
Voor uw axiale passen, neem lichte passen met meerdere stap-naar-beneden. Uw gereedschap bijna als een high feed eindfrees laten werken zal resulteren in een succesvolle draai-operatie, zelfs bij de meest miniscule diameters.
CNC machine
- Strategische selectie van betrouwbaarheidsverbeteringstools
- Draaibank Operaties & Snijgereedschapskeuze Beheersen
- CNC-freesbits Glossarium: Uitgebreide definities & gebruik
- CNC Machinegereedschappen Selecteren: Professionele Gids Voor Tool Levensduur En Productiviteit
- CNC Digitale Mes Snijgereedschappen: Uitgebreide Gids Voor Precisie Productie
- Miniature frezen beheersen: Precisie & prestaties verhogen
- Helical snijgereedschappen bestellen stroomlijnen met Harvey Performance
- Meester 5-as CNC programmeren met gereedschapsvectoren: Een praktische gids
- Snelle Vergelijking van CNC Freesgereedschappen: Frezen, Draadfrezen & Meer
- Precieze Gereedschapsoffset Technieken voor CNC-draaibanken op Fanuc-besturingen
- Essentiële Draaibank Snijgereedschap Typen Voor Precisiebewerking