



Eindfrezen: Vielzijdige Oplossingen Voor Zware Ruwfrezen en Precisie Afwerken
Er is een type, geometrie en coating voor praktisch elke toepassing of materiaal
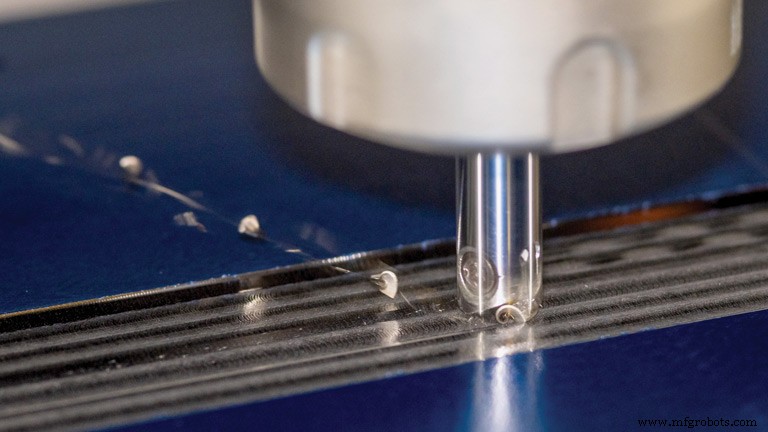
Eindfrezen zijn ontworpen om werkplaatsen van alle formaten te helpen gereedschapslevensduur en productiviteit te maximaliseren en downtime te reduceren, of het nu gaat om grote hoeveelheden materiaal weghalen of fijn afwerken produceren op materialen zo divers als gehard staal voor vouw- en stempelwerk, hittebestendige superalloys voor luchtvaart, titaan en Inconel voor medische toepassingen.
Bewerkingsoperaties omvatten frezen, gatmaken, boren en reamen, profileren, contouren en multifunctionele verwerking met combinatietools. De beste oplossingen hangen af van zorgvuldige aandacht voor selectie van uitwisselbare of massieve hardmetaal, geometrie, snijgereedschapsmateriaal, coatings en randvoorbehandeling onder andere. Hier is een selectie van de product- en technologiekeuzes beschikbaar van toonaangevende eindfrees-fabrikanten.
Uitwisselbare, Massieve Hardmetaal Tools
Ingersoll Cutting Tools, Rockford, Ill., biedt een breed scala aan eindfrees-toolopties, inclusief zowel massieve hardmetaal 90° bolneus, stiertneus en hi-feed types als uitwisselbare eindfrezen in modulare en integrale schachtstijlen. Ingersoll’s brede aanbod aan eindfrees-producten stelt klanten in staat om te selecteren uit veel tooling-geometrieën geëngineerd voor optimale prestaties in diverse snijcondities en toepassingen.
“Onze klanten tegenkomen veel dagelijkse uitdagingen rondom tooling. Ze omvatten de behoefte om gereedschapslevensduur te maximaliseren, productiviteit te maximaliseren en downtime te reduceren,” zei William Fiorenza, productmanager, vouw- en stempelwerk. “We adresseren deze drie uitdagingen door nauw met klanten samen te werken, te leren over hun toepassingen en een grondig begrip te krijgen over snijcondities, bewerkingscapaciteiten en apparatuurlimitaties. De volgende stap is tooling-aanbevelingen leveren die aligneren met de toepassing.”
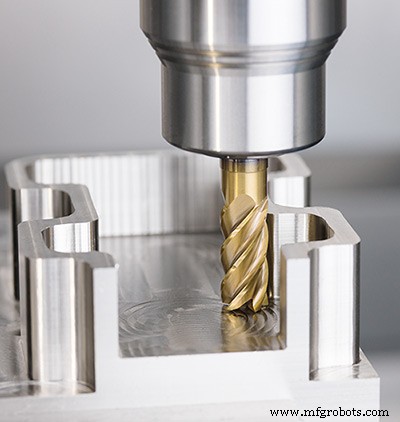
Ingersoll heeft vier nieuwe eindfrees-families geïntroduceerd, drie uitwisselbare en één massief hardmetaal. Zij omvatten de recent geïntroduceerde NanoFeed-freeslijn; de HiPosSFeedV 05 inserts serie 90° schouderfrees & high feed frezen; de GoldSFeed 04 insert serie high feed frezen; en de nieuwe RhinoRounds massieve hardmetaal eindfreeslijn. De drie uitwisselbare insert-productlijnen volgen de trend naar het aanbieden van uitwisselbare tools in kleinere diameters, variërend van 0,236" (6 mm) tot 1,25" (31,75 mm). Dit wordt bereikt door kleinere IC-formaat inserts te gebruiken (4, 5, 6 en 8 mm). Deze kleinere inserts laten hogere-dichtheid uitwisselbare snijderopties toe, legde Fiorenza uit.
De NanoFeed high-feed freeslijn is beschikbaar in acht snijderlichamen, vier staal en vier gelaste massieve hardmetaal versies die extra rigiditeit bieden. NanoFeed heeft een 20° aanloophoek, high feed enkel-snijden ontwerp dat geperste koelkanaaltjes gebruikt om lucht of koelmiddel precies aan de snijde te leveren.
De NanoFeed 20° snijde biedt een 3× voedsnelheid-vermenigvuldiger. De insert-zijwanden zijn lichtelijk achteruitgeschuind om extra zijwand-spaanklaring te bieden. De maximale DOC is 0,5 mm voor de 8 mm insert en 0,3 mm voor de 6 mm. NanoFeed is momenteel beschikbaar in hard freesgraad IN2504.
“Zeer veelvoorkomende fillet-radius formaten die ontwerpers gebruiken bij het ontwerpen van onderdelen zijn 0,125, 0,250 en 0,375" [3,175, 6,35, 9,5 mm.] Uitwisselbare insert-stijl frezen met kleinere IC-formaten zoals de NanoFeed 6 mm en 8 mm kunnen extremelijk nuttig zijn. Bij het frezen van een fillet-radius die in dezelfde as zit als het gereedschap, kan een size-for-size snijconditie bestaan als de snijder-radii en onderdeel-fillet-radii hetzelfde zijn.
“Bijvoorbeeld, een 0,375" [9,5-mm] diameter gereedschap dat een 0,1875" [4,76-mm] fillet-radius freest, zou size-for-size zijn. Dit bevordert geen goede of optimale snijconditie,” zei Fiorenza. “Een betere oplossing zou zijn om die 0,1875" fillet-radius te frezen met een kleiner diameter gereedschap, zoals een 8-mm diameter gereedschap dat een 4-mm straal heeft. Dit zou het gereedschap in staat stellen de hoekstraal beter aan te sturen bij het frezen. De snijactie zou vrijer zijn met minder chatter,” legde Fiorenza uit.
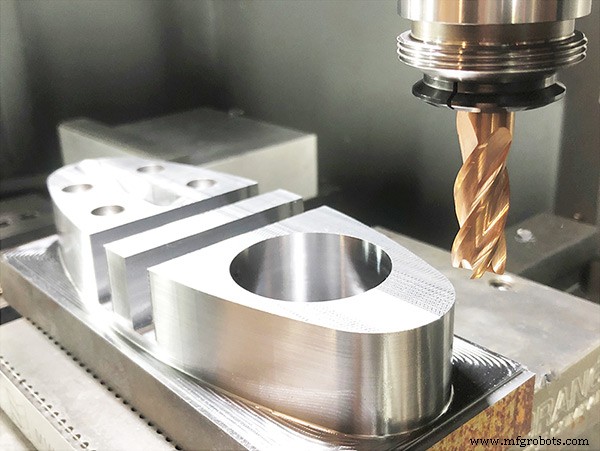
Ingersoll’s nieuwe lijn van vijf-, zes- en zeven-sneef massief-hardmetaal variable pitch RhinoRound eindfrezen zijn ontworpen voor semi-afwerking, afwerking en hoge-efficiëntie bewerkingsapplicaties waar meer sneeën grotere productiviteit bieden. Deze tools excelleren in hogere-hardheid materialen 28 HRc en hoger, inclusief stalen, roestvrije stalen, gietijzer en hoge-temperatuur alloyen.
Het variable pitch ontwerp reduceert trillingen wanneer meerdere sneeën betrokken zijn bij het werkstuk en biedt een combinatie van verminderde snijkrachten en uitstekende spaanontlasting, volgens Ingersoll. De RhinoRound RE1 en REB serie tools zijn beschikbaar met sneelengte en hoekstraal opties. De vijf- en zes-sneef tools zijn ook beschikbaar als bolneus tools. Elk tool heeft een eccentrische afsnijde die erg goed presteert in matig harde materialen, en alle zijn gemaakt met een submicron substraat voor goede zwaarte en slijtvastheid. Alle RhinoRounds worden geleverd in IN2205 graad wat een nano-gelaagde PVD-TiAlCN is met een unieke poederblauwe kleur.
Oplossingen Die Materiaaluitdagingen Matchen
Emuge-Franken USA, met hoofdkantoor in West Boylston, Mass., biedt eindfrees-toepassingsexpertise en oplossingen, ondersteunend bewerken van moeilijke materialen.
TiNox-Cut Eindfrezen, bijvoorbeeld, zijn ontworpen voor hoge-prestatie bewerking van eisende materialen zoals Inconel/nickel-alliages, titaan en roestvrij staal. De eindfrezen zijn gemaakt van premium ultra-fijn korrel massief hardmetaal gemaximaliseerde dwarsbreuksterkte voor hoge-impact toepassingen, producerend indrukwekkende resultaten vergeleken met conventionele eindfrezen, volgens Emuge-Franken USA’s Dan Doiron, freesproductmanager. “Geavanceerde PVD-toegepaste multi-gelaagde coatings weerstaan overmatige hitte en bieden superieure slijtvastheid voor langere gereedschapslevensduur. Gereedschapsgeometrie is ontworpen om minimale trilling te produceren bij het bewerken van zware materialen,” zei hij.
“We hebben recentelijk met een klant gewerkt om gereedschapslevensduur te verbeteren en deelcyclus tijd te verlagen bij het frezen van 400 roestvrije staal onderdelen met een hardheid van 40 Rc,” zei Doiron. “Na hun toepassing en huidige eindfrezen te reviewen, recommandeerden we TiNox Trochoïdale eindfrezen, en waren in staat cyclus tijd te halveren van twee uur naar één uur en gereedschapslevensduur met 5× te verhogen.” Bovendien rapporteerde Doiron dat de nieuwe oplossing 88 procent bespaarde in jobkosten omdat, bijvoorbeeld, de Emuge-oplossing een hogere kost-per-tool heeft, maar slechts 16 Emuge-Franken eindfrezen nodig zijn vergeleken met 200 van de originele tools.
Emuge-Franken TiNox Trochoïdale eindfrezen hebben een combinatie van proprietair TiN/TiALN coating en een chipbreaker-rand die spanning en trilling reduceert bij het bewerken van moeilijke materialen zoals roestvrij staal en titaan. De chipbreaker-rand functie is ontworpen om de lengte van het geproduceerde spaan te reduceren tot kleinere segmenten, wat spaanontlasting makkelijker maakt, specifiek in diep-kom toepassingen. Alle tools zijn koelant-gevoed voor maximale prestaties.
Ontworpen voor trochoïdaal frezen via het overlappende beweging van cirkelvormige paden, kunnen deze tools ruw en afwerken frezen meer dan 30 procent sneller dan standaardontwerpen, terwijl gereedschapslevensduur significant verhoogt, zei het bedrijf. Ontworpen voor praktisch alle materialen en toepassingen, hebben Emuge-Franken’s TOP-Cut VAR High Performance variable-helix hardmetaal eindfrezen geometrie en coating die ze even effectief maken in meerdere jobshop-toepassingen als uitdagende productie-bewerkingsoperaties.
Volgens Emuge-Franken, hebben TOP-Cut VAR eindfrezen unieke snee- en profielgeometrieën geoptimaliseerd voor lange gereedschapslevensduur en superieure prestaties in zowel ruw- als afwerktoepassingen. Variabele helix-hoek sneeën bieden uitgebreide trillingsdemping en zijn precisie geschoven met geavanceerde randvoorbereiding om spaanontlasting te maximaliseren. Een kleine fasering beschermt snijden om scheuring van het vlakke geometrie te voorkomen. Stiertneus eindfrezen hebben volledig geblende hoekstralen om gereedschapslevensduur te verlengen, terwijl verbeterde oppervlakteafwerking bieden.
Alle TOP-Cut VAR eindfrezen hebben een geavanceerde ALCR PVD coating voor uitstekende prestaties en verlengde leven in hogere bedrijfstemperaturen. Een proprietair sub-micro korrel hardmetaal biedt maximale slijtvastheid en duurzaamheid.
Doiron zei dat Emuge-klant SB Dezigns, North-East, Md., lange cyclus tijden tegenkwam bij het frezen van roestvrije staal schakelonderdelen voor de race-industrie. Succesvol implementeren van TOP-Cut VAR Eindfrezen samen met een Emuge FPC FreesSpanneer bespaarde 62 procent in kosten. Voor dit gebruikte SB Dezigns een paar verschillende merk eindfrezen en optimaliseerde het freesproces niet. Billy Crabtree, eigenaar en CEO van SB Dezigns zei, “Met de Emuge eindfrezen en spanhouder combinatie, kunnen we meer dan 30 uur bewerkingstijd en meer dan $5.000 besparen voor elke 500 schakelonderdelen die we produceren.”
Tools Afgestemd op Toepassingen, Materialen
GWS Tool Group, Tavares, Fla., is een vertical geïntegreerde fabrikant van hoog geëngineerde custom, standaard, en gewijzigde standaard snijgereedschappen inclusief eindfrezen. Eindfrezen variëren van algemeen doel tot toepassingsspecifiek of materiaalspecifiek, volgens Drew Strauchen, executive vice president. “Vaak voortvloeien custom tooling oplossingen uit standaard tools die aangepast en getweaked zijn aan de klant’s toepassing. Om de beste tooling oplossing te vinden, boren we diep in de klant’s toepassingsinformatie: wat is het materiaal? De vorm van het onderdeel? Wat is het uiteindelijke doel? Langere gereedschapslevensduur? Snellere cyclus tijden? Welke afwerking is vereist?”
De antwoorden voor GWS’s luchtvaartklanten worden meestal ontwikkeld voor structurele componenten voor commerciële en defensie vliegtuigen met aluminium, titaan en composieten, alsook tools voor hittebestendige alliages voor de warme motorzijde. Materiaalfocus in de auto-industrie omvat hoog-silicium aluminium, nodulair gietijzer en gecompacteerd graafijzer (CGI). De materialen zijn fundamenteel in de auto-industrie’s transitie naar lichtere materialen. De medische sector tooling-oplossingen omvatten roestvrij staal, titaan en cobalt chroom voor implantaten zoals boutschroeven en kniegewrichten.
GWS biedt custom gelaste keramiek-naar-hardmetaal eindfrezen voor het bewerken van hittebestendige superalliages en 5-7FL gecoate hardmetaal eindfrezen met materiaalspecifieke geometrie en specifieke randvoorbereidingen voor het bewerken van titaan. Voor non-ferro toepassingen, zei Strauchen dat PCD-tooling een van de heetste groeigebieden is, waar gelaste PCD-inserts en PCD-monoblock tools gebruikt worden voor aluminiumgietwerk en acht-facet PCD-boorvoor verwerken van luchtvaartcomposieten voor vliegtuighuiden en vleugelspanten.
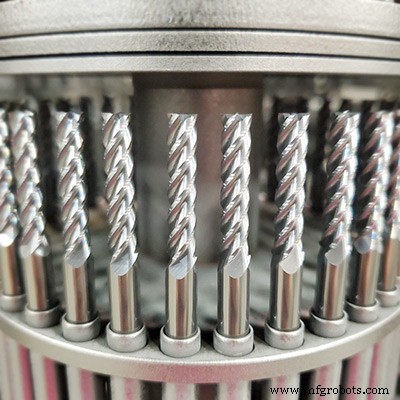
“Er is ook groeiende vraag naar producten die meer kunnen met één tool,” zei Strauchen. “Onze HurrimillAT4 vier-sneef multifunctionele eindfrees is wat we een all-terrain type tool noemen voor boren en rammen, tool countersinken, high-speed machining en conventioneel sleuven/ruwfrezen. Jobshops kunnen meer met één tool in de spindel die verschillende operaties doet en extreem vergeefgezind is. Het is een boor en eindfrees in één tool met een nieuw FX7 PVD coating die het goed geschikt maakt voor sleuven en profileren, rammen, duiken, high-speed frezen en ruw- en afwerken.”
“Onze klanten zijn gefocust op cyclus tijd en doorvoer. Ze weten dat de duurste uitgave die ze hebben tijd is. We zijn gefocust op cyclus tijd besparen door snellere metaalverwijderingssnelheden, kosten per onderdeel reduceren via langere gereedschapslevensduur en gereedschapswissels reduceren door custom oplossingen te creëren die meerdere tools in één combineren—bijv., trapboor met countersink doet drie operaties.”
Strauchen zei dat GWS’s Alumigator ASR5 vijf-sneef koelant-gevoede super ruwfrezer capabel is van high-speed ruw- en afwerken van aluminium met high-speed 18.000–20.000 rpm machines. “Met een high-speed, high-pk CNC kunnen we meer dan 1.000 ipm en meer dan 200 in3 metaalverwijderingssnelheid bereiken.”
Strauchen zei dat veel van GWS standaard tools, zoals die voor het bewerken van titaan, begonnen als custom oplossingen. “Een high-feed lijn van titaan eindfrezen werd ontwikkeld als een custom tool eerst. We hadden zo groot succes mee dat we een standaard tool portfolio creëerden,” zei hij. “We moesten met klanten werken om toolpaden te herprogrammeren omdat dat type tool erg effectief kan zijn met de juiste toolpad. De High Feed eindfrees is ontworpen voor Z-niveau bewerking in vijf-as machining.”
Toepassingsspecificiteit of Vielzijdigheid?
Iscar USA, Arlington, Texas, levert massieve hardmetaal eindfrezen ontworpen om aan de klant’s vereisten te voldoen. Bijvoorbeeld, klanten zijn bezorgd over drie primaire drijfveren bij het analyseren van de totale kosten om een onderdeel te produceren. Bewerkingskosten (productiviteit), toolingkosten (kost per snijde) en gereedschapswisselkost (gereedschapslevensduur), worden geprioriteerd op basis van het klantdoel, volgens Matt Clynch, national product specialist—freesen. “Met de ontwerpsoftware en geavanceerde afslijpmachine en softwaretechnologie die vandaag beschikbaar is, zijn we in staat om precisie eindfrezen te maatwerk te maken voor de meest complexe toepassingen. Miniature facetten kunnen toegepast worden op snijden voor titaan of sneeën afgestemd op het uiteinden van roestvrij staal spannen.”
Iscar’s eindfrees-ontwerpen zijn geëngineerd op basis van de omgeving waarin de tools gebruikt worden. “Bijvoorbeeld, als je jobshop-type werk doet, biedt onze nieuwe FLASHSOLID eindfreeslijn prestaties op een economisch prijspunt. Deze nieuwe familie van eindfrezen is 100 procent gemaakt in de VS. Er zijn tot 3.000 mogelijke configuraties, inclusief sneeaantal, hoekstraal, sneelengte en totale lengte die gebruikt kunnen worden op de meest gangbare typen materialen in een jobshop,” zei Clynch.
“Voor toepassingsspecifieke omgevingen, bieden we hoge-prestatie Chatter Free eindfrezen voor hoge-productie toepassingen of shops die gespecialiseerd zijn in moeilijk-te-bewerken materialen zoals Inconel, titaan of roestvrij staal. Massieve hardmetaal eindfrezen die ontworpen zijn voor roestvrije stalen, hittebestendige superalliages, of geharde materialen tot 63 HRc zijn in staat de kost per eenheid te verlagen terwijl ze een winkel de balans van gereedschapslevensduur of productiviteit geven,” legde Clynch uit. “In die productieomgevingen kunnen besparingen van een seconde en/of minuten echt oplopen tot enorme [kosten]besparingen.”
Iscar’s Multi-Master massieve hardmetaal end-of-tool biedt het beste van beide werelden, volgens Clynch. Multi-Master is een massief hardmetaal gewinde kop of punt dat in een schacht schroeft die hardmetaal, staal, of zwaar metaal kan zijn. “Het heeft niet de sneelengte van andere massieve hardmetaal eindfrezen. De bereik is beperkt tot 0,75 tot 1,5×D op sneelengte. We kunnen de grote snijdiepte (2×D en groter) van massieve hardmetaal eindfrezen niet halen, maar het stelt ons in staat om snelle voedingsfrezen, hoekafrondingstools, spot boren, centrum boren, sleuven, groef snijder, [of] graveertools—alle massief hardmetaal. Er zijn zoveel als 52.000 verschillende combinaties van koppen en schachten rekening houdend met alle schachtkeuzes om gereedschapswisseltijd te reduceren.”
Iscar’s massieve hardmetaal eindfrezen zijn beschikbaar met een combinatie van substraten en coatings. Bijvoorbeeld, “Een algemeen-doel eindfrees met een sub-micro korrelstructuur biedt goede slijtvastheid alsook hoge zwaarte en enige vergeving met het tool. Aan de andere kant, een ultra-fijn korrelstructuur biedt meer slijtvastheid voor geharde stalen of koolstofvezel-versterkte kunststoffen.”
Iscar biedt vier verschillende typen coatings die standaard zijn op zijn eindfrezen. Zij omvatten 9-serie AlTiN (beter zonder koelant); 3-serie TiCN (beter met koelant); 6 en 7-serie (AlTiCrSiN) voor meer slijtvastheid tegen abrasie.
Massieve Hardmetaal Ronde Tools
Volgens Yair Bruhis, is YG-1 Tool Co. een van de werelds grootste consumenten van high-speed steel (HSS) en een van de top drie consumenten van gecementeerd hardmetaal grondstoffen. YG-1, met VS-hoofdkantoor in Vernon Hills, Ill., produceert ongeveer 3 miljoen tot 4 miljoen massieve hardmetaal eindfrezen per maand in 10 hardmetaal-graen in zijn productiefaciliteiten die verspreid zijn over Zuid-Korea, VS, Mexico, Turkije en Duitsland.
“De meeste eindfrezen die we produceren zijn standaardproducten uit catalogus, maar we produceren ook speciale tools voor specifieke toepassingen en materialen,” zei Bruhis. YG-1 gebruikt diverse typen tooling-materialen, hardmetaal, keramiek en High Speed (HSS) en poedermetaal (PM).
“Tooling-keuzes variëren van speciale massief-hardmetaal-graen voor lichtere sneden op gehard staal voor vouw- en stempelonderdelen tot geometrieën, coatings, randvoorbereiding en oppervlaktevoorbereiding die meer geschikt zijn voor zachtere materialen zoals titaan. Alles hangt af van de klant’s toepassing,” zei Bruhis, die tools ontwikkelt voor luchtvaart, energieopwekking en medische industrie alsook auto. “De meeste ronde tools die je op de markt ziet zijn hardmetaaltools vanwege de introductie van nieuwe machinetechnologie die zoveel sneller kan draaien en stabiel is. Echter, YG-1 is een van de zeer weinig bedrijven die nog HSS kobalt tools produceren. Deze zijn vereist voor oudere machines en voor grotere diameters, inch-en-een-kwart en grotere tools,” zei Bruhis.
“High-speed machining stelt eindgebruikers in staat om erg lichte sneden te nemen die hitte en randscheuring van het tool elimineren. Als resultaat duren tools langer en het werkstuk lijdt niet onder hittebeschadiging of vervorming. Soms kun je dat niet doen omdat je niet de juiste machine of het juiste onderdeel of het juiste programma hebt. Mijn uitdaging is om constant het tool aan de machinetechnologie aan te passen,” zei Bruhis.
“Als je praat over Tier One bedrijven zoals Boeing en Airbus of GE Aviation voor motoren, moeten producten gecertificeerd worden door een langdurig testproces. Voor één tool voor een specifieke motor, duurde het twee jaar om de tool te goedkeuren. Het betrof veel testen, bij diverse snijcondities en gereedschapslevensduur. Eenmaal de tool gecertificeerd is voor dat onderdeel, zal het niet gemakkelijk gewijzigd worden. Er zou een kwaliteitsissue of falen van het onderdeel of een prijswijziging moeten zijn om nieuwe testen te rechtvaardigen. Voor medische certificering met de FDA, is het hetzelfde waar. Het is bijna onmogelijk om tooling te veranderen,” zei Bruhis.
Onder zijn recente productaanbiedingen, heeft YG-1 begonnen keramische eindfrezen te produceren voor Inconel en Waspaloy luchtvaartmotor-toepassingen. YG produceert ook een high-performance massieve hardmetaal eindfrees, zijn V7PlusA eindfrees met vier en zes sneeën en met een wijd keuze van sneelengtes en hoekstralen. Het is ontworpen voor high-performance bewerking van roestvrij en titaan. YG-1 heeft een nieuwe massieve hardmetaal eindfrees ontworpen genaamd de TitaNox-Power HPC, met vijf sneeën voor titaan-alliages, roestvrije stalen en Inconel bewerking.
De Alu-Power familie van aluminium bewerkings-eindfrezen omvat de Alu-Power HPC voor high-speed machining, de Alu-Power twee- en drie-sneef eindfrezen voor algemeen bewerken van aluminium en de Alu-Power HPC chipbreaker ruwfrezen voor ruwfrezen van aluminium en non-ferro materialen.
Hardmetaal Consistentie van Poeder tot Product
Ceratizit USA Inc., Warren, Mich., is een volledig geïntegreerde fabrikant van hardmetaaltools die consistentie van zijn producten van de grond af aan tot volledig afgeronde tooling controleert, volgens Steve Kuhnle, regionale salesmanager. “We managen het gehele productieproces van gecementeerd hardmetaal en gecementeerd hardmetaal componenten van poederbereiding tot vormen, sinteren, afwerken en oppervlaktebehandeling,” zei Kuhnle.
Producten omvatten massieve hardmetaal standaard freessnijters en HPC freessnijters voor toepassingen in een brede klantenbasis inclusief luchtvaart, auto, medisch en de vuurwapensindustrie. “Materiaalspecifieke tools zijn ontworpen voor moeilijk-te-bewerken materialen, hoge-temperatuur alliages, nikkel-gebaseerde alliages en pH roestvrij staal, samen met veel 17-4, 13-8, 15-5,” zei Kuhnle.
Ceratizit’s producten omvatten staven en preforms voor massieve hardmetaal tools alsook hardmetaalcomponenten voor toepassingen zoals de medische industrie. Producten niet gedekt door het standaardbereik worden ontwikkeld door Ceratizit’s hardmetaal-experts op individuele basis en in nauwe samenwerking met de toolfabrikanten.
Kuhkle krediteert Ceratizit’s nieuwe Dragonskin coating-proces en de manier waarop het bedrijf zijn eindfrezen voorbereidt met het produceren van een extreem harde en duurzame coating. “Wat we doen vóór coating en na coating maakt het verschil. We prep de eindfrees vóór coating en na door de eindfrezen te polijsten om betere hechting en duurzaamheid te produceren.”
“Ceratizit’s multi-toepassingsgraad AlTiN-gebaseerde coating wordt toegepast op tools die gebruikt worden voor moeilijk-te-bewerken materialen zoals geharde stalen, alloy staal en superalliages. De Dragonskin DPB60S coating-technologie maakt het oppervlak bijzonder glad, wat spaanverwijdering verbetert en hechting reduceert voor het snijden van geharde stalen, alloy stalen en superalliages. De Dragonskin DPB72S is meer ontworpen voor moeilijk-te-bewerken roestvrij en hittebestendige alliages,” zei Kuhnle.
Hij merkte op dat gecoate eindfrezen met name effectief zijn voor luchtvaarttoepassingen waar gereedschapslevensduur, gereedschapskost en het reduceren van het aantal gereedschapswissels de fabrikant’s hoofduitdagingen zijn. “Met onze P007 geometrie en P556 geometrie, reduceert onze vier-sneef variable helix eindfrees trillingen, wat resulteert in langere gereedschapslevensduur en betere afwerkingen,” zei hij.
Het belang van coatings benadrukken, zei Kuhnle dat ongeveer 95 procent van de hardmetaal snijden gecoat zijn tegenwoordig. “De toename in oppervlaktehardheid verhoogt de slijtvastheid van het tool en reduceert glijweerstand tijdens spaanverwijdering. Ultra-gladde oppervlakken beperken de neiging voor letsel-opbouw en built-up edge formatie, en het isolerende effect van de laag verhoogt de verhoogde-temperatuur-hardheid. Significantly langere gereedschapslevensduur worden als resultaat bereikt,” zei Kuhnle.
Ceratizit is een leverancier van tools aan de eisende vuurwapensindustrie, waar verbeterde geometrie en coatings 30 procent toename in voeding en snelheid in het bewerken van roestvrij geproduceerd hebben, volgens Kuhnle. “Voor een luchtvaarttoepassing, hebben we recentelijk 3D-bewerking van een 416 roestvrij impeller-blad met 25 procent verbeterd, en kosten met 17 procent gereduceerd,” zei hij.
Ceratizit’s $10 miljoen investering in zijn Sacramento, Calif., eindfrees-productiefaciliteit met 111 CNC-machines heeft het een van de grootste eindfrees-fabrikanten in de VS gemaakt. “Producten gemaakt in de fabriek omvatten massieve hardmetaal tools variërend van 0,005" [0,127 mm] bolneus eindfrezen tot inch-en-een-kwart massieve hardmetaal eindfrezen 8" [203,2 mm] lang, alsook specials,” zei Kuhnle.
Een Alfabetsoep van Coatings Voor Eindfrezen
Titanium Nitride (TiN) is een algemeen-doel coating die hoge slijmbaarheid biedt en spaanstroom verhoogt in zachtere materialen. De hitte- en hardheidsweerstand stelt het tool in staat om te draaien op hogere snelheden van 25 tot 30 procent in bewerkingsnelheden vs. ongecoate tools.
Titanium Carbonitride (TiCN) is harder en meer slijtvast dan Titanium Nitride (TiN). Het wordt veel gebruikt op roestvrij staal, gietijzer en aluminium-alliages. TiCN kan de mogelijkheid bieden om applicaties op hogere spindelsnelheden te draaien. Wees voorzichtig op non-ferro materialen vanwege een neiging tot gallen. Het vereist een toename van 75–100 procent in bewerkingsnelheden vs. ongecoate tools.
Titanium Aluminum Nitride (TiAlN) heeft een hogere hardheid en oxidatietemperatuur versus Titanium Nitride (TiN) en Titanium Carbonitride (TiCN). Ideaal voor roestvrij staal, hoge-alliage koolstofstalen, nikkel-gebaseerde hoge-temperatuur alliages en titaan-alliages. Weer, wees voorzichtig in non-ferro materiaal vanwege een neiging tot gallen. Het vereist ook een toename van 75 tot 100 procent in bewerkingsnelheden vs. ongecoate tools.
Aluminum Titanium Nitride (AlTiN) is een van de meest abrasie-vaste en hardste coatings. Het wordt veel gebruikt voor het bewerken van luchtvaart- en ruimtevaartmaterialen, nikkel-alliage, roestvrij staal, titaan, gietijzer en koolstofstaal. Zirconium Nitride (ZrN) is vergelijkbaar met Titanium Nitride (TiN), maar heeft een hogere oxidatietemperatuur en weerstaat plakken en voorkomt randopbouw. Het wordt veel gebruikt op non-ferro materialen inclusief aluminium, messing, koper en titaan.
Ongecoate tools hebben geen ondersteunende behandelingen op de snijde. Ze worden gebruikt bij verlaagde snelheden voor algemene toepassingen op non-ferro metalen.
Automatisering Besturingssysteem
- Waarom EDM draadsnijmachines de toonaangevende keuze van de industrie zijn
- CNC horizontale freesmachines: Zijn ze de superieure keuze voor precisiefrezen?
- Ontdek Professionele Metaalafwerkingsopties voor Duurzaamheid en Esthetische Excellentie
- Vezellaser Snijmachines: Ongekende Precisie, Snelheid en Energie-efficiëntie
- Waarom Waterjetsnijden? Belangrijkste Voordelen voor Precisie Metaalbewerking
- Hoge-snelheid Bewerking: Belangrijkste Voordelen voor Geproduceerde Bewerkte Onderdelen
- Intelligent Cutting Solutions: Uw Partner in Precisie Waterstraalsnijden
- De Evolutie en Impact van Waterstraalsnijtechnologie
- De mechanica van High-Feed eindfrezen onthuld voor superieure freesprestaties
- Draad-EDM snijden: voor- en nadelen, en hoe te kiezen
- Ontdek de Voordelen van Waterstraalsnijden voor Precisie Fabricage