



Miniature frezen beheersen: Precisie & prestaties verhogen
De bewerkingsindustrie beschouwt micromachining en miniature frezen doorgaans als elke frees met een diameter onder 1/8 inch. Dit is ook vaak het punt waar toleranties strakker gehouden moeten worden. Omdat de diameter van een gereedschap direct gerelateerd is aan de sterkte van een gereedschap, zijn miniature frezen aanzienlijk zwakker dan hun grotere tegenhangers, en daarom moet gebrek aan sterkte worden gerekend bij micromachining. Als je deze tools in een repetitieve toepassing gebruikt, is optimalisatie van dit proces de sleutel.
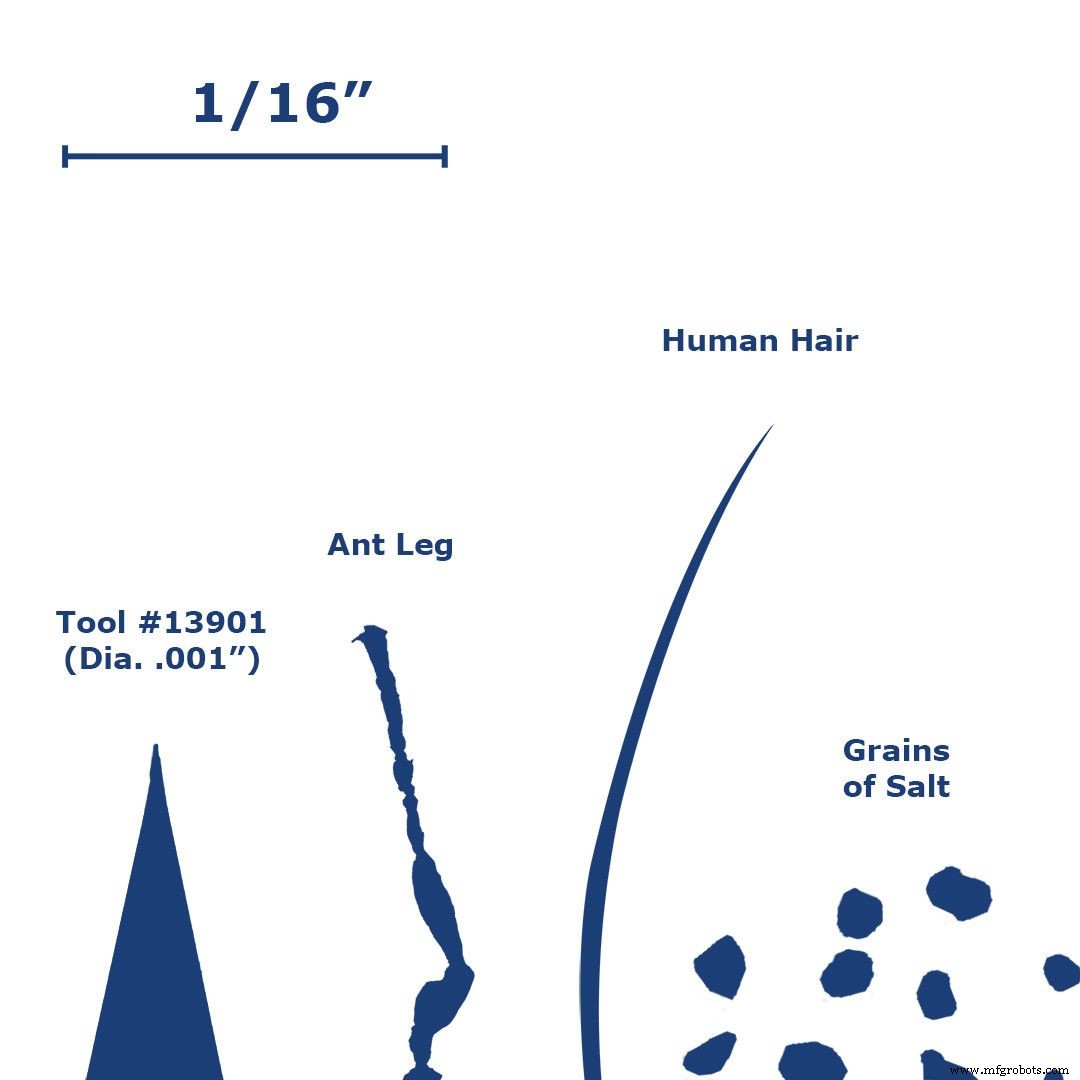
Belangrijke snijverschillen tussen conventionele en miniature frezen
Uitloop (Runout)
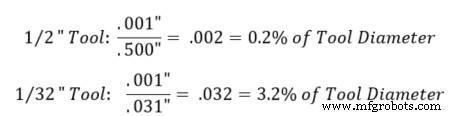
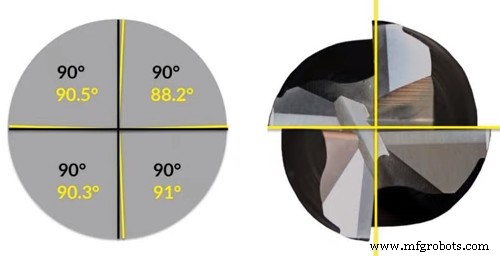
Uitloop tijdens een operatie heeft een veel groter effect op miniature tools, aangezien zelfs een heel kleine hoeveelheid een grote impact kan hebben op de toolingaging en snijkrachten. Uitloop zorgt ervoor dat de snijkrachten toenemen door de oneffenmatige ingaging van de kanalen, wat leidt tot snellere slijtage van sommige kanalen bij conventionele tools, en breuk bij miniature tools. Tooltrilling beïnvloedt ook de toollevensduur, omdat de intermittente impacten het gereedschap kunnen laten uitbreken of, in het geval van miniature tools, breken. Het is extreem belangrijk om de uitloop van een opstelling te controleren voordat een operatie begint. Het onderstaande voorbeeld demonstreert hoeveel verschil .001" uitloop maakt tussen een .500" diameter tool en een .031" diameter tool.
Chipdikte
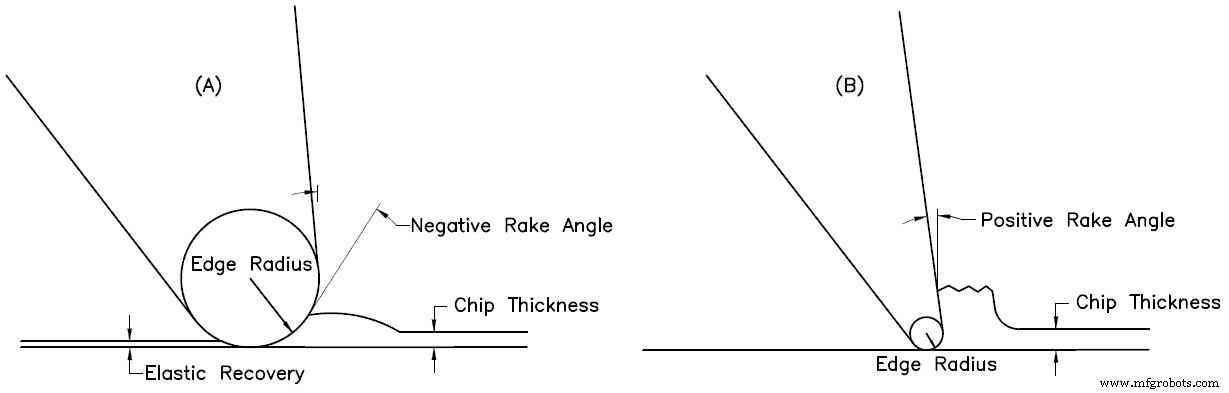
De verhouding tussen de chipdikte en de rande radius (de randvoorbereiding) is veel kleiner voor miniature tools. Dit fenomeen wordt soms 'het grootte-effect' genoemd en leidt vaak tot een fout in de voorspelling van snijkrachten. Wanneer de chipdikte-tot-rand-radius verhouding kleiner is, zal de frees min of meer het materiaal opleggen in plaats van het af te scheren. Dit opleg-effect is essentieel te wijten aan de negatieve hoekhoek die gecreëerd wordt door de rande radius bij het snijden van een chip met een kleine dikte.
Als deze dikte minder is dan een bepaalde waarde (deze waarde hangt af van het gebruikte gereedschap), zal het materiaal onder het gereedschap wegkruipen. Zodra het gereedschap voorbij is en er geen chipvorming is, herstelt een deel van het opgelegde materiaal elastisch. Deze elastische herstel zorgt ervoor dat er hogere snijkrachten en wrijving zijn door het verhoogde contactoppervlak tussen het gereedschap en het werkstuk. Deze twee factoren leiden uiteindelijk tot een grotere hoeveelheid toolslijtage en oppervlakteroughness.
Toolafbuiging in conventionele vs. micromachining toepassingen
Toolafbuiging heeft een veel grotere impact op de vorming van chips en nauwkeurigheid van de operatie in micromachining operaties, vergeleken met conventionele operaties. Snijkrachten geconcentreerd op de zijkant van het gereedschap zorgen ervoor dat het buigt in de richting tegenover de voeding. De omvang van deze afbuiging hangt af van de rigiditeit van het gereedschap en zijn afstand uitgezogen van de spindel. Kleine diameter gereedschappen zijn inherent minder stijf vergeleken met grotere diameter gereedschappen omdat ze veel minder materiaal hebben om ze tijdens de operatie op hun plaats te houden. In theorie zal het verdubbelen van de uitsteeklengte resulteren in 8 keer meer afbuiging. Het verdubbelen van de diameter van een frees zal resulteren in 16 keer minder afbuiging. Als een miniature snijgereedschap op de eerste pas breekt, is het waarschijnlijk door de afbuigingskracht die de sterkte van het karbied overwint. Hier zijn manieren om toolafbuiging te minimaliseren.
Werkstukhomogeniteit
Werkstukhomogeniteit wordt een vraagtekenswaarde met afnemende tool-diameter. Dit betekent dat een materiaal mogelijk geen uniforme eigenschappen heeft op een uitzonderlijk kleine schaal door een aantal factoren, zoals containeroppervlakken, onoplosbare onzuiverheden, korrelgrenzen en dislocaties. Deze aanname wordt doorgaans gereserveerd voor gereedschappen met een freesdiameter onder .020", aangezien het snijstelsel extreem klein moet zijn voor de homogeniteit van de microstructuur van het materiaal in twijfel te trekken.
Oppervlakteafwerking
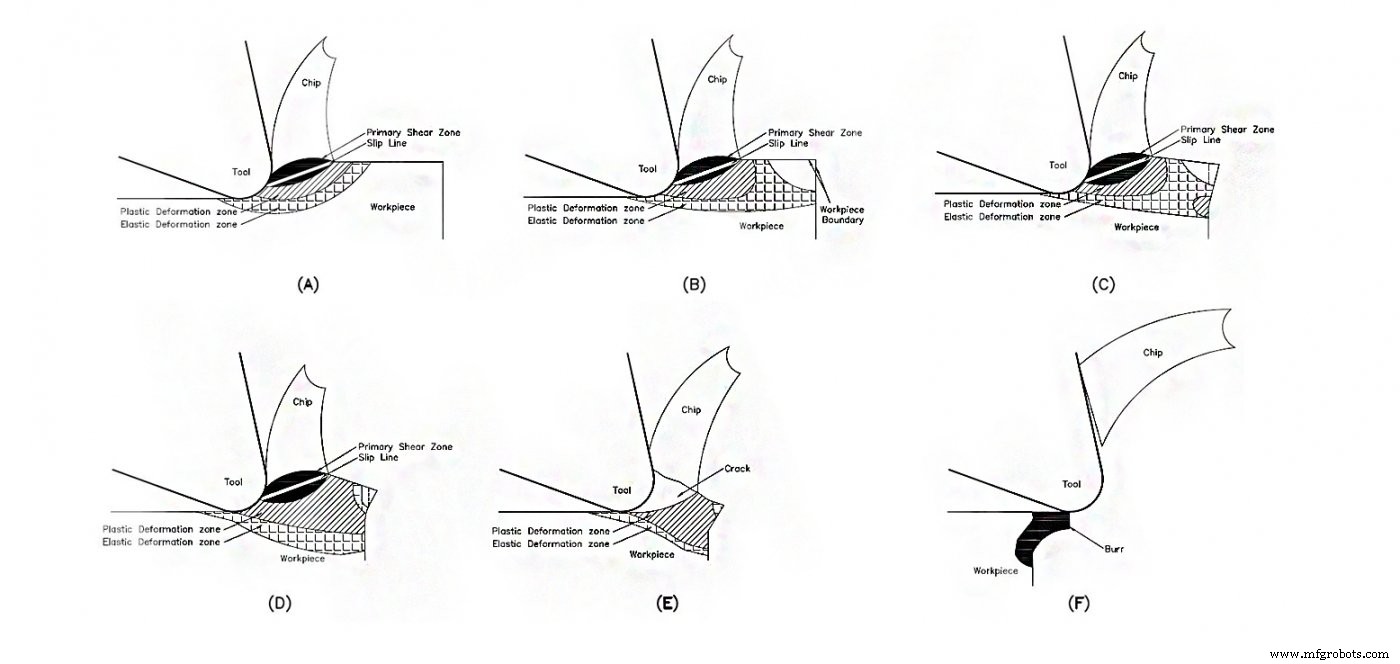
Micromachining kan resulteren in een verhoogde hoeveelheid graten en oppervlakteroughness vergeleken met conventionele bewerking. Bij frezen neemt gratenvorming toe naarmate de voeding toeneemt, en af naarmate de snelheid toeneemt. Tijdens een bewerkingsoperatie worden chips gecreëerd door de compressie en afschering van het werkstukmateriaal langs de primaire schaarzone. Deze schaarzone is zichtbaar in Figuur 2 hieronder. Zoals eerder vermeld, is de chipdikte-tot-rand-radius verhouding veel hoger in miniature toepassingen. Daarom worden plastische en elastische deformatiezones gecreëerd tijdens snijden en liggen deze adjacent aan de primaire schaarzone (Figuur 2a). Gevolglik, wanneer de snijden dicht bij de rand van het werkstuk is, bereikt de elastische zone ook deze rand (Figuur 2b). Plastische deformatie verspreidt zich in dit gebied naarmate de snijden vooruitgaat, en meer plastische deformatie vormt aan de rand door de verbindende elastische deformatiezones (Figuur 2c). Een permanente graat begint te vormen wanneer de plastische deformatiezones verbinden (Figuur 2d) en worden uitgebreid zodra een chip breekt langs de glijlijn (Figuur 2e). Wanneer de chips uiteindelijk loskomen van de rand van het werkstuk, blijft een graat achter (Figuur 2f).
Toolpad best practices voor miniature frezen
Vanwege de kwetsbaarheid van miniature gereedschappen, moet het toolpad geprogrammeerd worden op een manier die een plotselinge hoeveelheid snijden vermijdt, evenals de verdeling van snijkrachten over meerdere assen toestaat. Om deze redenen moeten de volgende praktijken overwogen worden bij het schrijven van een programma voor een miniature toolpad:
Ramping in een deel
Circulair ramping is de beste praktijk voor het axiaal naar beneden bewegen in een deel, aangezien het snijkrachten gelijkmatig verdeelt over de x, y en z vlakken. Als je op een bepaalde snijdiepte radaal in een deel moet bewegen, overweeg dan een boogvormig toolpad omdat dit de snijkrachten geleidelijk op het gereedschap laadt in plaats van allemaal tegelijk.
Micromachining in circulaire paden
Je moet niet dezelfde snelheden en voedingen gebruiken voor een circulair pad als voor een lineair pad. Dit is vanwege een effect genaamd gecomponeerde hoeksnelheid. Elke tand op een snijgereedschap heeft zijn eigen hoeksnelheid wanneer het actief is in de spindel. Wanneer een circulair toolpad gebruikt wordt, wordt een andere hoeksnelheidscomponent aan het systeem toegevoegd en daarom reizen de tanden op de buitenkant van het toolpad met een aanzienlijk andere snelheid dan verwacht. De voeding van het gereedschap moet aangepast worden afhankelijk van of het een interne of externe circulaire operatie is. Om te ontdekken hoe je je voeding moet aanpassen, bekijk dit artikel over 'running in circles'.
Gleuf frezen met een miniature frees
Benader een miniature gleuf niet op dezelfde manier als een grotere gleuf. Met een miniature gleuf wil je zoveel mogelijk kanalen op het gereedschap, omdat dit de rigiditeit van het gereedschap verhoogt door een grotere kern. Dit vermindert de mogelijkheid van het gereedschap te breken door afbuiging. Omdat er minder ruimte is voor chips te evacueren met een hoger aantal kanalen, moet de axiale ingaging verminderd worden. Bij grotere diameter tools stap je misschien 50% – 100% van de tool-diameter af. Maar bij miniature frezen met een hoger kanaalaantal, stap je alleen 5% – 15% af, afhankelijk van de diametergrootte en risico op afbuiging. De voedsnelheid moet verhoogd worden om te compenseren voor de verminderde axiale ingaging. De voeding kan nog hoger verhoogd worden bij het gebruik van een bolneus frees omdat chip thinning optreedt bij deze lichte snijdiepten en begint te gedragen als een high-feed frees.
Je voeding verlagen rond hoeken
Hoeken van een deel creëren een additionele hoeveelheid snijkrachten aangezien meer van het gereedschap ingageerd raakt met het deel. Om deze reden is het voordelig om je voeding te verlagen bij het frezen rond hoeken om het gereedschap geleidelijk aan deze krachten te introduceren.
Climb Milling vs. Conventional Milling in micromachining toepassingen
Dit is een beetje een lastige vraag om te beantwoorden in micromachining. Climb milling moet gebruikt worden wanneer een kwalitatieve oppervlakteafwerking op de deeltekening wordt gevraagd. Dit type toolpad leidt uiteindelijke tot meer voorspelbare/lagere snijkrachten en dus een hogere kwaliteit oppervlakteafwerking. Bij climb milling ingageert de frees de maximale chipdikte aan het begin van de snede, wat het een neiging geeft om van het werkstuk af te duwen. Dit kan potentiëel trillingsproblemen veroorzaken als de opstelling niet voldoende rigiditeit heeft. Bij conventional milling trekt de frees zichzelf in het materiaal en verhoogt de snijkrachten. Conventional milling moet gebruikt worden voor delen met lange dunne wanden en delicaten operaties.
Gecombineerde ruw- en afwerkoperaties
Deze operaties moeten overwogen worden bij het micromachining van hoge dunne wandende delen, aangezien in sommige gevallen onvoldoende ondersteuning is voor het deel voor een afwerkpas.
Nuttige tips voor succesvolle micromachining operaties met miniature frezen
Probeer uitloop en afbuiging zoveel mogelijk te minimaliseren bij micromachining met miniature frezen. Dit kan bereikt worden door gebruik te maken van een shrink-fit of pers-fit toolhouder. Maximaliseer de hoeveelheid schachtcontact met de klem terwijl je de uitsteeklengte tijdens een operatie minimaliseert. Controleer je tekening dubbel en zorg dat je de grootste mogelijke frees hebt, want grotere tools betekenen minder afbuiging.
- Kies een geschikte snijdiepte zodat de chipdikte-tot-rand-radius verhouding niet te klein is, want dit zal een opleg-effect veroorzaken.
- Als mogelijk, test de hardheid van het werkstuk voordat je bewerkt om de mechanische eigenschappen van het materiaal zoals geadverteerd door de leverancier te bevestigen. Dit geeft de operator een idee van de kwaliteit van het materiaal.
- Gebruik een gecoat gereedschap als mogelijk bij het werken in ferroe materialen door de overmaat aan warmte die gegenereerd wordt bij het bewerken van deze metalen. Toolcoatings kunnen de toollevensduur met 30%-200% verhogen en hogere snelheden toestaan, wat cruciaal is in micro-machining.
- Overweeg een ondersteuningsmateriaal te gebruiken om het ontstaan van graten tijdens een micromachining applicatie te controleren. Het ondersteuningsmateriaal wordt op het werkstukoppervlak gedeponeerd om hulpsteun te bieden en de stijfheid van de oorspronkelijke rand van het werkstuk te verhogen. Tijdens de operatie buigen en vervormen het ondersteuningsmateriaal plastisch in plaats van het werkstuk.
- Gebruik vloedkoelmiddel om snijkrachten te verlagen en een betere oppervlakteafwerking te krijgen.
- Onderzoek het toolpad dat toegepast zal worden, want een paar aanpassingen kunnen een lange weg gaan in het verlengen van de levensduur van een miniature gereedschap.
- Controleer toolgeometrie dubbel om ervoor te zorgen dat het geschikt is voor het materiaal dat je bewerkt. Wanneer beschikbaar, gebruik variable pitch en variable helix tools, dit zal harmonischen verminderen bij de uitzonderlijk hoge RPM's waar miniature tools doorgaans op draaien.
CNC machine
- Uw metaalbewerkingsefficiëntie verhogen met M.A. Ford's TuffCut XT Frezen
- Productie optimaliseren met Y-as bewerking: Instellingtijden en kosten reduceren
- Gereedschapslevensduur Optimaliseren met Machinedata: Een Moderne Gids
- De houtdraaibank onder de knie: een stapsgewijze handleiding voor beginners
- CNC-router bedienen met NC Studio: Stap-voor-stap handleiding
- CNC-bewerkingskosten Verlagen met Gebruikte Machines – Expert Tips
- Levensduur van je frees verlengen: Bewezen strategieën om breuk te verminderen en kosten te besparen
- Prestaties van high-balance frezen maximaliseren: Tips voor levensduur en precisie
- Efficiëntie maximaliseren met bewezen enkelsneeuw frees bewerkingsstrategie
- Strakke Toleranties in CNC-bewerking Halen: Een 10-jarig Bewezen Proces
- De mechanica van High-Feed eindfrezen onthuld voor superieure freesprestaties