



Hoe gereedschap- en proceskeuze de kwaliteit van vlakfrezen bepaalt
Waarvan hangt de vorming van het gefreesde oppervlak af? Het resulterende gefreesde oppervlak kan een axiaal oppervlak, een radiaal oppervlak of een complex oppervlak zijn, afhankelijk van het type gereedschap en proces dat gebruikt wordt.
Gereedschaptype voor het frezen van oppervlakken
01. Axiaal gegenereerd oppervlak
De vorm van de bodem van het mes bepaalt de kwaliteit van het resulterende oppervlak. De mesneusbogen (RE) produceren soms een piek. De grootte van de piek hangt af van de boogstraal en voeding.
Inzetstukken met parallelle snijranden (BS) kunnen vlakte oppervlakken bewerken. Volgens de axiale tolerantie en uittrekking van de frees, produceert het meest uitstekende inzetstuk het eindoppervlak.
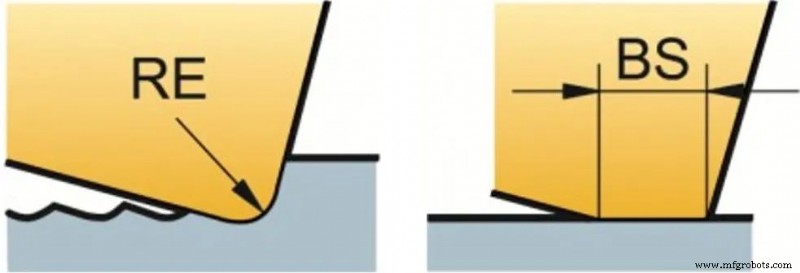
Om de beste freesoppervlakkwaliteit te produceren, is het belangrijk om te zorgen dat de voeding per omwenteling (fn = fz×zn) minder is dan 80% van BS.
Naarmate de diameter van de frees toeneemt (en voor ultra-dicht-tand frezen), neemt het aantal tanden en de voeding per omwenteling toe, wat een grotere BS vereist. Zodra de voeding per omwenteling de breedte van de parallelle land overschrijdt, zal de axiale uittrekking van de frees de oppervlakkwaliteit beïnvloeden.
Om de beste freesoppervlakkwaliteit te verkrijgen:
- Gebruik Wiper (wisser) inzetstukken met BS ten minste 25% groter dan fn of andere freesinzetstukken met wissers
- Het gebruik van cermet mesjes kan een betere afwerking verwerken
- Gebruik koelvloeistof om aanlijming te voorkomen
Wiper Mes
Wiper mesjes of lange parallelle mesjes kunnen grotere diameter afwerking bereiken. Het wiper mes is hoger dan het standaard mes om te garanderen dat het wiper mes het eindoppervlak genereert. De maximum fn mag 80% van BS niet overschrijden.
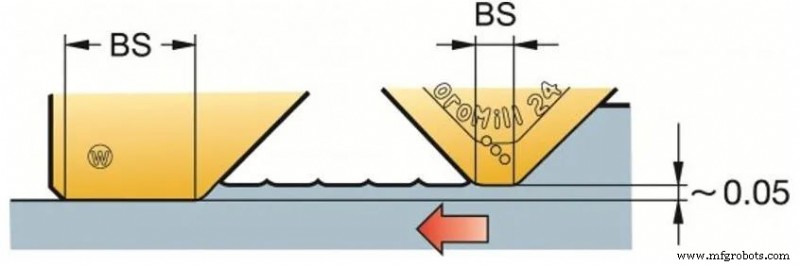
Rond mes
Ronde mesjes of mesjes met grote neusstraal kunnen extreme productiviteit bereiken, maar kunnen geen hoogwaardige oppervlakken produceren. Hoe groter de diameter van de frees, hoe slechter de oppervlakkwaliteit.
02. Radiaal gegenereerd oppervlak
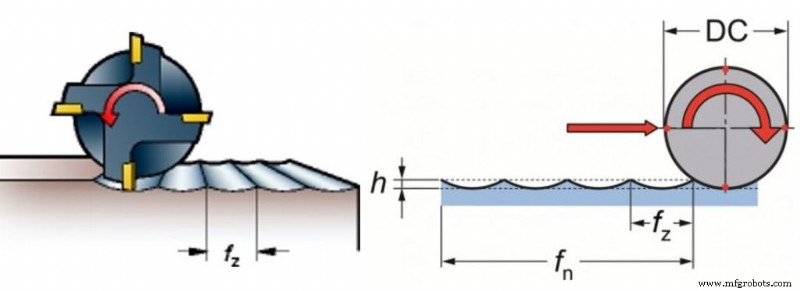
Bij het gebruik van eindfreesen, schouderfreesen, of vlakfreesen, worden radiale oppervlakken gegenereerd. Voor oppervlakken gegenereerd in de radiale richting, wordt het profiel bewerkt op de zijkant van het gereedschap.
Elke tand bewerkt met een piek (h), waarbij de piekbreedte gelijk is aan de voeding per tand fz, en de piepdiepte wordt bepaald door de relatie tussen de diameter van de frees en fz. De grootte van de piek verkregen door theoretische berekening is de kleinste.
03. Complex oppervlak generatie
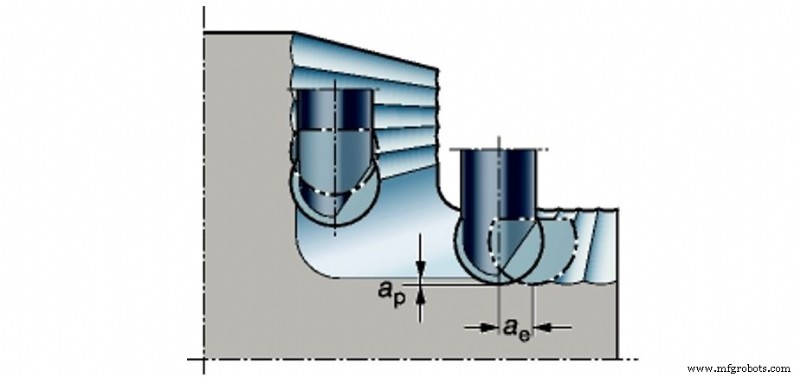
Bij het gebruik van een bolkopfreeskop, wordt een complex oppervlak gegenereerd.
Proces voor het frezen van oppervlakken
Volgens de vlakfreesmethode, kan het in drie categorieën worden ingedeeld: gereedschappunt trajectmethode, vormgereedschapmethode, en generatiemethode.
De gereedschappunt trajectmethode steunt op de bewegingstraject van het gereedschappunt ten opzichte van het oppervlak van het werkstuk om de door het werkstuk vereiste oppervlakgeometrie te verkrijgen, zoals buitendraaien, vlak hobelen, buitenslijpen, vormoppervlak draaien met een meester, enz. De traject hangt af van de relatieve beweging van het snijgereedschap geleverd door het werktuig en het werkstuk.
De vormgereedschapmethode wordt afgekort als vormmethode. Het gebruikt een vormgereedschap dat overeenkomt met het eindoppervlakprofiel van het werkstuk, of een vormwiel, enz., om het vormoppervlak te verwerken, zoals vormdraaien, vormfrezen, en vormslijpen. Vanwege de moeilijkheid bij het fabriceren van vormgereedschappen, wordt het doorgaans alleen gebruikt voor het verwerken van korte vormoppervlakken.
De generatiemethode wordt ook wel de waelzmethode genoemd. Het is de relatieve generatieve beweging van het snijgereedschap en het werkstuk tijdens de verwerking, en de ogenblikkelijke middenlijn van het gereedschap en het werkstuk voeren zuivere waelzbeweging ten opzichte van elkaar uit, met behoud van een bepaalde snelheidsverhouding tussen de twee, en het verwerkte oppervlak is de envelopoppervlak van het mes in deze beweging, tandwielwaelzen, tandwielvormen, tandwielscheren, tandwielhonings en tandwielslijpen maken allemaal deel uit van het generatieve proces. Sommige snijprocessen hebben de kenmerken van zowel de gereedschappunt trajectmethode als de vormgereedschapmethode, zoals draadgedraaien.
Productieproces
- Staalmaterialen & Pon Gereedschappen: Kracht, Duurzaamheid en Prestaties
- Premium Ponzen & Matrijzen: Gegarandeerde Gereedschapslevensduur
- CNC Frezen & Bewerken Uitgelegd: Belangrijke Toepassingen en Voordelen
- Precisie Afvlak Diensten: Expert Proces & Kwaliteit
- Pon en Matrijs Prestaties Optimaliseren met Premium Gereedschapstaalkwaliteiten
- Pon & Matrijs Chipping Voorkomen en Repareren: Bewezen Oplossingen
- Meesterworden in Matrijs, Pon, en Mes Productie voor Pon & Schaarmachines
- Schokbestendige toolstalen: poincon- en matrijsprestaties meesteren
- CNC-freesmachines & methoden: precisie & automatisering
- Freesmachines Begrijpen: Functies, Toepassingen en Voordelen
- Hoe De Juiste Robotlasproces En Apparatuur Te Selecteren Voor Uw Productiebehoeftes