



Trochoidal Milling onder de knie krijgen: Een uitgebreide gids
Deze blogpost is een van de verschillende over High Efficiency Milling. Voor een volledig begrip van deze populaire bewerkingsmethode, raadpleeg de additionele HEM-posts hieronder!
Inleiding tot High Efficiency Milling | High Speed Machining vs. HEM | Hoe chip thinning te bestrijden | Diepgang in snijdiepte | Hoe 4 belangrijke soorten toolslijtage te vermijden
Wat is Trochoidal Milling?
Trochoidal milling is een bewerkingsmethode om een gleuf te maken die breder is dan de snijddiameter van het snijgereedschap. Dit wordt bereikt door een reeks cirkelvormige sneden, bekend als een trochoidaal toolpad. Een vorm van High Efficiency Milling (HEM), trochoidal milling benut hoge snelheden terwijl een lage radiale snijdiepte (RDOC) en een hoge axiale snijdiepte (ADOC) gehandhaafd worden.
Trochoidal milling is grotendeels gebaseerd op de theorie rondom chip thinning in bewerking. Conventionele denkwijze stelt dat snijgereedschappen een optimale chipload hebben die de ideale breedte en grootte van de geproduceerde chips bepaalt. Het concept van het bestrijden van chip thinning omvat bewerken met een chipload die groter is dan 'optimaal' om een constante maximale chipdikte te handhaven.
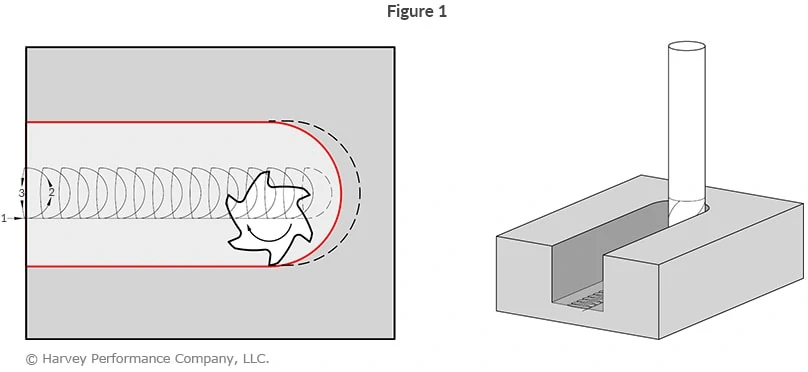
In tegenstelling tot een volledig lineair radiaal toolpad bij conventionele bewerking, benut trochoidal milling een spiraalvormig toolpad met een lage RDOC om de belasting en slijtage op het gereedschap te reduceren (Figuur 1).
Voordelen van Trochoidal Milling
- Verminderde snijkrachten
- Gereduceerde warmte
- Grotere bewerkingsnauwkeurigheid
- Verbeterde toollevensduur
- Snellere cyclus tijden
- Eén gereedschap voor meerdere gleufgroottes
Trochoidal milling kan in bepaalde toepassingen zeer voordelig zijn. De verminderde radiale ingaging van de snijden vermindert de hoeveelheid warmte die in de snede wordt geproduceerd, evenals de snijkrachten en belasting op de spindel. De verminderde radiale krachten maken grotere nauwkeurigheid tijdens productie mogelijk en stellen het frezen van fijne en nauwkeurige kenmerken op een deel mogelijk.
Daarnaast stelt de lagere radiale snijdiepte een hogere axiale snijdiepte toe, wat betekent dat de volledige lengte van de snijden kan worden benut. Dit zorgt ervoor dat warmte en snijkrachten verdeeld worden over de snijden van het gereedschap, in plaats van geconcentreerd op één sectie. De verminderde warmte en slijtage, gecombineerd met hun uniforme spreiding over de snijden, resulteren in aanzienlijk verbeterde toollevensduur ten opzichte van conventionele gleufmethoden.
Gegeven de verminderde destructieve krachten, kunnen de snijsnelheden van het gereedschap verhoogd worden. Aangezien de volledige snijde lengte benut wordt, kan trochoidal milling de noodzaak voor meerdere axiale snijdieptes elimineren. Verhoogde draaiparameters en een verminderd aantal passes reduceren de cyclus tijd aanzienlijk.
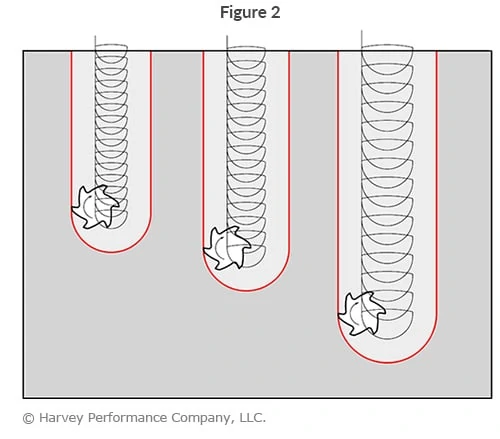
Omdat trochoidal milling een gereedschap gebruikt om een gleuf te frezen die breder is dan zijn snijddiameter, kan hetzelfde gereedschap gebruikt worden om gleuven van variërende groottes te maken, in plaats van slechts één. Dit kan ruimte in je toolkarrousel vrijmaken en tijd besparen op toolwissels, afhankelijk van de eisen van het deel (Figuur 2).
Hoewel gleuf frezen een ruwfreestoepassing is, resulteren de verminderde radiale snijdiepte en verminderde snijkrachten van trochoidal milling vaak in een verbeterde afwerking ten opzichte van een conventioneel gleuf toolpad. Een afwerkpassage langs de wanden van het werkstuk kan echter vereist zijn om eventuele kammen te verwijderen die achterblijven door de spiraalbeweging van het snijgereedschap.
Klik hier om meer te weten te komen over de efficiëntieverhogende kracht van High Efficiency Milling
Uitdagingen van Trochoidal Milling
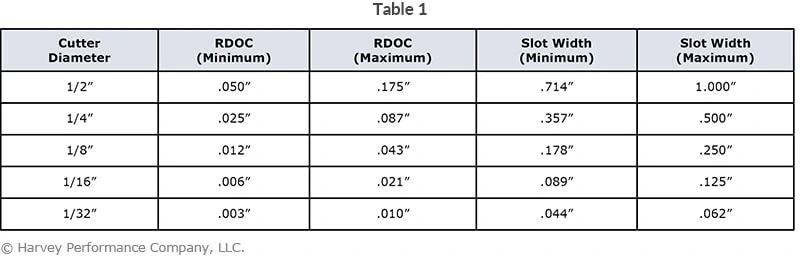
De uitdagingen van trochoidal milling liggen typisch bij de machines en software. De juiste machine om te profiteren van trochoidal milling moet niet alleen in staat zijn om hoge snelheden en voedingen aan te gaan, maar ook een constant veranderende voedsnelheid aan te kunnen als het gereedschap langs zijn spiraalpad beweegt. Onvermogen om een veranderende voedsnelheid te hebben, zal chip thinning veroorzaken wat niet-ideale resultaten kan opleveren en potentieel toolbreuk kan veroorzaken. Speciale software kan ook vereist zijn om toolpaden en voedsnelheden voor dit proces te programmeren. Dit wordt verder gecompliceerd door factoren zoals de verhouding van de freesdiameter tot de grootte van de gleuf, evenals de radiale snijdiepte voor deze verschillende verhoudingen. De meeste cijfers suggereren dat de freesdiameter 50%-70% van de uiteindelijke gleufbreedte moet zijn, terwijl de radiale snijdiepte 10%-35% van de freesdiameter moet bedragen (Tabel 1), maar de veiligste optie is altijd om de toolfabrikant te raadplegen.
Trochoidal Milling en Micromachining
Voordelen bij micromachining
Micromachining kan ook profiteren van trochoidal milling. De verminderde radiale ingaging en lagere snijkrachten die geproduceerd worden tijdens een trochoidaal toolpad zetten minder kracht op de snijgereedschappen. Dit is vooral belangrijk voor kleinere diameter gereedschappen, aangezien ze zwakker en minder rigide zijn, en de verminderde snijkrachten verminderen de kans op afbuiging en breuk.
Uitdagingen bij micromachining
Hoewel trochoidal milling met miniature tooling theoretisch voordelig is, zijn er additionele uitdagingen verbonden met kleinere gereedschappen. Miniature snijgereedschappen zijn veel gevoeliger voor breuk door spindeluitloop, trillingen, materiaal inconsistenties, ongelijke belasting en veel andere variabelen die tijdens bewerking ontstaan. Afhankelijk van je toepassing kan het de moeite waard zijn om het gereedschap met de grootste diameter te gebruiken voor extra kracht. Hoewel er potentiële voordelen zijn op miniature niveau, moet meer aandacht besteed worden aan de machine-opstelling en materiaal om de gereedschappen de hoogste kans op succes te geven.
Net als bij HEM geldt als algemene regel dat trochoidal milling niet overwogen moet worden bij het gebruik van gereedschappen met snijddiameters kleiner dan .031". Hoewel mogelijk, kan trochoidal milling nog steeds prohibitief uitdagend of riskant zijn bij diameters onder .062", en je toepassing en machine moeten zorgvuldig overwogen worden.
Conclusie
Trochoidal milling is een High Efficiency Milling techniek (hoge snelheid, hoge ADOC, lage RDOC) gekenmerkt door een circulair, of trochoidaal, toolpad. Deze freesstijl is bewijzen om significante bewerkingsprocesvoordelen te bieden, zoals het verlengen van toollevensduur, het verminderen van bewerkingstijden en minder benodigde gereedschappen voor een klus. Het is echter cruciaal om een machine en software te hebben die hoge snelheden en voedingen en constant veranderende voedsnelheden aan kunnen om kritieke toolbreuk te vermijden. Hoewel miniature gereedschappen nog steeds kunnen profiteren van trochoidal milling, moet het risico op toolbreuk zorgvuldig overwogen worden, met name bij freesdiameters onder .062". Hoewel trochoidal milling je bewerkingsefficiëntie in veel toepassingen kan verhogen, is het altijd een goed idee om je toolfabrikant van tevoren te raadplegen.
Een geweldig voorbeeld van trochoidal milling in actie is te zien in deze video, waar een 1/2" Helical Solutions frees met variabele helix, variabele pitch werd gebruikt om een blok 316 roestvrij staal te bewerken.
CNC machine
- Freseerefficiëntie Verhogen met Draaitechnologie
- Freescapaciteit van CNC-draaicentra: Kerninzichten en benchmarks
- Expert Gids voor het Kiezen van de Juiste Freesgereedschappen voor Optimale Prestaties
- CNC-frezen onder de knie: complete handleiding voor bediening en instelling
- CNC-Frezen Beheersen: Precisie Metaalbewerking Uitgelegd
- Snijdiepte beheersen: Perferieel, Slotting en HEM strategieën voor precieze freesbewerking
- Climb Milling vs. Conventional Milling: De juiste freestechniek kiezen
- Diepe-kaasfrezen onder de knie: strategieën om gereedschapbuiging te voorkomen en spanuitloop te verbeteren
- Siemens 808D CNC-freesmachine besturingssysteem: uitgebreide introductie
- CNC-freesnauwkeurigheid meesteren: bewezen stappen voor precisie-onderdelen
- Frezen vs. Draaien: Belangrijkste Overeenkomsten Uitgelegd