



Geavanceerde CNC-bewerkingstechnieken voor dunwandige onderdelen
Op dit moment hebben de continue ontwikkeling van computeraattoepassingstechnologie en de steeds fiercer wordende marktconcurrentie de ontwikkeling van CNC-bewerking technologie voor dunwandige onderdelen sterk bevorderd. In de afgelopen jaren is technisch onderzoek op dit type proces geleidelijk verschoven van traditionele empirische exploratie naar wetenschappelijk onderzoek. Vanuit de aspecten van onderdeelspanning, snijmethode en verwerkingsroute, worden de factoren die het CNC-bewerkingsproces van dunwandige onderdelen beïnvloeden, gedetailleerd geanalyseerd, en vervolgens worden methoden voorgesteld om het productieproces te verbeteren op basis van deze factoren.
Invloedende factoren
Dunwandige onderdelen hebben het voordeel van licht gewicht, maar ze zijn in gebruik niet erg sterk. Het probleem is dat de structuur complexer is. Tijdens verwerking, door onbekwaamheid of andere redenen, is het gemakkelijk om te vervormen of te beschadigen door onjuiste bediening. Om de nauwkeurigheid van onderdelen te verbeteren, is het noodzakelijk een uitgebreide en gedetailleerde analyse uit te voeren van de factoren die de nauwkeurigheid van het bewerkingsproces kunnen beïnvloeden, en manieren te vinden om het proces te verbeteren. De factoren die het CNC-bewerkingsproces beïnvloeden, kunnen ruwweg worden ingedeeld in: machinege nauwkeurigheid, machinekracht, procesroute, snijmethode en -pad, en vervorming veroorzaakt door spannen.
1. Onderdeelspanningsmethode
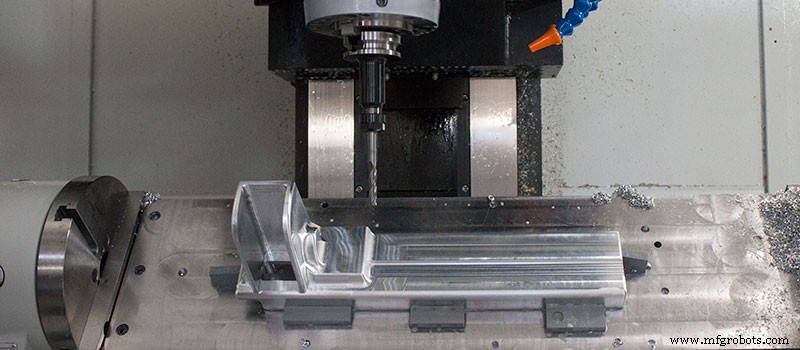
Om dit probleem op te lossen, is het noodzakelijk de correcte en redelijke spanningsmethode te kiezen om de nauwkeurigheid van het CNC-bedrijfsproces te verbeteren. Er moet een gedetailleerde en gedetailleerde data-analyse worden uitgevoerd om de positie van sommige delen van de onderdelen te achterhalen die gemakkelijk vervormen door externe kracht. Voor de meeste spanningsinrichtingen kunnen ook professionele vastzetgerei, zoals constructieringen, worden gebruikt voor verwerking. In dit opzicht is het ook nodig uitleg te geven dat onder normale omstandigheden de axiale spanning kan worden vervangen door de radiale richting, en de meer gangbare verbetermethoden worden gebruikt om de posities te behandelen waar de onderdelen gemakkelijk vervormen. Als je de nauwkeurigheid van de onderdelen wilt verbeteren, kun je ook de sterkte van de onderdelen verbeteren. De huidige gangbare methode voor dit probleem is het vergroten van de wanddikte. Maar dit brengt ook nieuwe problemen met zich mee, zoals hoe met leegtes om te gaan. Op dat moment kan het met was gevuld worden, natuurlijk kan het ook met rozijngesmeerd worden. Deze methode lijkt op de oude „verloren wasmethode” die gebruikt werd om bronzen voorwerpen te maken. Na afwerking moeten alle gegoten materialen worden opgeruimd.
2. Keuze van hoek
Een groot aantal praktijktesten tonen aan dat als de machineconstructie en de gegevens van het gereedschap in grote lijnen bepaald kunnen worden, de snijkracht ook door veel factoren beïnvloed zal worden, wat uiteindelijk leidt tot vervorming van het bewerkte artikel. Maar onder deze factoren is de snijhoek van het gereedschap de meest beïnvloedende. Als de voor- en achterhoek van het gereedschap correct gebruikt kunnen worden, kan de vervorming in grote mate effectief worden verminderd, en tegelijkertijd is het ook gunstig om de mate van wrijvingsschade te verminderen. In het verwerkingsproces wordt de snijkracht die in axiale en radiale richting wordt ontvangen, voornamelijk bepaald door de hoek van het blad. Voor sommige zwakkere onderdelen, moet de insteekhoek zo dicht mogelijk bij 90° liggen. Daarom, bij het verwerken van verschillende items, is het hoekprobleem niet vast, maar moet volgens de werkelijke situatie worden geanalyseerd.
3. Manier en pad van mes
Onredelijke snijmethodes en -paden kunnen ook vervorming van de bewerkte onderdelen veroorzaken. Als dit verbetert, is het primaire probleem om te focussen op nauwkeurigheid. Er zijn twee methodes in de huidige meerdere snijmethodes die niet alleen de efficiëntie kunnen verbeteren, maar ook ruwbewerking sneller kunnen voltooien en niet geneigd zijn tot vervorming. Dit zijn de eentjes en getrapte ruwbewerkingsmethodes. Het gemeenschappelijke punt is om de sporen van de hoge lijn en het gereedschappad dat gelijk is aan de verwerkingshoeveelheid te volgen. Echter, in vergelijking met de traditionele bedieningsmethode, heeft schuine hoekbewerking grote nadelen, het is ook gemakkelijk om schade en vervorming van de onderdelen te veroorzaken, dus wanneer het gereedschap parallel langs de contourlijn met de x-as of y-as richting beweegt, kan het de onzuiverheden die aan het oppervlak van het artikel hangen, gemakkelijk elimineren, wat de nauwkeurigheid aanzienlijk verbetert, en het gereedschap effectief kan beschermen bij snijden, onnodige slijtage verminderen, de levensduur verlengen, en de verwerkingskwaliteit verbeteren.
4. Verwerkingsroute
Voor elk verwerkingsbedrijf, na de invoering van geavanceerde apparatuur, is het noodzakelijk om continu te debuggen, om het verwerkingsniveau te verbeteren, maar voor de vervorming van dunwandige onderdelen is het ook nodig de reden te achterhalen, en tegelijkertijd de fundamentele wet van zijn vervorming te verkennen. Om gedetailleerd onderzoek en analyse uit te voeren op deze problemen, is het voor de meeste professionals ook nodig een redelijke verwerkingsroute uit te werken. Echter, in dit proces, als vervormingsproblemen optreden door onredelijke procedures en processen, is het nodig de juiste oplossing te vinden, en ook de wetten ervan te beheersen. Uit het algemene verwerkingsproces kan ook worden gezien dat de sterkte en specificaties van de onderdelen verschillend zijn, dus de krachtdragende delen moeten worden veranderd. Tegelijkertijd moet de contactmethode van de componenten volledig worden overwogen om trillingen tijdens de verwerking te vermijden, wat leidt tot vervorming.
Procesverbeteringsmethode
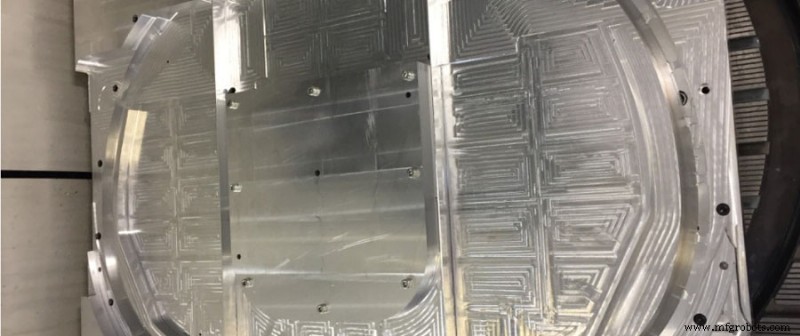
In het vroege stadium van procesontwerp wordt meestal professionele technologie met hoge simulatie toegepast, en het echte processysteem moet worden gesimuleerd, en de meest geschikte verbetermethode wordt gevonden door contact met de kenmerken van het systeem. De basisinhoud van CNC-bewerkingstechnologie omvat geometrische en fysieke simulatie. Geometrie is voornamelijk om problemen in werktuigmachines, gereedschappen, werkstukken en andere items te observeren en te detecteren volgens de werkelijke omstandigheden van de gereedschappen. Fysieke simulatie is het creëren van een procesmodel. Het wordt gebruikt om de foutwaarde onder het microconcept te analyseren. Neem snijden als voorbeeld, bij het instellen van het gereedschappad, moet je eerst overwegen of het werkstuk vervormd is of niet. Als vervorming optreedt tijdens verwerking, is dat voldoende bewijs dat er een probleem is met het proces. Op dit moment zijn de meeste dunwandige onderdelen licht, maar hun sterkte is niet significant veranderd. Daarom is de huidige algemene ontwikkelingsrichting van dunwandige onderdelen lichtgewicht, maar door lichtgewicht is het gemakkelijk om ontoereikende sterkte te veroorzaken. Echter, te hoge sterkte kan gemakkelijk leiden tot snelle slijtage van de CNC-apparatuur en de exploitatiekosten verhogen. Daarom is er een grote contradictie. Als je de onderdelen dunner en lichter wilt maken, neemt de verwerkingsmoeilijkheid ook toe. Deze reeks problemen vereist dat de operator het padprobleem overweegt bij verwerking, de verschillende situaties die het werkstuk tijdens verwerking tegenkomt, zorgvuldig observeert, en voorbereidingen treft om het pad op elk moment aan te passen volgens de werkelijke situatie om ervoor te zorgen dat het gereedschap altijd normaal kan werken in het vooraf ingestelde spoor, en probeert de fout van het pad te vermijden, die de abnormale situatie van het bewerkte product zal veroorzaken. Daarnaast kan de wijziging en compensatie van het gereedschappad de foutwaarde die wordt veroorzaakt door de vervorming en terugvering van het onderdeel, aanzienlijk reduceren. Wanneer het werkstuk gespannen wordt of gesneden wordt, zal de snijsnelheid en hoek de toestand van het bewerkte artikel beïnvloeden. Vanuit het perspectief van snijden, moet dit probleem worden geïnspecteerd volgens wetenschappelijke en redelijke methoden. Tegelijkertijd kunnen ook andere methoden worden toegepast. Voer huloperaties uit. Bijvoorbeeld, het adequaat vergroten van de voor- en achterhoeken van de messen kan de snijsnelheid en de wrijving tussen de messen effectief controleren.
Conclusie
Op dit moment is de vooruitgang van bewerkingstechnologie behoorlijk snel, wat ook een grote rol heeft gespeeld bij de snelle ontwikkeling van de CNC-bewerkingsindustrie. Het wordt ook gebruikt in grote verwerkingsindustrieën, zoals luchtvaart, machinebouw, enz. Op dit moment stijgen de eisen van mensen aan de CNC-bewerking van dunwandige onderdelen constant, wat vereist dat ze een betere kwaliteit hebben dan eerder om te voldoen aan de behoeften van de huidige moderne bewerkingsindustrie. Voor het CNC-bewerkingsproces van dunwandige onderdelen zijn er veel factoren die de kwaliteit van het bewerkingsproces kunnen beïnvloeden, zoals onderdeelspanning, snijhoek, snijmethode en -pad, en verwerkingsroute. Daarom moeten professionals deze factoren beheersen. Tegelijkertijd moet je ook de methoden begrijpen om de verwerkingstechnologie te verbeteren, zodat de doorontwikkeling van de industrie wordt bevorderd.
Productieproces
- 10 bewezen strategieën om CNC-bewerkingskosten te minimaliseren
- CNC-bewerking: 3-as, 4-as en 5-assystemen vergelijken voor optimale precisie
- Expertgids voor CNC-aluminiumbewerking & precisie-gebewerkte aluminiumonderdelen
- Top 5 essentiële elementen voor accurate CNC-bewerkingsoffertes
- CNC-bewerking vs. Spruitgieten: Welke methode past bij uw kunststofonderdelen?
- Slimme Strategieën om CNC-Machine Onderdelenkosten Te Verlagen
- Precisie CNC-bewerking voor Maatwerkonderdelen – Snel, Nauwkeurig, Op Maat
- CNC-bewerking van Grote Onderdelen: Strategieën om Groottebeperkingen te Overwinnen
- Precisie CNC-bewerking: Uitgebreid overzicht van onderdeelproductie
- Precisie-onderdelen & componentafwerkingsservices
- Kiezen Tussen 3D-Printen en CNC-Bewerken voor Kunststofonderdelen