



Gleichlauffrezen vs. Gegenlauffrezen: Hoe de juiste aanpak te kiezen
De frees is doorgaans een multi-mes gereedschap. Vanwege het grote aantal tanden dat tegelijkertijd deelt mee aan het snijden, de lange snijrand, en de hogere snijsnelheid, is de productiviteit hoog. De toepassing van verschillende frezen kan vlakken, nuten, trappen, etc. verwerken, en kan ook tandwielen, gewinden, spline as tandprofielen en diverse vormoppervlakken verwerken.
Typen en toepassingen van frezen
De typen van frezen kunnen in scherpe tand frezen en vrijgestelde tand frezen worden ingedeeld volgens de tandstructuur. Volgens de relatieve positie van de tand en de as van de frees, kan het in cilindrische frees, hoek frees, vlak frees, vorm frees, etc. worden ingedeeld. Volgens de tandvorm, kan het in rechte tand frees, helische tand frees, hoek tand frees en kromme tand frees worden ingedeeld. Volgens de gereedschapsstructuur, kan het in integraal frees, gecombineerd frees, groep of complete set frees, insteek frees, machine klem las frees, indexeerbare frees, etc. worden ingedeeld. Maar het wordt meestal ingedeeld volgens de vorm van de tandterugverwerking.
Scherpe tand frezen kunnen in de volgende categorieën worden ingedeeld:
(1) Vlaktefrees: Er zijn integraal vlakke frezen, tand vlakke frezen, machine klem indexeerbare vlakke frezen, etc., die gebruikt worden voor ruw, half-fijn en fijn van diverse vlakken en trapvlakken.
(2) Eindfrees: gebruikt voor het frezen van trappen, zijkanten, nuten, gaten van diverse vormen op het werkstuk, en binnen- en buitengebogen oppervlakken.
(3) Sleutelgatfrees: gebruikt voor het frezen van sleutelgat, etc.
(4) Nutfrezen en zaagblad frezen: gebruikt voor het frezen van diverse nuten, zijkanten, trapvlakken en zagen.
(5) Speciale nutfrezen: gebruikt voor het frezen van diverse speciale nutvormen, vorm nutfrezen, halfmaan sleutelgat frezen, duifstaart frezen, etc.
(6) Hoekfrezen: gebruikt voor rechte nuten en spiraalnuten van frees gereedschappen.
(7) Vormfrezen: gebruikt voor het frezen van de bolle en holle vormoppervlakken van diverse matrijzen.
(8) Groepsfrezen: Combineer verschillende frezen in een groep frezen, die gebruikt worden voor het frezen van complexe vormoppervlakken, oppervlakken van verschillende delen van grote onderdelen, en brede vlakken.
Vrijgestelde tand frezen:
Sommige frezen die het voorvlak opnieuw moeten slijpen om de oorspronkelijke doorsnede vorm te behouden, en hun achtervlak gebruikt vrijgestelde tandvorm, waaronder schijf nutfrezen, bolle halve cirkel, holle halve cirkel frezen, dubbele hoek frezen, en vorm frezen etc.
Gelijkvloeiend frezen en Tegenlopen frezen
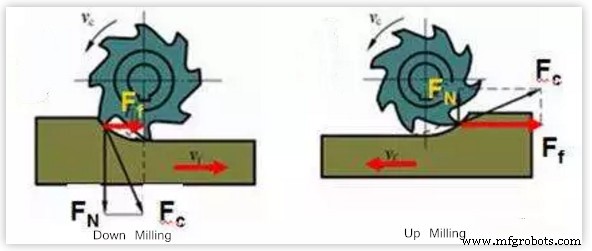 Er zijn twee manieren relatief tot de voedingsrichting van het werkstuk en de rotatierichting van de frees:
Het eerste type is gelijkvloeiend frezen. De rotatierichting van de frees is hetzelfde als de snijvoedingsrichting. Wanneer het snijden begint, bijt de frees het werkstuk en snijdt de uiteindelijke spaan af.
Het tweede type is tegenlopen frezen. De rotatierichting van de frees en de snijvoedingsrichting zijn tegenovergesteld. De frees moet een periode op het werkstuk glijden voordat het begint te snijden, beginnend met de snijdikte als nul, en bereikt de maximale snijdikte aan het einde van het snijden.
Hoe te kiezen
Bij de vlakfrees, sommige eindfrezen of vlakfrezen, heeft de snijkracht verschillende richtingen. Bij vlakfrezen, is de frees net aan de buitenkant van het werkstuk, en er moet speciale aandacht worden besteed aan de richting van de snijkracht. Tijdens gelijkvloeiend frezen, duwt de snijkracht het werkstuk tegen de werktafel, en tijdens tegenlopen frezen, duwt de snijkracht het werkstuk van de werktafel af.
De stroomverbruik van gelijkvloeiend frezen is kleiner dan die van tegenlopen frezen. Onder dezelfde snijcondities is het stroomverbruik van gelijkvloeiend frezen 5% tot 15% lager. Tegelijkertijd is gelijkvloeiend frezen ook meer gunstig voor spanafvoer.
Over het algemeen moet gelijkvloeiend zo veel mogelijk worden gebruikt om de oppervlakteafwerking (ruwheid verminderen) van de bewerkte onderdelen te verbeteren en de dimensionele nauwkeurigheid te waarborgen. Echter, wanneer er een harde laag, slaginzetting op het snijoppervlak is, en het oppervlak van het werkstuk ongelijkmatiger is, zoals het verwerken van een smedstuk, moet de tegenlopen frees methode worden gebruikt.
Bij gelijkvloeiend frezen wordt de snijdikte dunner, en de messtanden snijden in het onbewerkte oppervlak, wat gunstig is voor het gebruik van de frees.
Bij tegenlopen frezen, wanneer de messtanden van de frees het werkstuk contact maken, kunnen ze niet direct in de metaallaag snijden, maar glijden een korte afstand over het oppervlak van het werkstuk. Tijdens het glijproces, door sterke wrijving, zal een grote hoeveelheid warmte worden gegenereerd, en tegelijkertijd is het te verwerken oppervlak gemakkelijk om een verhardde laag te vormen, wat de duurzaamheid van het gereedschap vermindert, de oppervlakteafwerking van het werkstuk beïnvloedt, en nadelen voor snijden met zich meebrengt.
Daarnaast, tijdens tegenlopen frezen, omdat de messtanden van beneden naar boven (of van binnen naar buiten) snijden en van de harde oppervlaktelaag insnijden, worden de messtanden aan een grote inslagbelasting onderworpen, en de frees wordt sneller bot, maar er is geen glijden in het insnijproces, en de werktafel zal niet bewegen tijdens snijden.
Tegenlopen frezen en gelijkvloeiend frezen, omdat de snijdikte bij insnijden in het werkstuk verschillend is, is de contactlengte van de tand en het werkstuk verschillend, dus de graad van slijtage van de frees is verschillend. De praktijk toont aan dat de duurzaamheid van de frees 2 tot 3 keer hoger is dan die van tegenlopen frezen. De oppervlaktereuwheid kan ook worden verminderd. Echter, gelijkvloeiend frezen is niet geschikt voor het frezen van harde-huid werkstukken.
Productieproces
- De juiste PCB-prototypefabrikant kiezen: een uitgebreide gids
- De Juiste Zaag Kiezen: Bandsaag vs. Cirkelzaag voor Uw Project
- Selecteren van de Optimale Zaagsnelheid voor Bandsagen: Praktische Gids
- De juiste potgietpomp kiezen: expert tips & sleutelkenmerken
- Freesmes Slijper Technieken Beheersen: Een Praktische Gids
- Hoe Heet Kan Een Plasmamaai Worden? De Extreme Temperaturen Achter Metaalsnijden Begrijpen
- Hoe de Juiste Instrumentenknoopen voor Uw Apparatuur te Kiezen
- Magnetische Haken Kiezen: Expert Tips voor Huishoudens en Bedrijven
- De juiste vacuümpomftechnologie selecteren voor uw industriële toepassing
- Hoe de Optimale Transportband Structuur voor Uw Industrie te Selecteren
- De Juiste Pomp Kiezen voor Uw Irrigatiesysteem: Praktische Gids