



9 sleutelfactoren die leiden tot kraakbreuk – Hoe ze te vermijden
01. De kraakkwaliteit is niet goed
Kwaliteit omvat niet hoofdmaterialen, gereedschapsontwerp, warmtebehandeling, bewerkingsnauwkeurheid, coatingkwaliteit, enz. Bijvoorbeeld: de maatafwijking bij de overgang van de kraaksectie is te groot, of de overgangsafronding is niet ontworpen wat spanningsconcentratie veroorzaakt, en het is geneigd tot breuk tijdens gebruik. De sectieovergang bij de verbinding van de steel en het mes is te dicht bij de letselpoort, wat leidt tot de superpositie van complexe letselspanning en de spanningsconcentratie bij de sectieovergang, wat een grote spanningsconcentratie produceert en de kraak tijdens gebruik doet breken. Als ander voorbeeld, onjuist warmtebehandelingsproces: tijdens de warmtebehandeling van de kraak, als de kraak niet voorverhit wordt voor de aanhardingsverhitting, is de aanharding oververhit of verbrand, de aanlating is niet tijdig, en de reiniging is te vroeg, het kan de kraak laten scheuren.
02. Onjuiste selectie van kraken
Hoogwaardige kraken moeten worden gebruikt voor het draaien van gaten in onderdelen met te veel hardheid, zoals kobaltbevattende hogesnelheidsstaaldraaikraken, hardmetaalkraken, en gecoate kraken. Bovendien moeten verschillende kraakontwerpen in verschillende werksituaties worden gebruikt. Het aantal, de grootte, de hoek, enz. van de spaanlopen van de kraak hebben invloed op de spaanverwijderingsprestaties.
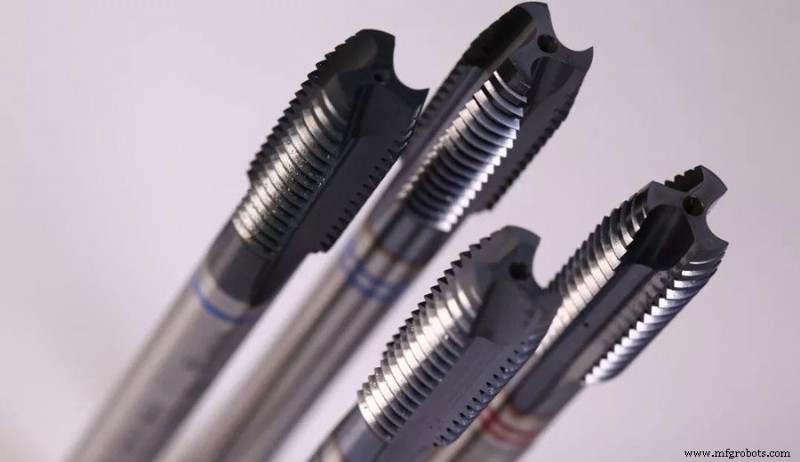
03. De kraak past niet bij het bewerkte materiaal
Dit probleem heeft in de laatste jaren steeds meer aandacht gekregen. In het verleden dachten binnenlandse fabrikanten altijd dat geïmporteerde goederen goed waren, dure goederen goed waren, maar in feite zijn geschikte goederen goed. Met de continue toename van nieuwe materialen en de toename van bewerkingsmoeilijkheid, om aan deze vraag te voldoen, neemt de variëteit van gereedschapsmaterialen ook voortdurend toe. Dit vereist het kiezen van het juiste kraakproduct voor het draaien.
04. De bodemgaatdiameter is te klein
Bijvoorbeeld: bij het bewerken van M5×0,5 draadgaten van ferrometalen, bij gebruik van een snijkraak, moet een 4,5 mm diameter boormes worden gebruikt om het bodemgat te maken. Als per ongeluk een 4,2 mm boormes wordt gebruikt om het bodemgat te maken, zal het snijdeel van de kraak tijdens het draaien onvermijdelijk toenemen, en dan de kraak breken. Het wordt aanbevolen om de juiste diameter van het bodemgat te kiezen volgens het type kraak en het materiaal van het te draaien onderdeel. Als er geen volledig compatibel boormes is, kunt u een grotere kiezen.
05. Werkstukmateriaalprobleem
Het materiaal van het te draaien onderdeel is onzuiver, en er zijn overmatige harde plekken of poriën in sommige delen, wat ervoor zorgt dat de kraak het evenwicht verliest en direct breekt.
06. De machine voldoet niet aan de nauwkeurigheidseisen van de kraak
De werktuigmachine en het spanningslichaam zijn ook zeer belangrijk, met name voor hoogwaardige kraken. Alleen wanneer vastgezet in een bepaalde precisiewerktuigmachine en spanningslichaam kan de prestatie van de kraak worden uitgeoefend. Het is veelvoorkomend dat er niet voldoende concentriciteit is. Aan het begin van het draaien is de startpositie van de kraak onjuist, dat wil zeggen, de as van de draaispel is niet concentric met de middenlijn van het bodemgat, en het moment is te groot tijdens het draaiproces, wat de hoofdoorzaak is voor de kraak om te breken.
07. De kwaliteit van koelvloeistof en smeerolie is niet goed.
Veel binnenlandse bedrijven hebben begonnen hierop te letten. Veel bedrijven die buitenlandse gereedschappen en werktuigmachines kopen, hebben een zeer diepe ervaring. De kwaliteit van koelvloeistoffen en smeermiddelen heeft problemen, en de kwaliteit van bewerkte producten neigt tot gratens en andere slechte toestanden. Tegelijkertijd zal de levensduur ook aanzienlijk verminderen.
08. Onredelijke snijsnelheid en voeding
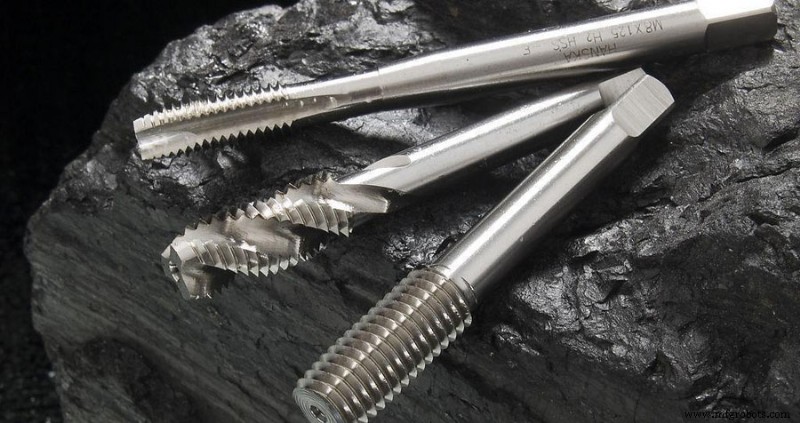
Wanneer er een probleem is in de bewerking, verlagen de meeste binnenlandse gebruikers de snijsnelheid en verlagen de voedsnelheid, zodat de vooruitgang van de kraak wordt verminderd, en de precisie van de geproduceerde draad ook aanzienlijk zal verminderen, wat de ruwheid van het draadoppervlak verhoogt. Noch de draaddiameter noch de draadprecisie kunnen worden gecontroleerd, en problemen zoals gratens zijn natuurlijk moeilijk te vermijden. Echter, als de voedsnelheid te snel is, is het resulterende moment te groot, wat de kraak gemakkelijk kan laten breken.
De snijsnelheid tijdens machinaal draaien is 6-15 m/min voor algemeen staal, 5-10 m/min voor aangebrande of harder staal; 2-7 m/min voor roestvrij staal en 8-10 m/min voor gietijzer. Voor hetzelfde materiaal neemt de kleinere kraakdiameter een hogere waarde, en de grotere kraakdiameter een lagere waarde.
09. De techniek van de operator voldoet niet aan de eisen
De bovenstaande problemen vereisen dat operators oordelen of feedback geven aan technici, maar de meeste binnenlandse operators besteden er niet voldoende aandacht aan. Bijvoorbeeld: bij het verwerken van blinde gatdraad, wanneer de kraak bijna de bodem van het gat raakt, beseft de operator niet dat het nog steeds met de draaisnelheid wordt gevoerd wanneer de bodem van het gat nog niet bereikt is, of de kraak wordt gebroken door gedwongen voeding wanneer spanafvoer niet soepel verloopt.
Uit het bovenstaande is te zien dat er veel redenen zijn voor de breuk van de kraak. Werktuigmachines, spannen, werkstukken, processen, spankoppen en gereedschappen, enz. zijn allemaal mogelijk. U kunt de echte reden misschien nooit vinden door er alleen op papier over te praten.
Productieproces
- Waarom Mijn Auto Olie Lekt Wanneer Hij Geparkeerd Staat: Veelvoorkomende Oorzaken Uitgelegd
- Industriële Robots: Een Game Changer Voor MKB'ers
- Waarom waterjetsnijden de beste keuze is voor glas: 3 cruciale voordelen
- Waarom je gasdetectieapparaten in topconditie moet houden: 3 essentiële redenen
- PCB-vervorming Voorkomen: Oorzaken, Symptomen En Best Practices
- Waarom CNC-bewerking Traditionele Methoden Overklast: 6 Belangrijke Voordelen
- Waarom elke machinewerkplaats een CNC-draaicenter nodig heeft: 4 sleutelvoordelen
- IoT-innovatie en Risico Balanceren: Kerninzichten van een Leidende Conferentie
- Waarom IoT Essentieel Is voor Asset Management: Top 3 Voordelen
- 5 Krachtige Voordelen van IoT voor Remote Vrachtmonitoring
- Volume hars prijzen stijgen: belangrijkste drijvers en marktverwachtingen