



Vormverandering van aluminiumonderdelen minimaliseren: Bewezen technieken & bedieningstips
Er zijn veel redenen voor de vormverandering van aluminiumonderdelen, gerelateerd aan het materiaal, de vorm van de onderdelen en de productieomstandigheden. Er zijn hoofdzakelijk de volgende aspecten: vervorming door interne spanning van het halfabrikaat, vervorming door snijkracht en snijwarmte, en vervorming door spankracht.
Tips om aluminiumbewerkingsvervorming te verminderen
1. Interne spanning van het halfabrikaat verminderen
Natuurlijke of kunstmatige veroudering en trillingsbehandeling kunnen de interne spanning van het halfabrikaat deels elimineren. Voorbewerking is ook een effectieve procesmethode. Voor het halfabrikaat met dikke kop en grote oren, door de grote overslag, is de vervorming na bewerking ook groot. Als het overbodige deel van het halfabrikaat voorgebewerkt wordt en de overslag van elk deel wordt verminderd, kan niet alleen de bewerkingsvervorming van het volgende proces worden verminderd, maar kan ook een deel van de interne spanning worden vrijgemaakt na een periode van voorbewerking.
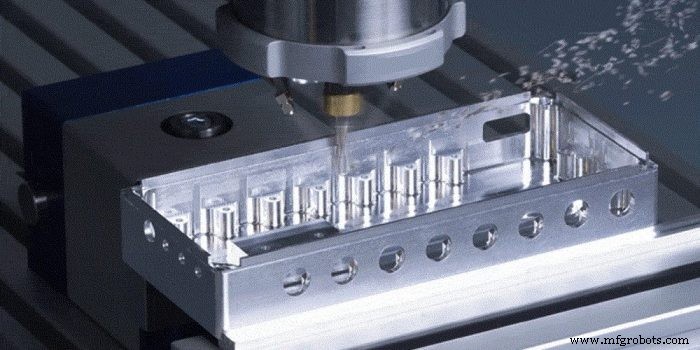
2. Snijvermogen van het gereedschap verbeteren
Het materiaal en de geometrische parameters van het gereedschap hebben een belangrijke invloed op de snijkracht en snijwarmte. De juiste selectie van het gereedschap is zeer belangrijk om de vervorming van de onderdelen te verminderen.
1) Redelijk de geometrische parameters van het gereedschap kiezen.
① De rakehoek: Onder de voorwaarde dat de sterkte van de snijde behouden blijft, moet de rakehoek passend gekozen worden om groter te zijn. Aan de ene kant kan het een scherpe snijde slijpen, aan de andere kant kan het de snijvervorming verminderen en soepel spanafvoer zorgen, waardoor de snijkracht en snijtemperatuur worden verminderd. Gebruik nooit negatieve rakehoek-gereedschappen.
② Vrijheidshoek: De grootte van de vrijheidshoek heeft een direct effect op de slijtage van de flank en de kwaliteit van het bewerkte oppervlak. Snijdikte is een belangrijke voorwaarde voor het selecteren van de vrijheidshoek. Tijdens ruwfrezen, door de grote voeding, zware snijbelasting en grote warmteontwikkeling, zijn goede warmteafvoercircumstances van het gereedschap vereist. Daarom moet de vrijheidshoek kleiner gekozen worden. Bij afwerkfrezen is een scherpe snijde vereist om de wrijving tussen het flankvlak en het bewerkte oppervlak te verminderen, en de elastische vervorming te verminderen. Daarom moet de vrijheidshoek groter gekozen worden.
③ Helixhoek: Om het frezen soepel te maken en de freeskracht te verminderen, moet de helixhoek zo groot mogelijk gekozen worden.
④ Instaphoek: Passend de instaphoek te verkleinen kan de warmteafvoercircumstances verbeteren en de gemiddelde temperatuur van het bewerkingsgebied verlagen.
2) De gereedschapsstructuur verbeteren.
① Het aantal tanden van de frees verminderen en de spaanruimte vergroten. Vanwege de grote plasticiteit van het aluminiummateriaal, de grotere snijvervorming tijdens de verwerking, en een grotere spaanoophoutruimte, moet de bodemradius van de spaansloot groter zijn en het aantal tanden van de frees kleiner.
② De tanden van het mes fijn aanslijpen. De ruwheidswaarde van de snijde van de freelat moet minder dan Ra=0,4µm zijn. Voordat u een nieuw mes gebruikt, moet u de voor- en achterkant van de tanden licht aanslijpen met een fijn olie Steen om de resterende gratens en lichte zagen bij het slijpen van de tanden te elimineren. Op deze manier kan niet alleen de snijwarmte worden verminderd, maar is ook de snijvervorming relatief klein.
③ De slijtagenorm van het gereedschap strikt controleren. Naarmate het gereedschap verslijt, neemt de oppervlakteruwheidswaarde van het werkstuk toe, de snijtemperatuur stijgt, en de vervorming van het werkstuk neemt toe. Daarom, naast de selectie van gereedschapsmaterialen met goede slijtvastheid, mag de slijtagenorm van het gereedschap niet groter zijn dan 0,2 mm, anders ontstaat er gemakkelijk opgebouwde rand. Bij snijden moet de temperatuur van het werkstuk doorgaans niet hoger zijn dan 100°C om vervorming te voorkomen.
3. De spanningsmethode van het werkstuk verbeteren
Voor dunwandige aluminiumwerkstukken met slechte stevigheid, kunnen de volgende spanningsmethoden worden gebruikt om vervorming te verminderen:
① Voor dunwandige busdelen, als een drieklauwen-zelfcentrerende span of veerspan gebruikt wordt om van de radiale richting te spannen, zal het werkstuk na de bewerking onvermijdelijk vervormen zodra het losgemaakt wordt. Op dat moment moet de methode van het persen van het axiale eindvlak met betere stevigheid worden gebruikt. Gebruik het binnenboorgat van het onderdeel om te positioneren, maak een zelfgemaakte gedraaide mandrel, schuif het in het binnenboorgat van het onderdeel, en gebruik een deksel om het eindvlak erop te persen, en draai het dan vast met een moer. Bij het bewerken van de buitencirkel kan spanningsvervorming vermeden worden, zodat voldoende bewerkingsnauwkeurigheid verkregen kan worden.
② Bij het bewerken van dunwandige en dunne platenwerkstukken, is het het beste om vacuümzuignappen te gebruiken om gelijkmatig verdeelde spankracht te verkrijgen, en vervolgens met een kleine hoeveelheid snijden te verwerken, wat de vervorming van het werkstuk goed kan voorkomen.
Daarnaast kan ook een vulmethode worden gebruikt. Om de processtevigheid van dunwandige werkstukken te vergroten, kan medium binnenin het werkstuk worden gevuld om de vervorming van het werkstuk tijdens spannen en snijden te verminderen. Bijvoorbeeld: giet een ureasmelt met 3% tot 6% kaliumnitraat in het werkstuk, en na bewerking, dompel het werkstuk in water of alcohol om de vulstof op te lossen en uit te gieten.
4. Redelijke indeling van procedures
Tijdens hogesnelheidssnijden, door de grote bewerkingsoverslag en onderbroken snijden, produceert het freesproces vaak trillingen, wat de bewerkingsnauwkeurigheid en oppervlakteruwheid beïnvloedt. Daarom kan het CNC-hogesnelheidssnijproces over het algemeen worden onderverdeeld in: ruwbewerking, half-afwerking, hoekvrijmaken, afwerking en andere processen. Voor onderdelen met hoge nauwkeurigheidseisen is het soms nodig om tweemaal half-afwerking en dan afwerking uit te voeren. Na ruwbewerking kunnen de onderdelen natuurlijk afkoelen om de interne spanning veroorzaakt door ruwbewerking te elimineren en vervorming te verminderen. De overslag na ruwbewerking moet groter zijn dan de hoeveelheid vervorming, doorgaans 1 tot 2 mm. Tijdens afwerking moet het afwerkoppervlak van het onderdeel een uniforme bewerkingsoverslag behouden, doorgaans is 0,2-0,5 mm geschikt, zodat het gereedschap tijdens het bewerkingsproces in een stabiele toestand is, wat de snijvervorming aanzienlijk kan verminderen, goede bewerkingsoppervlakkwaliteit verkrijgen, en de nauwkeurigheid van het product waarborgen.
Bedieningsvaardigheden om bewerkingsvervorming te verminderen
Naast de bovenstaande redenen vervormen aluminiumonderdelen tijdens de verwerking. In de praktische bediening is de bedieningsmethode ook heel belangrijk.
- Voor onderdelen met een grote bewerkingsoverslag, om betere warmteafvoercircumstances tijdens het bewerkingsproces te hebben en warmteconcentratie te vermijden, moet symmetrische bewerking worden gebruikt tijdens de bewerking. Als er een 90 mm dikke plaat is die verwerkt moet worden tot 60 mm, als de ene kant wordt gefreesd en de andere kant direct gefreesd, en de eindafmeting in één keer verwerkt wordt, bereikt de vlakheid 5 mm; als herhaalde voeding symmetrische bewerking wordt gebruikt, wordt elke kant tweemaal verwerkt, en de eindafmeting kan een vlakheid van 0,3 mm garanderen.
- Als er meerdere kaviteiten op het platenwerkstuk zijn, is het niet raadzaam om de sequentiële verwerkingsmethode van één kaviteit per keer te gebruiken tijdens de verwerking, wat gemakkelijk onevenwichtige spanning en vervorming van de onderdelen veroorzaakt. Meervoudige verwerking wordt toegepast, en elke laag wordt zoveel mogelijk tegelijkertijd alle kaviteiten verwerkt, en vervolgens de volgende laag verwerkt om de onderdelen gelijkmatig te spannen en vervorming te verminderen.
- Snijkracht en snijwarmte verminderen door de snijhoeveelheid te wijzigen. Van de drie elementen van de snijhoeveelheid, heeft de achtersnijhoeveelheid grote invloed op de snijkracht. Als de bewerkingsoverslag te groot is, is de snijkracht van een slag te groot, wat niet alleen de onderdelen vervormt, maar ook de stevigheid van de machine-as beïnvloedt en de duurzaamheid van het gereedschap vermindert. Als u de achtersnijhoeveelheid verlaagt, zal de productie-efficiëntie aanzienlijk dalen. Echter, hogesnelheidsfrezen wordt in CNC-bewerking gebruikt, wat dit probleem kan oplossen. Terwijl de achtersnijhoeveelheid wordt verlaagd, zolang de voeding overeenkomstig verhoogd wordt en de snelheid van de werktuigmachine verhoogd wordt, kan de snijkracht worden verminderd terwijl de verwerkingsefficiëntie gewaarborgd blijft.
- De volgorde van het mes moet ook bewaard worden. Ruwbewerking benadrukt de verbetering van de verwerkingsefficiëntie en nastreving van verwijderingssnelheid per eenheidstijd. Over het algemeen kan opfrezen worden gebruikt. Dat wil zeggen, het overbodige materiaal op het oppervlak van het halfabrikaat wordt met de snelste snelheid en de kortste tijd verwijderd, en de geometrische contour die voor afwerking vereist is, wordt in grote lijnen gevormd. De nadruk van afwerking ligt op hoge precisie en hoge kwaliteit, en afvriezen moet worden gebruikt. Omdat de snijdikte van de freestanden geleidelijk afneemt van het maximum tot nul tijdens afvriezen, wordt de mate van verharding door slijtage aanzienlijk verminderd, en tegelijkertijd de mate van vervorming van de onderdelen verminderd.
- De vervorming van dunwandige werkstukken door spannen tijdens de verwerking is moeilijk te vermijden, zelfs voor afwerking. Om de vervorming van het werkstuk tot het minimum te verminderen, kunt u het persstuk losmaken voordat het afwerkproces de eindafmeting bereikt, zodat het werkstuk vrij kan herstellen naar zijn oorspronkelijke vorm, en vervolgens ietsje vastdraaien, naar gelang wat de enige manier is om het werkstuk te spannen (volledig naar gevoel), op deze manier kan het ideale verwerkingseffect worden verkregen. Kortom, het aanrakingspunt van de spankracht is het beste op het steunoppervlak, en de spankracht moet werken in de richting van goede stevigheid van het werkstuk. Onder de voorwaarde dat het werkstuk niet loskomt, hoe kleiner de spankracht, des te beter.
- Bij het bewerken van onderdelen met kaviteiten, probeer niet de frees direct in het onderdeel te laten zakken als een boormes, wat resulteert in onvoldoende spaanruimte van de frees, onsoepel spanafvoer, en oververhitting, uitrekking en instorting van het onderdeel. Ongunstige verschijnselen zoals mesvastzitten en gebroken messen. Boor eerst het gat met een boormes van dezelfde grootte als de frees of één maat groter, en frees het daarna met de frees. Alternatief kan de CAM-software worden gebruikt om het spiraalsnijprogramma te produceren.
De hoofdfactor die de verwerkingsnauwkeurigheid en oppervlakkwaliteit van aluminiumonderdelen beïnvloedt, is dat vervorming gemakkelijk optreedt tijdens de verwerking van dergelijke onderdelen, wat vereist dat operators over zekere bedieningservaring en vaardigheden beschikken.
Productieproces
- 10 bewezen strategieën om CNC-bewerkingskosten te minimaliseren
- Bewijzen technologische en operationele strategieën om aluminiumvervorming te minimaliseren
- Optimale draaigereedschappen & snijvloeistoffen selecteren voor aluminiumlegeringen
- CNC-gefreeste onderdelen: Oppervlakteafwerking uitgelegd & hoe te verbeteren
- Voorkomen van vervorming van aluminium CNC-onderdelen: Bewezen strategieën
- Premium aluminium & roestvrij staal luchtvaartonderdelen – Lichtgewicht, duurzaam, hoge prestaties
- Metaalbeplating uitgelegd: Typen, voordelen en impact op bewerkte onderdelen
- Snijsneldiepte, -diepte en Voedsnelheid Beheersen voor Custom CNC-gebewerkte Onderdelen
- Belangrijkste Onderdelen van een Plandermachine en Hun Functies
- Hoe waterjetsnijden precisie verbetert in medische implants
- Aluminiumextrusie: Van historische wortels tot toekomstige innovaties