



Essentiële Factoren voor Custom Aluminium Onderdelen
Er zijn veel redenen voor de vervorming van aluminiumonderdelen tijdens de verwerkingsperiode van CNC aluminium, wat gerelateerd is aan materialen, onderdeelvormen, productieomstandigheden, en zo voort. Er zijn hoofdzakelijk de volgende aspecten: vervorming veroorzaakt door interne spanning van de blank, door snijkracht, snijwarmte, ook door spankracht. Aluminium CNC verwerking heeft een grote impact op het dealen met de aluminium CNC onderdelen, vooral wanneer met custom aluminiumonderdelen, het hoofproces zou meer aandacht moeten krijgen.
Procesmaatregelen Om Verwerkingsvervorming Te Reduceren
1. Interne Spanning Van De Blank Reduceren
De natuurlijke spanning van de blank kan deels geëlimineerd worden door natuurlijke of kunstmatige veroudering en trillingbehandeling. Pre-verwerking is ook een effectief proces. Voor de blank van het grote kop van het vette kop, door de grote overschot, is de vervorming na verwerking ook groot. Als het overschot deel van de blank van tevoren verwerkt wordt en het overgebleven bedrag van elk deel verminderd wordt, niet alleen de verwerkingsvervorming van het volgende proces kan verminderd worden, maar ook een deel van interne spanning kan vrijgegeven worden na pre-verwerking en geplaatst voor een bepaalde periode.
2. Snijvermogen Van De Tool Verbeteren
Het materiaal en geometrische parameters van de tool hebben een belangrijke invloed op de snijkracht en de snijwarmte. De correcte selectie van de tool is essentieel voor het verminderen van de vervorming van het onderdeel.
2.1 Redelijke Selectie Van Tool Geometrische Parameters
Voorhoek: Onder de voorwaarde van het behoud van de snijdensterkte, wordt de voorhoek op de juiste manier geselecteerd. Aan de ene kant kan de scherpe snijden geslepen worden, en de snijvervorming kan verminderd worden om de spaanse verwijdering glad te maken, daarmee de snijkracht en de snijtemperatuur verminderend. Nooit een negatieve raakhoek frees gebruiken.
Achterhoek: De grootte van de achterhoek heeft een directe invloed op de flank slijtage en de kwaliteit van het bewerkte oppervlak. Snijde dikte is een ernstige voorwaarde voor het selecteren van de achterhoek. Bij ruwfrezen, door de grote voeding, zware snijbelasting, grote warmteopwekking, en goede warmteafvoeren omstandigheden van de tool, moet de achterhoek kleiner zijn. Bij afwerken, wordt de scherpe schijf vereist, de wrijving tussen de flank en het bewerkte oppervlak wordt verminderd, en de elastische vervorming wordt verminderd. Daarom moet de vrijwinkel groter geselecteerd worden.
Helixhoek: Om het frezen glad te maken en de freeskracht te verminderen, moet de helixhoek zo groot mogelijk zijn.
Aanloophoek: Het op de juiste manier verminderen van de aanloophoek kan de warmteafvoerconditie verbeteren en de gemiddelde temperatuur van het verwerkingsgebied verminderen.
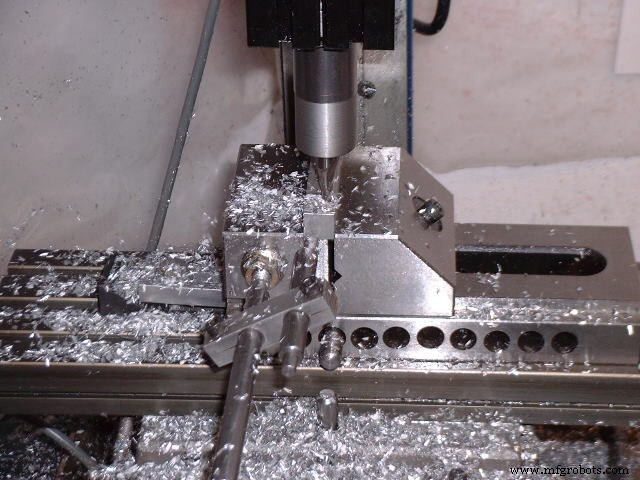
2.2 Tool Structuur Verbetering
- Verminder het aantal freestanden en vergroot de spanruimte. Vanwege de grote plasticiteit van het aluminiummateriaal, is de snijvervorming tijdens verwerking groot, en een grote ruimte voor spannen is vereist. Daarom moet de bodemstraal van de spaangroef groot zijn, en het aantal tanden van de frees klein.
- Gebruik fijn geslepen tanden. De ruwheidswaarde van de snijden van de frees is minder dan Ra = 0,4 µm. Voor het gebruik van een nieuwe mes, moet u een fijn steen gebruiken om zacht voor en achter de tanden te slijpen om graten en lichte zigzag overblijfselen bij het slijpen van de tanden te elimineren. Op deze manier kan niet alleen de snijwarmte verminderd worden maar ook de snijvervorming is relatief klein.
- Controleer de slijtagenorm van de tool strikt. Na de tool slijtaft, neemt de oppervlakteruwheid van het werkstuk toe, snijtemperatuur neemt toe, werkstukvervorming neemt ook toe. Daarom, naast de selectie van hoge slijtvaste toolmaterialen, mag de toolslijtagenorm niet meer dan 0,2mm zijn, anders leidt het gemakkelijk tot opgebouwde rand. Bij snijden, mag de temperatuur van het werkstuk niet 100 °C overschrijden om vervorming te voorkomen.
2.3 Werkstuk Spanningmethode Verbetering
Voor dunwandige aluminiumwerkstukken met slechte rigiditeit, kunnen de volgende spanningsmethoden gebruikt worden om vervorming te reduceren,
- Voor dunwandige buisdelen, als de drie-klauw zelfcentrerende span of de collet span gebruikt wordt om vanaf de radiale richting te spannen, zodra het werkstuk losgemaakt wordt na bewerking, is het werkstuk onvermijdelijk vervormd. Op dit moment moet een methode van het persen van de axiale eindvlak met goede rigiditeit gebruikt worden. Om de binnenste gaas van het onderdeel te positioneren, wordt een gedraaide mandrel gemaakt en in de binnenste gaas van het onderdeel geïnserteerd, en een dekselplaat wordt tegen het eindoppervlak gedrukt en vervolgens vastgezogen met een moer. Wanneer de buitenste cirkel bewerkt wordt, kan de spanningsvervorming vermeden worden, en bevredigende bewerkingsnauwkeurigheid verkregen worden.
- Bij het verwerken van dunwandige en dunplaatwerkstukken, is het het beste om vacuümzuignappen te gebruiken om een uniforme verdeling van spankracht te verkrijgen, en dan te verwerken met een kleine hoeveelheid snijden, wat de vervorming van het werkstuk goed kan voorkomen.
- Daarnaast kan een vulmethode ook gebruikt worden. Om de procesrigiditeit van het dunwandige werkstuk te vergroten, kan het medium gevuld worden binnenin het werkstuk om vervorming van het werkstuk tijdens spannen en snijproces te reduceren. Bijvoorbeeld, een ureasmelt met 3% tot 6% kaliumnitraat wordt in het werkstuk gegoten, en na verwerking, wordt het werkstuk in water of alcohol gedoopt, en de vulling kan opgelost en uitgegoten worden.
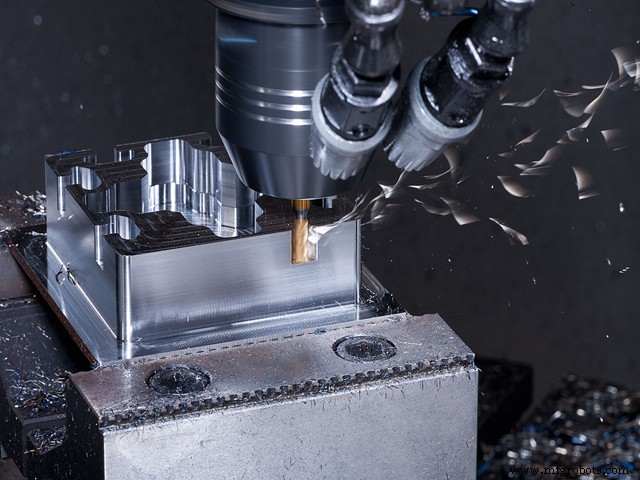
2.4 Redelijke Regeling Van Procedures
Tijdens hoge-snelheid snijden, door grote bewerkingsoverschotten en intermittierend snijden, produceert het freesproces vaak trillingen die bewerkingsnauwkeurigheid en oppervlakteruwheid beïnvloeden. Daarom kan het numerieke besturing hoge-snelheid bewerkingsproces over het algemeen verdeeld worden in ruwfrezen - semi-afwerken - opkuisen - afwerken - fijn afwerken. Voor onderdelen met hoge precisie-eisen, is het soms nodig om secundaire semi-afwerking voor alle afwerking uit te voeren.
Na ruwfrezen, kunnen de onderdelen natuurlijk afkoelen, interne spanningen veroorzaakt door ruwfrezen elimineren en vervorming reduceren. De overschot na ruwfrezen moet groter zijn dan de hoeveelheid vervorming, typisch 1 tot 2 mm. Bij afwerken, moet het afgeronde oppervlak van het onderdeel een uniforme bewerkingsoverschot behouden, doorgaans 0,2~0,5mm, zodat de tool in een stabiele staat is tijdens het bewerkingsproces, wat de snijvervorming aanzienlijk kan reduceren en goede oppervlakteverwerkingskwaliteit en productnauwkeurigheid verkrijgen.
Verwerkingsvaardigheden Om Verwerkingsvervorming Te Reduceren
Onderdelen van het aluminiummateriaal zijn vervormd tijdens verwerking. Naast de bovengenoemde redenen, is de bedieningsmethode ook heel belangrijk in de daadwerkelijke operatie.
- Voor onderdelen met grote bewerkingsoverschotten, om ze betere warmteafvoercondities tijdens verwerking te geven, warmteconcentratie te vermijden, en symmetrische verwerking moet gebruikt worden tijdens verwerking. Als een stuk van 90mm dik materiaal bewerkt moet worden tot 60mm, als de ene kant gefreesd wordt, de andere kant gefreesd wordt, en de vlakheid 5mm eenmaal is. Als het verwerkt wordt door herhaalde insnijding, wordt elke kant twee keer verwerkt. De eindmaat garandeert een vlakheid van 0,3mm.
- Als er meerdere kaviteiten op de plaatonderdelen zijn, is het niet raadzaam om een kaviteit en een kaviteit orderingsmethode te gebruiken tijdens verwerking, wat gemakkelijk vervorming van de onderdelen veroorzaakt door onevenwichtige kracht. Meerdere-laag verwerking wordt gebruikt, elke laag wordt in alle kaviteiten tegelijk verwerkt, en dan de volgende laag verwerkt om de onderdelen gelijkmatig gespannen te maken, en dan vervorming reduceren.
- Verminder de snijkracht en snijwarmte door de hoeveelheid snijden te veranderen. Onder de drie factoren van snijhoeveelheid, heeft de hoeveelheid achtermes een grote invloed op de snijkracht. Als het bewerkingsoverschot te groot is, zal de snijkracht van één pas te groot zijn, wat niet alleen de onderdelen vervormt, maar ook de rigiditeit van de machinespindel beïnvloedt en de duurzaamheid van de tool vermindert. Als u het aantal achter-aan-mesen vermindert, zal het de productie-efficiëntie aanzienlijk reduceren. Echter, hoge-snelheid frezen in CNC bewerking kan dit probleem overwinnen. Terwijl de hoeveelheid achtervoeding verminderd wordt, zolang de voeding naar verhouding verhoogd wordt en de snelheid van de machine tool verhoogd wordt, kan de snijkracht verminderd worden en de bewerkingsefficiëntie gewaarborgd.
- De volgorde van het mes moet ook aandacht krijgen. Ruwfrezen benadrukt de verbetering van verwerkingsefficiëntie en de najag van resectiesnelheid per eenheidstijd. Over het algemeen kan up-cut frezen gebruikt worden. Dat is om het overschotmateriaal op het oppervlak van de blank met de snelste snelheid en de kortste tijd te verwijderen, basisvormend de geometrische contour vereist voor afwerken. Het afwerken benadrukt hoge precisie en hoge kwaliteit, en het wordt aanbevolen om down frezen te gebruiken. Omdat de snijde dikte van de frezen geleidelijk afneemt van het maximum naar nul tijdens het frezen, wordt de graad van werkverharding aanzienlijk verminderd, en de graad van vervorming van de onderdelen verlicht.
- Dunwandige werkstukken zijn vervormd door spannen tijdens verwerking, zelfs als afwerken moeilijk te vermijden is. Om de vervorming van het werkstuk te minimaliseren, kan het persstuk losgemaakt worden voordat het afwerken de eindmaat bereikt, zodat het werkstuk vrij hersteld kan worden naar zijn oorspronkelijke vorm, en dan lichtjes gespannen, net om het werkstuk te spannen.
Volgens het gevoel, kan dit de gewenste verwerkingsresultaten bereiken. Kortom, het aanwendingspunt van de spankracht is bij voorkeur op het draagoppervlak, en de spankracht moet toegepast worden in de richting van de rigiditeit van het werkstuk. Onder de voorwaarde van het waarborgen dat het werkstuk niet los is, is de spankracht zo klein mogelijk.
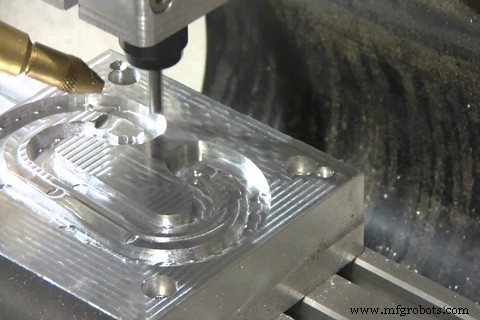
- Bij het verwerken van kaviteitsonderdelen, probeer niet de frees direct in de onderdelen te laten als een boor bij het bewerken van de kaviteit, wat resulteert in onvoldoende ruimte voor de frees en de spaanverwijdering niet glad is, resulterend in oververhitting, uitrekking en instorting van de onderdelen, ongunstige verschijnselen, zoals messen en gebroken messen. Boor eerst het gat met een boor van dezelfde grootte of grotere grootte als de frees, en dan frees met een frees. Als alternatief, kan de CAM software gebruikt worden om een spiraal onderonscherpt programma te produceren.
De hoofdfactor die de bewerkingsnauwkeurigheid en oppervlakte kwaliteit van aluminiumonderdelen beïnvloedt is dat ze geneigd zijn tot vervorming tijdens de verwerking van dergelijke onderdelen, wat vereist dat de operator bepaalde operationele ervaring en vaardigheden heeft.
CNC machine
- Snijsneldiepte, -diepte en Voedsnelheid Beheersen voor Custom CNC-gebewerkte Onderdelen
- Precisiebewerking uitgelegd: tips & best practices voor CNC-operaties
- Essentiële gids voor het kiezen van een vezellaser snijmachine voor metaal
- Essentiële onderdelen van een vezel-lasersnijmachine
- Efficiënte bewerking van kleine aluminiumonderdelen: Hoge kwaliteit met precieze RPM-controle
- Hoge-Snelheid Frezen Uitgelegd: Productiviteit en Precisie Verhogen
- Precisie CNC-bewerking voor Maatwerkonderdelen – Snel, Nauwkeurig, Op Maat
- Draaien: Het Sleutel CNC Proces voor Precisie Machine Shops
- EDM-draaderosie uitgelegd: hoe elektrische ontladingsbewerking nauwkeurige sneden vormgeeft
- Scharen: Een Snelle, Schone en Veelzijdige Metaalsnijoplossing
- Waterjetsnijden uitgelegd: een precieze, veelzijdige fabricagetechniek