



Bewijzen technologische en operationele strategieën om aluminiumvervorming te minimaliseren
Aluminium is het meest gebruikte niet-ferrometaal, en de toepassingen nemen nog toe. Er zijn meer dan 700.000 soorten aluminiumproducten. Van bouw en decoratie tot transport, lucht- en ruimtevaart: alle sectoren hebben andere behoeften. Vandaag introduceren we hoe vervorming van aluminiumproducten te voorkomen.
Voordelen en kenmerken van aluminium
- Lage dichtheid: ca. 2,7 g/cm³ — 1/3 van ijzer of koper.
- Hoge plasticiteit: goede duktiliteit, vormbaar door persen, trekken en andere drukbewerking.
- Corrosiebestendigheid: aluminium is sterk negatief geladen; onder natuurlijke omstandigheden of anodiseren vormt zich een beschermende oxidelaag, veel beter dan staal.
- Makkelijk te versterken: zuiver aluminium heeft lage sterkte, maar kan verbeterd worden door anodiseren.
- Makkelijke oppervlaktebehandeling: anodiseren is volwassen, stabiel en wijd toegepast.
- Goede geleiding en herwinbaar.
Technologische maatregelen om bewerkingsvervorming te reduceren
1. Interne spanning van ruwmateriaal verlagen
Natuurlijke of kunstmatige veroudering en vibratiebehandeling kunnen interne spanningen deels elimineren. Voorverwerking is ook effectief. Bij ruwmateriaal met grote uitstekende randen is de vervorming na bewerking groot door de grote overslag. Als de overschotdelen van het ruwmateriaal van tevoren worden bewerkt en de overslag per deel wordt verkleind, vermindert niet alleen de vervorming in latere processen, maar wordt ook de interne spanning vrijgegeven na voorverwerking en rustperiode.
2. Snijvermogen van het gereedschap verbeteren
Materiaal en geometrische parameters van het gereedschap hebben grote invloed op snijkracht en snijwarmte. Juiste gereedschapskeuze is cruciaal om vervorming te reduceren.
(1) Geometrische parameters redelijk selecteren.
① Hakhoek: bij behoud van snijdensterkte kan de hakhoek groter gekozen worden. Aan de ene kant kan een scherpere snijde worden geslepen, aan de andere kant vermindert het snijdeformatie, maakt spaanafvoer soepeler, en verlaagt snijkracht en -temperatuur. Nooit negatieve hakhoek gereedschappen gebruiken.
② Vrijhoek: de grootte van de vrijhoek beïnvloedt direct de slijtage van de vrijvlak en de kwaliteit van het bewerkte oppervlak. Snijde-dikte is een belangrijke voorwaarde voor keuze van vrijhoek. Bij ruwfrezen: grote voeding, zware snijbelasting, veel warmte → goede warmteafvoering vereist → kleinere vrijhoek. Bij afwerken: scherpe snijde nodig om wrijving en elastische vervorming te verminderen → grotere vrijhoek.
③ Helixhoek: voor soepel frezen en lagere freeskracht, kies de helixhoek zo groot mogelijk.
④ Hoofd-afwijkingshoek: passend verkleinen verbetert warmteafvoering en verlaagt gemiddelde temperatuur in bewerkingszone.
(2) Gereedschapsstructuur verbeteren.
① Verminder aantal freestanden en vergroot spaansruimte. Vanwege hoge plasticiteit van aluminium en grote snijdeformatie is grote spaansruimte nodig: grote radius van spaansgroef bodem, weinig tanden.
② Afwerken van de tanden. Ruwheid snijde < Ra 0,4 µm. Voor nieuw mes: voor- en achtervlak licht afslippen met fijn olieen om graten en micro-zagtanden te verwijderen. Dit verlaagt snijwarmte en -deformatie.
③ Strikt gereedschapslijding controleren. Na slijtage: oppervlakteruwheid stijgt, snijtemperatuur stijgt, werkstukvervorming neemt toe. Naast slijtvast materiaal: slijtagenorm ≤ 0,2 mm, anders gemakkelijk opgebouwde snijde. Tijdens snijden werkstuktemp. ≤ 100 °C om vervorming te voorkomen.
3. Spanningsmethode van werkstukken verbeteren
Voor dunwandige aluminiumwerkstukken met slechte stevigheid, kunnen volgende spanningsmethoden vervorming reduceren:
① Voor dunwandige bussen: drieklauw-zelfcentrerend of veerspankop radiaal spannen → vervorming na loslaten. Beter: axiale eindvlakspanning met betere stevigheid. Centreer met binnenboorgat, zelfgemaakte draadspindel in binnenboorgat, dekplaat op eindvlak, moer vast. Spanningvervorming vermeden bij buitencirkelbewerking → bevredigende nauwkeurigheid.
② Bij dunwandige platen: vacuümzuignappen voor gelijkmatige spankracht, dan kleine snijdiepte om vervorming te voorkomen.
③ Alternatief: vulmethode. Om processtevigheid te verhogen, vul medium in werkstuk om vervorming tijdens spannen en snijden te reduceren. Bijv. ureasmelt met 3–6% kaliumnitraat gieten in werkstuk, na bewerking in water of alcohol dompelen, vulstof lost op en giet uit.
4. Procedures redelijk indelen
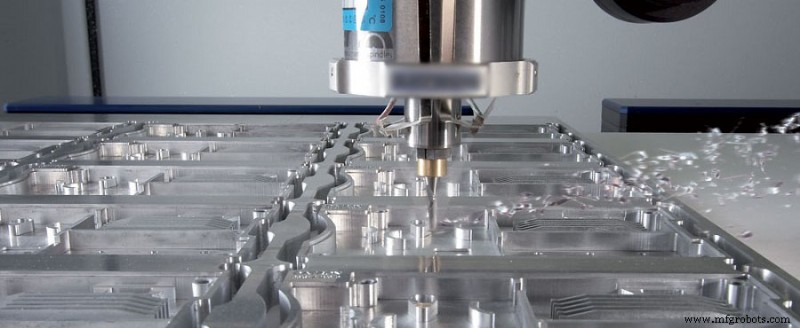
Bij hogesnelheidsfrezen: grote overslag en onderbroken snijden → trillingen → beïnvloedt nauwkeurigheid en ruwheid. NC-hogesnelheidsproces kan worden verdeeld in: ruwbewerking, half-afwerking, hoekafwerking, afwerking. Voor hoge nauwkeurigheid: tweemaal half-afwerken, dan afwerken. Na ruwbewerking: natuurlijk afkoelen om interne spanning te elimineren en vervorming te reduceren. Overslag na ruwbewerking > vervorming, doorgaans 1–2 mm. Bij afwerken: gelijkmatige overslag op afwerkoppervlak, doorgaans 0,2–0,5 mm, zodat gereedschap stabiel blijft, snijdeformatie sterk verminderd, goede oppervlaktekwaliteit en nauwkeurigheid.
Bedrijfskundige vaardigheden om bewerkingsvervorming te reduceren
Naast bovenstaande redenen is de bedieningsmethode ook cruciaal in de praktijk.
- Bij grote overslag: symmetrische bewerking voor betere warmteafvoering en vermijden van warmteconcentratie.
- Bij meerdere kaviteiten in platen: niet één kaviteit na elkaar (ongelijke spanning → vervorming). Meervoudige laagbewerking: elke laag alle kaviteiten zo veel mogelijk tegelijk, dan volgende laag → gelijkmatige spanning, minder vervorming. Snijkracht en -warmte reduceren door snijparameters aan te passen. Van de drie elementen heeft achteruitgang (ap) grote invloed op snijkracht. Als overslag te groot en snijkracht te groot → vervorming, spindelstevigheid beïnvloed, gereedschapsduurzaamheid daalt. Als ap verkleind → productiviteit daalt. Maar hogesnelheidsfrezen lost dit op: ap verkleinen, voeding verhogen, toertoer verhogen → snijkracht daalt, efficiëntie gewaarborgd.
- Let op snijvolgorde. Ruwbewerking: efficiëntie en snijtempo. Meestal tegenfrezen: overschotmateriaal snelst verwijderen om geometrisch profiel voor afwerking te vormen. Afwerking: hoge precisie/kwaliteit → meefrezen. Snijde-dikte daalt geleidelijk van max naar nul → werkverharding en vervorming sterk gereduceerd.
- Vervorming van dunwandige werkstukken door spannen is moeilijk te vermijden, zelfs bij afwerking. Om vervorming te minimaliseren: vóór finale afwerkmaat, spanking loslaten → werkstuk vrij terugkeren naar oorspronkelijke toestand → licht weer spannen (alleen met de hand), werkstuk vast. Spankracht op draagvlak, in richting van goede stevigheid. Zolang werkstuk niet los komt: hoe kleiner de spankracht, hoe beter.
- Bij kaviteiten: niet direct met frees als boor in kaviteit duiken → onvoldoende spaansruimte, slechte spaanafvoer, oververhitting, uitrekking, breuk. Eerst boorgat boren met boor ≥ freesdiameter, dan frezen. Of spiraalsnijprogramma met CAM-software genereren.
Productieproces
- Optimale draaigereedschappen & snijvloeistoffen selecteren voor aluminiumlegeringen
- Voorkomen van vervorming van aluminium CNC-onderdelen: Bewezen strategieën
- Snijsneldiepte, -diepte en Voedsnelheid Beheersen voor Custom CNC-gebewerkte Onderdelen
- Hoogpresterende zaagmachine-onderdelen voor precieze metaalsnijden
- De Juiste CNC Router Bits Kiezen: Selectietips & Operationele Voorkeursmaatregelen
- Waarom waterjetsnijden de superieure keuze is voor rubber & plastic onderdelen
- Geoptimaliseerde Tooling & Bewerkingsstrategieën voor Elektrische Voertuig Onderdelen
- Aluminium snijden en slijpen onder de knie krijgen: Veelvoorkomende uitdagingen overwinnen
- Waarom Aluminium Het Go-To Materiaal Is Voor CNC-bewerking: Voordelen, Toepassingen en Alternatieven
- High-Performance Robotarmcomponenten voor Efficiënte Pick & Place Automatisering
- Premium Aluminium Cilinderkoppen & Auto-onderdelen Leverancier – Custom Fabricage