



Precisie en efficiëntie maximaliseren bij draad-EDM: 3 essentiële tips
Draad-EDM werktuigmachine is een hoge-precisie bewerkingsmachine, die bewerkingsnauwkeurheid van enkele μm kan bereiken, en de oppervlaktereuwheid Ra kan < 0,2 μm bereiken. Echter, sommige fabrieken letten niet op details bij het gebruik van lage-snelheid draad machines, denkend dat een goede machine gemakkelijk efficiënte en hoge-precisie bewerking kan bereiken.
Feitelijk, om aandacht te besteeden aan de precisie en efficiëntie van lage-snelheid draad verwerking, moeten we aandacht besteeden aan deze drie hoofdpunten!
1. Procesvoorwaarden
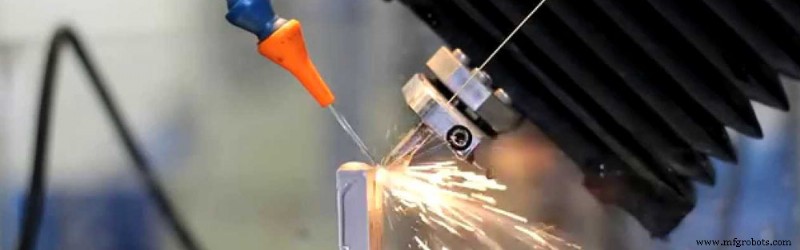
Draad-EDM werktuigmachines zijn uitgerust met een procesparameterbibliotheek. De procesparameters worden doorgaans verkregen onder specifieke condities (zoals werkstukmateriaal, elektroddraad, temperatuur 20±3°C, vochtigheid 40%~80%, etc.).
Als de volgende condities veranderen of niet aan de normen voldoen, kan dit afwijkingen in de verwerkingsresultaten veroorzaken.
1) Spoelspecificatie: Bij verwerken volgens standaardparameters, na vergelijking van de aangegeven waarde van de waterdrukmanometer met de theoretische waarde, moet het verschil minder dan 0,5 bar zijn (1 bar = 0,1 MPa).
2) De opening tussen het werkstuk en de mondstuk: 0,05~0,10 mm.
3) Wanneer de oppervlaktereuwheid Ra ≥ 0,35 μm vereist, kunt u de snijddraad kiezen die efficiëntie nastreeft (het wordt aanbevolen om hetzelfde type draad te gebruiken dat bij de machine wordt geleverd). Wanneer Ra < 0,35 μm, om een goed verwerkingsoppervlak te verkrijgen, kies de gegalvaniseerde draad voor verwerking.
4) Tijdens afwerking, zorg ervoor dat het water μS < 10 is, met name tijdens afwerking, volg de eisen van de procesparameters. Indien nodig, vervang de hars of zuiver water.
2. De invloed van temperatuur op bewerkingsnauwkeurigheid
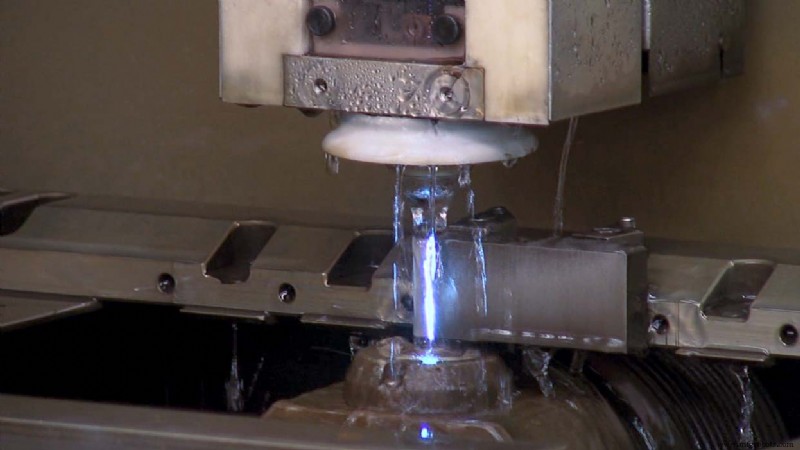
Om hoge-precisie en hoge-kwaliteit lage-snelheid draad snijverwerking uit te voeren, moet de omgeving stabiel zijn en moet aan de gespecificeerde eisen voldoen. Er mag geen direct zonlicht of luchtstroom zijn. Temperatuurveranderingen moeten worden gemonitord. Het temperatuurbereik van de werktuigmachine om de werkende nauwkeurigheid te waarborgen is (20±3) °C, als het temperatuurverschil groot is, zal dit de bewerkingsnauwkeurigheid en oppervlaktereuwheid beïnvloeden.
De verandering van de kamertemperatuur heeft grote invloed op de bewerkingsnauwkeurigheid, en zijn invloed weerspiegelt zich in de drie aspecten van maat, positie en vorm. Zoals in de onderstaande figuur getoond, hoe groter de temperatuurverandering en hoe groter de afmeting van het werkstuk, hoe duidelijker de invloed van temperatuur. Bijvoorbeeld, een werkstuk met een lengte van 200 mm zal een maatafwijking van 0,01 mm hebben wanneer het temperatuurverschil 5 °C is. Het is het beste om een groter deel in één opstart te voltooien. Als het over nacht blijft, heeft de hoofdsnijding weinig effect, maar het zal moeilijk zijn om de bewerkingsnauwkeurigheid te waarborgen als het stopt tijdens afwerken.
De thermische kenmerken van CNC-werktuigmachines hebben een belangrijke invloed op de bewerkingsnauwkeurigheid, en maken bijna de helft van de bewerkingsnauwkeurigheid uit. De bewerkingsnauwkeurigheid van de werktuigmachine in een langdurige uitgeschakelde toestand en in een thermische evenwichtstoestand is heel anders. De reden is dat de temperatuur van de hoofdas en elke bewegingsas van de CNC-werktuigmachine na het draaien gedurende een bepaalde periode relatief op een zeker vast niveau wordt gehouden, en naarmate de verwerkingstijd verandert, neigt de thermische nauwkeurigheid van CNC-werktuigmachines te stabiliseren, wat aantoont dat zelfs hoge-precisie werktuigmachines alleen stabiele verwerkingsnauwkeurigheid kunnen verkrijgen onder een stabiele temperatuuromgeving en thermisch evenwicht.
In het geval van hoge-precisie verwerking en productie na het opstarten van de machine, is het voorwarmen van de werktuigmachine de meest basale gemeenschappelijke zin van precisieverwerking. Echter, het voorbereidende deel van de "warm-up oefening" van werktuigmachines wordt genegeerd of onbekend door veel fabrieken.
Als de machine meer dan enkele dagen stilstaat, wordt aanbevolen om meer dan 30 minuten voor te warmen voordat hoge-precisie verwerking plaatsvindt; als de machine slechts enkele uren stilstaat, wordt aanbevolen om 5-10 minuten voor te warmen voordat hoge-precisie verwerking plaatsvindt. Het voorwarmingsproces is om de werktuigmachine te laten deelnemen aan de herhaalde beweging van de verwerkingsas. Het is het beste om meervoudige as-koppeling uit te voeren, zoals het verplaatsen van de XYZ-as van de linkerbovenhoek van het coördinatensysteem naar de rechterbovenhoek, en het herhalen van diagonalen. Bij uitvoering kunt u een macroprogramma op de werktuigmachine schrijven om de werktuigmachine herhaaldelijk de voorwarmingsactie te laten uitvoeren.
3. Factoren die de verwerkingsefficiëntie beïnvloeden
Er zijn veel factoren die de efficiëntie van lage-snelheid draad snijden beïnvloeden. Als er inefficiëntie in verwerking is, kunt u de volgende twee factoren overwegen.
(1) Beperkt door de onderdeelstructuur en spanning, kan het hoge-druk water niet effectief worden gespoeld. Op dat moment hangt het af of de gesneden onderdelen verbeterd kunnen worden vanuit de spanning. Sommige onderdelen worden beïnvloed door de steunbevestiging en de bodemoppervlak wordt opgetild, sommige onderdelen worden beïnvloed door de persplaat en de positie van de spanschroef, en het bovenste mondstuk moet worden opgetild, en sommigen zijn bang dat de operator het bovenste mondstuk niet naar het laagste punt laat zakken bij het aanraken van het mondstuk. Als de onderkant wordt opgetild, kijk of het mogelijk is om een bevestiging te gebruiken met het bevestigingsoppervlak en de werktafel in hetzelfde vlak, of om het werkstuk direct op de werktafel te spannen.
Beïnvloed door de schroefpersplaat en de onderdelen, kijk of de kaakbevestiging kan worden gebruikt voor spannen; voor de operator die bang is dat het bovenste mondstuk niet naar het laagste punt wordt gelaten, kan een 0,1 mm voelermaat worden voorbereid zoals vereist. Voor onderdelen die niet effectief met hoge-druk water kunnen worden gespoeld vanwege structurele beperkingen, kan de snijenergie alleen worden verlaagd. Op dat moment is een correcte begrip van snij-efficiëntie nodig.
(2) Gerelateerd aan het draadtransportsysteem (gerelateerd aan onderhoud).
1) Controleer of het koelwater van het geleidingsblok normaal is. Vooral of er koelwater is voor het onderste geleidingsblok, omdat koperpoeder tijdens het snijproces wordt afgezet, na langdurig gebruik van de werktuigmachine, kan het koelwater van het onderste geleidingsblok of zelfs het spoelwater voor de verwerking van het onderste mondstuk geblokkeerd raken, en moet worden gereinigd en doorgehaald;
2) De rotatie van het onderste leidingswiel op de onderste arm is flexibel. Controleren en reinigen.
3) Of het opnaamwiel normaal is.
4) Controleer de draadspanning en draadsnelheid, en herstel indien nodig.
5) Controleer en reinig het leidingsmondstuk en geleidingsblok.
Productieproces
- Productiviteit Maximeren door Frezen en Draaien te Combineren met Toer-gereedschappen
- EDM Draadsnijdmachines: Voordelen & Nadelen Uitgelegd
- De geavanceerde EDM-draadsnijdmachine: Precisie & Betrouwbaarheid
- Kettinglinkheiningmachine: Hoe het werkt en de voordelen
- Top Wire EDM machines: precisiesnijoplossingen uit Taiwan
- Top CNC EDM machines voor precisiebewerking
- Hoe de Ideale CNC-machine te Kiezen voor Lange Termijn Prestaties
- Sinker EDM vs Wire EDM: Belangrijkste verschillen & toepassingen uitgelegd
- Expert CNC-precisiebewerking voor telecom-componenten
- 5 essentiële veiligheidspraktijken voor zware machine-operators
- De juiste draad kiezen voor Elektrische Ontladingsbewerking (EDM): Snelheid, precisie en afwerking