



De verschillen begrijpen: Boren, Reamen, Draaien en Trekken van gaten
In vergelijking met de buitenafwerking, zijn de gatbewerkingscondities veel slechter, en is gatbewerking moeilijker dan buitendraaien. Dit is omdat:
1) De afmeting van het gereedschap dat voor gatbewerking wordt gebruikt, wordt beperkt door de afmeting van het te bewerken gat, en de stevigheid is slecht, en het is geneigd tot buigvervorming en trilling.
2) Bij het bewerken van gaten met vastmaat gereedschappen, is de afmeting van het gat vaak direct afhankelijk van de overeenkomstige afmeting van het gereedschap, en de fabricagefout en slijtage van het gereedschap zullen direct de bewerkingsnauwkeurigheid van het gat beïnvloeden.
3) Bij het bewerken van gaten, is het snijgebied binnenin het werkstuk, de spanafvoer en warmteafvoercondities zijn slecht, en de bewerkingsnauwkeurigheid en oppervlakkwaliteit zijn niet gemakkelijk te controleren.
Boren en Broochen
1. Boren
Boren is het eerste proces van het bewerken van gaten in solide materialen, en de diameter van het gat is doorgaans minder dan 80 mm. Er zijn twee manieren om gaten te boren: een is boorrotatie; de ander is werkstukrotatie. De fouten die door de bovenstaande twee boormethoden worden veroorzaakt, zijn niet hetzelfde. Bij de boormethode met de boor draaiend, wanneer de boor afwijkend is door de asymmetrie van de snijrand en onvoldoende boorstevigheid, zal de middenlijn van het bewerkte gat afwijkend zijn of niet recht, maar de gatdiameter is in principe hetzelfde; terwijl bij de boormethode waar het werkstuk draait, is het tegelijkertijd. De afwijking van de boor zal de gatdiameter laten veranderen, en de gatmiddenlijn is nog steeds recht.
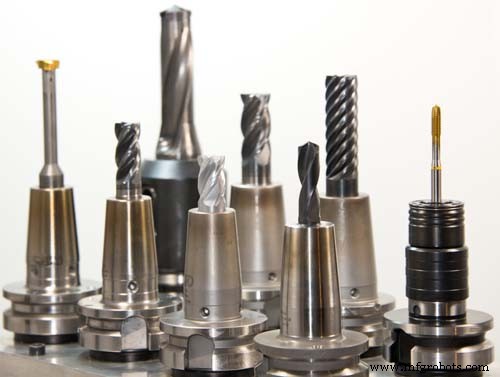
Algemeen gebruikte boorgereedschappen zijn spiralboor, centrumboor, diepgatboor, etc. De meest gebruikte is spiralboor met een diameter van Ø0,1-80 mm.
Vanwege structurele beperkingen is de buig- en torsiestevigheid van de boor laag, en de centrering is niet goed, de boornauwkeurigheid is laag, doorgaans slechts IT13 ~ IT11; de oppervlaktereuwheid is ook redelijk groot, Ra is doorgaans 50 ~ 12,5 μm; maar de metaalverwijderingssnelheid van boren is groot, en de snij-efficiëntie is hoog. Boren wordt voornamelijk gebruikt om gaten met lage kwaliteitseisen te verwerken, zoals boutgaten, gewindebodemgaten, en oliegaten. Voor gaten die hoge bewerkingsnauwkeurigheid en oppervlakkwaliteit vereisen, moeten deze worden bereikt door reamen, reamen, draaien of slijpen in de daaropvolgende verwerking.
2. Broochen
Broochen is het gebruik van een reamboor om een al geboord, gegoten of gesmeed gat verder te verwerken om de gatdiameter te vergroten en de bewerkingskwaliteit van het gat te verbeteren. Het broochenproces kan worden gebruikt als voorverwerking vóór de afwerking van het gat, of als eindverwerking van minder eisende gaten. Reamers zijn vergelijkbaar met spiralbooren, maar hebben meer tanden en geen meisselrand.
In vergelijking met boren, heeft broochen de volgende kenmerken:
(1) De reamboor heeft een groot aantal tanden (3-8 tanden), goede geleiding, en het snijden is relatief stabiel.
(2) De reamboor heeft geen meisselrand en goede snijcondities.
(3) De bewerkingsoverslag is klein, de spankluis kan ondieper worden gemaakt, de boorkern kan dikker worden gemaakt, en de stevigheid en stijfheid van het meslichaam zijn beter. De reamnauwkeurigheid is doorgaans IT11~IT10, en de oppervlaktereuwheid Ra is 12,5~6,3 μm. Gat reamen wordt vaak gebruikt om gaten met een diameter kleiner dan te verwerken. Bij het boren van een gat met een grotere diameter (D ≥ 30 mm), wordt vaak een kleine boor (0,5~0,7 keer de gatdiameter) gebruikt om het gat voor te boren, en vervolgens de overeenkomstige reamboor te gebruiken om het gat te reamen, wat de gatbewerkingskwaliteit en productie-efficiëntie kan verbeteren.
Reamen kan niet alleen cilindergaten verwerken, maar ook diverse speciale reamers (ook wel inzetboor genoemd) om diverse inzetzitgaten en afplatgaten te verwerken. De vooraanste van de inzetboor heeft vaak een leidende pen, die wordt geleid door een bewerkt gat.
Reamen
Reamen is een van de afwerkingsmethoden van gaten, die breed in de productie wordt gebruikt. Voor kleinere gaten is reamen een meer economische en praktische verwerkingsmethode vergeleken met binnen slijpen en fijn draaien.
1. Reamer
Reamers zijn doorgaans verdeeld in twee typen: hand reamer en machine reamer. De steel van de hand reamer is een rechte steel, het werkende deel is langer, en het geleidingseffect is beter. De hand reamer heeft twee structuren: een integraal type en een instelbare buitendiameter. De machine reamer heeft twee soorten structuren: een steel en een bus type. De reamer kan niet alleen cirkelvormige gaten verwerken, maar ook kegelgaten kunnen worden verwerkt door kegelreamer.
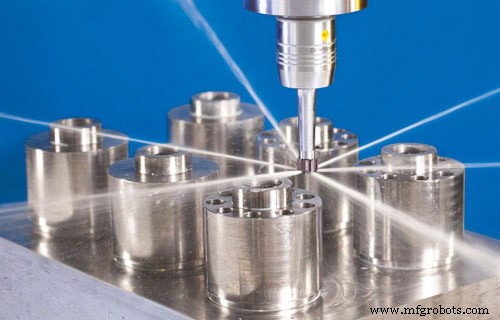
2. Reamproces en toepassing
De reamoverslag heeft grote invloed op de kwaliteit van reamen. Als de overslag te groot is, is de belasting van de reamer groot, de snijrand wordt snel bot, het is niet gemakkelijk om een glad bewerkt oppervlak te verkrijgen, en de dimensietolerantie is niet gemakkelijk te waarborgen; de overslag is te klein, de messporen die door het vorige proces zijn achtergelaten, kunnen niet worden verwijderd, en natuurlijk is er geen effect van het verbeteren van de gatbewerkingskwaliteit. Over het algemeen is de marge van ruw reamen 0,35~0,15 mm, en de marge van fijn reamen 0,15~0,05 mm.
Om opgebouwde rand te voorkomen, wordt reamen meestal verwerkt met een lagere snijsnelheid (v < 8 m/min bij verwerken van staal en gietijzer met HSS reamer). De waarde van de voeding is gerelateerd aan de te bewerken gatdiameter. Hoe groter de gatdiameter, hoe groter de waarde van de voeding. De voeding is vaak 0,3~1 mm/r wanneer HSS reamer wordt gebruikt om staal en gietijzer te verwerken.
Bij reamen is het nodig om geschikte snijvloeistof te gebruiken voor koeling, smering en reiniging, om de opbouw van opgebouwde rand te voorkomen en de spaan tijdig te verwijderen. In vergelijking met gat slijpen en draaien, heeft reamen hoge productiviteit en is het gemakkelijk om de nauwkeurigheid van het gat te waarborgen; maar reamen kan de positieafwijking van de gatas niet corrigeren, en de positie nauwkeurigheid van het gat moet worden gegarandeerd door het vorige proces. Reamen is niet geschikt voor het verwerken van getrapte gaten en blindgaten.
De dimensionele nauwkeurigheid van het gereamde gat is doorgaans IT9~IT7, en de oppervlaktereuwheid Ra is doorgaans 3,2~0,8 μm. Voor middellarge gaten met hoge nauwkeurigheidsvereisten (zoals IT7 nauwkeurigheidsgaten), is het boren-reamen-reamen proces een typisch verwerkingsplan dat algemeen in de productie wordt gebruikt.
Draaien (Boring)
Draaien is een verwerkingsmethode die snijgereedschappen gebruikt om het vorgefabriceerde gat te vergroten. Het draaiwerk kan op een draaibank of een draaibank worden gedaan.
1. Draaimethode
Er zijn drie verschillende verwerkingsmethoden voor draaien.
(1) Het werkstuk draait en het gereedschap maakt voedingsbeweging. De meeste draaien op een draaibank behoort tot deze draaimethode. Het proceskenmerk is: de aslijn van het gat na verwerking is consistent met de rotatie-as van het werkstuk, de rondheid van het gat hangt voornamelijk af van de rotatienauwkeurigheid van de machinehoofdas, en de axiale geometrische fout van het gat hangt voornamelijk af van de richting van de gereedschapsvoeding ten opzichte van de rotatie-as van het werkstuk. De positie nauwkeurigheid. Deze draaimethode is geschikt voor het verwerken van gaten met coaxiale vereisten met de buitencirkeloppervlak.
(2) Het gereedschap draait en het werkstuk beweegt in voedingsbeweging. De hoofdas van de draaibank drijft het draaimes om te draaien, en de werktafel drijft het werkstuk in voedingsbeweging.
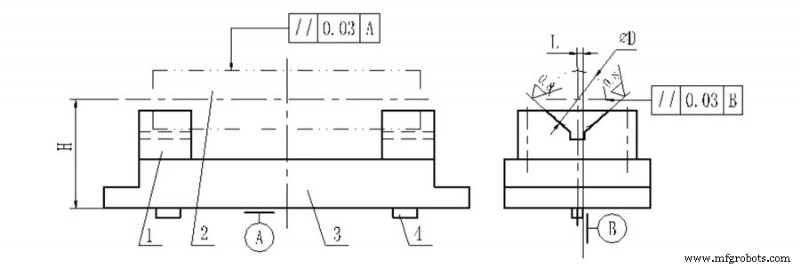
(3) Het gereedschap draait en voert voedingsbeweging uit. Deze draaimethode wordt gebruikt om te draaien. De uittstekende lengte van de draaistaaf verandert, en de vervorming van de draaistaaf verandert ook. Het gat nabij de hoofdas is groot, en het gat ver van de hoofdas is klein, wat een kegelgat vormt. Bovendien neemt de uittstekende lengte van de draaistaaf toe, en de buigvervorming van de hoofdas door eigen gewicht neemt ook toe, en de as van het bewerkte gat zal dienovereenkomstig buigen. Deze draaimethode is alleen geschikt voor het verwerken van kortere gaten.
2. Diamant Draaien
In vergelijking met algemeen draaien, wordt diamant draaien gekenmerkt door een kleine achtermeshoeveelheid, een kleine voedsnelheid, en een hoge snijsnelheid. Het kan hoge bewerkingsnauwkeurigheid (IT7~IT6) en een zeer glad oppervlak (Ra is 0,4~0,05 μm) verkrijgen. Diamant draaien was oorspronkelijk verwerkt met diamant draai gereedschappen, en nu wordt het doorgaans verwerkt met hardmetaal, CBN en synthetische diamant gereedschappen. Hoofdzakelijk gebruikt voor het verwerken van non-ferro metaal werkstukken, maar ook voor het verwerken van gietijzer en staal onderdelen.
De algemeen gebruikte snijparameters voor diamant draaien zijn: de achtermeshoeveelheid is 0,2~0,6 mm voor voor-draaien en 0,1 mm voor eind-draaien; de voedsnelheid is 0,01~0,14 mm/r; de snijsnelheid is 100~250 m/min bij verwerken van gietijzer. Het is 150~300 m/min voor staal, en 300~2000 m/min voor non-ferro metalen.
Om te waarborgen dat diamant draaien hoge bewerkingsnauwkeurigheid en oppervlakkwaliteit kan bereiken, moet de gebruikte machine (diamant draaibank) hoge geometrische nauwkeurigheid en stevigheid hebben. De hoofdas van de machine ondersteunt doorgaans precisie hoekcontact kogellagers of hydrostatische glijlagers, en hoge snelheid roterende delen. Moet precies gebalanceerd zijn; bovendien moet de beweging van het voedingsmechanisme zeer stabiel zijn om te waarborgen dat de werktafel een gladde lage snelheid voedingsbeweging kan maken.
Diamant draaien heeft goede verwerkingskwaliteit en hoge productie-efficiëntie. Het wordt breed gebruikt in de eindverwerking van precisie gaten in massaproductie, zoals motor cilinder gaten, zuigerpen gaten, en hoofdas gaten op machine hoofdas dozen. Echter, het moet worden opgemerkt dat bij het gebruik van diamant draaien om ferro metaal producten te verwerken, alleen draai gereedschappen van hardmetaal en CBN mogen worden gebruikt, en draai gereedschappen van diamant mogen niet worden gebruikt, omdat de koolstof atomen in diamant een grote affiniteit hebben met ijzer groep elementen. Gereedschapslevensduur is laag.
3. Draaigereedschap
Draaigereedschappen kunnen worden verdeeld in enkelmes draaigereedschappen en dubbelmes draaigereedschappen.
4. Proceskenmerken en toepassingsbereik van draaien
In vergelijking met het boren-reamen-reamen proces, is de gatmaat niet beperkt door de gereedschapsmaat, en heeft draaien een sterke foutcorrectievermogen. De afwijking van de oorspronkelijke gatas kan door meerdere passages gecorrigeerd worden, en het kan maken dat het gedraaide gat en positioneringsvlak hoge positie nauwkeurigheid behouden.
In vergelijking met het buitendraaien van de auto, door de slechte stevigheid en grote vervorming van het gereedschaphouder systeem, zijn de warmteafvoer en spanafvoer condities niet goed, de thermische vervorming van het werkstuk en het gereedschap is relatief groot, en de verwerkingskwaliteit en productie-efficiëntie van draaien zijn niet zo hoog als buitendraaien.
Op basis van de bovenstaande analyse kan worden gezien dat draaien een breed verwerkingsbereik heeft, en gaten van verschillende maten en verschillende nauwkeurigheidsniveaus kan verwerken. Voor gaten en gatsystemen met grotere diameters, hoge maat- en positie nauwkeurigheidsvereisten, is draaien bijna de enige verwerkingsmethode. De bewerkingsnauwkeurigheid van draaien is IT9~IT7. Draaien kan worden uitgevoerd op werktuigmachines zoals draaibanken, draaibanken, freesmachines, etc. Het heeft de voordelen van mobiliteit en flexibiliteit, en wordt breed in de productie gebruikt. In massaproductie, om de draaiefficiëntie te verbeteren, worden vaak draaimatten gebruikt.
Honen (Gaten honen)
1. Honingprincipe en honingkop
Honen is een methode die een honingkop met een slijpstaaf (wetssteen) gebruikt om het gat glad te maken. Tijdens honen is het werkstuk vast, en de honingkop wordt gedreven door de hoofdas van de machine om te draaien en een terugkerende lineaire beweging te maken. In het honingsproces werkt de slijpstaaf op het oppervlak van het werkstuk met een zekere druk om een heel dunne laag materiaal van het oppervlak van het werkstuk af te snijden, en het snijspoor is een kruisnet. Om de baan van de slijtkorrels niet herhaalbaar te maken, moeten het aantal omwentelingen per minuut van de rotatiebeweging van de honingkop en het aantal terugkerende slagen per minuut van de honingkop relatief priem zijn.
De snijhoek van de honingbaan is gerelateerd aan de terugkerende snelheid van de honingkop en de omtreksnelheid. De grootte van de hoek beïnvloedt de kwaliteit en efficiëntie van het honingsproces. Om de afvoer van gebroken slijtdeeltjes en spaan te vergemakkelijken, de snijtemperatuur te verlagen en de verwerkingskwaliteit te verbeteren, moet voldoende snijvloeistof tijdens honen worden gebruikt.
Om de wand van het te verwerken gat gelijkmatig te verwerken, moet de slag van de zandstaaf aan beide uiteinden van het gat een overloopbedrag overschrijden. Om een gelijkmatige honingoverslag te waarborgen en de invloed van de machinehoofdas rotatiefout op de bewerkingsnauwkeurigheid te verminderen, zijn de honingkop en machinehoofdas meestal verbonden door drijvende verbindingen.
De radiale uit- en inklepadjustering van de honingkop slijpstaaf heeft diverse structuren zoals handmatig, pneumatisch en hydraulisch.
2. Proceskenmerken en toepassingsbereik van honen
1) Honen kan hoge dimensionele nauwkeurigheid en vormnauwkeurigheid verkrijgen, en de bewerkingsnauwkeurigheid is IT7~IT6. De rondheid en cilinderfouten van het gat kunnen binnen het bereik worden gecontroleerd, maar honen kan de positie nauwkeurigheid van het bewerkte gat niet verbeteren.
2) Honen kan hoge oppervlakkwaliteit verkrijgen, de oppervlaktereuwheid Ra is 0,2~0,25 μm, en de diepte van de metamorfose defectlaag van het oppervlakte metaal is extreem klein 2,5~25 μm.
3) In vergelijking met de slijsnelheid, is de omtreksnelheid van de honingkop niet hoog (vc=16~60 m/min), maar door het grote contactoppervlak tussen de zandstaaf en het werkstuk, is de terugkerende snelheid relatief hoog (va=8~20 m/min), dus honen heeft nog steeds een hogere productiviteit.
Honen wordt breed gebruikt in de bewerking van precisie gaten in motor cilinderboor en diverse hydraulische apparaten in grootschalige massaproductie. De diameterbereik is doorgaans of groter, en diepe gaten met een lengte-diameter verhouding groter dan 10 kunnen worden verwerkt. Maar honen is niet geschikt voor het verwerken van gaten op non-ferro metaal werkstukken met grotere plasticiteit, noch kan het gaten met sleutelgaten, splinegaten, etc. verwerken.
Broochen (Pull holes/broaching)
1. Broochen en Broochgereedschap
Broochen is een hoge-productiviteit afwerkingsmethode, die wordt uitgevoerd op een broochmachine met een speciaal brooch. Broochmachines zijn verdeeld in horizontale broochmachines en verticale broochmachines, waarbij horizontale broochmachines het meest voorkomen.
Bij broochen maakt de brooch alleen een lage snelheid lineaire beweging (hoofdbeweging). Het aantal tanden van de brooch dat tegelijkertijd werkt, moet doorgaans niet minder dan 3 zijn, anders werkt de brooch niet soepel en is het gemakkelijk om ringgolven op het oppervlak van het werkstuk te produceren. Om te voorkomen dat de breekt door overmatige broochkracht, moet het aantal werkende tanden tegelijkertijd doorgaans niet meer dan 6-8 zijn wanneer de brooch werkt.
Er zijn drie verschillende broochmethoden voor broochen, die als volgt worden beschreven:
1) Laag-voor-laag broochen. Het kenmerk van deze broochmethode is dat de brooch de bewerkingsoverslag van het werkstuk laag voor laag afsnijdt. Om spaanbreuk te vergemakkelijken, worden de messtanden voorzien van afwisselende spaanbreuknuten. Broochen die volgens de laag-voor-laag broochmethode zijn ontworpen, heten gewone broochen.
2) Blok broochen. Het kenmerk van deze broochmethode is dat elke laag metaal op het bewerkte oppervlak bestaat uit een set tanden met in wezen dezelfde grootte maar met afwisselende tanden (meestal bestaat elke groep uit 2-3 tanden) uitgehaald. Elke tand snijdt slechts een deel van een laag metaal. Broochen die volgens de blok broochmethode zijn ontworpen, heten wiel-gesneden broochen.
3) Gecombineerd broochen. Deze methode concentreert de voordelen van laag-voor-laag en blok broochen. Het ruwe tandendeel gebruikt blok broochen en het fijn tandendeel gebruikt laag-voor-laag broochen. Dit kan de lengte van de brooch verkorten, de productiviteit verhogen, en betere oppervlakkwaliteit verkrijgen. Broochen die volgens de gecombineerde broochmethode zijn ontworpen, heten gecombineerde broochen.
2. Proceskenmerken en toepassingsbereik van broochen
1) De brooch is een multi-mes gereedschap, wat in één broochslag de ruw-, fijn- en gladverwerking van het gat achtereenvolgens kan voltooien, met hoge productie-efficiëntie.
2) De nauwkeurigheid van het broochen hangt voornamelijk af van de nauwkeurigheid van de brooch. Onder normale omstandigheden kan de nauwkeurigheid van het broochen IT9~IT7 bereiken, en de oppervlaktereuwheid Ra kan 6,3~1,6 μm bereiken.
3) Bij het trekken van het gat, wordt het werkstuk gepositioneerd door het bewerkte gat zelf (het leidende deel van de brooch is het positioneringselement van het werkstuk), en het gat is niet gemakkelijk om de wederzijdse positie nauwkeurigheid van het gat en andere oppervlakken te waarborgen; voor die rotatie-lichamen die coaxiale nauwkeurigheid op de binnen- en buitenafwervlakken vereisen, worden gaten vaak eerst getrokken, en vervolgens andere oppervlakken verwerkt met het gat als positioneringsreferentie.
4) De brooch kan niet alleen ronde gaten verwerken, maar ook gevormde gaten en splinegaten.
5) De brooch is een vastmaat gereedschap met complexe vorm en dure prijs, wat niet geschikt is voor het verwerken van grote gaten.
Trek gaten worden veel gebruikt in massaproductie om doorboorgaten op kleine en middelgrote onderdelen met een diameter van Ø10~80 mm en een gatdiepte niet meer dan 5 keer de diameter te verwerken.
Productieproces
- HSS vs Wolframstaal: Belangrijkste verschillen uitgelegd
- Boren, Uittrekken & Affrezen: Belangrijkste Verschillen Uitgelegd
- Metalen vs. Niet-metalen: Wat Ze van Elkaar Onderscheidt
- Industrie 4.0 vs Industrie 5.0: Wat Verandert En Waarom Het Belangrijk Is
- DC vs AC Motoren Begrijpen: Belangrijkste Verschillen en Kookgids
- Druk vs. Stroom in gecomprimeerde luchtsystemen begrijpen
- Sensoren vs. Transducers: Duidelijke Verschillen & Praktische Toepassingen
- Cloud Vs. Virtualisatie: Belangrijkste Verschillen & Zakelijke Impact
- Bouten vs. Schroeven: Hoe de juiste bevestiging voor je project te kiezen
- Koolstofvezel vs. Glasvezel: Een Technische Vergelijking voor Ingenieurs
- FRP vs Vezelglas: De Belangrijkste Verschillen En Industriële Voordelen Begrijpen