



Belangrijke Factoren Die De Kosten, Kleur En Kwaliteit Van Geanodiseerd Aluminium Beïnvloeden
Aluminium anodiseren is een electrochemisch proces dat het aluminiumoppervlak transformeert in een decoratieve, duurzame, corrosieweerstandende en slijtvaste oxidelaag. Het alumina wordt niet op het oppervlak aangebracht zoals coating of galvaniseren, maar is volledig geïntegreerd met de onderliggende aluminiumsubstraat.
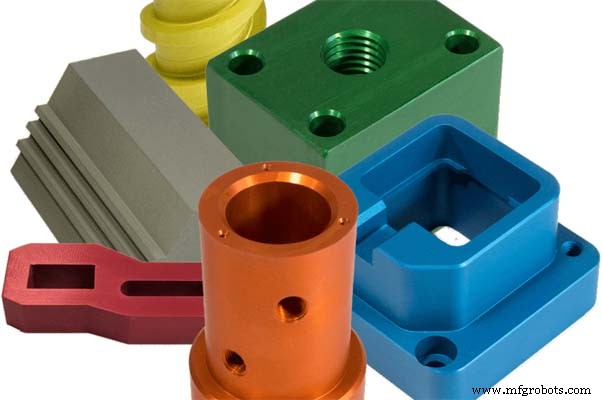
Het geanodiseerde aluminium onderdeel is niet gemakkelijk om af te splijten of af te vellen, en heeft een hoog geordende poreuze structuur, die kan worden geteisterd tot secundaire verwerking zoals kleuren. De kleur van geanodiseerd aluminium kan aan de diverse kleurbehoeften van klanten voldoen en kan worden aangepast volgens het Pantone kleurnummer. (Meer op: Alles Over Bewerking Van Geanodiseerde Aluminium Onderdelen)
Elektrolytisch gekleurde oxidelaag en harde oxidelaag zijn wijdverspreid in ons leven gebruikt, dus vandaag zullen we ons richten op het analyseren van de factoren die de kosten, kleuring en kwaliteit van geanodiseerde aluminiumonderdelen beïnvloeden.
Factoren Die De Kosten Van Geanodiseerd Aluminium Onderdeel Beïnvloeden
Wat de kosten van geanodiseerde aluminiumonderdelen betreft, hoewel het afhangt van verschillende vereisten, zijn er drie sleutelfactoren die de kosten van geanodiseerde aluminiumonderdelen beïnvloeden. De kosten van geanodiseerd aluminium hangen voornamelijk af van de dikte van de coating, de grootte en vorm van de onderdelen, en de aanvullende diensten die vereist zijn.
Coating Dikte
Als het type coating geen specifieke dikte vereist, wordt het beschouwd als een "basis" coating en heeft de laagste prijs.
Het controleren van de precieze coatingdikte zal de kosten beïnvloeden. Als de coatingdikte specificatie boven- en ondergrenzen omvat, hoe smaller het bereik, hoe hoger de kosten. Bijvoorbeeld, de prijs van +/-.001" is goedkoper dan het striktere bereik van +/-.0001". De maximale coatingdikte kan meer kosten omdat ze langere productietijden vereisen.
Gestel (Rack)
Het gestel is cruciaal voor kwaliteit. Aluminium of commercieel zuiver titanium gestellen zullen worden gebruikt om elektrische contacten te maken. Als de opdracht geen gestelvereisten specificeren, zal de fabrikant de meest kosteneffectieve methode gebruiken om de hoogste opbrengst te verkrijgen. Speciale gestelvereisten kunnen het aantal onderdelen dat tegelijk verwerkt wordt beperken, en de kosten per onderdeel kunnen stijgen.
Het aantal onderdelen dat in één keer geanodiseerd wordt, wordt beïnvloed door vermogensbeperkingen. Anodiseren wordt uitgevoerd bij 15 of 30 ampere per vierkante voet (ASF). Daarom kan de maximale oppervlakte in elke run worden verwerkt.
Aanvullende Diensten
Klanten hebben meestal andere processen nodig om het anodiseringsproces te verbeteren. Deze diensten zullen arbeid en tijd verhogen wanneer onderdelen eenvoudige of complexe afdekken of ponsen vereisen. Deze diensten voegen waarde toe, maar verhogen ook de totale kosten van geanodiseerd aluminium.
Factoren Die De Kleur Van Geanodiseerd Aluminium Onderdeel Beïnvloeden
Onzuiverheden In Elektrolyt
De kleuringsgraad van aluminiumlegeringproducten hangt voornamelijk af van de formatiekwaliteit van de anodelaag. Daarom hebben onzuiverheden een grote invloed op de oxidelaag in de zwavelzuuroxidatieoplossing. Onzuiverheden zijn voornamelijk metaalionen, zoals koper, ijzer, aluminium en organische onzuiverheden.
Koperionnen
De koperionnen zullen worden vervangen en op het oppervlak van het aluminiumonderdeel neergezet, wat resulteert in een vermindering van de porositeit van de anodelaag en het verminderen van transparantie, corrosieweerstand en elektrische isolatie-eigenschappen. Daarom mag de inhoud van koperionnen niet 0,02 g/L overschrijden.
Chloride-ionnen
Chloride-ionnen komen van kraanwater of koelwater. De inhoud van chloride-ionnen moet minder dan 0,2 g/L zijn. Anders zal de anodelaag ruw en los worden, wat in ernstige gevallen het oppervlak van aluminiumonderdelen zal corroderen (doorbraak).
Aluminium-ionnen
De aluminium-ionnen in het elektrolyt nemen geleidelijk toe. Wanneer de inhoud groter is dan 25 g/L, daalt de geleidbaarheid van het elektrolyt, en het oppervlak van het werkstuk toont witte vlekken of blokkerige witte vlekken, en de adsorptiecapaciteit van de laag daalt, wat moeilijkheid in kleuren veroorzaakt.
IJzerionnen
De ijzerionnen in het elektrolyt mogen 0,2 g/L niet overschrijden, anders zullen donkere strepen en vlekken verschijnen.
Organische Onzuiverheden
Organische onzuiverheden belemmeren de vorming van de anodelaag. Nadat deze laag olie absorbeert, veroorzaakt het oneffenmatige kleur en vlekken.
Vet Verwijderen
We moeten de olievlekken grondig verwijderen voordat de onderdelen gekleurd worden om duidelijke witte vlekken op de filmlag te vermijden, anders zal het de kleuring bemoeilijken.
Elektrolyt Concentratie
Wanneer de tinzoutconcentratie in het elektrolyt te laag is, is de kleuringsnelheid langzaam. Wanneer de concentratie hoger is dan 25 g/l, is de kleuringsnelheid snel, maar het is niet makkelijk te controleren, en het kleurverschil is vaak groot.
Kleuringstemperatuur
De kleuringstemperatuur heeft ook een grote invloed op het kleuringseffect. Bijvoorbeeld, de normale kleuringstemperatuur is 15°C. Wanneer de temperatuur lager is dan 15°C, zal de kleuring vertragen, maar wanneer de temperatuur te hoog is, zal er een laag mist verschijnen op het oppervlak van de oxidelaag, wat ertoe zal leiden dat het bad troebel wordt.
Kleuringstijd
Het zal direct de kwaliteit en kleurweerstand van aluminiumlegeringonderdelen beïnvloeden: de kleuringstijd is kort en de kleur is gemakkelijk te vervagen. Hoe langer de tijd, hoe donkerder de kleur en glans, en het oppervlak is gemakkelijk te verkrassen.
Kleuringsspanning
Wanneer de kleuringsspanning laag is, is de kleuring langzaam, de kleurverandering is ook langzaam, en oneffenmatige kleurtoon is waarschijnlijk. Wanneer de kleuringsspanning hoog is, is de kleuringssnelheid snel en het gekleurde film is gemakkelijk af te vellen.
Andere Factoren
Of in anodiseren of elektrolytische kleuring, moeten surfactant-gebaseerde additieven en stabilisatoren worden toegevoegd om de vormingssnelheid en dikte van de laag te stabiliseren, de ontbinding van de anodelaag te remmen en de kleuruniformiteit te verbeteren.
Daarnaast hebben de pH-waarde, waterkwaliteit, en kleuringstankmaterialen een zekere invloed op de kleuringskwaliteit. Alleen door te garanderen dat de parameters binnen het controlebereik liggen, kan de kwaliteit van de elektrolytisch gekleurde anodelaag gegarandeerd worden.
Factoren Die De Kwaliteit Van Geanodiseerd Aluminium Onderdeel Beïnvloeden
Inkoop Van Materialen
De aluminiumlegering zelf kan het eindresultaat van anodiseren vanuit meerdere hoeken bepalen. Elk verbinding heeft een alternatieve structuur van legeringsamensetting, waarvan sommige bijzonder effectief zijn in anodiseren, terwijl andere niet. Bijvoorbeeld, 6061 aluminium is een van de meest populaire legeringen gekozen door bewerkingsfabrieken en fabrikanten omwille van zijn kwaliteit, oppervlakteintegriteit, bescherming tegen omgevingsomstandigheden, en bewerkbaarheid.
Na het selecteren van de juiste legering, moeten gelijkaardige onderdelen zoveel mogelijk tijdens de activiteit worden gebruikt. Er kunnen meerdere typen in de voorraad van de leverancier zijn. De voorraadkwaliteit van de leverancier (primaire voorraad en secundaire voorraad) en zijn productie- of afvoermethode zullen de eindproduct na anodiseren stark beïnvloeden.
Oppervlaktebehandeling
Anodiseren is helemaal niet zoals andere afwerkingsprocessen, omdat het aluminiumsubstraten zal vinden tijdens het voorbereidingsproces, wat erg lijkt op dunne film verbeteringen. Daarom is het nodig om te overwegen elk onderdeel van het aluminiumoppervlak klaar te maken voor anodiseren. Wettelijke behandeling en onderhoud van aluminiumcomponenten in de bewerkingswerkplaats zullen voorspelbare resultaten garanderen tijdens het anodiseringsproces.
Chemie Is Essentieel
Een van de meest basale delen van het verkrijgen van hoogwaardige en betrouwbare resultaten in het anodiseringsproces is het strikt controleren van de wetenschappelijke aard van elke cel. De methode van anodiseren heeft veel stappen, waaronder: reinigen, voorbehandeling (etsen), anodiseren, schaduwen (behalve voor transparantie), verzegelen, en duidelijk zijn er diverse spoelingen tussen elke stap.
De controlemaatregelen die voor elke methode moeten worden gehandhaafd, zijn: pH, concentratie, temperatuur en tijd. De chemische leverancier specificeert welke parameterbereik voor elke stof, maar het is belangrijk voor elke anodiseerder om zijn eigen speciaal onderzoek en testen uit te voeren om het ideale bereik te vinden. Dit zou mogelijk moeten zijn met de hulp van chemisch beheer software en consultaties geleverd aan chemische leveranciers.
Anodiserings Tank Controle
Echte anodiseringstechnologie vereist het handhaven van diverse controles op de tank zelf en heeft een specifiek uiteindelijke doel om een stabiele, hoogwaardige coating te garanderen. Naast de chemicaliën in de tank (momenteel gespecificeerd), zijn regelmatige aanpassingen aan de voeding (rectifier) essentieel.
De anodiseringsduur, temperatuur, roeren en kathodekwaliteit in de tank kunnen ook de meest belangrijke factoren worden en zullen het eindresultaat van de coating op het onderdeel tijdens het anodiseringsproces beïnvloeden.
Krijg betrouwbare producten ontworpen aan hoge kwaliteitsstandaarden! SANS is een CNC-productie- en metaalonderdeel fabricagebedrijf, inclusief CNC-bewerkingsservices, CNC-freesdiensten, CNC-draaidiensten, EDM-diensten en onderdelenmontageservices. E-mail ons info@sansmachining.com voor gratis offerte voor uw projecten.
Productieproces
- Galvaniseren vs. anodiseren: belangrijkste verschillen voor metaaloppervlaktebehandelingen
- Essentiële Factoren voor Succesvolle en Veilige Ponsoperaties
- Belangrijkste Factoren Die Metaal Ponskwaliteit Beïnvloeden
- Kritieke factoren die oppervlakteslijpprestaties beïnvloeden
- Belangrijke factoren die gereedschapslevensduur verlengen bij bewerking van koolstof- en legeringsstalen
- Factoren die CNC machining kosten beïnvloeden: Wat u moet weten
- Belangrijke factoren die rapid prototyping levertijden en kostenschattingen beïnvloeden
- Hoe lasersnijden-prijzen worden bepaald – Een duidelijke gids
- Vier sleutelfactoren die instrumentluchtkwaliteit beïnvloeden
- Belangrijkste Factoren Die Metaalfabricatiekosten Drijven – Een Praktische Gids
- Koolstofvezel Prijzen Begrijpen: Belangrijke Drijvers en Kostentrends