



Essentiële Gids Voor Boortechnologie Voor Productie
Als het meest voorkomende gereedschap in gatbewerking, zijn boorbits wijdverspreid gebruikt in mechanische productie. Vooral voor de verwerking van koelapparaten, buisplaten van energieopwekkingapparatuur, stoomgeneratoren en andere onderdelen, is de toepassing bijzonder uitgebreid en belangrijk.
Kenmerken Van Boren
De boor heeft meestal twee hoofdsnijranden, en tijdens de bewerking voert de boor snijden uit terwijl hij draait. De hoek van de boor wordt groter en groter van de centrale as naar de buitenrand. De snijsnelheid van de boor is hoger hoe dichter bij de buitencirkel, en de snijsnelheid daalt geleidelijk naar het centrum, en de snijsnelheid van het rotatiecentrum van de boor is nul. De kiesrand van de boor bevindt zich in de buurt van de centrale rotatieas, de secundaire hoek van de kiesrand is groot, er is geen spaanruimte, en de snijsnelheid is laag, wat een grote axiale weerstand zal produceren. Als de kiesrand wordt afgeschoven tot A-type of C-type in DIN1414, en de snijrand in de buurt van de centrale as een positieve hoek heeft, kan de snijweerstand worden verminderd en de snijprestaties aanzienlijk verbeterd.
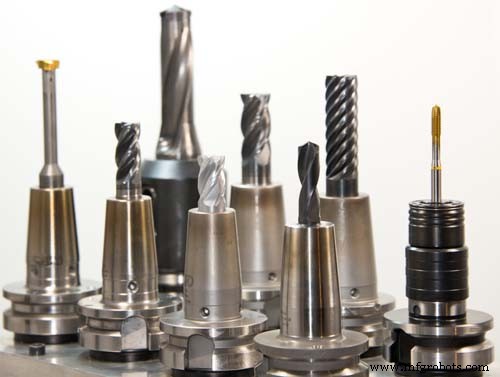
Volgens de vorm, materiaal, structuur en functie van het werkstuk, kunnen boorbits in veel typen worden verdeeld, zoals high-speed steel boorbits (draaiboor, groepboor, vlakke boor), massieve hardmetaal boor, indexeerbare ondiepe gat boor, diepe gat boor, nestboor en uitwisselbare bit boor, enz.
Spanbreken En Spanverwijdering
Het snijden van de boor wordt uitgevoerd in een smal gat, en de spannen moeten worden uitgevoerd door de groef van de boor. Daarom heeft de vorm van de spannen een grote invloed op de snijprestaties van de boor. Veelvoorkomende spaanvormen omvatten vlakespannen, buisvormige spannen, naaldspannen, kegelvormige spiraalspannen, bandspannen, waaier spannen, poederspannen, enz.
Wanneer de spaanvorm ongeschikt is, zullen de volgende problemen optreden:
① Fijne spannen blokkeren de snijrandgroef, beïnvloeden de boornauwkeurigheid, verlagen de levensduur van de boor, en breken zelfs de boor (zoals poederspannen, waaiervormige spannen, enz.);
② Lange spannen wikkelen zich om de boor, hinderen de bediening, veroorzaken dat de boor breekt of voorkomen dat de koelvloeistof het gat binnenkomt (zoals spiraalspannen, bandspannen, enz.).
Hoe het probleem van ongeschikte spaanvorm op te lossen:
① Methoden zoals het verhogen van de voedsnelheid, intermittent voeden, afslijpen van de kiesrand, en het installeren van een spanbreker kunnen afzonderlijk of in combinatie worden gebruikt om het effect van spanbreken en spanverwijdering te verbeteren, en de door spannen veroorzaakte problemen te elimineren.
② Professionele spanbrekerboor kan worden gebruikt om gaten te maken. Bijvoorbeeld: het toevoegen van een ontworpen spanbreker in de groef van de boor zal de spannen breken in makkelijker te verwijderen spannen. Afval wordt soepel langs de groef verwijderd en zal niet in de groef blokkeren. Daarom heeft de nieuwe spanbrekerboor een veel soepelere snijwerking dan traditionele booren.
Tegelijkertijd maken de korte gebroken ijzerspannen het makkelijker voor de koelvloeistof om naar de boorpunt te vloeien, wat de warmteafvoereffect en snijprestaties tijdens het bewerkingsproces verder verbetert. En omdat de nieuw toegevoegde spanbreker de hele groef van de boor doorpenetreert, kan het nog steeds zijn vorm en functie behouden na herhaald afslijpen. Naast de bovengenoemde functionele verbeteringen, is het de moeite waard om te vermelden dat dit ontwerp de stevigheid van de boorlichaam versterkt en het aantal gaten dat geboord kan worden vóór een enkele afslijping aanzienlijk verhoogt.
Boornauwkeurigheid
De nauwkeurigheid van het gat bestaat voornamelijk uit factoren zoals gatgrootte, positie nauwkeurigheid, coaxialiteit, rondheid, oppervlakteruwigheid en gatgraten.
Factoren die de nauwkeurigheid van het te bewerken gat tijdens boren beïnvloeden:
① De klemnauwkeurigheid en snijvoorwaarden van de boor, zoals gereedschaphouder, snijsnelheid, voedsnelheid, koelvloeistof, enz..
② De grootte en vorm van de boorbit, zoals de lengte van de boorbit, de vorm van de mes, de vorm van de boorkern, enz.
③ De vorm van het werkstuk, zoals de vorm van de zijde van het mondgat, de vorm van het mondgat, de dikte, en de klemtoestand.
Uitrekken (Reaming)
Uitrekken wordt veroorzaakt door de zwaaiing van de boor tijdens de verwerking. De zwaaiing van de gereedschaphouder heeft een grote invloed op de gatdiameter en positioneringsnauwkeurigheid van het gat, dus wanneer de gereedschaphouder ernstig versleten is, moet een nieuwe gereedschaphouder tijdig worden vervangen. Bij het boren van kleine gaten is het moeilijk om de zwaaiing te meten en aan te passen, dus het is het beste om een grove-stang kleine-mes boor te gebruiken met een goede coaxialiteit tussen het mes en de stang. Bij het gebruik van een heraasboor, is de reden voor de daling van de gatnauwkeurigheid meestal de asymmetrie van de achtervorm. Het controleren van het meshoogteverschil kan de snijden en uitrekken van het gat effectief onderdrukken.
Gatrondheid
Vanwege de trilling van de boor, is het geboorte gat gemakkelijk veelhoekig, en verschijnen geweerachtige lijnen op de gatwand. Veelvoorkomende veelhoekige gaten zijn meestal driehoeken of vijfhoeken. De reden voor het driehoekige gat is dat de boor twee rotatiecentra heeft bij het boren. Ze trillen met een frequentie van 600 wisselingen elke 600. De hoofdoorzaak van de trilling is de ongebalanceerde snijweerstand. Wanneer de boor een omwenteling maakt, is de rondheid van het bewerkte gat niet goed, de weerstandskracht is ongebalanceerd tijdens de tweede omwenteling van snijden, en de laatste trilling wordt herhaald, maar de trillingsfase is tot op zekere hoogte verschoven, wat resulteert in geweerlijnen op de gatwand. Wanneer de boordiepte een bepaald niveau bereikt, neemt de wrijving tussen het mesvlak van de boorbit en de gatwand toe, de trilling wordt gedempt, de geweerlijn verdwijnt, en de rondheid wordt beter. Dit type mondgat is trechtervormig wanneer het in longitudinale doorsnede wordt bekeken. Vanwege dezelfde reden kunnen ook vijfhoeken en zevenhoeken verschijnen tijdens snijden. Om dit fenomeen te elimineren, naast het controleren van de trilling van de klem, het meshoogteverschil, de asymmetrie van de achterkant en de vorm van het mes, etc., moet de stevigheid van de boor worden verhoogd, de voer per omwenteling, de vrijheidshoek, en het afslijpen van de snijrand verbeterd. Maatregelen zoals snijrand.
Boorgaten Op Hellingen En Gebogen Oppervlakken
Wanneer het snijoppervlak of het boerooppervlak van de boorbit hellend, gebogen of getrapt is, is de positioneringsnauwkeurigheid slecht. Op dit moment gebruikt de boorbit een radiale eenzijdige snijtool, wat de gereedschapslevensduur vermindert.
Om de positioneringsnauwkeurigheid te verbeteren, kunnen de volgende maatregelen worden genomen:
- Boor eerst het centergat;
- Frees het gatnest met een eindfrees;
- Kies booren met goede doorpenetratie en stevigheid;
- Verlaag de voedsnelheid.
Graatbehandeling
Tijdens het boren zullen graten verschijnen aan de ingang en uitgang van het gat, vooral bij het verwerken van zoute materialen en dunne platen. De reden is dat wanneer de boorbit bijna doorboort, plastische vervorming van het bewerkte materiaal optreedt. Op dit moment wordt het driehoekige deel dat door de snijrand van de boorbit in de buurt van de buitenrand gesneden zou worden, vervormd naar buiten na beïnvloeding door de axiale snijkracht, en gebogen onder de werking van de fase aan de buitenrand van de bit. Het krult zich verder om krul of graat te vormen.
Verwerkingsvoorwaarden Voor Boren
In de algemene boorproductcatalogus is er een "referentietabel van basis snijparameters" gerangschikt per verwerkingsmateriaal. Gebruikers kunnen verwijzen naar de geleverde snijparameters om de snijvoorwaarden voor boren te selecteren. Of de selectie van snijvoorwaarden geschikt is of niet, moet volledig worden beoordeeld door proefsnijden, gebaseerd op factoren zoals bewerkingsnauwkeurigheid, bewerkingsefficiëntie, en boorlevensduur.
1. Boorlevensduur En Verwerkingsefficiëntie
Op de voorwaarde van het voldoen aan de technische vereisten van het te verwerken werkstuk, of de boor correct gebruikt wordt of niet, moet umfassend worden gemeten volgens de levensduur en verwerkingsefficiëntie van de boor. De evaluatie-index van de levensduur van de boor kan de snijafstand kiezen; de evaluatie-index van de verwerkingsefficiëntie kan de voedsnelheid kiezen. Voor high-speed steel boorbits, wordt de levensduur van de boorbit sterk beïnvloed door de toersnelheid en minder beïnvloed door de voer per omwenteling. Daarom kan de verwerkingsefficiëntie worden verbeterd door de voer per omwenteling te verhogen terwijl een langere boorlevensduur wordt gegarandeerd. Maar het moet worden opgemerkt dat als de voer per omwenteling te groot is, de spannen verdikken en spanbreken moeilijk maken. Daarom is het nodig om het bereik van de voer per omwenteling voor soepel spanbreken te bepalen door proefsnijden. Voor hardmetaal booren, heeft de snijrand een grotere fase in de negatieve hoek richting, en het optionele bereik van de voer per omwenteling is kleiner dan dat van high-speed steel booren. Als de voer per omwenteling tijdens de verwerking dit bereik overschrijdt, zal de levensduur van de boor verminderen. Aangezien de warmtebestendigheid van hardmetaal booren hoger is dan die van high-speed steel booren, heeft de toersnelheid weinig invloed op de levensduur van de boor. Daarom kan de methode van het verhogen van de toersnelheid worden gebruikt om de verwerkingsefficiëntie van hardmetaal booren te verbeteren terwijl de levensduur van de boor gegarandeerd wordt.
2. Redelijk Gebruik Van Koelvloeistof
Het snijden van de boor wordt uitgevoerd in een gat met een smalle ruimte. Daarom heeft het type koelvloeistof en de injectiemethode een grote invloed op de levensduur van de boor en de bewerkingsnauwkeurigheid van het gat. Koelvloeistoffen kunnen in twee categorieën worden verdeeld: wateroplosbaar en niet-wateroplosbaar. De niet-wateroplosbare koelvloeistof heeft goede smeerbaarheid, benettingsbaarheid en anti-hechtings-eigenschappen, en heeft ook anti-roest effect. De wateroplosbare koelvloeistof heeft goede koeleigenschappen, geen rook en niet-brandbaar. Uit overweging voor milieubescherming, is het gebruik van wateroplosbare koelvloeistoffen in de afgelopen jaren redelijk groot geweest. Echter, als de verdunningsgraad van de wateroplosbare koelvloeistof onjuist is of de koelvloeistof verslechtert, zal het de levensduur van het gereedschap aanzienlijk verkorten, dus er moet voorzichtig worden omgegaan tijdens het gebruik. Ongeacht of het wateroplosbaar of niet-wateroplosbaar is, moet de koelvloeistof tijdens het gebruik het snijpunt volledig bereiken. Tegelijkertijd moeten de flowsnelheid, druk, aantal mondstukken, en koelmethoden (interne of externe koeling) strikt worden gecontroleerd.
Heraas Van De Boor
Boorbit Heraas Oordeel
Het criterium voor het heraassen van de boorbit is:
- De hoeveelheid slijtage op de snijrand, kiesrand en landrand.
- De dimensienauwkeurigheid en oppervlakteruwigheid van het bewerkte gat.
- De kleur en vorm van spannen.
- Snijweerstand (indirecte waarden van spilstroom, geluid, trilling, enz.).
- Bewerkingshoeveelheid, enz.
In het daadwerkelijke gebruik, moeten nauwkeurige en gemakkelijke oordelingscriteria worden bepaald uit de bovengenoemde indicatoren volgens specifieke omstandigheden. Wanneer de hoeveelheid slijtage wordt gebruikt als criterium, moet de beste heraasperiode met de beste economie worden gevonden. Aangezien de hoofdafslijponderdelen de achterkant van de kop en de kiesrand zijn, als de hoeveelheid slijtage van de boorbit te groot is, slijt het mes meer tijd, de hoeveelheid afslijpen is groot, en het aantal heraasbeurten wordt verminderd (totale gereedschapslevensduur = gereedschapslevensduur na heraas × beschikbare heraaskeer), het zal de totale levensduur van de boorbit verkorten. Wanneer de dimensienauwkeurigheid van het bewerkte gat als criterium wordt gebruikt, gebruik de kolommaat of de grensmaat om de uitsnij en uitrekken van het gat, de oneffenheid, etc. te controleren, zodra de controlewaarde wordt overschreden, moet het onmiddellijk worden heraas. Wanneer snijweerstand als criterium wordt gebruikt, kunnen methoden zoals automatische afsluiting onmiddellijk boven de ingestelde grenswaarde (zoals spilstroom) worden toegepast. Wanneer de bewerkingshoeveelheidslimietbeheer wordt toegepast, moet de bovengenoemde discriminerende inhoud worden geïntegreerd om het criterium in te stellen.
Heraasmethode Van Boor
Bij het heraassen van de boor, is het het beste om een speciale werktuigmachine voor het afslijpen van de boor of een universele gereedschapsslijper te gebruiken, wat heel belangrijk is om de levensduur en bewerkingsnauwkeurigheid van de boor te garanderen. Als de oorspronkelijke boortype in goede verwerkingsconditie is, kan het als de oorspronkelijke boortype worden heraas; als de oorspronkelijke boortype defekt is, kan de achtervorm op passende wijze worden verbeterd en de kiesrand volgens het gebruiksdoel worden afgeschoven.
Let op de volgende punten bij het afslijpen:
- Voorkom oververhitting en verlaag de hardheid van de boorbit.
- De schade op de boorbit (vooral de schade op de rand van de snijrand) moet volledig worden verwijderd.
- De boortype moet symmetrisch zijn.
- Wees voorzichtig om de snijrand niet te beschadigen tijdens het afslijpen, en verwijder de graten na het afslijpen.
- Voor hardmetaal booren, heeft de afslijpvorm een grote invloed op de prestaties van de boor. De boorvorm bij de fabriek is de beste boorvorm verkregen door wetenschappelijk ontwerp en herhaalde tests. Daarom moet de oorspronkelijke mesvorm doorgaans behouden blijven bij het heraassen.
Productieproces
- Wat is VMC‑Bewerking? Een Expert Overzicht van Verticale Bearbeitingscentra
- Precisie DIY: Waarom een Tafelboormachine Ertoe Doet
- Essentiële Onderdelen van een Boormachine: Een Uitgebreid Overzicht
- Ericsson Versnelt 5G-adoptie In Productie: Efficiëntie En Innovatie Drijven
- Ericsson's 5G Oplossingen Drijven Digitale Transformatie in Productie
- Post-Pandemie Productietechnologie-investeringen: Groeikansen Grijpen
- Chipbreuk Beheersen: 8 Expert Tips Voor Schoner, Veiliger Boren
- Printplaten (PCB's) begrijpen – een uitgebreid overzicht
- Geavanceerde CNC-bewerkingscentra: Precisie voor luchtvaart & verder
- Van prototypes naar productie: Precisie CNC-bewerking voor kleine onderdelen
- Geoptimaliseerde Contractfabricage met Geavanceerde CNC-Automatisering