



Expert Gids voor Specificeren en Bestellen van Custom Metaal Gietstukken
9 belangrijke overwegingen voor het succes van uw custom metaal gietprojecten
Metaalgieten is een proces dat vormen (gietstukken) produceert door gaten in modellen te vullen met vloeibaar metaal. Gegoten metaalproducten bieden uitzonderlijke sterkte en duurzaamheid, waardoor ze nuttig zijn voor zware machine toepassingen in industrieën gerelateerd aan landbouw, automobielen, spoorwegen, huishoudelijke apparaten, bouwarchitectuur, scheepsbouw, olie- en gaswinning, waterverwerking, bosbouw en mijnbouw – om er een paar te noemen.
Het kwalificeren van een leveranciersgieterei en het bestellen van metalen gietstukken kan een tijdrovende klus zijn, maar het hoeft niet te zijn. Kostelijke fouten kunnen vermeden worden door het offerte- en gietproces te begrijpen. Duidelijke en grondige communicatie met de leveranciersgieterei resulteert in een goed ontworpen en economisch eindproduct.
Een offerte aanvragen
Het doel van het aanvragen van een offerte voor een gietstuk is om de optimale balans te vestigen tussen aangeschaft gietkosten, kwaliteit, en levertijd. Hoewel het verleidelijk kan zijn om automatisch de laagste geprijsde offerte te selecteren, kan dit leiden tot vertraagde levering of een lagere kwaliteit gietstuk – beide kunnen op de lange termijn duurder zijn.
Een slimme klant moet alle bepalingen van de ontvangen offerte wegen, inclusief toolingvereisten, toleranties, en afwerkingtoleranties, alsook eventuele uitzonderingen genomen ten opzichte van tekeningen, specificaties, en verwerkingsvereisten. Andere factoren, zoals verminderde bewerkingsarbeid, verbeterde levertermijnen, en ervaring en betrouwbaarheid van de leveranciersgieterei, zijn bijzonder belangrijk om de werkelijke kosten versus waarde van het gietstuk te bepalen.
Er zijn ten minste negen belangrijke overwegingen die adressen moeten worden bij het aanvragen van metalen gietprijzen van een leveranciersgieterei:
- Voorlopig gietontwerp
- Aantal
- Specificaties
- Klankelijkheid (Soundness)
- Testen en inspectie
- Gewicht
- Patronen
- Bewerking (Machining)
- Productie- en leveringsschema's
1. Voorlopig gietontwerp
Een gegoten metaalonderdeel moet ontworpen zijn om vol profiteren van het gietproces. Voor efficiënte en kostenbewuste productie, moet gietontwerp selecteren voor de eenvoudigste productiemethoden die resulteren in de gewenste fysieke eigenschappen, netto vorm eisen, en cosmetische uitstraling.
Tekeningen met de exacte afmetingen van het benodigde onderdeel moeten bij elke offerteaanvraag worden meegeleverd.
Er zijn verschillende sleutelcomponenten van ontwerp waar een begrip van gijtereiprocessen en/of communicatie met leveranciersgietereiën helpen zal bepalen de meest kosteneffectieve ontwerpen vanuit het perspectief van een gieterei.
Minimale sectiedikte
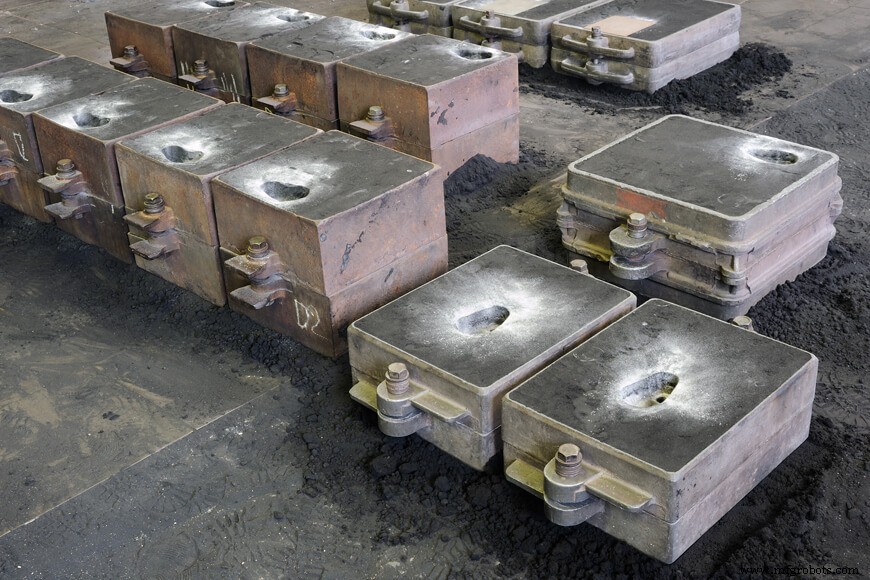
Elk gietstuk heeft een minimale dikte bepaald door zijn sterkte en rigiditeit. Ontwerpen dunner dan de specificaties kunnen het project ongieetbaar maken. Om succesvol te zijn, moet een gietstukontwerp toestaan dat vervloeid metaal het model in de dunne secties vult.
Vervloeid (gesmolten) metaal koelt met een uitzonderlijk snelle snelheid af. Het kan te snel afkoelen om in dunne secties die ver van de poort van het model zijn, te vloeien. Als regel mogen ontwerpen geen gebieden hebben die dunner zijn dan 0.25 in (6 mm) wanneer conventionele processen gebruikt worden. Investment casting stelt een groter vrijheidsgraden toe en wanddikte kan dalen tot 0.030 in (0.76 mm).
Uittrek (Draft) en kern
De term "draft" verwijst naar de afplatting op de verticale vlakken van een patroon. Een draft is nodig om het patroon uit het model te onttrekken zonder de modelwanden te storen. Het negeren van de beperkingen van deze hoeken zal het model laten scheuren wanneer het uit het gietstuk verwijderd wordt.
Verschillende factoren zullen beïnvloeden hoeveel draft voor elk gietstuk vereist is: het productieproces, de gietstukgrootte, en of het modelleren met de hand of machine wordt uitgevoerd, zullen allemaal de benodigde graad van draft veranderen. Minder draft is vereist voor machine-gemodelleerde gietstukken. Gietstukken geproduceerd met groenzandmodellen zullen echter meer draft vereisen dan gebruikelijk. De algemene vuistregel is om 3/16 in draft per ft toe te staan (ongeveer 1.5 graden).
Een kern is een holle ruimte gecreëerd binnen een gietstuk door een stuk modelzand. Kernen zijn noodzakelijk wanneer de ruimtes of kaviteiten niet met het patroon alleen gecreëerd kunnen worden. Het gebruik van kernen kan de noodzaak voor draft elimineren, maar hun gebruik moet beperkt blijven omdat ze de kosten van het gietstuk verhogen.
Drie factoren beïnvloeden de minimale diameter van een kern die in een gietstuk geplaatst kan worden:
- De dikte of diepte van het gebied waarin de kern geplaatst zal worden,
- Hoe lang de kern is, en
- De gietmethode die de leveranciersgieterei zal employn.
Scheidingslijn (Parting line)
Scheiding in één vlak vergemakkelijkt de productie van patronen alsook de productie van het model. Patronen met rechte scheidingslijnen (met scheidingslijnen in één vlak) kunnen eenvoudiger en tegen lagere kosten geproduceerd worden dan die met onregelmatige scheidingslijnen. Gietvormen die symmetrisch zijn, suggereren direct de scheidingslijn. Zo'n gietontwerp vereenvoudigt modelleren en kernen, en zou overal waar mogelijk gebruikt moeten worden. Ze moeten altijd als "gesplitste patronen" (afzonderlijke cope en drag) gemaakt worden, wat een minimum aan handwerk in het model vereist, de gietafwerking verbetert, en kosten verlaagt.
Kernen
Een kern is een apart stuk (vaak gemaakt van modelzand) dat binnenin het model geplaatst wordt om openingen en kaviteiten te creëren die niet door het patroon alleen gemaakt kunnen worden. Om de eindkost van het gietstuk te verlagen, moet door het ontwerp elke poging gedaan worden om het aantal benodigde kernen te elimineren of te verminderen.
De minimale diameter van een kern die succesvol in staalgietstukken gebruikt kan worden, is afhankelijk van drie factoren:
De dikte van de metaalsectie rondom de kern,
De lengte van de kern, en
De speciale voorzorgsmaatregelen en procedures die de leveranciersgieterei gebruikt.
De nadelige thermische condities waaraan de kern blootgesteld is, nemen in ernst toe naarmate de metaaldikte rondom de kern toeneemt en de kerndiameter afneemt. Deze toenemende hoeveelheden warmte van de zware sectie moeten door de kern gedissipeerd worden. Naarmate de ernst van de thermische condities toeneemt, wordt het reinigen van de gietstukken en kernverwijdering veel moeilijker en duurder.
De dikte van de metaalsectie rondom de kern, en de lengte van de kern, beïnvloeden allebei de buigspanningen geïnduceerd in de kern door opwaartskrachten, en dus de mogelijkheid van de leveranciersgieterei om de vereiste toleranties te halen. Als de grootte van de kern groot genoeg is, kunnen stangen vaak gebruikt worden om de kern te versterken. Natuurlijk, naarmate de metaaldikte en de kerne lengte toenemen, neemt de hoeveelheid versterking die nodig is om de buigspanningen te weerstaan ook toe. Daarom moet de minimale kerndiameter ook toenemen om de extra versterking te accommoderen.
De kosten van het verwijderen van kernen uit gietkaviteiten kunnen prohibitief worden wanneer de te reinigen gebieden onbereikbaar zijn. Het gietontwerp moet voorzien in openingen voldoende groot om de verwijdering van de kern toe te staan.
Minder bereikbare gebieden in het gietstuk maken het moeilijker om kernen te verwijderen en beïnvloeden de economische haalbaarheid van projecten. Gietstukken moeten altijd ontworpen worden met openingen groot genoeg om de verwijdering van kernen toe te staan.
Gietstukken worden normaal verzonden met onbewerkte, as-cast oppervlakten tenzij anders gespecificeerd. Om te profiteren van het gietproces, moet de leveranciersgieterei weten welke oppervlakken uiteindelijk bewerkt zullen worden (zie "8. Bewerking" hieronder voor meer details) en waar datumpunten gelegen zijn. De acceptabele dimensionale toleranties moeten aangegeven worden wanneer een tekening wordt geleverd. Toleranties worden normaal overeengekomen tussen de leveranciersgieterei en klant.
Nauwe samenwerking tussen de ontwerpingenieurs van de klant en de leveranciersgieterei is essentieel om het gietontwerp te optimaliseren. Alle gietontwerpen moeten door een gijtereiprofessioneel gecontroleerd worden voordat productie begint om de haalbaarheid van het gietproject te bepalen.
2. Aantal
Het aantal te produceren gietstukken, of de lengte van de run, moet duidelijk worden aangegeven. Bestelhoeveelheid zal een significante impact hebben op de prijs, met langere runs die corresponderen met een lagere kosten per gietstuk.
De hoeveelheid benodigde onderdelen is geen kleine overweging; niet alleen zal het projectverbruik van het onderdeel de typen tooling bepalen die vereist zijn, maar het zal ook de capaciteit van specifieke gietereiën definiëren om de productievolume behoeften te halen.
Veel gietereiën gespecialiseerd in de productie van korte-termijn, korte-run "jobbing" werk, terwijl andere zich richten op hoge volume productie. Uw behoeften vroeg definiëren helpt ervoor zorgen dat u communiceert met de juiste productiefaciliteiten.
3. Specificaties
Industriestandaard specificaties bieden de gietklant de tools om criteria te vestigen voor bijna elke giettoepassing. Deze specificaties sluiten niet speciale vereisten uit die het technische personeel van de klant kan vereisen. Afwijkingen van standaard specificaties kunnen leiden tot misverstanden, hogere kosten, en diskwalificering van potentiële leveranciersgietereiën. Als een uitzondering genomen wordt op een bepaling in de hoofdtekst van een specificatievereiste (in tegenstelling tot een uitzondering op een supplementaire vereiste van een specificatie), kan het resulterende gietstuk niet aan die specificaties gehouden worden.
Het exacte metaallegering dat gegoten moet worden, moet gespecificeerd worden met een internationaal erkende standaard zoals ASTM. Gietstukken worden geproduceerd uit twee categorieën metalen: ferro (ijzergebaseerd) en non-ferro (niet ijzergebaseerd).
Gietstaal is het meest voorkomende ferro gietmetaal, echter, andere metalen kunnen gebruikt worden afhankelijk van gewenste fysieke eigenschappen, inclusief roestvrij staal, temperbaar ijzer, en nodulair ijzer. Aluminium en koper zijn de meest voorkomende non-ferro metalen gebruikt in gieten.
Mechanische eigenschappen kunnen geverifieerd worden door het gebruik van teststaven, hetzij apart gegoten of bevestigd aan de gietstukken. De verkregen mechanische eigenschappen vertegenwoordigen de kwaliteit van het metaal, maar vertegenwoordigen niet noodzakelijk de eigenschappen van de gietstukken zelf, die beïnvloed worden door solidificatiecondities en afkoelsnelheid tijdens warmtebehandeling – die op hun beurt beïnvloed worden door gietdikte, grootte, en vorm. De verhardingscapaciteit van sommige graden kan de maximale grootte beperken waarop de vereiste mechanische eigenschappen verkrijgbaar zijn.
Warmtebehandeling
Warmtebehandeling wordt gebruikt om specifieke legeringen te standaardiseren, homogeniseren, en de eigenschappen te verbeteren. Voor veel legeringen is warmtebehandeling een routinematig proces gebruikt om te waarborgen dat de minimale fysieke eigenschappen gespecificeerd zijn bereikt in de eindgietproducten. Temperatuurbesturingsapparaten en zelfs geavanceerde temperatuurregistratieapparatuur zijn routinematig te vinden op moderne warmtebehandelingsovens om consistentie en kwaliteit van warmtebehandelingsstappen te waarborgen.
In sommige gevallen kan gespecialiseerde warmtebehandeling (zoals vlamverharding, caasverharding, etc.) gespecificeerd worden als een additioneel proces dat door de leveranciersgieterei uitgevoerd moet worden.
4. Klankelijkheid (Soundness)
Klankelijkheid van metalen componenten verwijst naar het niveau van vrijheid van onzuiverheden en/of discontinuïteiten, zoals zandinsluitingen, slakinsluitingen, macroporositeit, en krimp. Het is onmogelijk om een defectvrij gietstuk te produceren – alleen gietstukken met defecten van variërende graden. De acceptatie of afwijzing van gietstukken wordt bepaald door onderzoek van onderdelen (in overeenstemming met internationaal erkende standaarden zoals ASTM) gebaseerd op de formele ingenieursvereisten van de klant; acceptatie- en afwijzingscriteria worden gedefinieerd door een overeenkomst tussen de leveranciersgieterei en de klant vóór productie. Deze criteria beïnvloeden zowel de gietkosten als de gebruikte productieprocessen.
5. Testen en inspectie
Na productie moeten alle gietstukken getest worden om te zorgen dat ze voldoen aan de vereisten van de specificaties. Gietstukken worden ook geïnspecteerd op dimensionale nauwkeurigheid, oppervlakteafwerkingsconditie, fysieke eigenschappen, interne klankelijkheid, en scheuren. In veel toepassingen is testen verplicht; additionele testen kunnen vereist zijn om materiaalspecificaties of andere algemene vereisten te waarborgen.
Test- en acceptatiecriteria moeten duidelijk gecommuniceerd en overeengekomen worden vóór productie. Meer strenge testtermen zullen de totale kosten verhogen. Om kostenefficiënt te blijven, moeten de termen van testen en acceptatie gebaseerd zijn op de precieze vereisten van elke toepassing.
Er zijn twee typen testen gebruikt om gietstukken te inspecteren: destructieve testen en niet-destructieve testen.
Destructieve testen
Destructieve testen vereisen een apart testgietstuk dat naast het vereiste onderdeel gegoten wordt. Het testgietstuk wordt dan onderworpen aan vernietiging om visueel de interne klankelijkheid (volume van insluitingen, krimp, of gas aanwezig) te bepalen. Destructieve testen vertellen alleen de toestand van het geteste stuk, en waarborgen niet dat andere niet-geteste stukken klank zullen zijn, maar het wordt breed in de praktijk gebruikt. Als het testgietstuk acceptabel is, kan productie voortgaan onder de aanname dat gietstukken geproduceerd op dezelfde manier hetzelfde niveau van klankelijkheid zullen vertonen.
Niet-destructieve testen
Niet-destructieve testmethoden worden op het gietstuk zelf toegepast om de interne en externe klankelijkheid te verifiëren zonder het product te beschadigen. Methodes omvatten visuele inspectie, dimensionale inspectie, vloeibare verf penetratie inspectie (LPI), magnetische deeltjes inspectie (MPI), ultrasoon testen (UT), en radiografische inspectie (Röntgen).
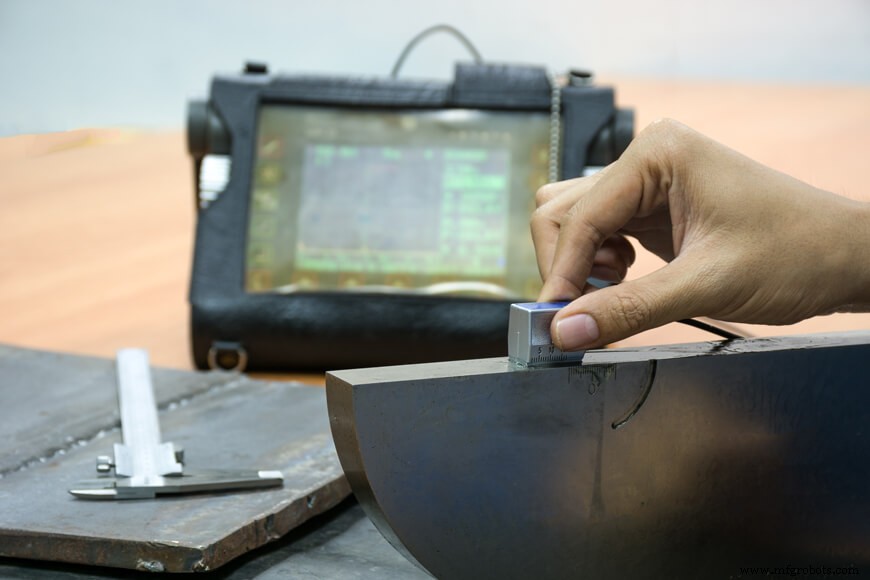
Na voltooiing van inspecties, worden de geïnspecteerde en geaccepteerde gietstukken soms als zodanig gebruikt en naar klanten verzonden, maar vaker worden ze onderwerp van verdere verwerking. Dit kan gespecialiseerde warmtebehandeling, schilderen, roestpreventieve oliën, andere oppervlaktebehandeling (zoals warm-dip galvaniseren), en bewerking omvatten.
6. Gewicht
Een significante kostcomponent voor elk gietstuk is materiaal. Hoe hoger het gewicht van het gietstuk, des te hoger de materiaalkosten voor dat gietstuk zullen zijn. Hoe meer gedetailleerde gewichtsdata aan een gieterei over de onderdelen in kwestie geleverd kan worden, des te nauwkeuriger en betrouwbaarder prijsberekeningen gemaakt kunnen worden.
Gietereiën zijn niet alleen geïnteresseerd in het netto (resulterende) gewicht van een gietstuk; ze zijn meestal geïnteresseerd in het bruto gewicht van het gietstuk. Het bruto gewicht wordt gemeten door het gewicht van vloeibaar metaal dat nodig is om een model te vullen bestaande uit het resulterende gietstuk, en alle voedermateriaal (poorten, risers, etc.) vereist om een klankelijk gietstuk te garanderen uit het gietproces. De gietprijs van een gieterei zal significant beïnvloed worden door de gietopbrengst (de efficiëntie van het gietproces en het gewicht van het resulterende gietstuk gedeeld door het gewicht van het gegoten voedermetaal) die ze halen.
7. Patronen
Patronen zijn vereist om modellen te maken, en patronenmaken is het proces en ambacht voor het produceren van patronen. Omdat patronen de vormen zijn voor de gietstukken, kan het gietstuk niet beter zijn dan de patronen waaruit het gemaakt is. Waar nauwe toleranties of gladde gietafwerkingen gewenst zijn, is het bijzonder belangrijk dat patronen zorgvuldig ontworpen, geconstrueerd, en afgewerkt zijn.
Patronenapparatuurontwerp en de resulterende kosten kunnen een grote bron van misverstand zijn tussen de klant en leveranciersgieterei. De noodzaak om nieuwe patronenapparatuur te construeren om te passen bij de productiemachines van een gieterei, zelfs al is bestaande/oude apparatuur beschikbaar, een vereiste voor een volledige split kernkast in plaats van een halve kernkast, een behoefte aan metaalpatronen in plaats van houten patronen, en/of gemonte patroonbehoeftes in plaats van los patroongebruik zijn slechts een paar van de veel bespreekgebieden die de kosten van de apparatuur beïnvloeden. Onvermijdelijk evolueren de laagste gietkosten en hoogste gietkwaliteit uit de meer geavanceerde patronenapparatuur, die de hoogste patronenkosten genereert.
8. Bewerking (Machining)
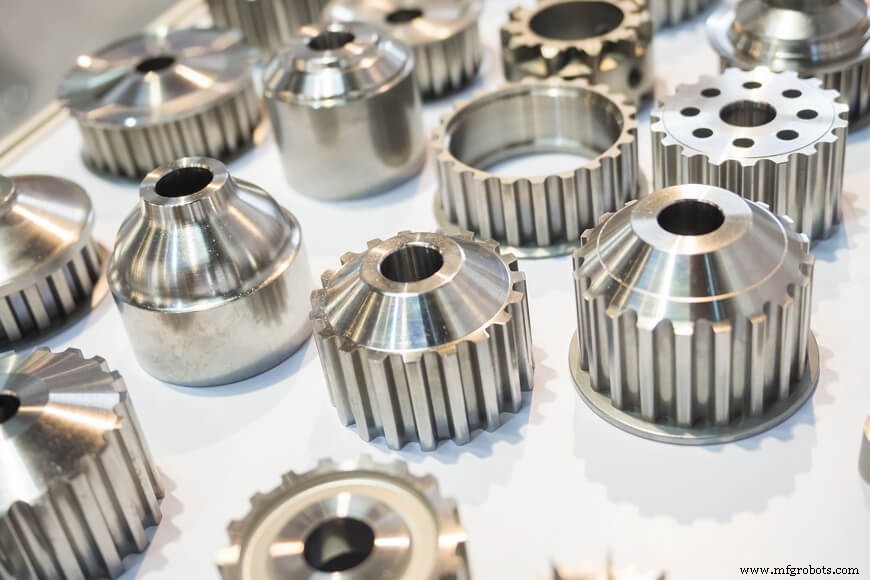
Het proces van mechanisch verwijderen van extra onnodig materiaal heet bewerking, en is een vitaal proces wanneer een hoog niveau van dimensionale nauwkeurigheid nodig is. Als zodanig, moet een zeker bedrag aan additioneel materiaal toegekend worden voor bewerkingstoelaat wanneer nodig, met name wanneer het onderdeel of product gegoten een strakke tolerantie heeft.
Tolerantie verwijst naar de dimensionale nauwkeurigheid bereikbaar voor een gegeven productiemethode. Modelexpansie, solidificatiekrimp, en thermische contractie beïnvloeden allemaal de tolerantie van het afgewerkte deel in het groenzandgietproces. Gevolglijk zijn er limieten voor toleranties in een as-cast deel. Opvolgende bewerking wordt veelvuldig toegepast wanneer een strakkere tolerantie vereist is.
Niet alle leveranciersgietereiën bieden bewerking in-house aan, maar ze zijn verantwoordelijk voor het produceren van een gegoten product capabel van getransformeerd te worden door bewerking om te voldoen aan de specifieke vereisten voor het onderdeel. Om dit doel te bereiken, moet een nauwe relatie gehandhaafd worden tussen de engineering- en inkoopafdeling van de klant en de gietproducent. Met een coöperatieve aanpak moeten de volgende punten overwogen worden:
- Het gietproces, samen met zijn voordelen en beperkingen,
- Bewerkingstoelaat (hoeveelheid materiaal overgelaten voor afwerking na ruw snijden) om opschoning op alle bewerkte oppervlakken te waarborgen,
- Productontwerp in relatie tot het toepassen van spannings- en fixatieapparaten die het onderdeel tijdens bewerking bevestigen,
- Selectie van materiesspecificatie en warmtebehandeling, en
- Aantal te produceren onderdelen.
Elk gietontwerp wanneer voor het eerst geproduceerd, moet gecontroleerd worden om te bepalen of alle bewerkingsvereisten haalbaar zijn. Een methode om dit te bereiken is het creëren van een complete layout van het steekproefgietstuk en controleren of voldoende bewerkingsvoorraad op alle oppervlakken die de bewerkingsprocedure vereisen, bestaat.
Voor eenvoudigere ontwerpen, is een complete layout van het gietstuk misschien niet nodig. Maar in andere gevallen waar de bewerkingsdimensies gecompliceerder zijn, is het raadzaam het gietstuk grondig te controleren. Dit kan gedaan worden door doelpunten te bedenken en lijnen te markeren om alle bewerkte oppervlakken aan te duiden, wat consistentie door alle productiestadia's garandeert.
9. Productie- en leveringsschema's
Communicatie van leverings- en vraagvereisten is essentieel om de juiste winkel te vinden die zowel korte- als lange-termijn behoeften kan halen.
Naast alle bovenstaande overwegingen, is het imperatief voor zowel klanten als leveranciers zich bewust te zijn van productieschema behoeften. Bijvoorbeeld, als een klant levering van productieonderdelen in zes weken vereist, zou dit het aantal gietereiën dat bereid of in staat is om zelfs een offerte te maken op zo'n werk – laat staan betrouwbaar productie binnen zo'n strakke tijdlijn te draaien – significant beperken. Integendeel, als een klant geïnteresseerde gietereiën zoekt om hun gedetailleerde, lange-termijn behoeften te beoordelen (bijvoorbeeld, 600 stukken per jaar van onderdeel "x", geproduceerd in loten van 150 stukken per bestelling, met initiële productieruns niet eerder nodig dan zes maanden vanaf nu), dan zullen ze veel meer partijen vinden die geïnteresseerd en capabel zijn om hun behoeften aan te pakken.
Een offerteaanvraag moet goed vóór de vereiste leverdatum gedaan worden. Vanwege de complexiteit van het metalen gietproces, kunnen project looptijden gemakkelijk oplopen tot 24 weken voorafgaand aan volledige productie en levering zodra gietstukken besteld zijn. Deze tijd kan commerciële overwegingen (financiële administratie), patroon- en toolingconstructie, bemonstering, inspecties, patroonwijzigingen, (volledige) productie-opzet, productie, na-productieprocessen, en meer omvatten.
Gietstukken bestellen
Zodra de leveranciersgieterei een offerteaanvraag beoordeelt, zullen ze samen met klanten alle kosten evalueren en productdoelen bepalen. Goede planning betaalt zich uit voor zowel de gieterei als de klant, want gijtereiexperts evalueren het project vóór productie en zullen de beste materialen en methoden aanbevelen voor het bereiken van de meest economische oplossing.
Door gietereiën de meest accurate en gedetailleerde informatie mogelijk over hun gietbehoeften te verstrekken, kunnen klanten verwachten om veel feedback, vragen, en – zodra details bevestigd zijn – prijzen van geïnteresseerde partijen te ontvangen. Goede voorbereiding stroomlijnt het bestelproces, bespaart tijd en verlaagt de kans op productfouten.
Productieproces
- Dunne Bram Gieten & Walzen: Verbetering van Plat Product Productie
- De Ultieme Gids voor Precisiegieten: Technieken & Toepassingen
- Metaal & Hout Zagen Verbeteren met Hoogpresterende Bandsagemachine
- Lost Wax Metaalgieten Begrijpen: Technieken & Geschiedenis
- Vier Belangrijke Gieterijprocessen Uitgelegd
- Zandgieten: proces, kenmerken en industriële toepassingen
- Uitgebreide gids tot metalen gieten: definities, typen en processen
- Schroot & Restanten Omzetten in Custom Legeringen: Een Kosten-Effectieve, Betrouwbare Oplossing
- Snel Metaalgieten: Belangrijkste Voordelen & Industrietoepassingen
- Metaalgieten uitgelegd: definitie, types & proces
- Bladmetaal maten & conversies: Een praktische naslag