



Expert Gids voor Gietpatronen & Patronenmaken
Gietereiën maken en gebruiken patronen als modellen voor gegoten metaalobjecten
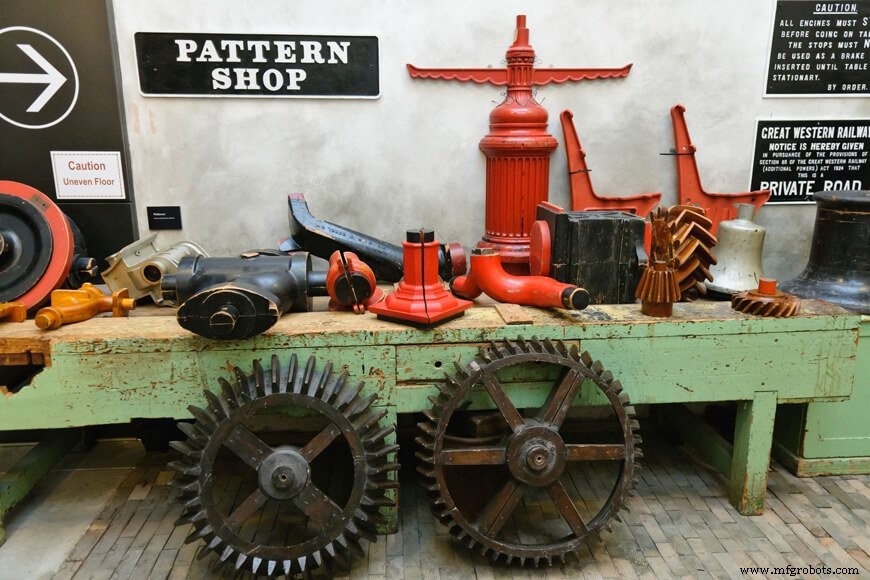
Gieten is het proces van vloeibaar metaal in een model gieten, waar het afkoelt en uithardt. Het gietproces kan van alles produceren, van kunststukken tot motoronderdelen. De vorm wordt bepaald door de modelkamer, maar iets moet het model vormgeven – dat is waar het patroon in zit.
Patronen zijn een model voor het te gieten object. Een patroon maakt een indruk op het model, vloeibaar metaal wordt in het model gegoten, en het metaal uithardt in de vorm van het originele patroon.
Patronenmaken is niet zo simpel als de definitie suggereert. Naast het vormgeven van de modelkamer, moet een patroon accurate afmetingen leveren, middelen hebben om de modelkamer te verlaten zonder het te breken, compenseren voor solidificatiekrimp en vervorming, en een voedingssysteem van poorten en risers bevatten om vloeibaar metaal in het model te leveren. Elk gebrek kan resulteren in een mislukt gietstuk.
Al die factoren correct krijgen vereist precisie en meer dan een paar berekeningen. Elk patroon wordt zorgvuldig ontworpen en geconstrueerd.
Patronen omvatten toelaten
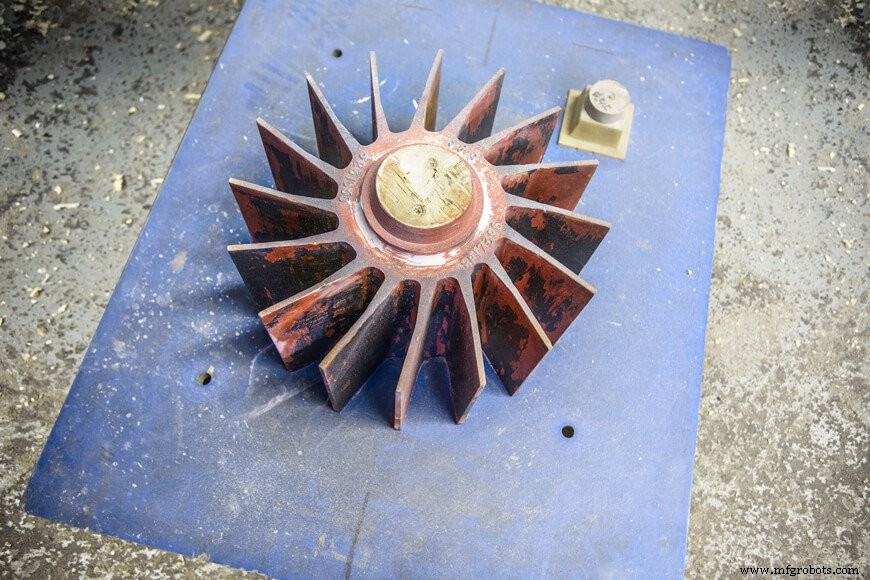
Patronenmaken is de kunst van het ontwerpen van patronen. Het is de eerste en meest essentiële stap van het gietproces.
Er is veel meer aan patronenmaken dan het maken van een exacte replica van de vorm die je wilt gieten – de patronenmaker moet rekening houden met het modeltype en de metaaleigenschappen. Deze toelaten zijn in het patroon ingebouwd:
-
Uittrek (Draft)
Het patroon moet uit elk model dat het vormgeeft verwijderd kunnen worden zonder het te breken of vervormen. De draft is een afplatting die patroonverwijdering vergemakkelijkt. De exacte hoek van de afplatting hangt af van de complexiteit van het patroon, het modeltype, en het oppervlaktype.
-
Krimptoelaat
Als alle materialen, contracteert metaal als het afkoelt. Als het patroon in de exacte afmetingen gespecificeerd voor het eindproduct gemaakt zou worden, zou het gietstuk kleiner zijn dan vereist. Krimptoelaat compenseert voor het bedrag dat een metaal zal krimpen tijdens afkoeling. De precise toelaat hangt af van het metaal dat gegoten wordt.
-
Vervormingstoelaat
Patronen kunnen bewust vervormd worden om te compenseren voor verwachte afkoelingsvervorming.
-
Bewerkingstoelaat
Sommige gietstukken worden afgewerkt door bewerking. De patronen voor machine-geafwerkte gietstukken bevatten bewust overmaat materiaal om te compenseren voor materiaal dat verloren gaat in de afwerkingsfase.
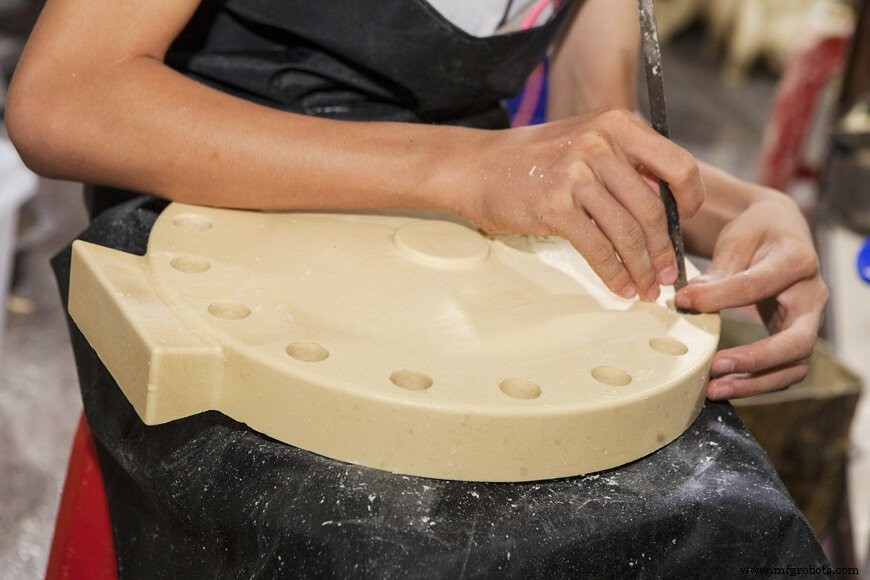
Alle patronen hebben een gating systeem nodig
Elk patroon omvat een gating systeem dat vloeibaar metaal naar de modelkamer levert. Het gating systeem reguleert ook de snelheid waarmee het metaal het model binnenkomt – te snel, en de turbulente vloeibare metaal kan het model eroseren; te langzaam, en het kan afkoelen voordat het de kamer volledig vult.
Het systeem omvat verschillende onderling verbonden delen:
-
Gietbeker (Pouring cup)
Vloeibaar metaal wordt direct in de gietbeker/kom gegoten. Het helpt slak van metaal te scheiden, verlaagt turbulentie, en helpt de juiste stroomsnelheid te handhaven.
-
Sprue & loper (runner)
Metaal vloeit van de gietbeker in de getapte sprue, dan door de loper, die op zijn beurt in de poorten voedt.
-
Poort(en) (Gate(s))
Metaal vloeit door de poorten om de modelkamer te vullen. Kleine poorten worden gebruikt voor gietstukken die langzaam uitharden, terwijl grotere poorten gebruikt worden voor gietstukken die snel uitharden. De poorten moeten zorgvuldig geplaatst worden om richtingsgewijs uitharden te bevorderen.
-
Riser
De riser is een reservoir dat krimpkaviteiten voorkomt. Voor een riser om goed te werken, moet het langzamer afkoelen dan het gietstuk.
Gated patterns (gepoorte patronen) incorporeren het gating systeem in de hoofdbodem van het patroon. Alternatief kan het gating systeem met de hand uitgesneden worden of met losse patroonstukken toegevoegd.
Er zijn verschillende patronentypen
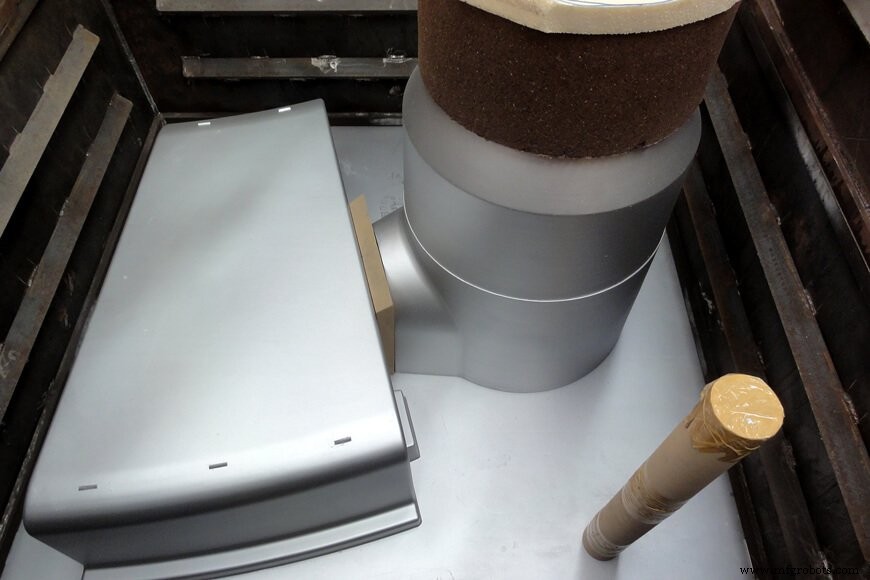
Patronen komen in veel materialen, inclusief hout, metaal, kunststoffen, en was. Het patronenmateriaal wordt gekozen op basis van het gietvolume en het gebruikte proces. Hout- en metaalpatronen worden meestal gebruikt met zandgieten, terwijl was zelden voor iets anders dan investment casting gebruikt wordt.
Patronen variëren in complexiteit, afhankelijk van de grootte, vorm, en het aantal benodigde resulterende gietstukken. Er zijn veel typen patronen in gebruik in gietereiën vandaag; enkele van de meer voorkomende omvatten het volgende:
-
Losse patronen (Loose patterns)
Normaal geproduceerd in hout, zijn dit enkele weergaven van het te produceren gietstuk, en alleen gebruikt wanneer een paar gietstukken nodig zijn omdat de productiviteit geassocieerd met complexere patronen waarschijnlijk geen issue is. Bij modelleren met losse patronen, wordt het voedingssysteem voor het gietstuk (poorten, risers, etc.) normaal met de hand in het zand gesneden. Sommige losse patronen kunnen in twee helften gesplitst zijn om modelleren te vergemakkelijken.
-
Gepoorte patronen (Gated patterns)
Vaak complexer dan losse patronen, zijn gepoorte, of "gemonteerde", patronen doorgaans gemonteerd om een gating- en loopysteem samen met het patroon te incorporeren om productiviteit te vergemakkelijken (door handmatig snijden en andere modelvormingsstappen te elimineren), en de reproduceerbaarheid van de modellen te verbeteren, wat de algehele kwaliteit van de gietstukken verbetert.
-
Match-plaat patronen (Match-plate patterns)
Hoewel deze veelvuldig in hout geproduceerd worden, worden deze patronen ook vaak gegoten met de cope (boven) en drag (onder) delen van het patroon gemonteerd aan tegenoverliggende kanten van een plaat om het modelvormingsproces te versnellen. Gating systemen zijn normaal in de match-plaat ingesloten, samen met fixtures/fittings gebruikt om deze patronen op speciale typen modelvormmachines te monteren. Deze patronen worden doorgaans ingezet waar grote productievolumes de additionele, hogere kosten van het creëren van dergelijke patronen rechtvaardigen, en waar productieconsistentie extreem belangrijk is.
-
Investment casting dijken (Investment casting dies)
Lost-wax indrukken zijn de echte patronen die gebruikt worden om modellen in investment casting gietereiën te maken. Maar waar komen deze indrukken vandaan? Investment casting dijken worden gebruikt om de waspatronen te produceren die uiteindelijk de lost-wax gietmodellen zullen vormen. Aangezien elk waspatroon vernietigd wordt in het lost-wax gietproces, is er één nodig voor elk gietstuk dat gemaakt wordt, en deze waspatronen worden in dijken geproduceerd. De dijken zijn vaak complexe metaaltools met ten minste twee delen, waar de binnenkamer gemachineerd is om de vorm van het gewenste waspatroon te nemen. Was wordt in deze dijken geïnjecteerd, en na afkoeling wordt de dijk gescheiden en het eendelige waspatroon onttrokken. Net als bij zandmodelleren, kunnen metaalkernen en andere stukken in deze investment casting dijken gemonteerd worden om interne kaviteiten en andere complexe delen van het gewenste gietstuk te vormen.
Productieproces
- Metaal & Hout Zagen Verbeteren met Hoogpresterende Bandsagemachine
- Lost Wax Metaalgieten Begrijpen: Technieken & Geschiedenis
- Vier Belangrijke Gieterijprocessen Uitgelegd
- Zandgieten Proces: Technieken, Stappen en Best Practices
- Verdampingspatroon Gieten: Definitie, Toepassingen, Voor- en Nadelen
- Top 15 metalen gietpatronen die elke industrie moet kennen
- Zandgieten: proces, kenmerken en industriële toepassingen
- 10 Essentiële Gietpatroon Types voor Optimale Metaalproductie
- Uitgebreide gids tot metalen gieten: definities, typen en processen
- Snel Metaalgieten: Belangrijkste Voordelen & Industrietoepassingen
- Metaalgieten uitgelegd: definitie, types & proces