



Hoogsterke Wapeningsstaven: Productiemethoden & Essentiële Eigenschappen
In de afgelopen decennia heeft de gewapende betonbouw over het algemeen wapeningsstaven met een strekkingsgrens van 415 MPa (415 N/mm²) gebruikt voor de meeste balken, girders en kolommen, en minder frequent staven met een strekkingsgrens van 500 MPa voor kolommen die geen deel uitmaken van een speciaal momentvaste frame. Tegenwoordig vervangen hoogsterke wapeningsstaven de eerdere 415 MPa-staven voor de constructie van hoge betongebouwen en -structuren, met name in gebieden met een hoog seismisch risico. Dit gebeurt om aardbevingskrachten te weerstaan. Een hoogsterke wapeningsstaf wordt normaal gedefinieerd als een staf met een strekkingsgrens (YS) van 500 MPa of meer. In Japan worden staven met een strekkingsgrens van maximaal 690 MPa gebruikt in bouwkundige elementen die zijn ontworpen om aardbevingskrachten te weerstaan.
Er zijn diverse studies uitgevoerd naar het gebruik van wapeningsstaven met hogere strekkingsgrenzen voor balken, girders en kolommen die levende en dode lasten dragen. Deze studies wijzen op een toenemende behoefte aan hogere strekkingsstaven in zowel seismische als niet-seismische toepassingen. Er zijn veel potentiële voordelen bij het gebruik van hoogsterke wapeningsstaven in betonconstructies, waaronder kostenbesparing, verkorte bouwijds en vermindering van wapeningscongestie.
Productie van hoogsterke wapeningsstaven
Er zijn drie methoden die normaal worden gebruikt voor de productie van hoogsterke wapeningsstaven: (i) koudvervorming, (ii) toevoeging van legeringselementen aan de staalsamenstelling, en (iii) afschrikken en aanlaten van staal tijdens het walzen. Hoogsterke wapeningsstaven geproduceerd door afschrikken en aanlaten tonen doorgaans relatief lage verhoudingen van trekkracht tot strekkingsgrens en relatief hoge rek bij breuk. Staven geproduceerd door micro-legering hebben een relatief hoge verhouding van trekkracht tot strekkingsgrens en hoge rek bij breuk. Deze methoden zijn in figuur 1 weergegeven en hieronder beschreven.
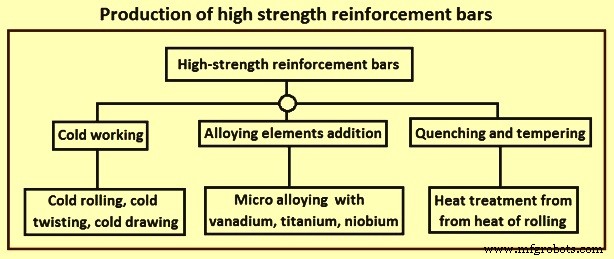
Figuur 1 Productie van hoogsterke wapeningsstaven
Koudvervorming
Koudvervorming is een lang bestaande methode voor het produceren van hoogsterke wapeningsstaven. Bij koudvervorming vindt de staalvervorming plaats door koudvervormingsprocessen zoals koudwalzen, kouddraaien of kouddraaien. Deze methode stelt de productie toe van hoogsterke wapeningsstaven uit koolstofarme en mangaanarme stalen die lasbaar zijn. In deze methode worden de wapeningsstaven na het warmwalzen blootgesteld aan verstijving. De strekkingsgrens kan worden verhoogd door de mate van vervorming te vergroten. Koudvervorming vindt plaats onder de rekristallisatietemperatuur van staal. Het proces veroorzaakt dislocatievorming en -verplaatsing binnen de kristalstructuur van het staal. Een dislocatie is een kristallografisch defect of onregelmatigheid binnen een kristalstructuur. De aanwezigheid van deze dislocaties beïnvloedt de strekkingsgrens en duktiliteit van het staal sterke. Koudvervorming elimineert een strekkingsplateau en verhardt het staal. Terwijl koudvervorming de strekkingsgrens verbetert, vermindert het zowel de duktiliteit als de verhouding van trekkracht tot strekkingsspanning. Het is daarom normaal geen geschikte methode voor het produceren van hoogsterke wapeningsstaven voor elementen die aardbevingseffecten moeten weerstaan.
Toevoeging van legeringselementen
In deze methode wordt de strekkingsspanning van het staal verhoogd door de chemische samenstelling te wijzigen door toevoeging van legeringselementen, waarbij de koolstof- en mangangehalten laag worden gehouden om een significante afname van de lasbaarheid te voorkomen. De hoogsterke wapeningsstaven geproduceerd door toevoeging van legeringselementen worden in de als-gewalste toestand gebruikt na langzame afkoeling in lucht. Normaal wordt de hoge sterkte bereikt door toevoeging van kleine hoeveelheden titanium, niobium of vanadium, wat aangeduid wordt als micro-legering. Micro-legering is een proces waarbij kleine hoeveelheden legeringselementen worden toegevoegd om de gewenste eigenschappen in de wapeningsstaven te bereiken. Micro-legering kan een duidelijke strekkingsgrens en een verhouding van trekkracht tot strekkingsspanning produceren die groter is dan die van afgeschrokken en aangelette staven (in de orde van 1,25 voor 690 MPa-kwaliteit).
Micro-legering vormt intermetallische karbieden die fijnkorrelversterking en uitvloktingsverharding produceren. Fijnkorrelversterking treedt op door het vastpennen van vlakke defecten (korrelgrenzen) tijdens thermomechanische verwerking (walzen), wat een zeer fijn korrelformaat in de wapeningsstaven oplevert. In het algemeen: hoe fijner de korrelgrootte, hoe hoger de strekkingsspanning. Deze relatie is bekend als het Hall-Petch-effect (de Hall-Petch-relatie geeft aan dat de sterkte in materialen zo hoog kan zijn als hun theoretische sterkte door de korrelgrootte te verkleinen. De materiaalsterkte blijft toenemen met afnemende korrelgrootte tot ongeveer 20-30 nanometer, waar de sterkte een piek bereikt). Wanneer deze intermetallische karbieden gedispergeerd zijn door de ferrietkorrels, treedt vastpennen van lijndefecten (dislocaties) op, wat de strekkingsspanning van het materiaal verder verhoogt. Dit mechanisme heet uitvloktingsverharding.
Titanium-micro-legering bijdraagt aan uitvloktingsverharding, maar de sterke neiging van titanium om zich te verbinden met zuurstof, zwavel en stikstof maakt het moeilijk om de versterkingseffecten te controleren. Niobium-micro-legering wordt veel gebruikt in de productie van staalplaten en -banden, waarbij de temperatuur aan het einde van de productie relatief laag is en de vervorming hoog is. Wapeningsstafproductie vereist hoge wals temperaturen en minder vervorming, waardoor niobium-micro-legering ineffectief is voor hoogsterke wapeningsstaven.
Vanadium is een van de meest gebruikte legeringselementen om de sterkte van wapeningsstaven te verhogen. Vanadium- of vanadium-stikstof-micro-legering wordt normaal gebruikt om hoogsterke, lasbare wapeningsstaven te produceren. Vanadiumtoename verhoogt de strekkingsspanning en breuktaaihoofdlijk door inhibitie van korrelgroei tijdens warmtebehandeling en de uitvlokking van karbieden en nitriden. Alleen vanadium-micro-legering resulteert in 35,5% van het vanadium dat karbied- en nitriduitvlokkingen vormt, terwijl 56,3% van het vanadium eindigt als vaste oplossing gedissolveerd in de matrix, wat de strekkingsspanning niet verbetert. De hoeveelheid vanadium die uitvlokkingen vormt, kan tot 70% worden verhoogd door toevoeging van stikstof. Een ander voordeel van vanadium-stikstof-micro-gelegerde staven is dat het de nadelige effecten van rekveroudering op staaleigenschappen elimineert doordat het de oplosbare stikstof vastpint. Het gebruik van vanadium kan de hoeveelheid koolstof verminderen die nodig is om hogere sterkte te bereiken en is daarom nuttig voor het produceren van lasbare hoogsterke wapeningsstaven.
Afschrikken en aanlaten
Afschrikken is het snel afkoelen van staal dat is verhit tot de austenitische fase (waarbij vast staal herkristalliseert). Het proces van afschrikken en aanlaten bestaat uit het direct afschrikken van het staal na het walzen en het vervolgens laten aanlaten van de wapeningsstaf door de hitte die in de kern blijft, terwijl het geleidelijk afkoelt op de afkoelbed. Als resultaat produceert dit proces staal met mechanische eigenschappen die significant variëren tussen de binnenste kernlaag en de buitenste huidlaag, waarbij de binnenste kern een lagere strekkingsgrens en meer duktiliteit heeft dan de buitenlaag. Afgeschrokken en aangelette staven behouden hun strekkingsplateau omdat ze niet verstijfd zijn en de algemene chemische samenstelling niet is gewijzigd. Deze staven kunnen lasbaar zijn als hun chemie aan de eisen voldoet. Deze staven tonen doorgaans een lage verhouding van trekkracht tot strekkingsspanning (in de orde van 1,15 voor 690 MPa-kwaliteit).
Het staal wordt normaal in water afgeschrokken, wat resulteert in een harde en broze materiaalstructuur. Aanlaten is het verhit van het afgeschrokken staal, wat de microstructuur wijzigt om de hardheid te verminderen en de duktiliteit te verhogen.
Het productieproces van hoogsterke wapeningsstaven is gebaseerd op thermomechanische verwerking. Een thermomechanisch proces is een metallurgisch proces dat plastische vervorming combineert met thermische processen zoals warmtebehandeling, waterafschrikken, verwarmen en afkoelen met verschillende snelheden in één proces. Het proces verleent hoge sterkte aan de wapeningsstaven door de techniek van thermomechanische behandeling in plaats van mechanische verwerking door koudvervorming. De sterkte van de wapeningsstaven is te danken aan de aangelette martensiet-buitenaaglaag, terwijl de duktiliteit te danken is aan de ferriet-perlietstructuur in de kern.
De thermomechanische behandeling converteert het oppervlak van de wapeningsstaven tot een verhardde structuur (martensiet) en vervolgens evolueert de fase door afkoeling bij omgevingstemperatuur, waardoor de warme kern het oppervlak aanlaat door thermische uitwisseling. Dit resulteert in een unieke composietmicrostructuur bestaande uit aangelette martensiet in de perifeerzone/schil, een overgangszone van perliet en bainiet net na de martensietperiferie, en een fijnkorrelig ferriet-perliet in de centrale zone/kern (figuur 2). Vanwege het afschrik- en zelf-aanlatproces worden hoogsterke wapeningsstaven ook 'afgeschrokken en zelf-aangelette (QST) staven' genoemd.
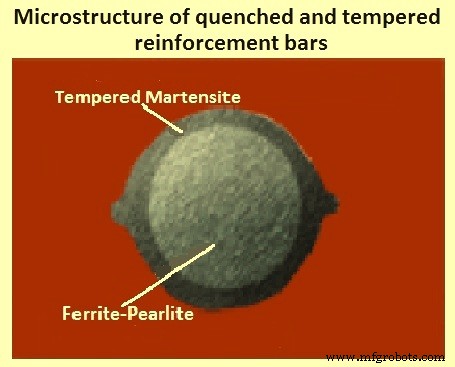
Figuur 2 Microstructuur van afgeschrokken en aangelette wapeningsstaven
Er is nog één productiemethode voor hoogsterke wapeningsstaven, beschreven in ASTM-specificatie ASTM A1035; 2011. Deze staven hebben doorgaans grote verhoudingen van trekkracht tot strekkingsgrens maar relatief lage rek bij breuk. Dit productieproces is een gepatenteerd proces bekend als 'Microstructuur Manipulatie (MMFX)' proces. Het gepatenteerde MMFX-proces omvat het manipuleren van de microstructuur van staal om de gewenste mechanische eigenschappen en sterkte te verkrijgen. Het proces genereert staven met spanning-rek-relaties die geen goed gedefinieerde strekkingsgrens hebben, een relatief hoge verhouding van trekkracht tot strekkingsspanning vertonen, maar relatief lage breukrekties hebben. De MMFX-hoogsterke wapeningsstaven voldoen aan de ASTM A1035-specificaties.
Overige productieaspecten
Hoogsterke wapeningsstaven worden normaal in rechte lengtes geproduceerd in de walserij. Het wikkelen van kleinere staven wordt echter steeds vaker toegepast. Staven worden direct na het walzen gewikkeld, waardoor warmte in de wikkel wordt opgesloten. De afkoelsnelheid van gewikkelde staven is enigszins langzamer dan die van rechte staven. Aangezien testmonsters eerst gestrekt moeten worden voordat ze getest kunnen worden, neigen gewikkelde staven ertoe een lagere strekkingsspanning te hebben, en de vorm van de spanning-rek-curve kan enigszins afgerond zijn. Om dit effect te compenseren, hebben hoogsterke gewikkelde staven hogere hoeveelheden micro-legeringselementen nodig dan overeenkomstige maten van rechte staven.
In het productieproces worden identificatiemerkken tijdens het walzen toegevoegd, en mechanische eigenschappen worden getest nadat de staven gewalst (en gemarkeerd) zijn. Als de mechanische eigenschappen van hoogsterke wapeningsstaven niet behaald worden, voldoen de staven niet aan de specificaties die horen bij de markering.
Fabricageproblemen
Problemen met de fabricage van hoogsterke wapeningsstaven kunnen in twee categorieën worden ingedeeld: (i) de introductie van meerdere kwaliteiten die gepland, ontvangen en opgeslagen moeten worden in een fabricagefaciliteit vóór gebruik, en (ii) wijzigingen in het fabricageproces nodig als gevolg van de eigenschappen van hoogsterke wapeningsstaven.
Fabricageprocessen van scheren en buigen worden beïnvloed door de eigenschappen van hoogsterke wapeningsstaven. Deze staven resulteren in hogere scheer- en buigkrachten voor dezelfde staafdikte, en ervaren meer elastische terugveer na buigen, wat leidt tot zorgen over (i) slijtage van bestaande apparatuur en de mogelijke behoefte aan nieuwe, hogere capaciteit apparatuur, (ii) veiligheid van werknemers bij staf- of apparatuurstoring tijdens buigoperaties, en (iii) naleving van fabricagetoleranties. Er zijn vaker apparatuurstoringen bij de fabricage van hoogsterke wapeningsstaven. Veiligheidszorgen nemen toe in gevallen waar staafdefecten breuk veroorzaken tijdens buigoperaties bij hogere krachtniveaus. Extra voorzorgsmaatregelen zijn nodig om een veilige werkomgeving te behouden, wat de efficiëntie van fabricageoperaties kan beïnvloeden.
Materialeigenschappen
De sterkte en duktiliteit van hoogsterke wapeningsstaven worden op verschillende manieren gedefinieerd. De trek-eigenschappen en andere eisen die sterkte en duktiliteit definiëren omvatten: (i) minimum of ondergrens strekkingsspanning, (ii) maximum of bovengrens strekkingsspanning, (iii) lengte van het strekkingsplateau of rek aan het einde van het strekkingsplateau, (iv) trekkracht, (v) uniforme rek en totale rek, (vi) verhouding van trekkracht tot strekkingsspanning of de omgekeerde (de strekkingsratio), en (viii) resultaten van een buigtest of buig-terugbuigtest. Niet alle eigenschappen en tests zijn gespecificeerd voor elke hoogsterke wapeningsstaf. Verschillende trek-eigenschappen zijn aangegeven op de geïdealiseerde spanning-rek-curve in figuur 3.
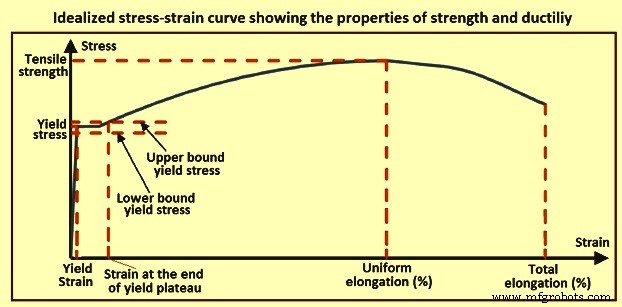
Figuur 3 Geïdealiseerde spanning-rek-curve met eigenschappen van sterkte en duktiliteit
Strekkingsspanning
Voor alle wapeningsstaven wordt normaal het strekkingspunt of de strekkingsspanning gespecificeerd. In sommige normen (bijv. ASTM) wordt de rek aan het einde van het strekkingsplateau gespecifieerd voor sommige hoogsterke staven. ASTM-normen staan niet toe dat de gemeten strekkingsspanning onder de staalkwaliteit daalt, terwijl andere normen (zoals de Australische/Nieuw-Zeelandse normen) het 5%-fractielconcept gebruiken, waarbij een klein percentage tests onder de minimumsterkte mag vallen. ASTM A370 definieert strekkingspunt als 'de eerste spanning in een materiaal minder dan de maximaal bereikbare spanning, waarbij een toename van de rek optreedt zonder toename van de spanning'. Strekkingspunt is van toepassing op wapening die een toename van rek zonder toename van spanning vertoont, wat over het algemeen alleen voorkomt bij staven met lagere sterkte.
Hoogsterke wapeningsstaven hebben doorgaans geen definitief strekkingspunt, dus een andere manier van definiëren van de strekkingsspanning is nodig. ASTM A370 definieert strekkingsspanning als 'de spanning waarbij een materiaal een gespecificeerde afwijking van de proportionaliteit van spanning tot rek vertoont'. De strekkingsspanning kan worden bepaald door de 0,2%-offsetmethode of de 'extension under load' (EUL)-methode van ASTM A370. De 0,2%-offsetmethode wordt gebruikt voor de berekening van de strekkingsspanning, maar een additionele controle met de EUL-methode voor een rek van 0,0035 is ook vereist om de minimum strekkingsspanning te definiëren. De EUL-methode met een rek van 0,0035 produceert minimumspanningen van 550 MPa en 620 MPa voor respectievelijk 690 en 830 kwaliteiten van hoogsterke wapeningsstaven. De 0,2%-offsetmethode wordt ook gebruikt om de strekkingsspanning te definiëren in specificaties in veel landen.
Trekkracht
In de specificaties wordt trekkracht consistent gedefinieerd als de piekspanning op de spanning-rek-curve. Trekkracht wordt berekend door de maximale belasting die het monster ondersteunt te delen door de nominale staafoppervlakte.
Rek
Rek wordt normaal gerapporteerd als de totale rek over een voorgeschreven meetlengte die zich uitstrekt over de breuk van een staaf. ASTM A370 biedt twee methoden voor de bepaling van de 'totale rek'. In de ene methode wordt een staaf gemarkeerd met een initiële meetlengte van 200 mm en tot breuk getrokken. Deze methode rekening niet met elastische rek. De uiteinden van het gebroken staaf worden bij elkaar gelegd en de meetlengte opnieuw gemeten. De rek wordt gerapporteerd als de procentuele toename in lengte ten opzichte van de oorspronkelijke meetlengte. In de tweede methode kan de rek bij breuk worden gemeten met een extensometer, waarbij elastische rek wordt meegerekend. Beide methoden omvatten de additionele gelokaliseerde rek in de ingetrokken zone plus de rek langs de niet-ingetrokken delen van de staaf binnen de meetlengte.
Uniforme rek is de rek die optreedt zolang de staaf zijn piekspanning (trekkracht) bereikt, uitgedrukt als percentage. De naam komt doordat dit de grootste vervorming is in de teststaaf terwijl de trekkingstrekkingen uniform zijn over de lengte tussen de testgrepen. Het treedt direct vóór het begin van ingetrokken in een staaf op. De uniforme rek wordt doorgaans gemeten met een extensometer tijdens het testen van een staafmonster. Het omvat zowel plastische rek als de rek die wordt hersteld bij ontlasting van de staaf. Het kan ook worden bepaald door de plastische rek te meten na verwijdering van het staafmonster uit de testmachine en vervolgens de herstelde rek toe te voegen. In dat geval wordt plastische rek gemeten ver van de ingetrokken zone, en wordt de herstelde rek erbij opgeteld om de uniforme rek te verkrijgen.
De uniforme rek berekend met de 'Canadian Associations Standard CSA G30.18 (CSA, 2009)' veronderstelt lineaire ontlasting met een modulus gelijk aan de initiële modulus van staal, Es, van 200.000 MPa. Testdata op 415 MPa-kwaliteit staven wijzen erop dat (i) de ontlastingsmodulus afneemt met toename van de trekkingstrek, (ii) de ontlastingscurve alleen lineair is tijdens de initiële fase van ontlasting, en (iii) het respons progressief niet-lineair wordt naarmate de staven volledig ontlasten. Een linearisatie van het ontlastingsgedrag kan resulteren in een ontlastingsmodulus van ongeveer twee derde van de initiële belastingsmodulus. Voor hoogsterke wapeningsstaven kan de herstelde rek zo hoog zijn als 1%. Sommige normen (bijv. Australische/Nieuw-Zeelandse Standaard 4671, 2001) vereisen het rapporteren van de uniforme rek.
Uniforme rek is een nuttige eigenschap voor seismisch ontwerp aangezien het nauwer gerelateerd is aan de maximale rek (de bruikbare rek) waar in een plastisch scharniergebied op wordt gerekenend. Bruikbare rek moet worden genomen als 75% of minder van de uniforme rek, omdat onder cyclische belasting wapeningsstaven de equivalente schadestoestand die geassocieerd is met uniforme rek, bij een kleinere rek kunnen bereiken. Wapeningsstaven hebben doorgaans een karakteristieke verhouding van uniforme rek tot breukrek, die varieert per wapeningssoort.
Duktiliteit
De buig- en buig-terugbuigtest zijn twee manieren om de duktiliteit van wapeningsstaven te evalueren. Normaal omvatten de specificaties een buigtest waarbij staven om een pen of mandrel met een gespecifieerde diameter en tot een gespecifieerde buighoek worden gebogen. De buigdiameter varieert met de staafdiameter. Het testmonster slaagt als er geen scheuren op de buitenkant van het gebogen deel verschijnen.
Drie hoofdcategorieën van experimentele tests zijn nuttig voor het onderzoeken van het gedrag van buigen in wapeningsstaven, elk gericht op een specifieke set vragen: (i) visuele inspectie van buigen (ASTM buigtests), (ii) buig/terugbuigtests, en (iii) buigtests in beton.
ASTM-specificaties voor wapeningsstaven specificeren de buigeis als 'Het buigtestmonster moet buigen om een pen zonder scheuring aan de buitenkant van het gebogen deel'. De vereiste buigtest omvat het buigen van staven tot 180 graden (of 90 graden voor 43 mm diameter en groter) bij een gespecifieerde buigdiameter. Vervolgens wordt een visuele inspectie uitgevoerd om scheuring bij de buig te identificeren. Als geen scheuring visueel waargenomen wordt, wordt het monster geacht de buigtest te halen. De test is hoewel eenvoudig uit te voeren, geen maat voor de reservesterkte en duktiliteit van stafbuigen, zoals een belastingstest dat kan. Het is mogelijk dat micro-scheuring, niet zichtbaar voor het oog, de prestaties van de wapeningsstaven in-situ kan compromitteren.
Bij de buig- en terugbuigtests worden staafmonsters gebogen tot de vereiste hoek en buigdiameter, en vervolgens gestrekt bij quasi-statische of dynamische belastingssnelheden. Voor 415 MPa-kwaliteit staven verhoogt werkverharding de staalsterkte bij de buigen en zorgt er doorgaans voor dat de monsters buiten de buigen in een duktiliteitswijze breken. Echter, als de wapeningsstaven beperkte duktiliteit hebben zoals hoogsterke staven, kunnen rekverzoeken bij de buigen scheuren veroorzaken, wat de buigen zwakker maakt dan de ongebogen delen en vatbaarder voor broze breuk. Als een wapeningsstaf op een broze manier bij een buig faalt, wordt geacht de buig/terugbuigtest te zijn mislukt. Als het op een duktiliteitswijze faalt, wordt het geacht de test te halen. Dit type test heeft het voordeel dat stafbuigen onder belasting worden gezet en daarmee een directe maat voor de sterkte- en duktiliteitsprestaties van stafbuigen biedt.
Sommige normen vereisen een buig-terugbuigtest voor kleinere staafdiameters en een buigtest voor grotere diameters. Bij de buig-terugbuigtest wordt het staafmonster om een mandrel met een gespecifieerde diameter tot een hoek van 90 graden in het midden van het monster gebogen. Twee additionele 45 graden buigen worden gemaakt zodat het monster recht is voor een deel, V-vormig nabij het midden, en recht aan het andere uiteinde, zoals getoond in figuur 4. Het monster wordt vervolgens geëerd in olie gedurende een uur bij 100°C, afgekoeld, en in de omgekeerde richting teruggebogen door een trekkracht aan de uiteinden van het monster toe te passen. De eerdere en afkoelstappen zijn nodig om de nadelige effecten van rekveroudering te simuleren. Wanneer wapeningsstaven gebogen worden, kan stikstof uit het staal vrijkomen, wat tot verbrozeling kan leiden. Bij terugbuigen is het verbrozelde staal geneigder te scheuren. Er mogen geen scheuren zichtbaar zijn in het teruggebogen staaf om de test te halen.
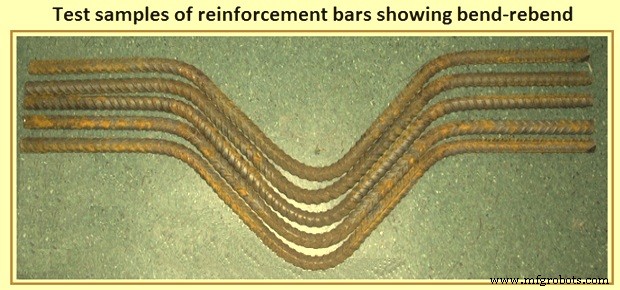
Figuur 4 Testmonsters van wapeningsstaven met buig-terugbuig
Het is op te merken dat buig/terugbuigtests grotere eisen aan stafbuigen stellen dan ze normaal in een betonconstructie zien. Het is daarom het beste om de buig/terugbuigprestaties van hoogsterke wapeningsstaven te vergelijken met die van 415 MPa-kwaliteit staven, die decennialang gebruikt zijn en adequate prestaties in betonelementen hebben getoond. Buigen in wapeningsstaven kunnen ook in beton getest worden. In dergelijke tests kan de interactie tussen beton en stafbuigen worden onderzocht. Vereenvoudigde versies omvatten het inbetonnen van een gehakte staaf in een betonblok en het trekken ervan tot breuk. Mogelijke breukmodi in bloktests omvatten (i) stafbreuk buiten het blok waar de eisen aan de staaf het hoogst zijn, (ii) stafbreuk binnen het blok dichter bij of bij de buig, of (iii) scheuring van het betonblok. Dergelijke tests kunnen de buigen echter niet blootstellen aan de ergste belasting die in een constructie kan optreden, omdat de omringende beton de buigen van een deel van de last kan ontdoen. Integen, sommige van de ergste belasting op stafbuigen kan ontstaan in toepassingen voor insluiting, waar een uitdijend betonkern de hoepbuigen deels recht trekt terwijl hoge trekkrachten worden toegepast. Een andere kritieke toepassing is in beschadigde gebieden, waar de heching aan beton en de gunstige effecten op buigen verminderd zijn (bijv. vochten onder zware seismische belasting of zwaar gekraakte gebieden). Tests van stafbuigen in betonelementen zijn echter essentieel voor het valideren van de adequate prestaties van stafbuigen in hoogsterke wapeningsstaven. Hoewel dergelijke tests duur zijn en zich niet gemakkelijk lenen voor het bepalen van minimum buigdiameters tijdens het verkennen van de talloze variabelen die de prestaties van stafbuigen beïnvloeden.
Rekveroudering
Rekveroudering wordt gedefinieerd als het proces waarbij staal dat buiten zijn elastische limiet is gespannen, tijdsafhankelijke veranderingen in zijn mechanische eigenschappen ondergaat. Doorgaans zullen wapeningsstaven die buiten hun elastische limiet zijn gespannen, na verloop van tijd een toename van hun trekkracht en een afname van hun duktiliteit zien (figuur 5). Rekveroudering is ook beweten om de broze overgangstemperatuur in staal te beïnvloeden. Factoren die rekveroudering beïnvloeden omvatten de staalsamenstelling, temperatuur en de verstreken tijd sinds grote reken zijn opgelopen. Rekveroudering wordt voornamelijk toegeschreven aan herverdeling van stikstof binnen de staalmatrix. Hogere temperaturen versnellen dit proces. Daarom treedt rekveroudering veel sneller op in warmere regio's.
Doorgaans treden de meeste effecten van rekveroudering in staalwapening binnen een paar maanden op na het opgelopen van inelastische reken. Aangezien wapeningsstaven gebogen worden, ervaren ze grote inelastische reken. Stafbuigen zijn daarom gevoelig voor verbrozeling door rekveroudering, wat ertoe kan leiden dat ze prematuur breken en hun vermogen om inelastische vervormingen tijdens structurele belasting te onderhouden, beperkt.
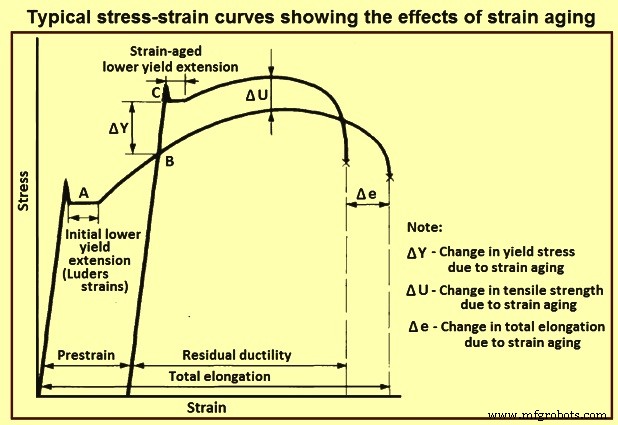
Figuur 5 Typische spanning-rek-curves met effecten van rekveroudering
Een studie naar rekveroudering van wapeningsstaven suggereert dat micro-gelegerd staal inclusief titanium en vanadium de effecten van rekveroudering op wapeningsstaven kan verminderen. Zulke legeringselementen hebben eigenschappen die es toelaten om zich met de stikstof in de samenstelling te verbinden tot nitriden. Deze reacties beperken de hoeveelheid vrije stikstof door het staal die toegeschreven wordt aan rekverouderingseffecten.
Productieproces
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- Levenscyclusanalyse van staal: duurzame industriële groei stimuleren
- Direct Gereduceerd IJzer (DRI): productietechnieken en industriële processen
- TMT-wapeningsstaven – Aangebrande en aangedund voor ultieme sterkte en duurzaamheid
- Voorkomen en Beheren van Wapeningsstaf Corrosie in Gewapend Beton
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- VMC Machines: Productie & Efficiëntie Verhogen met Precisie CNC Oplossingen
- Hardheid, Sterkte & Zwaarte: Belangrijke Metaaleigenschappen Uitgelegd
- Professionele kraan geleiderstaven & systemen voor betrouwbare stroomvoorziening
- Titanium: sleuteleigenschappen en praktische toepassingen
- Mar‑Bal benut IQMS EnterpriseIQ ERP voor manufacturing excellentie