



Lasprocessen Begrepen: Types, Technieken en Toepassingen
Lassen is een fabricageproces dat materialen verbindt door coalescentie te veroorzaken. Normaal gesproken worden de werkstukken gesmolten en vulmateriaal toegevoegd om een smeltbad te vormen dat afkoelt tot een sterke verbinding, soms met druk gecombineerd met warmte, of alleen door druk. Dit contrasteert met solderen en hard solderen, waarbij een lager smeltpunt materiaal tussen de werkstukken wordt gesmolten om een binding te vormen, zonder de werkstukken te smelten. Lassen vereist meestal een warmtebron voor een hoge temperatuurzone om het materiaal te smelten, hoewel het mogelijk is om twee metalen zonder grote temperatuurstijging te lassen.
Vaste-fase Verbinding
Er zijn methoden met vaste-fase verbinding. Hierbij vindt geen smelting van de elektroden plaats, hoewel warmte wordt geproduceerd. Omdat de werkstukken dicht op elkaar worden geperst, wordt lucht uitgesloten tijdens het verbinden. Bij normaal lassen is het gesmolten en verzolidificeerde materiaal meestal zwakker dan het gesmede materiaal van dezelfde samenstelling. Bij vaste-fase verbinding treedt smelting niet op, wat verbindingen van hoge kwaliteit oplevert. Metalen die in natura verschillend zijn, kunnen gemakkelijk worden gelast met deze methoden. Bij normaal lassen geeft verbinding van ongelijke metalen problemen door vorming van brosse intermetallische verbindingen tijdens smelting.
Moderne lastechnologie begon net voor het einde van de 19e eeuw met methoden voor het genereren van hoge temperaturen in gelokaliseerde zones. Er zijn verschillende methoden en standaarden, en de zoektocht naar nieuwe en verbeterde lasmethoden gaat door.
Hoewel elk lasproces zijn eigen voor- en nadelen heeft en voor specifieke toepassingen vereist is, blijft handmatig metaalboog (MMA) lassen domineren in termen van totaal aangebracht lasmetaal. Lasprocessen kunnen worden geclassificeerd op basis van:
- Met of zonder vulmateriaal: Autogeen lassen = zonder vulmateriaal. vroeger alleen gaslassen; nu ook TIG, elektronenbundel, etc. – classificatie verwarrend.
- Energiebron: Chemische, elektrische, licht, geluid, mechanische energie. Behalve chemische energie worden alle andere gegenereerd uit elektrische energie – slechte classificatie.
- Boog en niet-boog lassen: Alle boogprocessen in één klasse, rest in niet-boog. Moeilijk voor electro-slaklassen (ESW) en knipperlaslassen – onvolledige classificatie.
- Smelt- en druklassen: Meest gebruikte classificatie; dekt alle processen in beide categorieën, ongeacht warmtebron en vulmateriaal. Smeltlassen: vloeibaar metaal verzolidificeert vrij. Druklassen: vloeibaar metaal (indien aanwezig) wordt in beperkte ruimte gehouden (bijv. weerstandspuntlassen, boogstiftlassen) en verzolidificeert onder druk of halfvast metaal koelt onder druk af. Smelt- en druklasprocessen in Figuur 1 en 2.
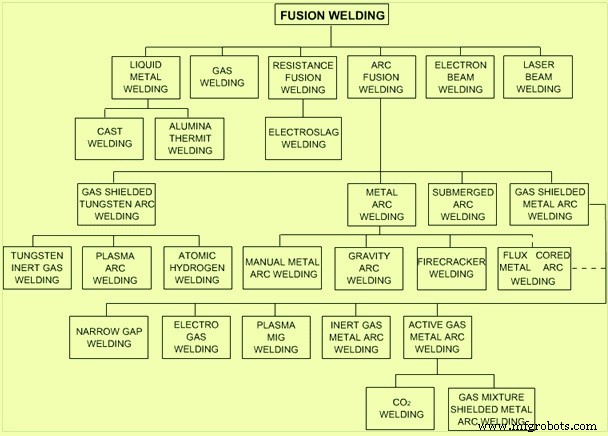
Figuur 1: Smeltlasprocessen
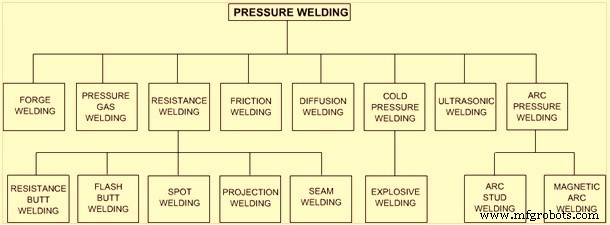
Figuur 2: Druklasprocessen
Hoofdlasprocessen
Gaslassen
Oxy-aceetyne gaslassen is het belangrijkste proces voor het verbinden van diverse metalen. Andere brandgassen (LPG, methaan, waterstof) kunnen acetyleen vervangen. Afhankelijk van de gas-zuurstofverhouding zijn drie vlamtypen mogelijk:
- Reducerende vlam (karburiserende vlam): onverbrande koolstof die kan worden toegevoegd aan de letsel. Geschikt voor hoog-koolstof stalen of voor carburiseren van laag-koolstof/mild stalen.
- Neutrale vlam: onmisbaar voor lassen van stalen en andere metalen.
- Oxidiserende vlam: binnenste zone wordt heel klein, luid geluid. Hoogst mogelijke temperatuur (~3200 °C voor oxy-aceetyleen), warmteconcentratie net buiten de punt van de witte kegel. Voert zuurstof in het letsmetaal en is niet geprefereerd voor stalen.
De letselbrander heeft een mengkamer waar zuurstof en acetyleen worden gemengd en ontstoken aan de branderpunt. Twee technieken:
- Voorhandstechniek: brander beweegt in letselrichting, onder 65° tot de letselafnetting.
- Achterhandtechniek: brander onder 45° tot het ongelaste gebied.
Gaslassen is geschikter voor dunne platen en bladen (minder doorwerkende vlam dan booglassen). Lestijd is langer; warmtebeïnvloede zone (WBZ) en vervorming zijn groter dan bij booglassen.
MMA Lassen of Schildmetaalbooglassen (SMAW)
Ook bekend als staflassen of fluxgeschermd booglassen (FSAW). Zeer flexibel en meest gebruikte booglasproces. Een boog wordt gestoken tussen een bedekte metaalelektrode en een werkstuk. De warmte smelt het basismetaal en de elektrode, die samen een continu vast massa vormen na afkoeling. Elektrische stroom (AC of DC) van een lasvoeding vormt de boog. Terwijl de letsel wordt gelegd, ontbindt de fluxbekleding van de elektrode, geeft dampen af die als schermgas dienen en een slaklaag vormen. Beide beschermen het letselgebied tegen atmosferische verontreiniging. MMA kan stalen, roestvrije stalen, gietijzer en veel niet-ferro materialen lassen. Voor veel milde en hoge sterkte koolstofstalen is het de voorkeurmethode.
Onderfluxlassen (SAW)
De letsel en boogzone zijn ondergedompd onder een bed flux. SAW verwarmt metalen met een elektrische boog tussen een onbedekte elektrode en basismateriaal, onder een fluxbed. De flux wordt geleidend wanneer gesmolten, creërend een pad voor de stroom. Het proces gebruikt een continue, massive draadelektrode beschermd door de flux. De flux stabiliseert de boog en beschermt het smeltbad tegen de atmosfeer. Het fluxbed voorkomt spatten en vonken, schermt UV-licht en rook af (normaal bij SMAW). Het bedekt en beschermt de letsel tijdens afkoeling en kan letselsamenstelling en eigenschappen beïnvloeden. SAW is meestal geautomatiseerd, maar semi-geautomatiseerde systemen bestaan. Stroom kan AC of DC zijn; bij geautomatiseerde systemen kunnen elektroden enkele draden of meerdere massive/buisvormige draden of stroken zijn. Lassen alleen in plat of horizontaal positie door granulaire flux en vloeibaarheid van smeltbad. Hoge aanbrengingsnelheden; erg dikke en dunne materialen lasbaar.
Fluxgekerne Booglassen (FCAW)
Ontwikkeld in de vroege jaren '50 als alternatief voor SMAW. Voordeel: elimineert stafelektroden, overwinnt veel SMAW-beperkingen. Wijd gebruikt door hoge lestempo en draagbaarheid. Semi-automatisch of automatisch proces voor koolstofstaal, roestvrij staal en laag-gelegeerde stalen. Gebruikt een elektrische boog voor coalescentie tussen een continue buisvormige vulmetaalelektrode en basismaterialen, met of zonder schermgas. FCAW vereist continue gevoede verbruikbare buisvormige elektrode met flux en constante spanning (of minder vaak constante stroom). Extern schermgas wordt soms gebruikt, maar vaak genereert de flux zelf de benodigde bescherming (gasvormig en vloeibare slak). Bij gasgeschermde flux-gekernede draad: schermmiddelen uit flux in de elektrode; extern gas versterkt kern voor atmosferische bescherming. Bij schermgasgebruik is de apparatuur vrijwel identiek aan GMAW. Met speciale spanning-voeders kan hoge kwaliteit FCAW met constante stroom. Geschikt voor alle posities met juiste vulmetaal en parameters.
Gas Metaal Boog Lassen (GMAW) / MIG
Automatische voeding van een continue, massive, verbruikbare elektrode, normaal geschermd door extern toegevoerd gas. Geschikt voor staal, aluminium, roestvrij staal, koper; alle posities mogelijk met juiste parameters en apparatuur. GMAW gebruikt DCEP-polariteit, apparatuur biedt automatische boogcontrole. Handmatige bediening: brander positioneren, leiden en reissnelheid. Vulmetaal op spoel, aangedreven door rollen (stroom in draad) door een buis naar een 'brander'. Grote hoeveelheid vuldraad op spoel = continue, lange, ononderbroken letels mogelijk. Inert gas wordt meegevoerd door de buis in de brander en bestaat rond de draad. Boog tussen draad en werkstuk vormt direct een smeltbad. Sleutelparameters: juiste gasmengsel, stroomsnelheid, draadsnelheid, stroom. Eenmaal ingesteld: lagere vaardigheidseis dan oxy-aceetyleen. Gemakkelijk te automatiseren; veelal door robots. Breed gebruikt voor stalen en aluminium. Inert gasscherm houdt letsel schoon; afhankelijk van instellingen kan spatter van metaalkogels naast de letsel voorkomen die het uiterlijk beïnvloeden tenzij verwijderd.
Tandem Lassen
Twee in lijn draden, één achter de ander, ten opzichte van conventioneel GMAW. Draden worden gelijktijdig gevoerd en gesmolten via onafhankelijke contactpuntjes in dezelfde brander. Resultaat: uitstekende letselkwaliteit, weinig spatter, tot 3x aanbrengingsnelheden en reissnelheden van conventionele systemen. Ideaal voor geautomatiseerde toepassingen.
Wolfram Inerte Gas (TIG) / Gas Wolfram Boog Lassen (GTAW)
Handmatig proces met niet-verbruikbare wolframelektrode, inert of half-inert gasmengsel, en apart vulmateriaal. Bijzonder geschikt voor dunne materialen; kenmerkend: stabiele boog, hoge letselkwaliteit, maar vereist veel operatorvaardigheid en relatief lage snelheden. Kan op bijna alle lasbare metalen, meest toegepast op roestvrij staal en lichte metalen. Gebruikt wanneer letselkwaliteit extreem belangrijk is.
Plasma Boog Lassen (PAW)
Variatie op GTAW. Wolframelektrode maar plasma-gas voor de boog. Boog is geconcentreerder dan GTAW, making transversale controle kritischer → meestal gemotoriseerd. Vernauwing verhoogt boogspanning en ionisatie. Naast hogere boogtemperatuur strekt het heetste plasma-gebied buiten de mondstuk richting werkstuk. Resultaat: geconcentreerdere warmtebron bij hogere temperatuur → grotere warmteoverdrachtsefficiëntie → hogere reissnelheden. Handmatig: hoge operatorvaardigheid. Stabiele stroom → breder diktebereik dan GTAW. Sneller, toepasbaar op alle GMAW-materialen behalve magnesium. Geautomatiseerd roestvrij staal lassen is belangrijke toepassing.
Laser Bundel Lassen (LBW)
Geautomatiseerd proces dat warmte van een geconcentreerde bundel coherente licht gebruikt om twee materialen te verbinden. Alle metalen (staal, roestvrij staal, aluminium, titanium, nikkel, koper) lasbaar. Hoge mechanische eigenschappen en reissnelheden, lage vervorming, geen slak of spatter. Letsels met of zonder vulmetaal; vaak schermgas voor smeltbadbescherming. Aanzienlijke kapitaalinvestering en hoge operatorvaardigheid door hoge snelheden en kleine beïnvloede zone.
Elektrische Weerstandslassen
Niet-smeltlasproces. Warmte wordt gegenereerd door hoge stroom door een klein oppervlak van twee contacterende metaaloppervlakken. Warmte H = I² × R × t (I=stroom, R=contactweerstand, t=tijd). Bij voldoende temperatuurstijging wordt grote druk toegepast op het verwarmde contactvlak voor letselvorming. Procesvariabelen: stroom, stroomduur, druk, duur druktoepassing, materialen en dikte. Vijf hoofdtypes:
- Puntlassen: Platen op elkaar, oppervlakken gereinigd. Twee stafelektroden aan weerskanten. Druk toegepast en vastgehouden (knijptijd). Stroom door elektroden (lestijd = aantal cycli). Druk behouden tijdens lestijd. Na stroomafsnijden: druk behouden (houvastijd) voor verzolidificering tot letselkern. Daarna druk vrijgeven, rusttijd voor volgende puntlas. Te hoge stroom: letseluitschieting, cavitatie, letselbarsting, verminderde mechanische eigenschappen, elektrode-inbedding. Te lage stroom: ongesmolten oppervlak, slecht letsel. Hoge druk: hoger contact, lagere contactweerstand, minder warmte → vervorming, kortere elektrodelevensduur. Langere stroomduur: koken, porositeit, kernsgroei tot elektrodeoppervlak. Geleiding van materialen bepaalt platen dikte voor puntlassen. Hoog-koolstof stalen vereisen na-letsels warmtebehandeling (PWHT). Voordelen: massa-productie, hoge snelheid, schoonheid, geen letselstaven, minder bedieningsvaardigheid. Materialen met hoge thermische/elektrische geleiding zijn moeilijk te puntlassen; speciale procedure nodig.
- Naadlassen: Rollelektroden. Rollen roteren over werkstuk tijdens lassen. Stroomcontrole = goede warmtecontrole. Naad koelt onder druk op vaste intervallen. Minder oppervlakteverstoring. Stroming probeert door al gelaste deel te gaan → verminderde verbranding in te lassen deel. Oplossing: stroom verhogen naarmate lassen vordert. Soms externe verbranding (hoge frequentie) om shunt-effect te compenseren. Hoge warmte → rollen waterkoeling nodig. Stroomonderbreking kan worden gebruikt: stroom vloeipt specifieke tijd, stopt, volgende puntlas begint. Beheerst ook rollenverhitting. Toepasbaar op stalen, aluminium, magnesium, nikkellegeringen; niet aanbevolen voor koper en legeringen. Hoge frequentie naadlassen geschikt voor geribbelde buizen en andere buizen.
- Projectielassen: Vergelijkbaar met puntlassen, maar lassen op vooraf gecreëerde projecties in het materiaal. Projecties door persen op geselecteerde plekken in blad. Weerstand/ warmte beperkt tot projecties → letsel door voldoende druk op juiste moment. Bijzonder toepaslik voor massa-productie, geschikt waar veel puntletels in beperkt gebied nodig. Gebruikt voor beugels, zware staalstanselen, encapsulatie van thyristoren, etc.
- Upset Butt Las (Opstoot lassen): Twee metalen eind-op-eind onder druk in contact brengen, stroom laten vloeien van het ene naar het ander. Contactoppervlakken zo glad mogelijk. Bij upset (en flash butt) ontstaat smeedstructuur (vs. gegoten structuur bij punt/projectielas). Gereedschap aan schaft lassen = upset lassen. Weerstand butt lassen voor buizen.
- Flash Butt Lassen (Knipperlassen): Twee stukken tegen elkaar drukken (contact op punten door ruwheid). Hoge letselstroom. Oppervlakken tot gesmolten toestand verhit; één stuk langzaam naar het andere → gesmolten metaal knippert uit. Na bereiken plastische fase: upsetting druk → binding van de twee vlakken. Verschil met weerstandsdruklas: contact op punten door ruwheid vs. gladde volledige contactvlak. Oppervlakteverontreiniging verwijderd in spatten tijdens knipperen; gesmolten metaal geëxpelleerd in finale upset/smeedoperatie. Kleine vin aan letsel (rest gesmolten metaal + oxiden) → afslijpen. Voordeel: gesmolten metaal en boog bieden efficiënte bescherming van plastisch metaal dat letsel vormt → oxidatierisico vermeden. Koude druk varieert per materiaal; met voorverhitting ~50% van normale waarden. Gemakkelijk toepasbaar op hoog-gelegeerde stalen die niet bevredigend met andere processen te lassen zijn.
Electro-Slak Lassen (ESW)
Goede productiviteit en kwaliteit in zware constructies en drukvatfabricatie. Letselmetaal door smelting van elektrodedraad onder fluxlaag. Warmte = weerstandswarmte door stroom door slakbad dat het volledige letseloppervlak bedekt. Gesmolten slakbad tussen randen van te lassen delen en reizende vormschoenen. Metaalelektrode in gesmolten slak gedoopt. Stroom door elektrode en slak verhit slakbad. Slaksmeltpunt > draad en basismetaal smeltpunten → elektrodedraad smelt, gesmolten metaal zakt naar bodem van slakbad en verzolidificeert tot letselmetaal. Voor stabiliteit: slakbad temperatuur handhaven.
In ESW: slakbad 40-50 mm diep, geleidend pad tussen elektrode en basismetaal → stroom blijft vloeien na boog uiting. In SAW (lijkt op ESW): boog blijft stabiel onder gesmolten slak (boogspanning ~25-30V), slaklaag minder diep. Zowel niet-verbruikbare als verbruikbare geleiders in ESW. Niet-verbruikbaar: contactbuis leidt draadelektrode in slakbad; letselhoofd beweegt omhoog met schoenen. Verbruikbare geleider: verbruikbare buis; letselhoofd vast boven gewricht; letselas beweegt verticaal omhoog consistent met aanbrengingsnelheid. Slaghoeveelheid constant; kleine fluxtoevoeging nodig. Letselklaar → machine intrekken. Lasdraad moet matchen met basismateriaal.
ESW is volledig continu → hogere productiviteit. Geen randvoorbereiding nodig. Besparing vulmetaal en flux. Na letselen: warmtebehandeling nodig. Proces moet continu zijn; bij onderbreking krimpt gesmolten metaal → kaviteit in centrum. Normale letselgebreken (slakinsluiting, porositeit, onderkant, kerf) komen niet voor in ESW.
Inductie Druklassen
Vaste-fase lassen, verkregen door hoge-frequentie inductieverhitting en gelijktijdige druktoepassing. Oxidatie vermeden door waterstof purging. Oppervlakken verwarmd door inductiestroom geproduceerd door inductor in serie met twee condensators, aangedreven door transformator met twee hoge-frequentie alternatoren. Geïnduceerde stroom vloeit in longitudinaal lus langs randen, verwarmt ze uniform door dikte over bepaalde lengte. Smeedrollen smeden de gesmolten lippens samen, lichte externe flash → daarna verwijderd. Normale lestempo hangt af van vermogen. Breed gebruikt voor ketelkwaliteit Cr-Mo staalbuizen.
Elektronenbundel Lassen (EBW)
Warmte voor smelting verkregen uit impact van hoge-snelheid, hoge-dichtheid elektronenstroom op werkstuk. Kinetische energie → thermische energie → verdamping en smelting. Verdamping onder bundel stelt bundel in staat om in materiaal te penetreren (gatvorming). Bundel beweegt langs naad → gesmolten metaal vloeit rond gat → letsel in kielzog van bundel. EBW diepte-breedte verhouding > 10:1 door extreme warmteconcentratie. Bundel erg smal, hoge lestempo, zeer lage nettowarmte-invoer.
Elektronenemitter = katode-anode systeem in hoge vacuümkamer. Katode = tantaleen of wolfram, verwarmd tot ~2560 °C → elektronenwolk. Metaal schild bij katode voor scherpere elektrisch veld en elektronenstroom regeling. Elektrisch veld tussen katode en anode versnelt elektronen → elektronenbundel. Magnetische lenzen fokussen bundel op werkstuk. Magnetische spoelen voor bundeldeflectie en manipulatie.
Lestempo (afhankelijk van letseldiepte/breedte) moet gecontroleerd worden; anders onvolledige penetratie of oververhitting. Smalle smeltzone → minimale verstoring basismateriaal. Krimptolerantie klein vs. andere boogmethoden; restspanningen klein. Hoge brandpuntsafstand EB-systeem → EB-kanon kan op afstand (tot 1 meter) geplaatst worden (vs. boog/plasma). Smalle/beperkte gebieden lasbaar. Wijde diktebereik (0,1–100 mm); ongelijke metalen gemakkelijk door precieze warmtecontrole. Lestempo veel hoger dan boogmethoden → kortere lestijd. Hoge herhaalbaarheid EB letels.
Explosieven Lassen (EW)
Proces gebaseerd op gecontroleerde toepassing van enorme kracht gegenereerd door ontploffende explosieven. Oppervlakken moeten schoon zijn (geen oxiden, etc.). Schone oppervlakken geperst bij druk van orde van miljoenen kg/cm² gegenereerd door explosief. Combinaties ongelijke metalen (aluminium-staal, titanium-staal) gemakkelijk. Te brosse metalen (die explosie-impact niet weerstaan) niet lasbaar. EW uitstekend voor bekladingsapplicaties. Geen bovengrens voor dikte van rugplaat.
Wrijvingslassen (FW)
Wrijving tussen twee letselvlakken creëert warmte tot materiaal aan de oppervlakken plastisch wordt. Letsel door axiale kracht. Twee modi:
- Conventionele aandrijving wrijvingslassen: Stukken axiaal uitgelijnd. Één component roteert constant snelheid (directe aandrijving), ander beweegt in contact onder axiale druk. Voldoende tijd voor warmteopwekking → interfaciaal temperatuur maakt materiaal plastisch → componenten gesmeed samen. Rotatie snel gestopt terwijl druk behouden blijft voor consolidatie.
- Inertialassen: Kinetiche energie van een rotterend zwenkradsysteem verwarmt letselvlakken. Één component aan zwenkrader vast (hoge snelheid). Ander component naar eerste gebracht → wrijving genereert warmte. Zwenkraderenergie benut voor goede binding.
Hoofdvariabelen: relatieve snelheid, verhittings- en smeeddruk, verhittingsduur. Secundaire factoren: drukopbouw tijdens verhitting/smeeden, deceleratie tijdens afremmen, materiaaleigenschappen. Periferiesnelheden 75–105 m/min geven bevredigende letels. Te hoge snelheid → brede WBZ. Te lage snelheid → onvoldoende warmte. Smeeddruk hangt af van warmte sterkte van legering. Druk moet voldoende zijn voor letselvorming. Verhittingstijd hangt af van rotatiesnelheid, wrijving, druk. Verhittingstijd bepaalt warmteinvoer. Alle staalsoorten, roestvrije stalen, koper en legeringen gemakkelijk lasbaar met wrijvingslassen.
Diffusieverbinding (DB)
Verbindingsproces dat hoge temperatuur vereist voor versterkte diffusie, maar minimale macroscopische deformatie. Geen vulmetaal; microstructuur en samenstelling aan interface = basismetalend. Druk veroorzaakt lokale plastische en krupdeformatie bij bedrijfstemperatuur. Binding door diffusie; afhankelijk van temperatuur, tijd, druk. Tussenlaag folie/coating kan binding verbeteren. Herkristallisatie en korrelgrensmigratie aan interface in finale fasen → essentieel voor hoge sterktes en eliminatie planaire grensinterface. Druk via plaat of gasdruk. Vacuüm voor schone oppervlakken; argonkamer bij gasdruk. Belangrijke variabelen: (i) oppervlakteruwigheid, (ii) oppervlakteoxidefilms.
Hoofdvoordelen DB:
- Letselsterkte kan benaderen die van basismetaal.
- Gesinterde producten, ongelijke materialen inclusief metaal en keramiek verbindbaar.
- Minimale deformatie en vervorming → nauwe dimensionele controle.
- Metaal-keramiek letsels: restspanningen reduceerbaar door meerdere tussenlagen.
- Dunne bladen fijnkorrelig superplastisch materiaal gemakkelijk verbinden en vormen naar gewenste vorm/contour.
- Groot oppervlak binding mogelijk; dikke en dunne secties verbindbaar. Processtijd onafhankelijk van oppervlakte of aantal componenten.
- Bewerkingskosten verlaagd; geen flux of elektrode nodig.
Productieproces
- MIG vs. TIG Lassen: De Juiste Booglassertechniek Kiezen voor Uw Project
- Gaslastechnieken en hun Industriële Toepassingen
- Boutlassen: uitgebreide gids met definities, toepassingen en voordelen
- Geavanceerde lasautomatiseringsapparatuur: Verhoog efficiëntie & kwaliteit
- Stiklas vs. naadlas: welke methode past bij uw productiebehoeftes?
- 4 essentiële veiligheidstips voor las- en metaalwerk op de werkvloer
- Harden vs Lassen: De Juiste Metaalverbindingstechniek Kiezen
- Robotlas Verhoogt Efficiëntie: Superieure Alternatief Voor Handmatige Processen
- Waarom Robotlaslaserlassen Traditionele Methoden Overtreft: Belangrijkste Voordelen Voor Moderne Productie
- Puntlassen Uitgelegd: Proces, Voordelen En Nadelen
- Laselektrodetypes: de juiste elektrodes kiezen voor uw proces