



Continu Gietmachines & Apparatuur: Industriestandaard staalproductie
Continu gietmachine en zijn apparatuur
Continu gieten (CG) is een methode om een oneindige vaste draad te produceren uit vloeibaar staal door het continu te laten verzileren terwijl het door een CG-machine beweegt. Het is het overheersende procesroute in een moderne staalfabriek dat staalproductie en warmwalsen verbindt. Een typische doorsnede en plattegrond van een CG-machine wordt getoond in Fig. 1.
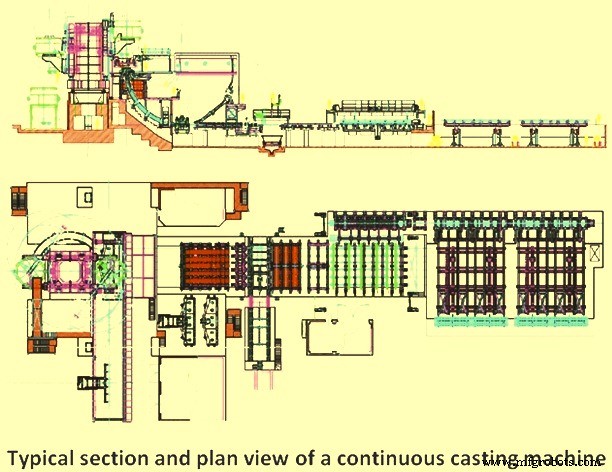
Fig 1 Typische doorsnede en plattegrond van een CG-machine
Typen continu gietmachines
CG-machines zijn geëvolueerd van het strikt verticale type machine naar gebogen machines om de installatiehoogte te beperken terwijl nog steeds hoge giet snelheden gebruikt worden. In recente jaren worden CG-machines van meer gesofistikeerd mechanisch ontwerp geconstrueerd. Deze machines passen verschillende technieken toe voor het bereiken van hogere giet snelheden en hogere uitstanden en zijn met progressieve rechting of progressieve buiging over een vloeibaar kern. De hoofdtypen van de CG-machines die tegenwoordig in bedrijf zijn, zijn hieronder gegeven.
- Eenvoudige verticale CG-machine met een rechte kok en afsnijden in verticale positie
- Verticale CG-machine met een rechte kok samen met enkelpunt buiging en rechting
- Verticale CG-machine met een rechte kok samen met progressieve buiging en rechting
- Boogtype machine met gebogen kok en rechting
- Boogtype machine met gebogen kok en progressieve rechting
In alle gevallen wordt de buiging en rechting meestal in één of meerdere stappen uitgevoerd. Meerstaps buiging en rechting verlaagt de mechanische spanningen en verlaagt het risico op draadscheuring. De eerste CG-machine die gebouwd werd voor CG van vloeibaar staal was een eenvoudige verticale CG-machine. Later leidde de ontwikkeling tot veel soorten CG-machines met verschillende manieren van buigen en rechtzetten. Het hoofddoel voor deze ontwikkelingen was om lagere en eenvoudigere CG-machines te construeren met minder ruimtebehoefte, lagere investeringskosten, en hoge flexibiliteit in productie en onderhoud. Een van de hoofdproblemen met een verticale CG-machine is dat de afstand tussen de kok en het snijpunt beperkt is. Hierdoor is de giet snelheid laag en lage snelheid betekent lage productiesnelheid. Het voordeel van de verticale CG-machine is dat er geen buiging of rechting van de draad is. In het geval van grote draaddimensies, kan de spanning veroorzaakt door de ferrostatische druk van het vloeibare staal binnenin de draad leiden tot uitbukken van de verzilverde draadhuls.
De hoge uitbukking kan leiden tot de vorming van ernstige defecten zoals segregaties en scheuring. Het is daarom zeer belangrijk om de draad voldoende te ondersteunen om uitbukking te voorkomen. Hoe hoger de machine, hoe groter het risico op uitbukking. Dit is ook een van de redenen voor de ontwikkeling van lagere machines, namelijk gebogen of boogtype gietmachines.
Een belangrijk kenmerk van continu gieten is de verwijdering van niet-metallische inclusies uit het vloeibare staal. Vanwege hun lagere dichtheid vergeleken met het vloeibare staal, kunnen de inclusies opzwarten vanuit het vloeibare. In de rechte CG-machines kunnen de inclusies gemakkelijker opzwarten naar de meniscus (vloeibare oppervlakte nabij de kokwand) dan in de boogtype CG-machines. Dit komt omdat in de boogtype CG-machine sommige inclusies kunnen hechten aan de binnenboog van de draadhuls, wanneer ze omhoog stromen. Dit kan worden gezien als een hogere hoeveelheid inclusies maar ook als een ongelijke verdeling van de inclusies in de gegoten draad. Dus de verticale of verticale buiging type CG-machines hebben het voordeel dat inclusies beter kunnen opzwarten naar de meniscus dan in boogtype CG-machines. Tegenwoordig is het meest voorkomende CG-machine type de boogtype met gebogen kok. De draad verlaat deze gebogen kok in een boog zonder de noodzaak voor buiging na de kok en alleen met rechting aan de onderkant van de CG-machine. In het geval van grotere draad, met name met platen, zijn verticale buiging CG-machines vandaag de dag steeds populairder, vanwege de toenemende behoefte aan zuiverheid. Het is toch belangrijk te weten dat veel dingen anders dan het CG-machine ontwerp de zuiverheid en staalkwaliteit beïnvloeden.
De CG-machines worden normaal benoemd naar de draaddimensies zoals knopen, bloemen, en platen CG-machines etc. Er zijn ook CG-machines om ronden en andere vormen te gieten zoals balkblanks.
Dunne plaat gieten, inline strook gieten en nabij nettovorm gieten (dog bone) zijn enkele van de laatste ontwikkelingen op het gebied van CG-machines.
Horizontale CG-machines hebben enkele voordelen van lage hoogte en lage bouwkosten ten opzichte van de conventionele CG-machines. Deze typen CG-machines zijn gebruikt voor het continu gieten van veel metalen zoals koper en koperlegeringen, maar voor staal is de technologie zo complex dat het niet wijd wordt gebruikt voor het continu gieten van vloeibaar staal.
De keuze tussen de typen gietmachines hangt af van een complexe optimalisatie van de specifieke faciliteitsvereisten voor de CG-machine productiviteit, productkwaliteit, machine complexiteit, en kosten. Met de introductie van de nieuwere ontwerpen is er een toenemende adoptie van de boogtype CG-machines met gebogen kokken voor CG van platen en in mindere mate voor CG van knopen en bloemen. Gebogen CG-machines zijn normaal eenvoudiger te bouwen (lagere kosten) en te onderhouden dan verticale met buigmachines, de buiger wordt geëlimineerd. Echter, voor sommige staalsoorten, bijvoorbeeld plaatkwaliteiten, waren kwaliteit en giet snelheidsbeperkingen eerder meer restrictief op deze gebogen machines. Recent, met de technologische ontwikkelingen van zuivere staalpraktijken en elektromagnetische roeren, hebben gebogen CG-machines deze restricties overwonnen. In het algemeen varieert de complexiteit van het gietproces en de machine sterk tussen de typen producten die gegoten worden (knopen, bloemen, of platen etc.). Dit is te wijten aan de thermomechanische kenmerken van de gegoten profielen, en aan de verschillende toepassingen van het gegoten product.
Knopprofielen zijn zelfondersteunend in de secundaire koelzone, terwijl platen meestal niet. Meestal hebben knopen CG-machines geneigd om simpel in ontwerp te zijn, met open gietstromen, beperkte automatische controles, en geen rolondersteuning in de secundaire koelzone. Aan de andere kant, plaat CG-machines zijn complex en gebruiken de totale reeks van subsystemen zoals totale stroomafscherming, computervoorzieningen, en totale rolbeheersing door de hele CG-machine. Bloem CG-machines liggen tussen deze twee extremen in.
Continu gietmachine apparatuur
De hoofduitrustingen van een CG-machine vormen (i) lepelturret samen met turret weegsysteem en lepeldop manipulator, (ii) gietkruik en gietkruik wagentje samen met gietkruik weegsysteem, gietkruik voorverhitter en droger, (iii) kok en kok oscillatie samen met kok niveau controle en elektromagnetische roerer, (iv) secundaire koeling bestaande uit draadkoeling, draadbeheersing en geleiding, (v) onttrekking en regting, (vi) dummy staaf, dummy staaf parkeerplaats en dummy staaf ontkoppel rol eenheid, (vii) knijprol en brander afsnij eenheid, (viii) Product identificatiesysteem, en (ix) Roltafel en product afvoersysteem. Sommige van deze apparatuur worden hieronder in meer detail beschreven.
Lepelturret
Een heel belangrijk onderdeel van een CG-machine is de lepelturret. Het is gemonteerd op de versterkte betonfundering. Het houdt de staal gietlepels, die tot 300 ton kunnen wegen. Middels de lepelturret worden de staal gietlepels afwisselend in giet- en laadpositie geschoven. Deze functie garandeert de ononderbroken bedrijfsvoering van de CG-machine. Terwijl de ene lepel wordt geleegd, wordt een volle lepel aan de andere kant aangeboden.
De lagers in de lepelturret, ondanks dat ze onderworpen zijn aan hoge krachten en aanzienlijke kantelmomenten, bereiken levensduur van meer dan 10 jaar.
Lepelturret ondersteunt de lepels en het hydraulische systeem met rotatie armen heeft het mechanisme om de lepels te tillen en te laten zakken terwijl een horizontale positie gehandhaafd wordt. Ook is een strakjauge belastingcel geïntegreerd in de lepelturret om het gewicht van de lepels continu te kunnen monitoren. Variabele frequentie AC motor wordt normaal gebruikt voor het transmissiemechanisme. Lepelturret heeft meestal een noodreactiemechanisme beschikbaar voor de veiligheid van operators in een noodsituatie. Het heeft ook doorgaans een mankloot die eenvoudig onderhoud garandeert. Het is ook normaal uitgerust met de lepeldop manipulator.
Gietkruik
De hoofdfuncties van de gietkruik zijn om een staalreservoir te zijn tussen de staal gietlepel en de kok, en in het geval van multi-draad CG-machines om het vloeibare staal te verdelen over de verschillende kokken. Het eerste item is van bijzondere belang tijdens de lepelwissel. Naast het zijn van een reservoir van vloeibaar staal, wordt de gietkruik steeds meer gebruikt als een metallurgisch reactorvat gericht op verbetering van de controle van staalzuiverheid, temperatuur, en samenstelling.
Gietkruiken zijn meestal van een uitgerekte, geometrisch eenvoudige vorm. Er zijn veel typen en vormen van gietkruik. Een veelvoorkomend gietkruikontwerp voor multi-draad knopen en bloemen CG-machines is een trogvorm met een gietbak verspringing op het middenpunt terwijl voor de plaat CG-machines de gietkruik een korte bak of van een vatvorm is. De gietstroom van de lepel wordt naar beneden gericht naar een positie in de gietkruikbodem die beschermd is met een slijtvast gietkussen. Deze positie is meestal zo ver mogelijk van de gietkruikmonding om turbulentie te minimaliseren. Op andere locaties is de gietkruik bekleed met vuurvast stenen of planken. Dams en werken worden gebruikt als stroomcontrole apparaten die zowel de verblijftijd vergroten als de nadelige effecten van turbulentie op het vloeibare staaloppervlak, de vloeibare staalstromen die de kok binnenkomen en dode zones verminderen.
Mondingen voor het beschermen van de gietstroom tegen re-oxidatie tussen lepel en gietkruik en gietkruik en kok worden tegenwoordig bijna op alle CG-machines gebruikt, tenminste bij het gieten van hoge graad stalen. Zowel stoppenstuurde mondingen als schuifgaten van diverse ontwerpen worden gebruikt om de staalstroom van de lepel naar de gietkruik en van de gietkruik naar de kok te regelen. Het vrije oppervlak van het vloeibare staal in de gietkruik wordt doorgaans bedekt met slak om re-oxidatie en warmteverliezen van het vloeibare staal te voorkomen.
De afvoersnelheid van vloeibaar staal wordt geregeld door de boorgaten van de monding en de ferrostatische druk (hoogte van vloeibaar staal in de gietkruik) boven de monding. Verschillende boorgaten worden geselecteerd afhankelijk van de profielgrootte die gegoten wordt en de benodigde giet snelheid. Stoppenstuurde mondingen worden gebruikt voor het gieten van platen en grote profielen wanneer aluminium gedood staal geproduceerd wordt. In deze toepassing wordt de afvoersnelheid van vloeibaar staal door de monding handmatig of automatisch geregeld door de instelling van de stoppenkop in relatie tot de mondingopening. Eerder werden overgrote mondingen gebruikt voor het gieten van aluminium gedood staal vanwege de opbouw van alumina zodat de stoppenkop kon worden getild om te compenseren voor een reductie in stroomsnelheid.
Recente ontwikkelingen in ontgiftingspraktijken samen met het gebruik van argon door de stoppenkop en monding eenheden hebben het alumina opbouwprobleem geminimaliseerd. Een andere ontwikkeling in het regelen van vloeibaar staalstroom uit de gietkruik is de toepassing van schuifpoortsysteem die vergelijkbaar zijn met die op lepels gebruikt. Deze poortsysteem kunnen ook de mogelijkheid bieden om mondingen tijdens het gieten te wisselen alsook de mondingsgrootte te veranderen.
Gietkruik wagentje gebruikt meestal het half opgehangen ontwerp en is gemonteerd op het hoofdbedieningsplatform. Het is meestal hydraulisch aangedreven en wordt gebruikt om de gietkruik te ondersteunen en te transporteren voor gieten of verwarmen. Het integreert ook weegmechanisme voor de gewichtsmeting om het gewicht van vloeibaar staal continu te monitoren.
Kok
De kok is het hart van de CG-machine en de oorsprong van veel defecten kan gerelateerd worden aan de fenomenen die in de kok plaatsvinden. Daarom zijn de kokfenomenen en controle ervan van bijzonder belang. De hoofdfunctie van de kok is om een vaste huls tot stand te brengen die voldoende sterk is om zijn vloeibare kern te bevatten bij binnenkomst in de secundaire spuitkoelzone. Sleutelproduct elementen zijn vorm, hulsdikte, uniforme hulstemperatuurverdeling, defectvrije interne en oppervlakte kwaliteit met minimale porositeit, en weinig niet-metallische inclusies.
De kok is een open einde doosstructuur die een binnenbekleding bevat vervaardigd van een koperlegering die fungeert als interface met het vloeibare staal dat gegoten wordt en de gewenste vorm geeft aan het gegoten profiel. De bekleding is rigide verbonden met een externe staal ondersteunende structuur.
Kokken kunnen buiskokken of platenkokken zijn, en afhankelijk van het type van de CG-machine, kunnen ze recht of gebogen zijn. Voor grotere draaddoorsnedes, als voor platen, worden platenkokken normaal gebruikt. Het kokmateriaal moet aan veel eisen voldoen. Kokmaterialen bestaan meestal uit koper en sommige koperlegeringen. Om slijtage van het kopermateriaal te voorkomen, worden de kokken typisch bekleed met chroom of ander hard materiaal. De kok wordt gekoeld door water en deze koeling wordt primaire koeling genoemd. Om koken of belvorming in de waterkanalen te voorkomen, wat de koeling onstabiel maakt, moet de water snelheid in de kanalen voldoende snel zijn, zelfs tot 10 m/sec of meer en de water temperatuur mag 50 °C niet overschrijden. Het is ook belangrijk dat het water schoon is en geen afzetting kan geaccepteerd worden op het gekoelde oppervlak.
Het staal krimpt als het verzilert en afkoelt. Als resultaat zijn de kokken normaal getaperd of multi-getaperd om de draadkrimp te compenseren alsook om een goed contact tussen de kok en de huls te garanderen en zo een goede en gladde warmteoverdracht van de huls naar de kok te waarborgen. Om de hoge wrijving tussen de kok en het staal te voorkomen, oscilleert de kok en wordt gietpoeder (of olie in sommige gevallen) gebruikt als smeermiddel. Gietpoeder is erg effectief om de kokwrijving laag te houden en de draadoppervlakte kwaliteit hoog. Gietpoeder wordt handmatig of met automatische poedertoeders op het staaloppervlak toegevoegd. Het is belangrijk om een stabiele poel van vloeibaar gietpoeder bovenop het staalniveau te hebben om de constante en gladde voeding van het vloeibare poeder in de kok-staal interface te garanderen.
Er zijn twee typen kokontwerp namelijk (i) buiskok, en (ii) platenkok. Buiskokken bestaan conventioneel uit een eenstuk koperbekleding die meestal relatief dunne wanden heeft en beperkt is tot kleinere knopen en bloemen gietmachines. Platenkokken bestaan uit een 4-delige koperbekleding bevestigd aan staalplaten. In sommige platenkokontwerpen kunnen tegenoverliggende paren platen in positie worden aangepast om verschillende profielgrootten te bieden. Bijvoorbeeld, plaatbreedte kan gewijzigd worden door de smalle flankplaten te positioneren, en de plaatdikte kan gewijzigd worden door de grootte van de smalle flankplaten te veranderen. De platenkok is inherent meer aanpasbaar dan de vaste configuratie, buiskok. Naast het toestaan van groottewijzigingen, kunnen ook wijzigingen worden aangebracht in de koktapering (om te compenseren voor verschillende krimpkennis van verschillende staalsoorten) alsook gemak van fabricage en herconditieing.
Tijdens de gietoperatie wordt de koperbekleding blootgesteld aan vervorming (een verandering in de interne afmetingen van de kok). Het wordt voornamelijk veroorzaakt door kok slijtage en kok vervorming door thermische en mechanische spanningen.
Controle van warmteoverdracht in de kok wordt bereikt door een gedwongen convectie koelwatersysteem, dat normaal ontworpen is om de hoge warmteoverdrachtsnelheden te accommoderen die resulteren uit het verzileringproces. In het algemeen komt het koelwater aan de kokbodem binnen, passeert verticaal door een reeks parallele waterkanalen gelegen tussen de externe kokwand en een staalbehoudingsmantel, en verlaat aan de top van de kok. De primaire controleparameters zijn namelijk (i) het volume water bij de vereiste water temperatuur, druk en kwaliteit, en (ii) de stroomsnelheid van water uniform door de passages rondom de omtrek van de kokbekleding.
Kok oscillatie is nodig om wrijving en plakken van de verzilerende huls te minimaliseren, en huls scheuring en vloeibaar staal doorbraken te voorkomen, die chaos kunnen veroorzaken op apparatuur en machinedowntime door opruimen en reparaties. Wrijving tussen de huls en kok wordt verminderd door het gebruik van kok smeermiddelen zoals olië of poederfluxen. Oscillatie wordt bereikt ofwel hydraulisch ofwel via motor-aangedreven kamen of hebels die de kok ondersteunen en terugkerend (of oscillerend) bewegen.
Motor aangedreven kamen, die de kok ondersteunen en terugkerend bewegen, worden primair gebruikt. Kok oscillerende cycli zijn veel en gevarieerd met betrekking tot frequentie, amplitude en patroon. Veel oscillatiesystemen zijn ontworpen zodat de cyclus gewijzigd kan worden wanneer verschillende profielgrootten of staalsoorten op dezelfde CG-machine gegoten worden. Echter, er is één kenmerk dat bijna zonder uitzondering is aangenomen, wat een negatieve strip aan de verzilerende huls toepast. Negatieve strip wordt verkregen door de 'neerwaartse slag' van de cyclus te ontwerpen zodat de kok sneller beweegt dan de onttrekkingssnelheid van het profiel dat gegoten wordt. Onder deze omstandigheden worden drukkrachten ontwikkeld in de verzilerende huls die neigen om oppervlakte scheuren en porositeit te verzegelen en dus de sterkte van de huls te verbeteren. Tijdens de 'opwaartse slag' van de cyclus wordt de kok heel snel teruggebracht naar de startpositie en de cyclus wordt dan herhaald. Dus de vorm van de oscillerende cyclus is niet-symmetrisch ten opzichte van tijd.
Elektromagnetische roer (EMR) systemen creëren de elektromagnetische kracht, die op elke volume-eenheid van staal werkt en een roerbeweging in het vloeibare staal tot stand brengt. Een EMR-systeem bestaat uit (i) voedingspakket inclusief transformator en hoge en lage spanning verdeler, (ii) frequentieomzetter, (iii) roerer, (iv) monitor/regelaar, en (v) koelwatersysteem. De toepassing van elektromagnetische roer (EMR) techniek bevordert de vorming van een equiaxiale kristallijne zone in de draad. Het veroorzaakt verfijning van de verzileringstructuur, reductie in de inhoud van inclusies en verbetering in de kwaliteit van het oppervlak, sub-oppervlak en de interne structuur van het gegoten product.
Secundaire koeling
Typisch bestaat het secundaire koelsysteem uit een reeks zones, elk verantwoordelijk voor een segment van gecontroleerde koeling van de verzilerende draad naarmate het door de machine voortschrijdt. Het gesproeide medium is ofwel water of een combinatie van lucht en water.
Drie basisvormen van warmteoverdracht treden op in deze regio:
- Straling – Het is de overheersende vorm van warmteoverdracht in de bovenste gebieden van de secundaire koelkamer.
- Conductie – Naarmate het product door de rollen gaat, wordt warmte overgedragen door de huls als conductie en ook door de dikte van de rollen, als gevolg van de geassocieerde contact. Deze vorm van warmteoverdracht volgt de Fourier wet. Deze vorm van warmteoverdracht treedt ook op door de beheersingsrollen.
- Convectie – Dit warmteoverdrachtsmechanisme treedt op door snel bewegende gesproeide waterdruppels of mist van de spuitmondstukken, die de stoomlaag naast het staaloppervlak penetreren, en vervolgens verdampen.
Specifiek dient de secundaire koeling warmteoverdracht de volgende functies:
- Verbeteren en regelen van de verzileringssnelheid, en voor sommige CG-machines volledige verzilering in deze regio bereiken
- Draadtemperatuurregeling via aanpassing spuitwater intensiteit
- Machine beheersing koeling
Draadbeheersing
In CG-machines moet de gegoten draad door rollen ondersteund en geleid worden van het verticale naar het horizontale vlak. Het beheersingsgebied is een integraal deel van het secundaire koelgebied. Een reeks vasthoudende rollen bevatten de draad, uitgebreid over tegenoverliggende draadvlakken. Randrolbeheersing kan ook vereist zijn. De focus van dit gebied is om draadgeleiding en beheersing te bieden tot de verzilerende huls zelfondersteunend is.
Om inbreuken op staalproductkwaliteit te voorkomen, moet zorgvuldig overwogen worden om spanningen geassocieerd met de rolindeling en draad ontbuiging te minimaliseren. Dus rolindeling, inclusief afstand en roldiameters, worden zorgvuldig geselecteerd om tussen-rol uitbukking en vloeibaar/vaste interface spanningen te minimaliseren.
Om deflexies te beperken, worden de rollen in meerdere walslagers ondersteund. Deze lagers worden blootgesteld aan hoge belasting, lage snelheden, spatwater, en hoge temperaturen. De rollen worden normaal ondersteund in bolle walslagers en cilindrische walslagers van diverse ontwerpen (open, afgedicht, ongesplitst of gesplitst). In de bovenste segmenten worden naaldrol lagers doorgaans gebruikt.
Draadondersteuning vereist het behoud van de draadvorm, aangezien de draad zelf een verzilerende huls is met een vloeibare kern die uitbukkende ferrostatische krachten bezit van hoofddruk gerelateerd aan machinehoogte. Het gebied van grootste zorg is hoog in de machine. Hier is de uitbukkende kracht relatief klein, maar de huls is dunner en op zijn zwakste. Om deze inherent zwakte te compenseren en hulsruptuur en resulterende vloeibaar staal doorbraken te voorkomen, is de roldiameter klein met nauwe afstand. Net onder de kok worden alle vier de vlakken typisch ondersteund, met alleen de brede vlakken ondersteund in lagere regio's van de machine.
Buigen en rechtzetten
Even belangrijk voor draadbeheersing en geleiding van het verticale naar horizontale vlak zijn de ontbuigings- en rechtzettingskrachten. Als ontbuiging plaatsvindt, is de buitenstraal van de vaste huls onder spanning, terwijl de binnenstraal onder druk staat. De resulterende vervorming wordt bepaald door de boogstraal samen met de mechanische eigenschappen van de staalsoort die gegoten wordt. Als de vervorming langs de buitenstraal excessief is, kunnen scheuren optreden, wat de kwaliteit van het staal ernstig beïnvloedt. Deze vervormingen worden typisch geminimaliseerd door een meervoudig ontbuigingsproces te incorporeren, waarbij de stralen progressief groter worden om het product geleidelijk in het horizontale vlak te rechtzetten.
Dummy staaf
Dummy staven zijn meestal van verschillende typen volgens hun ontwerp. Dit zijn (i) starre dummy staven, (ii) dummy staven met starre bewegende delen en uitvouwbare (pneumatische) secties, en (iii) dummy staven met bewegende delen (ketting type).
Starre type dummy staven zijn eenvoudig te bedienen en simpel in ontwerp. Ze hebben operationele betrouwbaarheid. Ketting type dummy staven worden bij elke soort CG-machines gebruikt. Afhankelijk van de mobiliteit van de secties, kunnen de dummy staaf ketens starre of uitvouwbare secties hebben. Dummy staven met starre secties zijn uitgerust met hydraulische mechanismen voor verplaatsen en vasthouden van rollen. Dummy staven met uitvouwbare secties worden gebruikt met veer-type vasthouden van rollen. Sommige CG-operateurs prefereren starre dummy staven voor multi-draad CG-machines van radiale type, die het versnellen van het proces van voorbereiding van CG-machine draad toelaten.
De starre dummy staaf is een gebogen balk van eenzelfde doorsnede die in de CG-machine gegoten moet worden. De balk is gebogen om de krommingsstraal van de procesas van de CG-machine te matchen. De voeding van de starre dummy staaf in de kok wordt omhoog uitgevoerd door de machine rolleiding. De starre dummy staven zijn eenvoudig te fabriceren en te gebruiken.
Ontwerp van het hoofd van een dummy staaf is gebaseerd op de voedingsmethode, plaatsing in de kok, installatie van de afdichting en koeling, alsook de methode van koppeling met en scheiding van het gegoten profiel. Het apparaat voor verwijdering en opslag van dummy staven is ontworpen voor elk specifiek profiel. Levering en voeding van dummy staven in de kok, hun scheiding van het gegoten profiel en verwijdering na doorvoering door rolleidingen, en vastzetten in de niet-werkende positie worden uitgevoerd door middel van speciale machines, die vaak uitgerust zijn met speciale hulpmiddelen. Dummy staven kunnen op twee manieren in de kok gevoed worden, namelijk naar beneden en naar boven.
Faciliteiten na buigings- en rechtzettingssectie
Na rechtzetten wordt de draad op roltafels naar een afsnijmachine vervoerd waar het profiel op de gewenste lengte geknipt wordt. Er zijn twee typen afsnijmachines namelijk (i) zuurstof-brandstof brander en mechanische scharen. Zuurstof-brandstof branders worden gebruikt voor grote profielen zoals platen en bloemen. Knopen worden ofwel door branders of scharen geknipt. Na knippen op de gewenste lengte, passeert het gegoten product door het product identificatiesysteem waar de productidentificatie ofwel gestempeld of geschilderd wordt. Hierna, afhankelijk van de vorm of graad, wordt het gegoten staalprofiel ofwel in intermediaire opslag geplaatst, of warm opgeladen in de herverhittingsoven voor warmwalsen of verkocht als half-fabrikat. In het geval van kleinere profielen wordt het gegoten product overgebracht naar de koelbedden die overwegend van de omkeertype lopende balk zijn om de productrechtte te handhaven.
Productieproces
- Afkantenmachines uitgelegd: Doel, toepassingen en belangrijkste kenmerken
- Expertgids voor boor- en tappenmachines: Aanpassing & veelzijdigheid
- Freesmachines begrijpen: typen, functies en toepassingen
- Doodgieten: Principes, Typen en Industriële Toepassingen
- Hoe Sleufmachines Werken: Principes en Mechanismen Uitgelegd
- Boormachine Uitgelegd: Types, Gebruik en Toepassingen
- Freesmachines: typen, functies en toepassingen in CNC-productie
- EvoDeco Eenspindel Draaimachine & Complete Tornos/Almac CNC Suite
- Kenmerkende Eigenschappen van Industriële Machines en Apparatuur
- CNC Machines Uitgelegd: Typen, Componenten en Belangrijkste Voordelen
- Bronsgieten Uitgelegd: Proces, Toepassingen en Industriële Gebruik