



Van Oude Fibulae tot Moderne Fabricage: De Veiligheidsspeld Uitgelegd
Achtergrond
De moderne veiligheidsspeld – een elegante opgerolde staaldraad verscherpt aan één uiteinde en voorzien van een vangplaat – ontstond in New York City rond 1825.
Uitvinder Walter Hunt, verschuldigd aan een $15 lening, ontwierp de eerste "veilige speld" om kleding te bevestigen terwijl de vingers van de drager beschermd bleven. Hij octrooieerde het ontwerp in 1849 en verkocht het voor $400. Hoewel het basisconcept onveranderd is gebleven, hebben vooruitgang in staalmetallurgie en geautomatiseerde fabricage de productie verfijnd.
In 1864 introduceerde E.J. Manville de eerste automatische vier-glijmachine, een directe voorloper van de hoge-snelheid productielijnen die vandaag gebruikt worden.
Ondanks zijn moderne uiterking, strekt de veiligheidsspeld's voorouders zich uit tot de oudheid. Opgerolde bronzen speldens, vaak verguld, zijn in Egyptische graven uitgegraven. Grieken en Romeinen noemden ze fibulae (Latijn voor speld) en gebruikten ze zowel voor het bevestigen van kleding als als sieraden.
Daterend uit de 7e eeuw v.Chr.,avaient geelaboratie gedecoreerde fibulae leeuwen, sphinxen, en andere motieven. Een Iraanse speld uit dezelfde eeuw leek een menselijke hand met twee leeuwen gekoppeld kop-aan-staart, terwijl een Etruskische fibula uit de 8e eeuw eenden toonde. Naarmate het Romeinse Rijk zich uitbreidde, verspreidde de fibula zich door de oude wereld.
Tijdens de Middeleeuwen keerde het ontwerp terug naar een simpele rechte speld. Gewone mensen gebruikten houten spiezen, terwijl de welgestelden speldens maakten van been, ivoor, zilver, goud, of messing. In de 15e eeuw ontstond getrokken-draadproductie – nog steeds de fundering van moderne veiligheidsspeldens.
Vandaag de dag is de detailhandel naaimarkt de grootste consument van veiligheidsspeldens, terwijl de was- en schoonmaakindustrie het commercieel gebruik domineert.
Grondstoffen
De meest voorkomende metalen gebruikt in veiligheidsspeldens zijn veerstaal, messing, en roestvrij staal.
Veerstaal – een legering van ijzer met een hoog koolstofgehalte (overschrijdend 0,5%) – levert de treksterkte en veerkracht nodig voor frequente buiging en terugkeer naar de oorspronkelijke vorm.
Messing is een legering van ongeveer twee-derde koper en een derde zink. Hoewel duurder dan veerstaal, biedt messing een hoge glans, is niet-magnetisch, en kan gemakkelijk gevormd worden; de kracht is voldoende voor de meeste veiligheidsspeldentoepassingen.
Roestvrij staal bevat chroom en nikkel (of mangaan als substitut). Met een spiegel-achtige afwerking, weerstaat het corrosie, staat hoge temperaturen, en levert superieure kracht. In sommige gevallen dient laag-koolstof ferrietisch roestvrij staal – goedkoper dan vol roestvrij – als kosteneffectieve alternatief.
Andere grondstoffen omvatten bekledingen en plateringen. De meest frequente afwerking op veerstaalspeldens is chroom, gevolgd door een finale waslaag. Voor speldens bestemd voor vochtige omgevingen, worden chromaatbehandelingen toegepast om corrosie te voorkomen. Messingspeldens ontvangen vaak nikkelbekledingen, terwyl vergulden – een tumblingproces dat de bovenste messinglaag verwijdert – een heldere, goud-achtige oppervlakte creëert.
Het Productieproces
Moderne veiligheidsspeldproductie is volledig geautomatiseerd. Gespecialiseerde machines voeren meerdere stappen uit, eliminerend de noodzaak voor handmatige arbeid en de efficiëntie verhogend. Een enkele fabriek kan meer dan 3 miljoen speldens per dag produceren – ruwweg 1 miljard per jaar. Terwijl slechts twee VS-bedrijven veiligheidsspeldens produceren, opereren dozijnen wereldwijd.
Maken van de Draad
- Staaldraad wordt geraffineerd van ruw ijzer, een vroeg stadium van ijzerproductie. De erts bevat nog onzuiverheden, inclusief koolstof, wat ijzer broos maakt. In een converter – een hoge-temperatuur oven – wordt zuurstof in gesmolten ruw ijzer gepompt om de koolstof te oxideren. Het resulterende gesmolten staal wordt in platen gegoten via continue gieting, in malen gegoten, en snel afgekoeld door waterstralen. Rechtringrollers vormen de massa in een blok. Het blok wordt gepekt in zuur om oxidelaag te verwijderen, door rollen geleid, warmtebehandeld, en langzaam afgekoold (uitgloven). Het koude metaal wordt dan door progressief kleinere dijzen getrokken om de gewenste dikte te bereiken, met periodieke uitgloving om buigzaamheid te behouden.
Snijden van de Draad
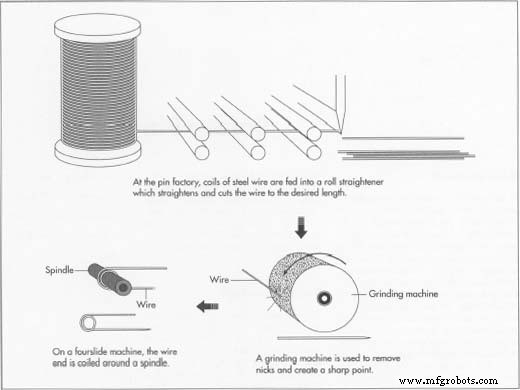
- Rollen hoog-koolstof veerstaaldraad worden op spoelen geladen en in een rolrechtmachine gevoerd. De machine recht zowel de draad op als snijdt deze tot lengtes variërend van één inch tot een voet, verschillende diameters accomoderend.
Vormgeven
- Gesneden draadsegmenten worden naar slijpmachines vervoerd waar één uiteind verscherpt wordt tot een punt en graten worden verwijderd.
- In de vier-glijmachine worden draadsegmenten op een ketting gevoerd en om een spindel opgerold. Het onverscherpte uiteind wordt in een haak gebogen om de kap te ontvangen.
- Gelijktijdig worden staalvelen in de machine van de tegenovergestelde kant gevoerd. Ze worden gestanst in twee-dimensionele vormen die de donut-vormige kap zullen worden.
- Stansen transformeert de platte stukken in driedimensionale kappen.
- De verscherpte, gehaakte draad lijnt uit met de kap; de kap wordt dan over het gehaakte uiteind geklemd, de speld completerend.
- Voor speldens verkocht gereed voor gebruik, opent een mechanisch apparaat de speldens, een proces dat kleinere batchverwerking vereist om verwarring te voorkomen.
Afwerking en Verpakking
- Afgeronde speldens worden in geperforeerde plastic manden geladen. Als platering vereist is, ontvangen staalspeldens chroomplatering terwijl messing speldens nikkelplatering ontvangen. Bij electroplatering worden speldens in een chemisch geladen tank gedompeld; de oplossing deposeert een uniforme metallaque laag.
- Na platering worden speldens afgespoeld, dan in een chemisch bad voor finale polijst geplaatst.
- Ze worden in detergent gewassen, een wasafwerking gegeven, en geïnspecteerd.
- Voltooide speldens worden verpakt: industriële pakketten bevatten typisch 10 groes per doos, terwijl consumentenproducten in detailhandel polybags of blisterverpakkingen verschijnen.
De Toekomst
Hoewel moderne sluitingen als Velcro in de 20e eeuw geïntroduceerd werden, blijft de veiligheidsspeld onmisbaar. De eenvoud, betrouwbaarheid, en lage kost waarborgen de voortgezette relevantie voor de komende eeuw. In veel ontwikkelingsgebieden – India, bijvoorbeeld – zijn veiligheidsspeldens en naalden gewaardeerde erfstukken die door generaties doorgegeven worden, wat de blijvende waarde van deze bescheiden sluiting benadrukt.
Productieproces
- De Deegroller: Van Etrusken tot Moderne Vakmanschap
- Stalen Wol: Geschiedenis, Productie en Veiligheidsinformatie
- Kindveiligheidszitjes: Families Beschermen op de Weg
- De Evolutie en Technologie van Veiligheidsscheermessen
- Stalen Pijp: Typen, Geschiedenis en Moderne Productie
- De Evolutie en Vakmanschap van Moderne Bowlingpinnen
- De Kunst van de Schaar: Van Oude Veerbladen tot Moderne Precisie-instrumenten
- De Evolutie van Badkuipen: Van Oude Baden tot Moderne Productie
- Zink: Eigenschappen, Toepassingen en Productieproces
- De juiste gereedschapstaalgraden kiezen voor optimale prestaties
- Wat is A2 staal? Een veelzijdige, kosteneffectieve gereedschapsstaalkwaliteit voor industriële en houtbewerkingstoepassingen