



GRBL Masterclass: Stap-voor-Stap Opzetten en Besturen van je Arduino-CNC Machine
Als je een eigen CNC-machine bouwt (of gaat bouwen), kom je GRBL zeker tegen. In deze handleiding leer je wat GRBL is, hoe je het installeert en gebruikt voor je Arduino-gebaseerde CNC-machine. Ook: Universal G-code Sender (UGS), een populaire open-source GRBL-controller.
Wat is GRBL?
GRBL is open-source firmware voor bewegingsbesturing van CNC-machines. Je flasht het naar een Arduino → direct een goedkope, hoogwaardige CNC-controller. GRBL gebruikt G-code als input, zet dit om in motorbewegingen via de Arduino-pinnen.
Schema voor context:
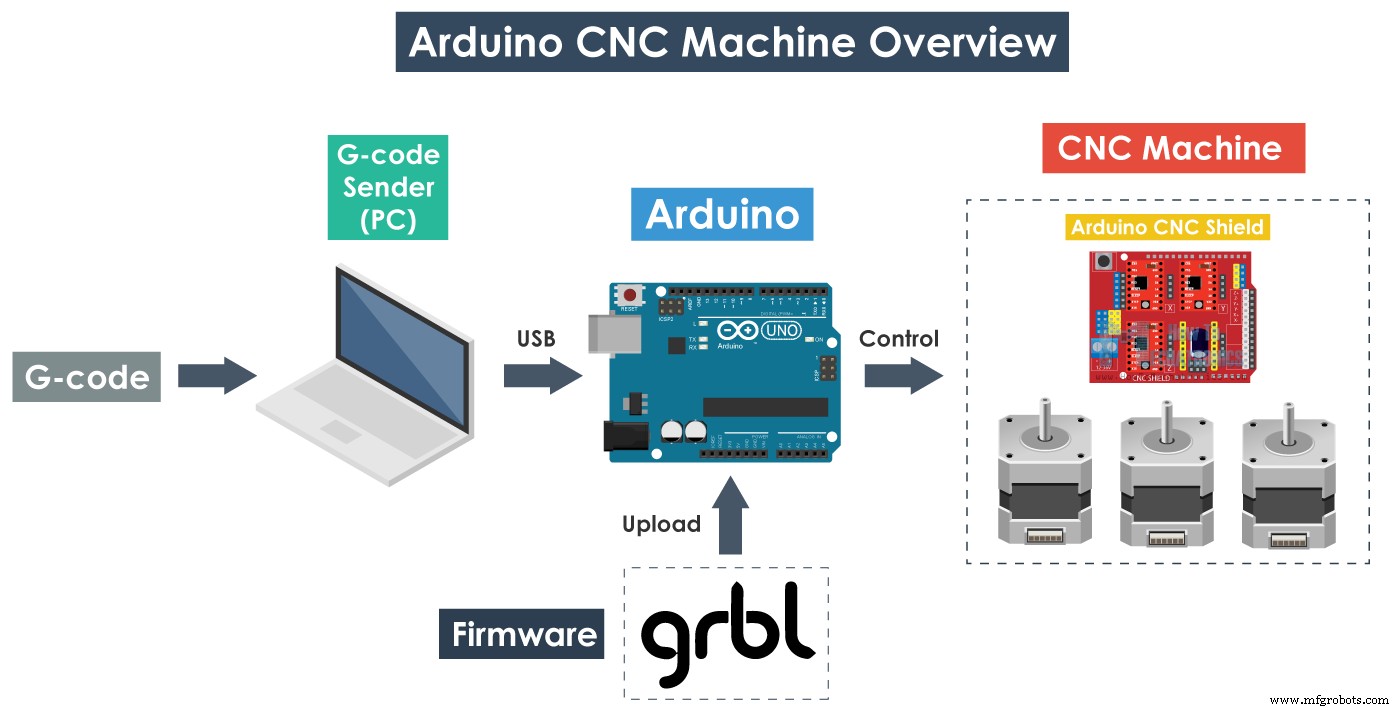
GRBL zit tussen G-code (van controller software) en stappenmotor-drivers. Het *vertaalt* G-code naar stappenmotor-pulsen.
Benodigde Hardware
- Arduino – ATmega328 based: Arduino UNO of Nano.
- Stappenmotoren – Leveren de beweging.
- Drivers – Voor stappenmotoren. Voor kleinere DIY CNC (NEMA 14/17): A4988 of DRV8825.
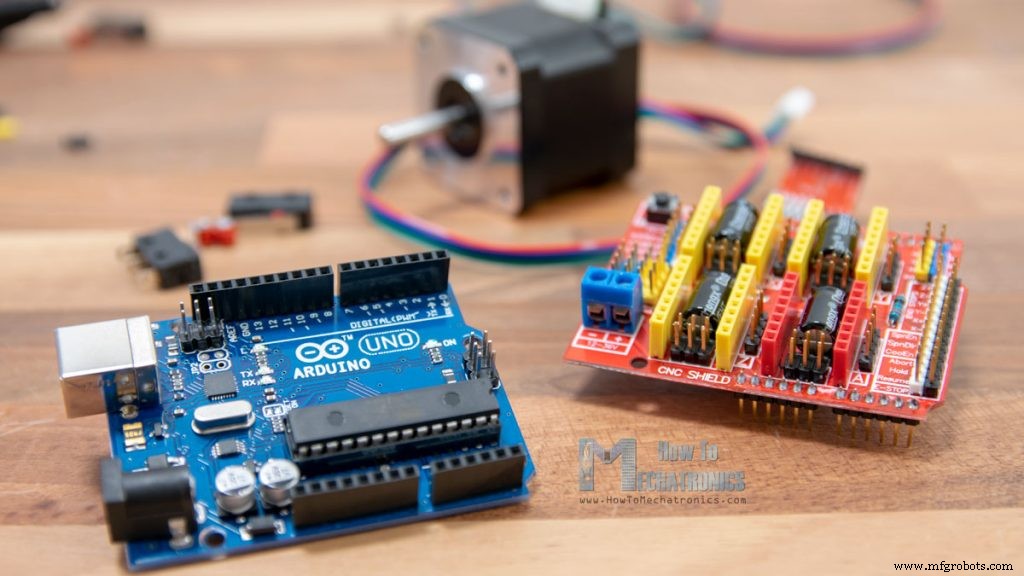
- Arduino CNC Shield – Eenvoudigste manier om drivers aan Arduino te koppelen. Gebruikt alle Arduino-pinnen, aansluitingen voor motoren, spindel/laser, endswitches, koelventilator, etc.
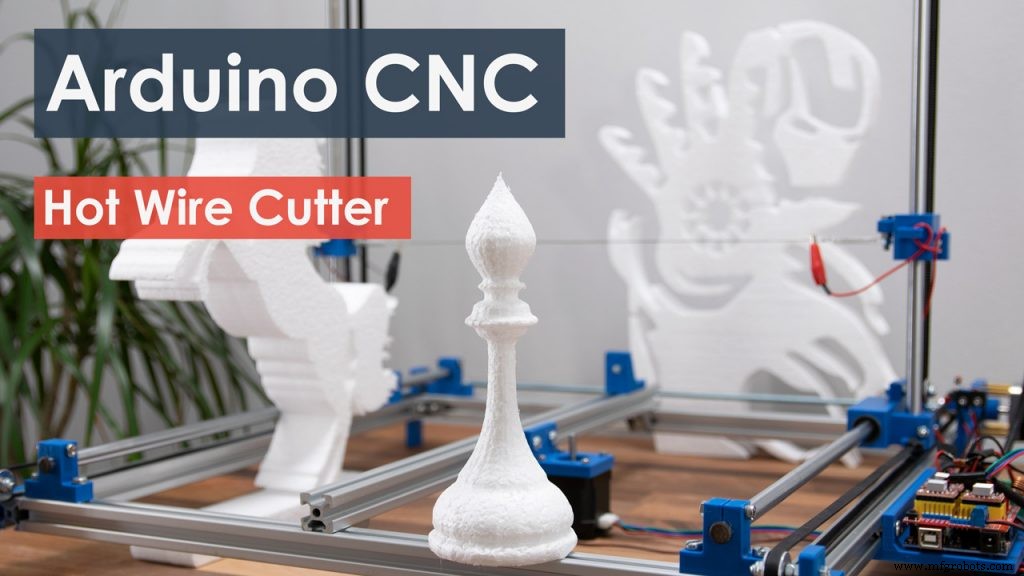
Dit zijn de basiscomponenten. Als voorbeeld mijn DIY CNC schuim snijmachine:
Hoofdgereedschap: draad die schuim smelt/snijdt. Meer details in de specifieke handleiding.
Componenten: NEMA 17 Stappenmotor, A4988 Driver, Arduino CNC Shield, Arduino Uno.
GRBL Installeren
Stap 1: Arduino IDE installeren.
Stap 2: GRBL firmware downloaden van github.com/grbl/grbl.
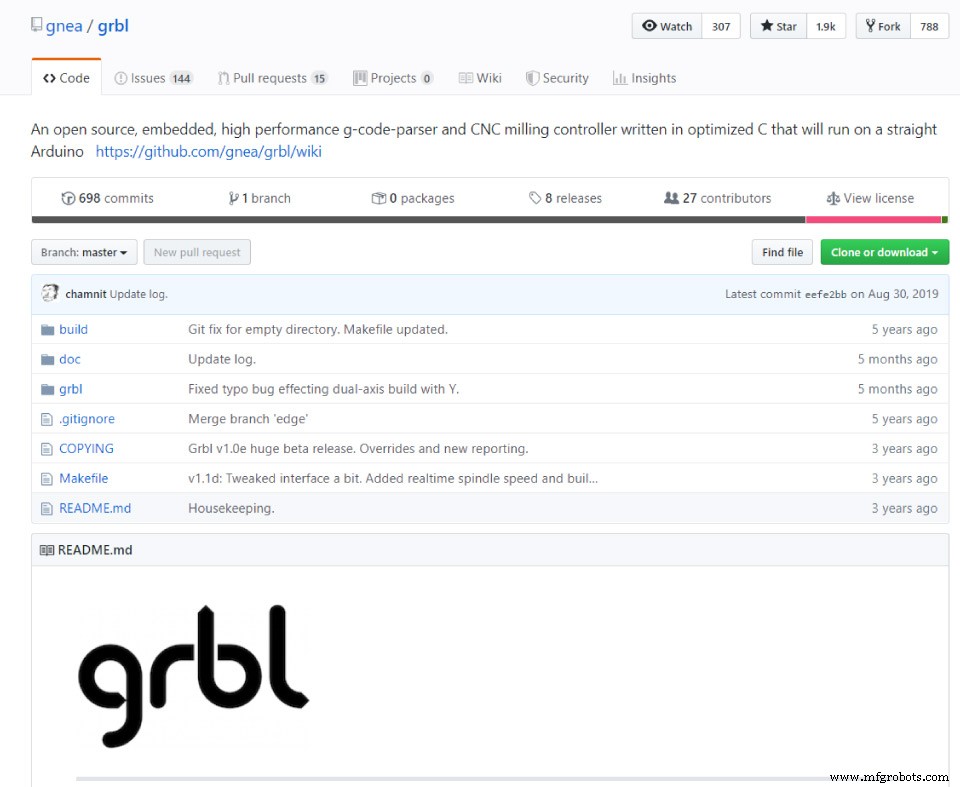
Download als .ZIP, daarna:
- Uitpakken
grbl-master.zip - Arduino IDE: Sketch > Include Library > Add .ZIP Library…
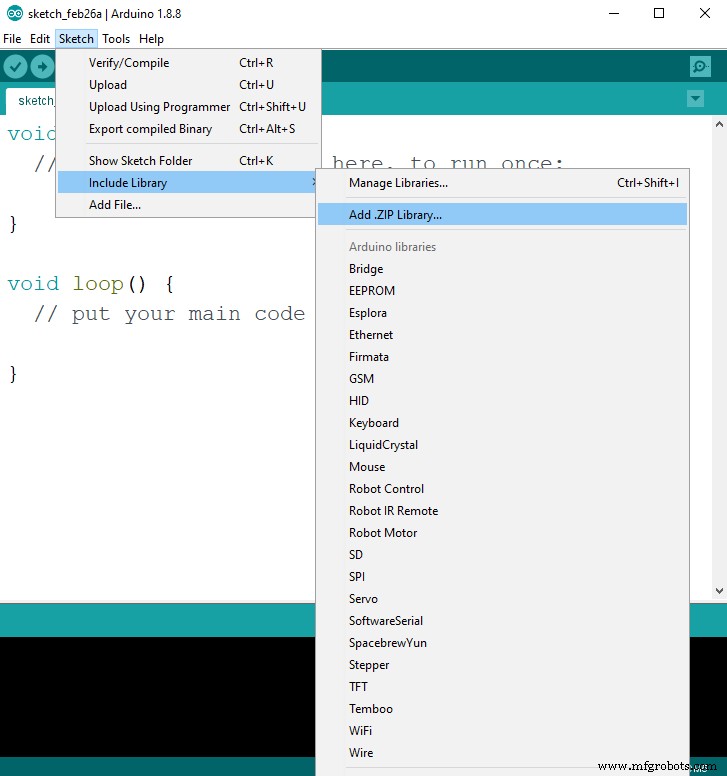
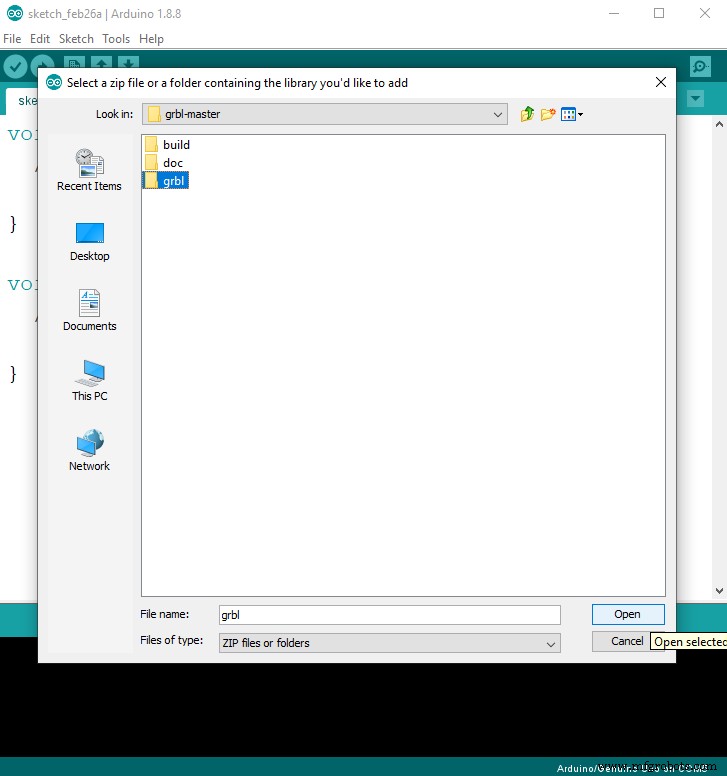
- Navigeer naar uitgepakte map "grbl-master", selecteer map "grbl", klik Open. GRBL is nu als bibliotheek geïnstalleerd.
- File > Examples > grbl > grblUpload. Nieuwe sketch opent (er zit maar 1 regel in, de bibliotheek doet de rest). Selecteer board, COM-poort, upload. Klaar.
GRBL Configureren
Nu GRBL aanpassen aan je machine via Serial Monitor (Arduino IDE). Open Serial Monitor → bericht "Grbl 1.1h ['$' for help]". Baudrate op 115200 zetten als niets verschijnt.
Typ $$ → lijst met instellingen:
$100=250.000 (x, step/mm)
$101=250.000 (y, step/mm)
$102=3200.000 (z, step/mm)
$110=500.000 (x max rate, mm/min)
$111=500.000 (y max rate, mm/min)
$112=500.000 (z max rate, mm/min)
$120=10.000 (x accel, mm/sec^2)
$121=10.000 (y accel, mm/sec^2)
$122=10.000 (z accel, mm/sec^2)
Alle instellingen aanpassen aan jouw machine. Bijv. $100=250 = stappen/mm voor X-as (hoeveel stappen voor 1mm).
Tip: laat standaardwaarden staan. Einfachere configuratie via controller software (volgende sectie).
GRBL Controller Software
GRBL geïnstalleerd → Arduino leest G-code en controleert machine. Maar we hebben interface nodig om G-code te sturen. Veel opties (open source en commercieel). We gebruiken Universal G-code Sender (UGS).
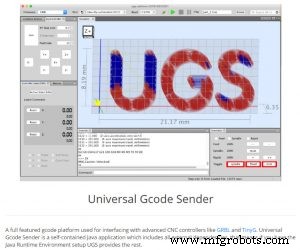
Universal G-code Sender Gebruiken
Voorbeeld: UGS 2.0 Platform. Download, uitpakken, map "bin", start "ugsplatform" (Java-programma → vereist Java Runtime Environment).
Eerst machine configureren / GRBL parameters instellen via UGS Setup Wizard (veel handiger dan Serial Monitor).
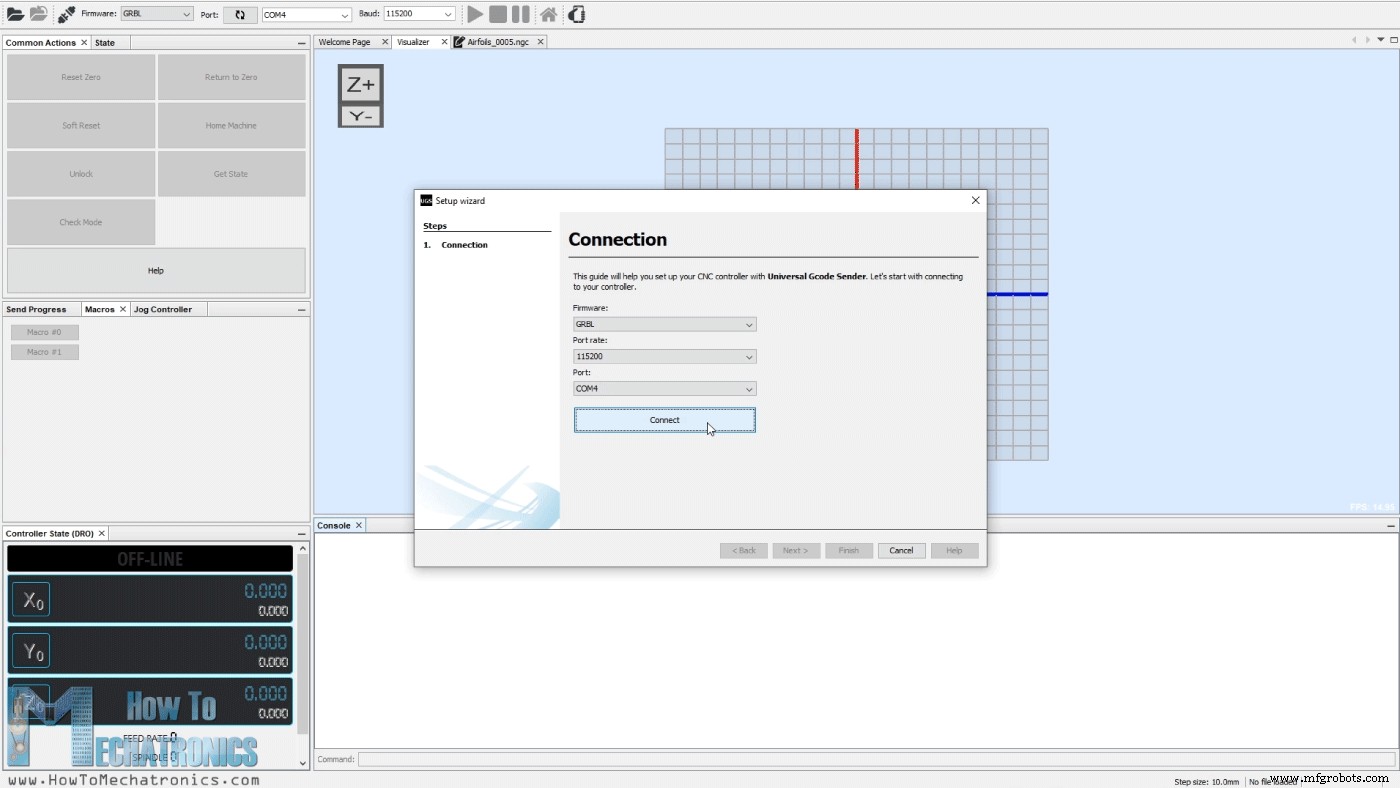
Stap 1: Baudrate (115200) en poort selecteren. Na verbinding: stap 2, motorrichting controleren.
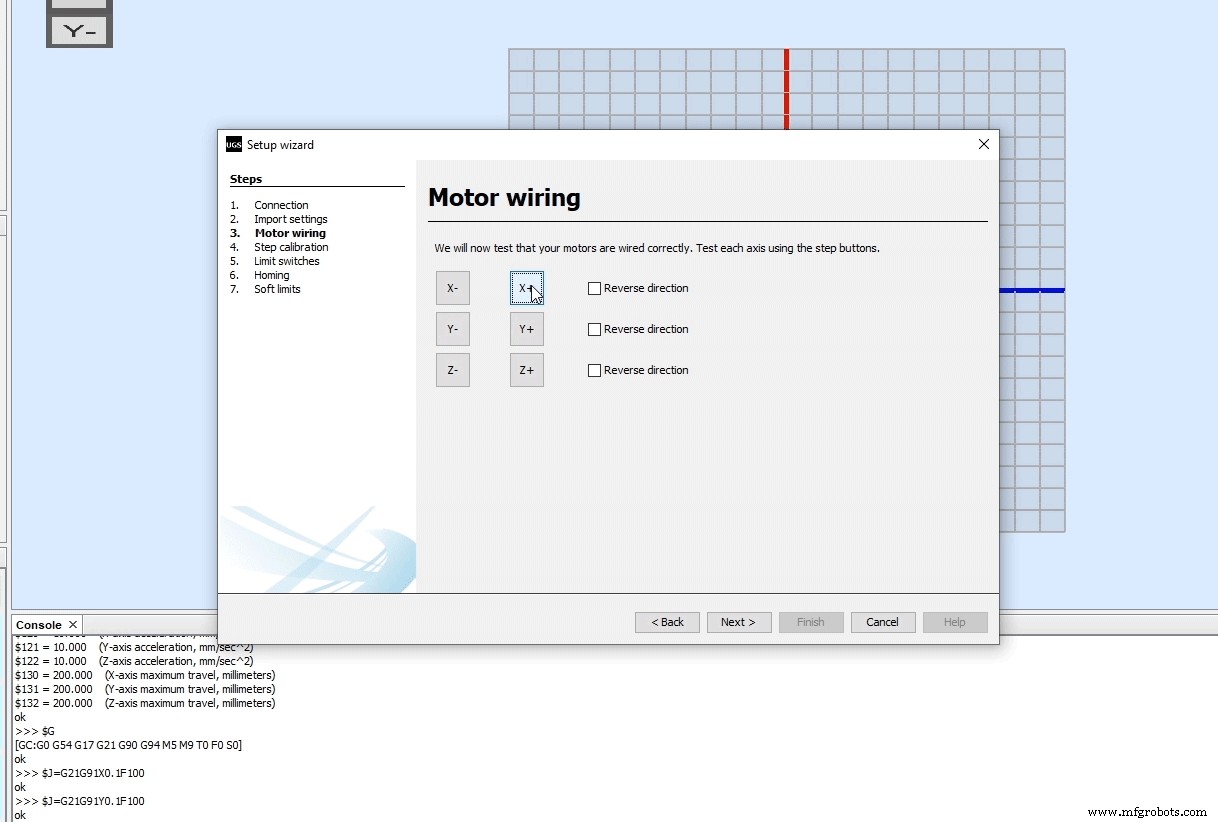
Richting omdraaien via wizard of motor draden omwisselen op CNC Shield.
Stap 3: steps/mm instellen. Wizard berekent waarde.
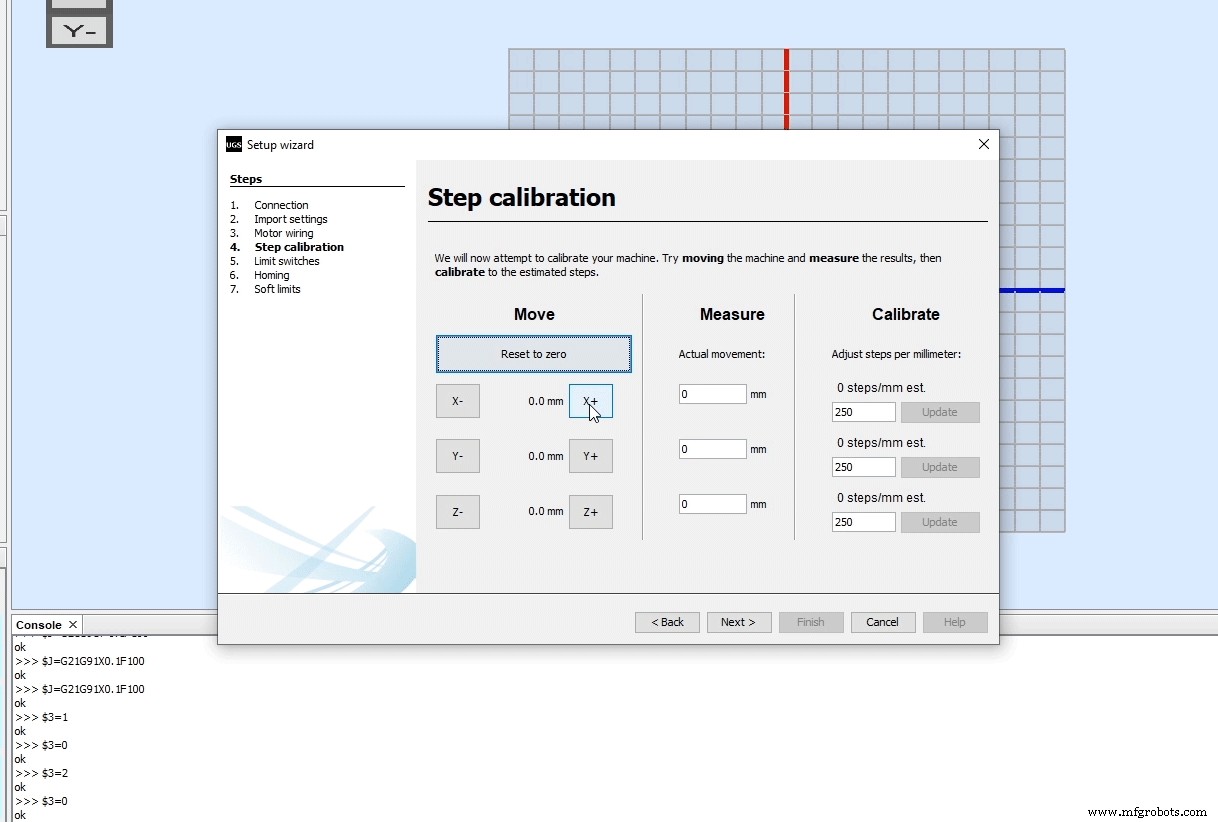
Standaard 250 stappen/mm. Klik "x+" → motor doet 250 stappen. Meet echte verplaatsing (lineaal), voer in bij "Actual movement". Wizard berekent nieuwe waarde.
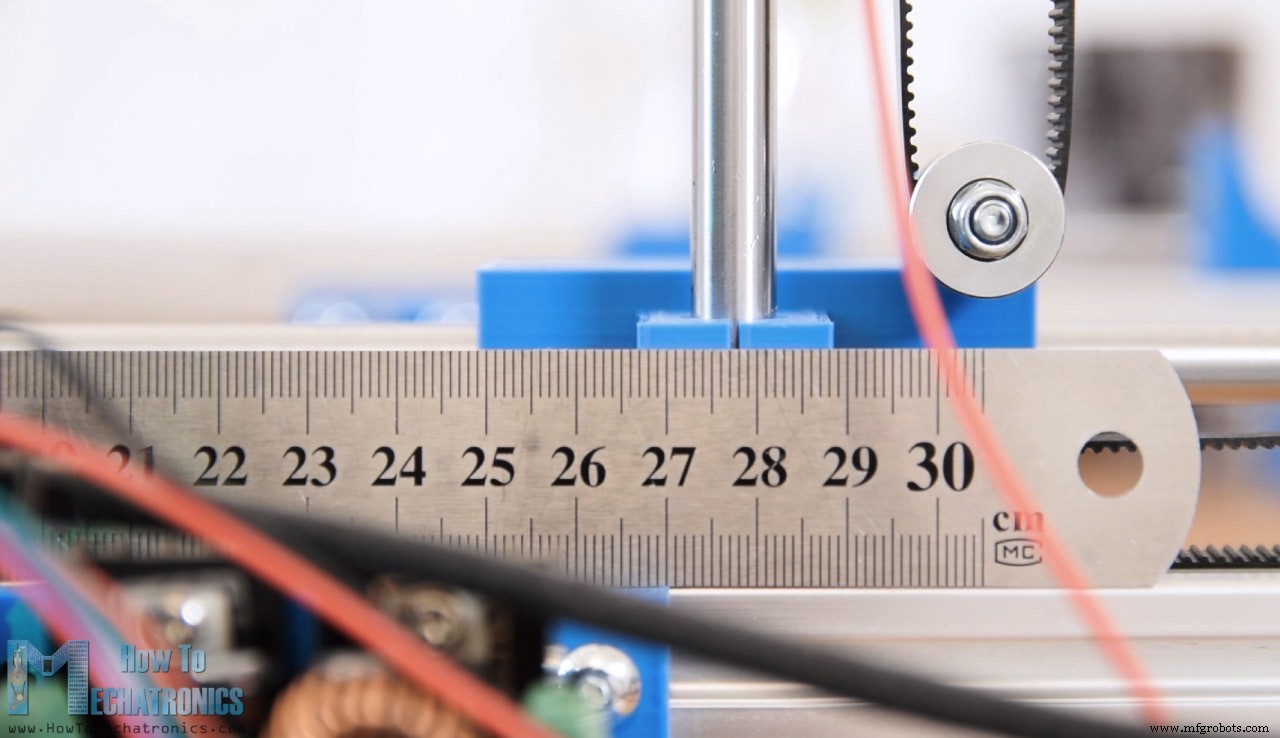
Mijn machine: 3mm verplaatsing → wizard stelt 83 stappen/mm voor.
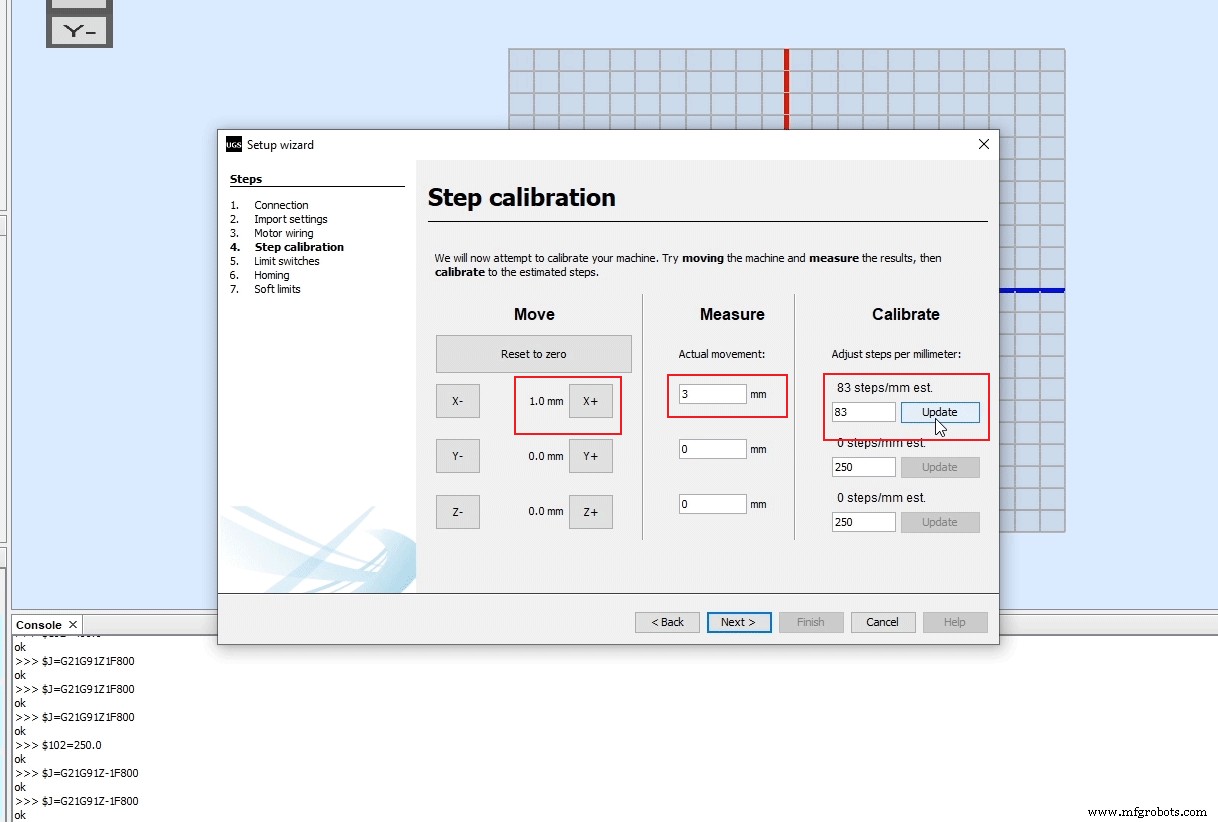
Na update: 1mm in software = 1mm op machine.
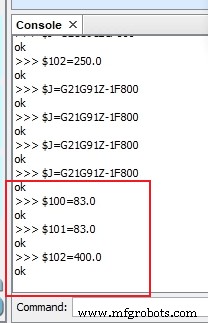
In UGS console zie je uitgevoerde commando's. Bijv. $100=250 → $100=83.
Stap 4: Endswitches inschakelen en testen.
Normaal Open of Normaal Gesloten instellen, eventueel inverteren.
Let op: soms Z-as endswitch uitschakelen. Bij mijn schuim snijmachine (2-as) moest ik Z-as uitschakelen voor correct homingen. Bewerk config.h in Arduino library map (Documents\Arduino\libraries).
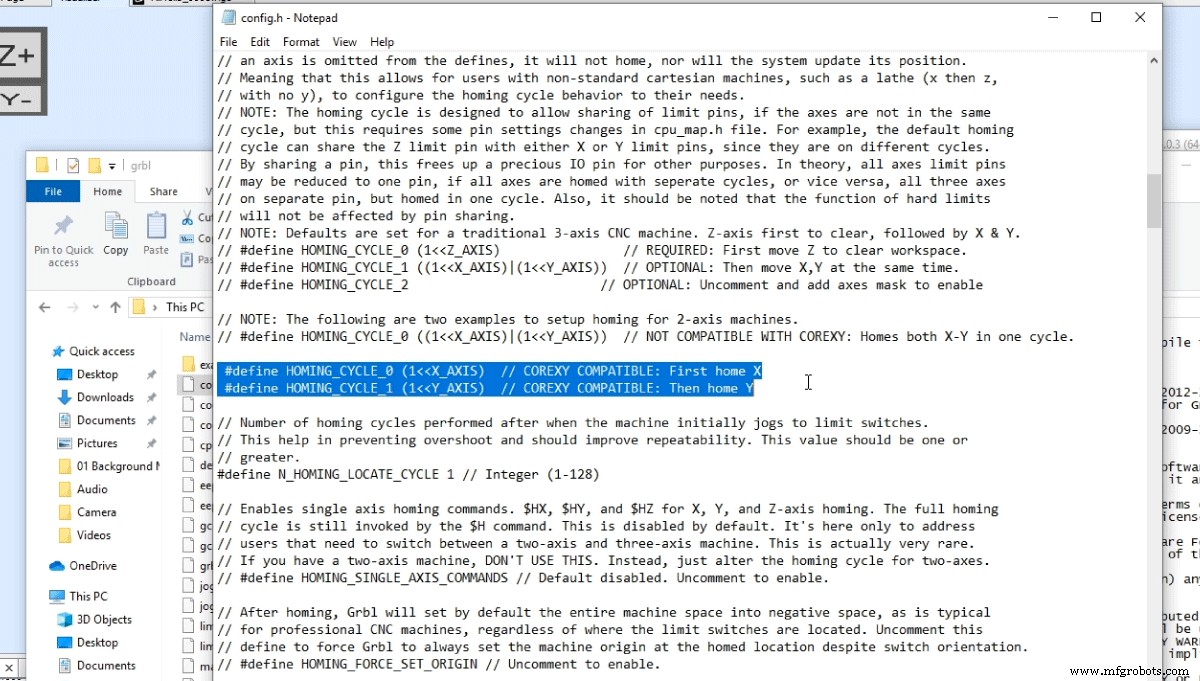
Zoek homing cycle regels: standaard 3-as uitcommentariëren, 2-as instelling activeren. Opslaan en grblUpload opnieuw flashen.
Stap 5: Homing in/uitschakelen.
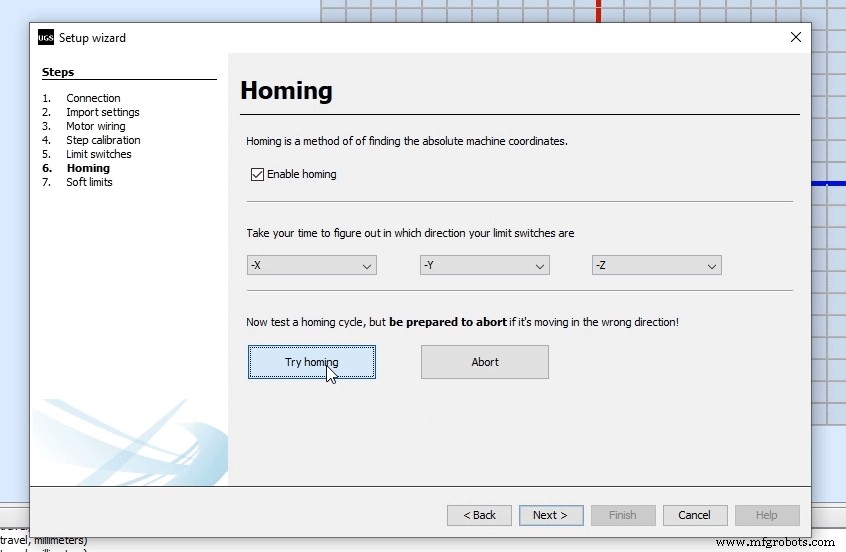
"Try homing" → machine beweegt naar endswitches. Verkeerde richting? Inverteren.
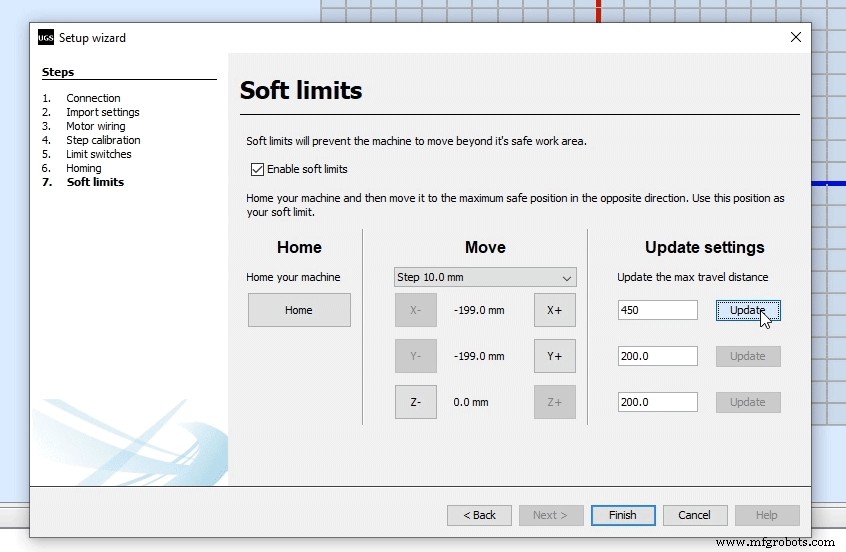
Stap 6: Soft limits inschakelen.
Soft limits voorkomen beweging buiten werkgebied.
Conclusie
Dankzij GRBL en Arduino is een DIY CNC-machine snel operationeel. Basics behandeld – voldoende om je eerste machine draaiend te krijgen.
GRBL heeft veel meer instellingen/mogelijkheden. Documentatie op GitHub Wiki.
Andere open-source GRBL controllers: GRBLweb (browser), GrblPanel (Windows GUI), grblControl (Windows/Linux GUI), Easel (browser). Probeer ze uit, kies wat bij je past.
Productieproces
- Slimme spaarpot bouwen: Muntenacceptor besturen met Arduino Nano
- Een LED bedienen via Bluetooth met Arduino – Eenvoudige DIY Handleiding
- Waarom CNC Zwitserse Machines Uitblinken in Precisie Draaien
- Meesteren van CNC-sieradenbewerking: een complete gids
- Hoe Een Gebruikte CNC-machine Te Vinden – Een Uitgebreide Gids
- Hoe Een Gebruikte CNC-machine Te Reinigen: Expert Tips Voor Levensduur En Herverkoopwaarde
- CNC G-code genereren met ArtCAM: Stap-voor-stap handleiding
- Valkuilen Vermijden bij Aankoop Gebruikte CNC-Machines
- De Juiste CNC-Machine Kiezen: Een Praktische Gids
- CNC-machines automatiseren: bewezen strategieën voor hogere doorvoer en efficiëntie
- Millport SmartLathez 1740 CNC Draaibank – Precisie & Vermogen