



Bladmetaal Toleranties Beheersen: Praktische Inzichten Voor Precisieproductie
Bij het kiezen van een fabrikant voor uw bladmetaalonderdelen, komt de term tolerantie vaak op. Iedereen wil dat hun onderdelen exacte replica's zijn van hun modellen, maar in de waarheid moet er altijd wat wiggle room zijn in de definitie van perfectie. Die variatie is wat we allemaal tolerantie noemen. Hoewel de term constant gebruikt wordt, kan de realiteit van productietoleranties best ingewikkeld raken afhankelijk van het proces in kwestie. Dit bericht zal machinen, 3D-printen en bladmetaalprocessen vergelijken en hoe ze haalbare toleranties beïnvloeden.
Bladmetaal Fabricage vs. Machinen vs. 3D-Printen
Machinen en 3D-printen zijn hoogprecieze productiemethoden, die nauwkeurig materiaal verwijderen of toevoegen (respectievelijk) om een eindgeometrie te produceren. Bladmetaal is een iets minder precieze productiemethode die vertrouwt op het snijden, buigen en rekken van dunne bladen metaal om een eindgeometrie te produceren. De losser toleranties die bereikt worden door de bladmetaalmethode zijn een product van de hoogst variabele processen die gebruikt worden om een geometrie te bereiken.
Machinen biedt het meest begrepen referentiekader voor productietoleranties. We zien vaak machinetolerantieblokken op bladmetaaltekeningen, zoals deze aan de rechterkant.
In ingenieursopleiding leren ze dat ±0,005 inch (0,127mm) voor drie significante cijfers de basistolerantie is. Dit is mogelijk omdat er één machine is die kenmerken creëert ongeacht al gemaakte kenmerken. Het maakt niet uit of u een gat op een plek boort, de volgende gatpositie en -grootte zal uitsluitend bepaald worden door de machine die de snede maakt.
3D-printen is ook een precieze productiemethode, hoewel het daadwerkelijke precisieniveau wordt bepaald door de gebruikte materialen en processen. Houd er rekening mee, zoals machinen, 3D-printen creëert kenmerken op een onderdeel ongeacht de kenmerken die ervoor kwamen. Het zal doorgaan met het toevoegen van materiaal aan de benodigde plekken en een hoog niveau van precisie handhaven (ervan uitgaande dat uw ontwerp het onderdeel tijdens de productie goed ondersteunt). Hier bij Protolabs variëren 3D-printtoleranties van ± 0,002 inch tot ± 0,012 inch (± 0,051mm tot 0,305mm).
|
Tenzij anders vermeld: |
|
|
.XX |
±0.01 |
|
.XXX |
±0.005 |
|
.XXXX |
±0.0005 |
|
Hoeken |
± 0.5* |
In een zin loopt bladmetaal een lijn tussen productie en ambachtelijke goederen. We buigen en rekken materiaal om een eindgeometrie te bereiken. We voegen geen metaal toe en verwijderen het met een enkele hoogprecieme machine. Feitelijk vereist bladmetaalproductie bijna een dozijn machines, afhankelijk van de benodigde kenmerken. Zelfs het meest basale gevormde onderdeel vereist een snijmachine en een buigmachine, elk met zijn eigen toleranties en beperkingen.
Protolabs Bladmetaal Toleranties
We splitsen toleranties in twee categorieën.
- Toleranties op één oppervlak
- Toleranties over meerdere oppervlakken
Toleranties op één oppervlak zijn veel strakker dan die over meerdere oppervlakken. Wanneer kijkt naar een enkel oppervlak, worden de meeste kenmerken gecreëerd met één machine, een laser of perforator. Als machinen en 3D-printen, stelt dit ons in staat strakkere toleranties te handhaven. Het wordt wat minder duidelijk wanneer we buigingen aan de geometrie introduceren.
Toleranties Op Één Oppervlak
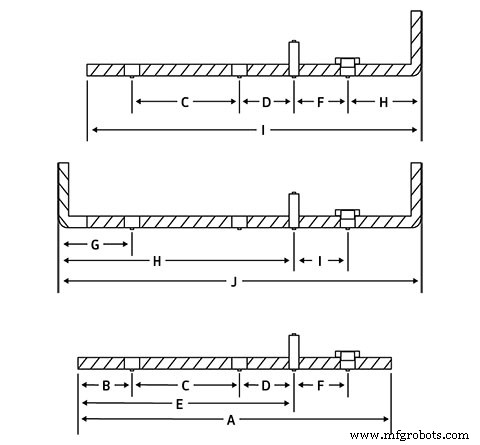
Raadpleeg de onderstaande tabel voor standaard toleranties voor elk gemarkeerd gedeelte van het onderdeel.
|
Kenmerk |
Referentie |
Tolerantie +/- |
|
Rand tot Rand |
A |
0.005 inch (0.13mm) |
|
Rand tot Gat |
B |
0.005 inch (0.13mm) |
|
Gat tot Gat |
C |
0.005 inch (0.13mm) |
|
Gat tot Hardware* |
D |
0.010 inch (0.25mm) |
|
Rand tot Hardware* |
E |
0.010 inch (0.25mm) |
|
Hardware tot Hardware* |
F |
0.015 inch (0.38mm) |
|
Buiging tot Gat |
G |
0.015 inch (0.38mm) |
|
Buiging tot Hardware* |
H |
0.015 inch (0.38mm) |
|
Buiging tot Rand |
I |
0.010 inch (0.25mm) |
|
Buiging tot Buiging |
J |
0.015 inch (0.38mm) |
*Hardware wordt beschouwd als stiftjes, moeren, stand-offs, of andere zelf-befestigende producten.
Toleranties Over Meerdere Oppervlakken
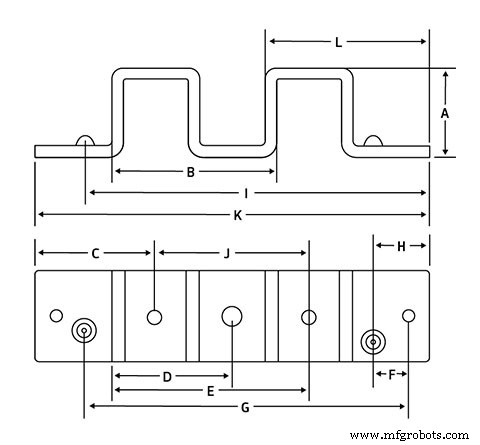
Raadpleeg de onderstaande tabel voor standaard toleranties voor elk gemarkeerd gedeelte van het onderdeel.
|
Kenmerk |
Referentie |
Tolerantie +/- |
|
Buiging tot Buiging |
A |
0.015 inch (0.38mm) |
|
Buiging tot Buiging |
B |
0.030 inch (0.76mm)* |
|
Rand tot Gat |
C |
0.015 inch (0.38mm) |
|
Buiging tot Gat |
D |
0.030 inch (0.76mm)* |
|
Buiging tot Gat |
E |
0.030 inch (0.76mm)* |
|
Gat tot Gevormd Kenmerk |
F |
0.010 inch (0.25mm) |
|
Gat tot Gevormd Kenmerk |
G |
0.030 inch (0.76mm)* |
|
Rand tot Gevormd Kenmerk |
H |
0.010 inch (0.25mm) |
|
Rand tot Gevormd Kenmerk |
I |
0.030 inch (0.76mm) |
|
Gat tot Gat |
J |
0.020 inch (50mm)* |
|
Rand tot Rand |
K |
0.030 (.76mm) * |
|
Rand tot Buiging |
L |
0.030 (.76mm) * |
*Niet-cumulatief.
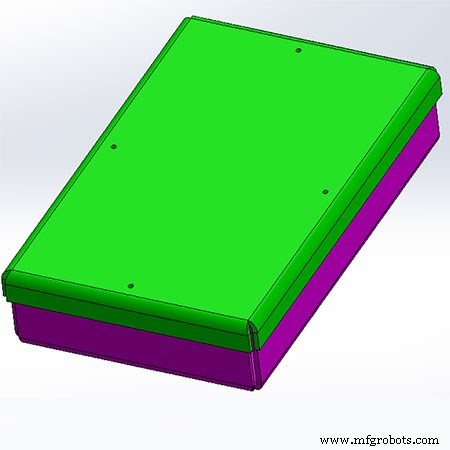
Een bladmetaal doos met een basis deksel kan er simpel uitzien in ontwerp, maar er zijn nuances om te overwegen om een goede pasvorm te garanderen.
De Stapelstrijd
Laten we deze doos en deksel gebruiken als een bladmetaal toleranties case study. Dit stelt ons in staat de implicaties van bladmetaalproductie op haalbare toleranties te analyseren. Deze montage is bedrieglijk in zijn eenvoud. Terwijl we een diepe duik nemen in het ontwerp, kijk naar de nuances betrokken bij het ontwerpen van goede bladmetaalonderdelen.
Eerst, kijk naar het groene deksel. Dit onderdeel heeft vier flenzen gevormd op vanaf het centrumgedeelte. Dit centrumgedeelte heeft vier gaten gebruikt om het deksel te monteren op de roze doos eronder. Deze vier gaten worden door een laser gesneden en hun positie en grootte wordt strak gecontroleerd door een computergestuurd proces. Deze gaten zullen precies gelokaliseerd zijn en vrij van de impact van de omringende buighoek en lineaire toleranties.
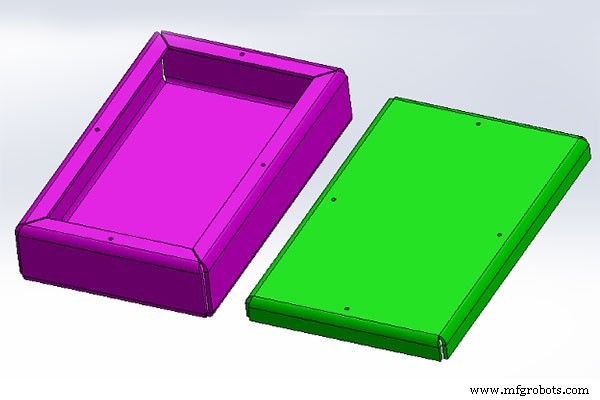
Met het bladmetaal deksel verwijderd, onthullen extra kenmerken die helpen een goed ontworpen doos met deksel te creëren.
De situatie is iets anders voor de gaten in onze roze doos. In tegenstelling tot de gaten op het deksel, die allemaal op hetzelfde oppervlak zijn, zijn de gaten op de doos op vier verschillende oppervlakken elk gescheiden door vier buigingen. Het kruisen van de vier buigingen, meten gat-tot-gat, geeft ons een lineaire tolerantie van ±0,030 inch (±0,762mm) en een stapelende hoektolerantie van 1° per buiging. Dit betekent dat de locatie van deze gaten niet bijna zo strak gecontroleerd is als op het deksel. Het is kritiek om dit in gedachten te houden wanneer u bladmetaalcomponenten ontwerpt.
Wat kunt u doen om dit te overwinnen? U kunt de gaten in het deksel openen om misalignement van montagagaten toe te laten of drijvende hardware in de doos gebruiken wat misalignement tussen het deksel en de doos toestaat. Combineer beide benaderingen en u heeft de stapelende toleranties in de doos effectief getrivialiseerd. U eindigt met een functionele montage die betrouwbaar mateert en uw klant verbijsterd met uw bladmetaal ontwerpprowess.
Tolerantie Uittreksels
We produceren precisie bladmetaalcomponenten. Echter, precisie is niet hetzelfde over alle productiemethoden. Een ontwerper kan niet verwachten om machinaal-achtige toleranties in hun bladmetaalonderdeel te houden. Als u dit begrijpt, en bedachtzam bent over ontwerprichtlijnen en uw benadering tot bladmetaal, kunt u ook grote dingen bereiken met uw onderdelen.
Industriële technologie
- Bladmetaal Ponnen: Een Kosteneffectieve Voordeel voor Moderne Productie
- Bladmetaal Ponnen Begrijpen: Proces, Gereedschappen en Toepassingen
- Dun Bladmetaal: Vielzijdige Toepassingen van Roestvrij Staal
- Bladmetaal Recht Trekken: Wat Het Is & Waarom Het Belangrijk Is
- Bladmetaalbewerkingen Uitgelegd: Typen, Technieken & Diagrammen
- Waarom partneren met een lokale metaalbewerker betrouwbaarheid en kosteneffectiviteit verhoogt
- Bladmetaalvorming: technieken & toepassingen voor moderne productie
- Bladmetaalfabricatie meesteren: Uw complete gids
- Meester worden in Sheet Metal Buigen met een Persbrake: Technieken, CNC-kracht en Industrie-inzichten
- Precisie Platenbuigen: Kosten-Effectieve & Betrouwbare Fabricage
- Professionele Plaatmetaalbewerking: Snijden, Vormen en Persen voor Industriële Toepassingen