



Precisie Rechtlijnigheidsmeting voor Kleine Metaalcomponenten
Waar Kwalitatief Kwantitatief Wint
Bij Metal Cutting Corporation, waar we elke dag duizenden staven, buizen en draden op lengte snijden, is rechtlijnigheid een kenmerk waar we vaak mee werken. Dat komt doordat wanneer we centraalloos slijpen, we optimale resultaten krijgen wanneer de onderdelen die we slijpen recht zijn.
Daarnaast duiden onze klanten vaak rechtlijnigheid aan als een belangrijk kenmerk van hun onderdelen, samen met positionering en andere geometrische tolerantie kenmerken.
Rechtlijnigheid is vooral belangrijk voor draden, pennen, buizen en andere cilindrische onderdelen die in een gat moeten passen of met een ander onderdeel moeten samenwerken. De rechtlijnigheid van het materiaal zal ook de loodrechtigheid van het eindsnede beïnvloeden, dus zelfs wanneer rechtlijnigheid zelf niet op een tekening wordt aangeduid, als loodrechtigheid wel is, moet het uitgangsmateriaal recht zijn.
Wat Is Rechtlijnigheid?
In plaats van oppervlakterechtlijnigheid, wat een indicator is van vlakheid langs één lijn op het oppervlak van een onderdeel, is de rechtlijnigheid waar we mee werken een indicatie van hoeveel boog (kromming) er in de as van een onderdeel toegestaan is.
Deze zogenoemde as-rechtlijnigheid wordt in GD&T gesymboliseerd door een rechte lijn en wordt typisch op een technische tekening aangeduid als zijnde binnen X meting over Y lengte — bijvoorbeeld 0,001 inch (0,0254 mm) over 1,0 inch (25,4 mm). Dat betekent dat over een 1 inch lengte van draad, buis of staaf, er geen boog mag zijn die meer dan 0,001 inch meet op zijn piek.
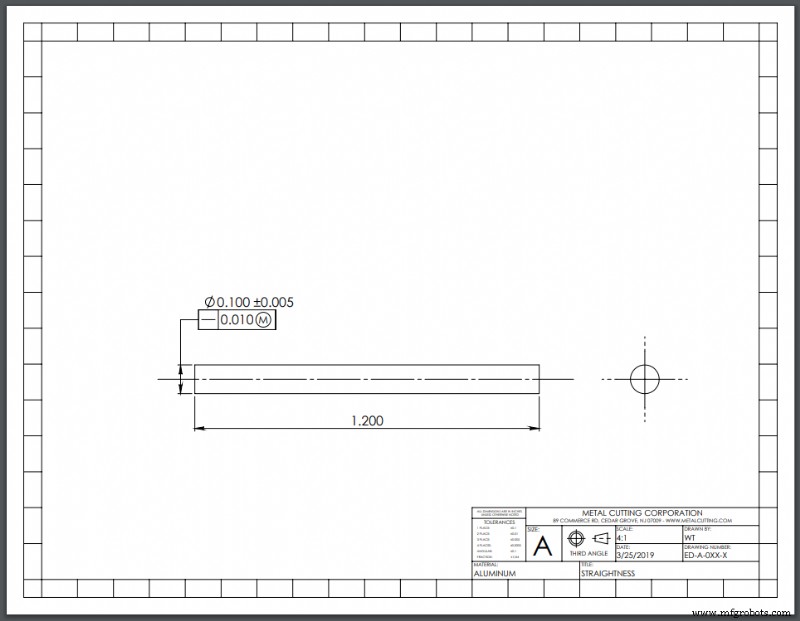
Er is een reeks ASTM-standaarden voor diverse materialen, zoals de ASTM B387-10 specificatie voor staaf, staaf en draad gemaakt van molybdeen en de legeringen ervan; het specificeert de rechtlijnigheidseis als 0,050 inch (1,27 mm) over 1 voet (304,8 mm) lengte.
Als dingen alleen maar zo simpel waren!
De Meetcontroverse
Het lastige deel is dat de as-rechtlijnigheid aanduiding onderwerp is van veel interpretatie.
Als u een absolute perfecte boog van X of minder had en ontdekte dat u dezelfde boog had over elke Y-lengtesectie over de gehele lengte van een onderdeel, dan kunt u zeggen dat het de gespecificeerde rechtlijnigheid X over Y keer vermenigvuldigd over de volledige lengte haalt. Velen zouden echter argumenteren dat dat simpelweg niet de realiteit is en dus geen nauwkeurige maat is voor rechtlijnigheid.
Feitelijk is het kwestie van het bepalen van rechtlijnigheid over de gehele lengte van een onderdeel verrassend controversieel, en de meningen over hoe het te meten zijn talrijk en uiteenlopend.
Allereerst is er geen zoiets als een perfecte boog. Wanneer u naar de gehele lengte van een onderdeel kijkt, zijn er vrijwel altijd enige inconsistenties, met sommige gebieden die iets meer gebogen zijn en andere die strakker zijn.
Daarnaast hangen de resultaten af van het bekijken van elk Y-interval over de gehele lengte van het onderdeel in één of twee vlakken. Als u een inch of zelfs een fractie van een inch naar een van beide kanten verplaatst, kijkt u naar een ander Y-interval, en zo verder, exponentieel.
Daarom zijn er een onbeperkt aantal Y-intervallen om te overwegen. Hoe kan men mogelijk elk interval bekijken of beslissen welke de hele onderdeel nauwkeurig vertegenwoordigen?
Een Eenvoudigere Aanpak
In plaats van te debatteren over hoe te meten, gebruiken wij hier bij Metal Cutting een eenvoudige aanpak gebaseerd op de ASTM F2819 specificatie. Het biedt vier standaard testmethoden voor het meten van de rechtlijnigheid van staaf, staaf, buizen en draad die gebruikt worden voor medische hulpmiddelen.
Kwantitatieve methoden van het meten van rechtlijnigheid
Twee van de testmethoden zijn kwantitatief, producerend een getal dat de rechtlijnigheidsmeting vertegenwoordigt.
Met de klooftoets, wordt het onderdeel op een vlakke ondergrond gerold en de grootste kloof gevonden tussen het vlakke oppervlak en het onderdeel wordt gemeten met een penmeter, een micrometer of een type lineaire schaal.
Met de totale indicatorleeswaarde (TIR) toets, wordt het materiaal tussen V-blokken geplaatst en neemt een indicator metingen terwijl het materiaal één omwenteling roteert. De maximum- en minimummetingen worden vervolgens gebruikt om de TIR te berekenen.
Het probleem met beide toetsen is dat die metingen zeer moeilijk uit te voeren zijn, vooral met de zeer kleine diameters waar we typisch mee werken bij Metal Cutting Corporation.
Daarnaast kan het makkelijk zijn om fouten te introduceren bij het nemen van de metingen; bijvoorbeeld, bij het invoegen van een penmeter in een kleine kloof, is het makkelijk om per ongeluk het onderdeel op te tillen en de meting te veranderen.
Kwalitatieve methoden van het meten van rechtlijnigheid
Vanwege dit kiezen wij hier bij Metal Cutting meestal voor de kwalitatieve toetsen die eenvoudige go/no-go methoden gebruiken om rechtlijnigheid te bepalen.
Met de vingerroltoets, wordt een onderdeel op een vlakke ondergrond gerold en als het onderdeel wobbelend is, faalt het. Als het onderdeel niet wobbelt, slaagt het en wordt het geacht voldoende recht te zijn.
Zoals de naam aangeeft, omvat de inclined vlakke plaat toets een vlakke plaat ingesteld op een helling om te go/no-go testen voor rechtlijnigheid.
Het aantal graden waarop de helling is ingesteld, is gebaseerd op de diameter van het onderdeel (of zoals overeengekomen tussen klant en leverancier), wat vervolgens bovenaan de hellende plaat wordt geplaatst en een lichte tik krijgt om het onderdeel in beweging te zetten. Als het snel en gemakkelijk de plaat afrolt, slaagt het onderdeel en wordt het geacht recht te zijn; als het onderdeel stopt, faalt het de toets.
Herhaaldelijk Succesvol
Bij Metal Cutting heeft onze ervaring ons herhaaldelijk getoond dat daadwerkelijke metingen van rechtlijnigheid meestal niet nodig zijn. Voor onze doelen zijn we doorgaans niet geïnteresseerd in wat de getallen zijn — we zorgen ervoor dat we een onderdeel succesvol centraalloos kunnen slijpen en dat het kwalificeert als recht voor zijn eindgebruik in de toepassing van de klant.
Zelfs waar klanten X over Y rechtlijnigheid hebben gespecificeerd, hebben onze eenvoudige, definitieve testmethoden nooit gefaald om aan de eisen van klanten te voldoen.
In de zeldzame gevallen waar we weten dat er een boog zal zijn — zoals bij een agressieve tumble-operatie of straalsnijden — of dat het materiaal waar we mee beginnen gebogen/gebogen is, kan Metal Cutting dan een go/no-go versie van de klooftoets gebruiken om te bepalen of het einde van het onderdeel binnen de specificatie valt over de lengte van het onderdeel.
Voor het bereiken van rechtlijnigheid, evenals parallelisme, loodrechte eindsneden en andere belangrijke GD&T-kenmerken, is ons doel kosteneffectiviteit alsook hoogwaardige, strak-tolerantie onderdelen. Daartoe vinden we de kwalitatieve testmethoden die we gebruiken voor rechtlijnigheid en andere kenmerken consistent helpen om productiekosten onder controle te houden terwijl we de resultaten leveren die onze klanten nodig hebben.
Industriële technologie
- Metaal 3D‑Print Toepassingen: Geavanceerde Use Cases – Deel 2
- Metaal 3D‑Print Toepassingen: Prototyping & Tooling – Deel 1
- Klant Deel van de Maand: Toon Uw 3D-print Innovatie
- Metaal 3D-printing Uitgelegd: Een Drie‑stappen Proces van Ontwerp tot Klaar Onderdeel
- Top Onbehandelde Metaalafwerkingen voor Platenmetaalonderdelen & Behuizingen
- Efficiënt, Grat-vrij Ontgraten voor Hoog-Volume Kleine Metaalonderdelen
- Precisie Metaalpolijsten: Toonaangevende Oplossingen voor 3D-geprinte Onderdelen
- Van Groot naar Micro: Het Beheersen van Kleine Onderdelen in CNC Metaalsnijden
- Precieze Loodrechtigheidsmeting voor Kleine Metaalonderdelen – Handleiding & Technieken
- Circulaire Toleranties Beheersen in Kleine Metaalonderdelen voor Optimale Fabricageerbaarheid
- Precisie kleinonderdelensbewerkingsservices voor industriële excellentie