



Metaal 3D-printing Uitgelegd: Een Drie‑stappen Proces van Ontwerp tot Klaar Onderdeel
Metaal‑3D‑printing opent een nieuw tijdperk van productie, met geometrische vrijheid en eliminatie van toolingkosten. Door digitale ontwerpen direct om te zetten in functionele onderdelen, kunnen fabricanten snel prototypen en op‑demand vervangingsonderdelen produceren zonder de overhead van traditionele bewerking.
In deze gids leidt Applications Engineer Tripp Burd u door Markforged's complete metaal‑3D‑print werkstroom, van CAD tot een afgeronde, gesinterde component.
Stap 1: Printen
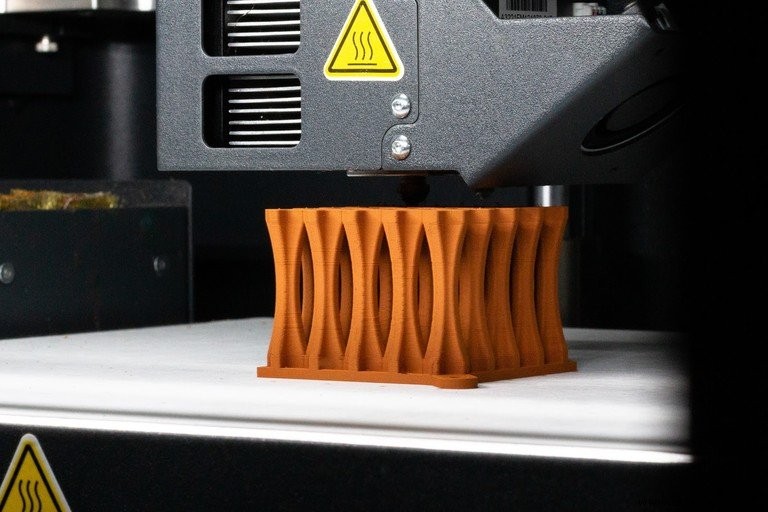
Eiger, Markforged's cloud‑gebaseerde slicing‑ en printbeheersysteem. Eiger configureert instellingen automatisch op basis van het geselecteerde materiaal en de printer, en schaalt het model om krimp en vervorming te compenseren.
De slicer verdeelt het onderdeel in lagen, identificeert overhangs en genereert automatisch supports en een raft. Het volgt ook de voortgang door elke fase van het proces.
Wanneer de print start, kaart de Metal X‑printer het bouwplatform en niveelt het via een eigen proprietary nozzle touch‑off routine, wat perfecte eerste‑laag‑adhesie garandeert. Binnenin de verwarmde kamer wordt een dual‑materiaal filament – metaalpoeder gebonden in een tweedelig polymer binder – laag voor laag geëxtrudeerd. Een keramisch vrijmakingsmateriaal wordt tussen het onderdeel en zijn supports gedeponeerd, wat eenvoudige scheiding na sinteren mogelijk maakt.
Markforged's Metal X kan printen in 17‑4 PH roestvrij staal, H13, A2, D2 toolstalen, koper en Inconel 625, onder andere materialen in ontwikkeling. Materiaalwissels zijn snel, en de printer stuurt een e‑mailnotificatie wanneer de build compleet is.
Stap 2: Wassen
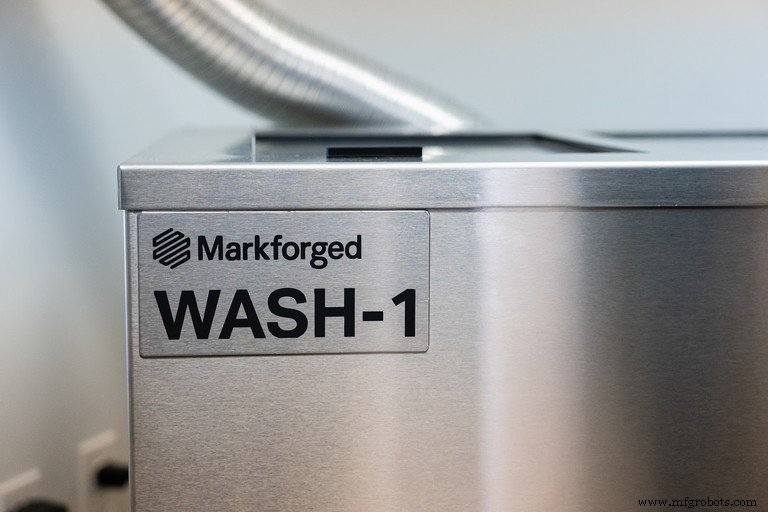
In de wasfase verwijdert het Wash‑1 systeem de initiële binder. Het verse "groene" onderdeel wordt in een wasmand geplaatst en in oplosmiddel gedoopt. Afhankelijk van de dikte van het onderdeel kan wassen van enkele uren tot meerdere dagen duren. Na deze stap krijgt het onderdeel een diepe bruine kleur, klaar voor sinteren.
Stap 3: Sinteren
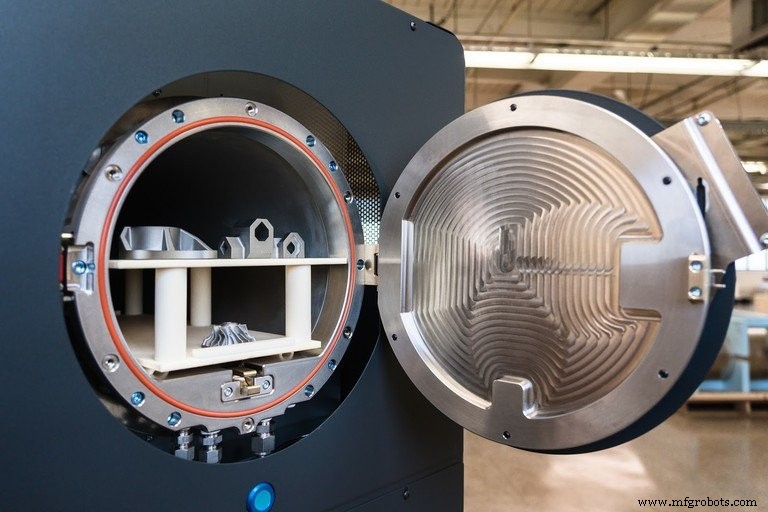
De Sinter‑2 oven verhit geleidelijk om de resterende binder te verbranden en de metaaldeeltjes te smelten tot dichtbij hun smeltpunten. Dit creëert een dicht, volledig metaal onderdeel. De oven gebruikt een koolstof‑vrije retort om de legeringsamenstelling en onderdeelkwaliteit te behouden.
Elke sintercyclus duurt ongeveer een dag en kan remote worden gemonitord via Eiger. Eenmaal voltooid, wordt het onderdeel van de raft verwijderd – waar het vrijmakingsmateriaal tot poeder is geworden – wat resulteert in een schoon, direct bruikbaar component. Het kan nabewerkt, gepolijst of direct gemonteerd worden, afhankelijk van de toepassing.
Door poederhantering en tooling te elimineren, levert dit proces veilige, kosteneffectieve metaal‑additieve productie, wat lean productie en innovatie versnelt.
3d printen
- Essentiële Stappen in het Bewerkingsproces voor Foutloze Onderdelen
- Direct Metal Laser Sintering: Een Professionele Gids voor Metal 3D-printen
- Belangrijkste ontwerpprincipes voor het optimaliseren van metaal 3D-geprinte onderdelen
- Metaal 3D-printing 2024: Complete gids voor technologieën, toepassingen en zakelijke voordelen
- Metaal 3D-printen: 7 Veelvoorkomende Misvattingen Ontkracht
- 10 toonaangevende innovatoren die metaal 3D-printing hardware transformeren
- Metaal 3D‑Print Toepassingen: Geavanceerde Use Cases – Deel 2
- Bladmetaalvorming: technieken & toepassingen voor moderne productie
- Meesterworden In Bewerking: Belangrijkste Stappen Voor Consistente, Hoogwaardige Onderdelen
- De Drie Essentiële Stappen Van 3D-Printen: Van CAD-Ontwerp Tot Finale Afwerking
- 3D-printen & Prototyping bij Mar‑Bal: Composite innovatie versnellen