



ABS Spruitgieten: Procesoverzicht & Belangrijke Overwegingen
Spruitgieten is een veelvoorkomend productieproces met verschillende varianten afhankelijk van het gebruikte grondstofmateriaal. Een van die varianten van het proces is het ABS spruitgietproces. Net zoals de naam impliceert, is het grondstofmateriaal voor deze spruitgietvariant ABS plastic.
Wat Is ABS Plastic?
ABS staat voor Acrylonitriel Butadieen Styreen. Dit plasticmateriaal omvat drie monomeren die de naam samenstellen. Elk van deze monomeren draagt zijn eigenschappen bij aan het polymere plastic om het een breed scala aan eigenschappen te geven.
De eigenschappen die het plastic bezit omvatten chemische weerstand, hardheid, en hittebestendigheid bijgedragen door acrylonitriel. Andere eigenschappen omvatten impactweerstand en toughheid (toegewezen door butadieen) en sterkte en glans bijgedragen door styreen. Ondanks zijn brede reeks kenmerken, is het relatief een van de goedkoopste kunststoffen om te kopen. Ook is het een van de makkelijkste kunststoffen om in spruitgieten te gebruiken vanwege de gemakkelijke verwerkbaarheid.
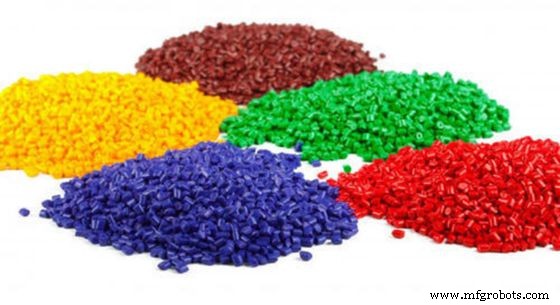
Ondanks de geclaimde sterkte en toughheid, is dit sterke plastic niet zo onkwetsbaar voor UV-licht. Daarom heeft het beperkt buitengebruik. Echter, onderdelenfabrikanten hebben manieren gevonden om de eigenschappen van dit plastic te manipuleren om UV-licht te weerstaan door verschillende additieven en vulstoffen te gebruiken zoals acryl, glas, en roestvrij staalvezels. Deze additieven veranderen de eigenschappen van het plastic en verbeteren zijn toepassingen voor diverse toepassingen verder.
Deze eigenschappen en potentieel voor manipulatie maken ABS het meest wijd gebruikte polymere in het spruitgietproces. Wilt u ontdekken hoe dit plastic gebruikt wordt voor het produceren van diverse eindproducten? Dan is de volgende sectie een must-read.
ABS Spruitgietproces
Deze sectie benadrukt de verschillende stappen die fabrikanten moeten volgen tijdens het ABS plastic gietproces. Zij omvatten:
Materiaal Voorbehandeling
Voordat een stuk ABS plastic gebruikt wordt voor productie, heeft het behoefte aan goed drogen. De droogtemperatuur die gebruikt wordt ligt in het bereik van 80 – 85°C gedaan voor 2 – 4 uur. Een andere droogmethode omvat het gebruik van een drooghopper met een temperatuur van 80°C. Echter, het laatstgenoemde proces duurt slechts 1 – 2 uur.
Kalibratie Van De Spruitgietmachine
Na het behandelen van het materiaal, is de volgende stap het voorbereiden van de ABS gietmachine voor het werk. Dit zal het instellen van parameters omvatten zoals de compressieverhouding, spankracht, en spruitgietdruk. De typische waarden voor deze parameters omvatten een compressieverhouding groter dan 2, een spankracht variërend van 4700 tot 62000 ton per vierkante meter (t/m²), en een spruitgietdruk groter dan 1500 bar.
Mal En Poort Ontwerp
De mal is tamelijk vitaal in het bepalen hoe het eind ABS product eruit zal zien. Daarom is het ontwerp van de mal en zijn poort tamelijk belangrijk in het proces. De dikte van de ABS mal varieert tussen 0.025 – 0.05mm, terwijl de poortlengte ingesteld is op minder dan 1mm. Ook is de diameter van het kanaal waardoor de gesmolten ABS vloeit ingesteld op 3mm, terwijl de ontgatingsbreedte varieert van 4 – 6mm. Ten slotte is de maltemperatuur die gebruikt wordt altijd om een bereik van 60 – 65°C.
Spruitgiet Temperatuur
De spruitgiet temperatuur die gebruikt wordt voor een specifiek ABS spruitgietproces hangt af van de kwaliteit/graad van ABS gebruikt. Hieronder staan voorbeelden van enkele graden van ABS plastic die veelvoorkomend gebruikt worden in ABS plastic gieten en de optimale spruitgiet temperatuur die gebruikt wordt:
- Vlamvaste Graad: 200 – 240 °C, de optimale temperatuur binnen 220°C – 230°C.
- Galvanisatiegraad: 250 – 275°C, met de optimale temperatuur op 270°C.
- Glasvezel Versterkte Graad: 230°C – 270°C.
- Hoge Impact Graad: 220°C – 260°C, optimale temperatuur op 250°C.
- Hittebestendige Graad: 240°C – 280°C, optimale temperatuur op 265°C – 270°C.
Spruitgiet Snelheid
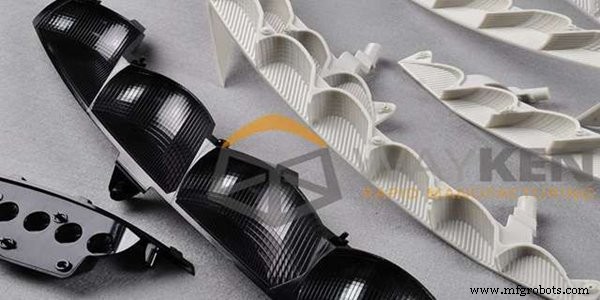
De spruitgiet snelheid hangt af van de graad van het ABS plastic en de eindproductvereisten. Bijvoorbeeld, vlamvaste ABS kunststoffen kunnen alleen langzame spruitgiet snelheden gebruiken. Ook producten die precisie oppervlakteafwerking vereisen, kunnen multi-fase, hoge spruitgiet snelheden vereisen.
Verblijftijd
De verblijftijd is de tijd die het duurt voor een plastic korrel te bewegen van de spruitgiet cylinder naar de spruitgiet mal. Voor ABS kunststoffen is de verblijftijd meestal tussen 5 – 6 minuten bij een temperatuur lager dan 265°C. Echter, voor vlamvertragende graad ABS plastic, is de verblijftijd korter, en de temperatuur is veel lager.
Rugdruk
Het is raadzaam om de rugdruk van het ABS spruitgietproces zo laag mogelijk te houden om slijtage te voorkomen. De acceptabele druk is meestal rond 5 bar.
Andere Operaties
Andere activiteiten die uitgevoerd worden tijdens ABS gietprocessen omvatten gedecoreerde gietingen met laser markeren of hot stamping, ultrasonische lassen, etc.
Opschonen
Sommige ABS graden neigen ertoe om aan de malschroef te kleven na het verwijderen van het onderdeel. Dus de beste manier om dit op te schonen is om even te wachten tot het residu afgesleten is, dan de compartimenten van de spruitgietmachine grondig te reinigen met polystyreen.
Voordelen Van ABS Spruitgieten
Er zijn veel redenen waarom ABS spruitgieten een van de meest populaire vormen van plastic gieten is. Enkele van de voordelen omvatten:
Nauwkeurige Reproduceerbaarheid
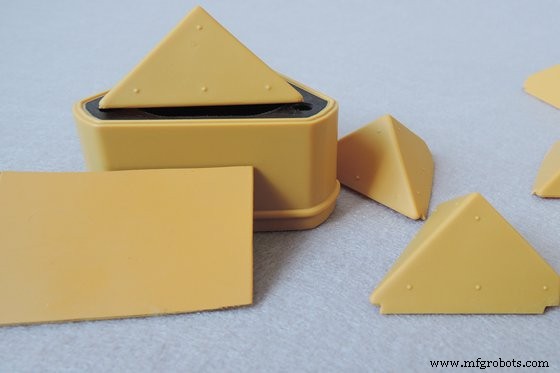
Vanwege de verwerkbaarheid van ABS, is het het meest geschikte materiaal om te gebruiken in het maken van complexe onderdelen. De verwerkbaarheid maakt het gemakkelijk om complexe en functionele onderdelen met het plastic te reproduceren. Naast dat de onderdelen nauwkeurig geproduceerd worden, behouden ze functionele integriteit zelfs wanneer gebruikt in extreme omstandigheden, dankzij de hardheid van het plastic.
Hoge Treksterkte
ABS gegoten onderdelen zijn geschikt voor gebruik in toepassingen die zware lasten vereisen te ondersteunen vanwege hun hoge treksterkte. Hun vermogen om zware mechanische impacten te weerstaan maakt dit plastic een goed budgetoptie voor hoge spanning toepassingen.
Herbruikbaarheid
De herbruikbaarheid van ABS maakt het een perfect materiaal voor gebruik in herbruikbare toepassingen. Recyclingfabrieken kunnen het plastic onderdeel eenvoudig schredderen en ze opmengen met verse ABS om te gebruiken voor nieuwe onderdelenproductie.
Nadelen Van ABS Spruitgieten
Ondanks de talrijke voordelen, heeft ABS zijn tekortkomingen ook. Enkele van deze nadelen omvatten:
Slechte Vermoeidingsweerstand
Terwijl ABS onderdelen meestal hoge treksterkte hebben, kunnen ze zware lasten niet langdurig weerstaan vanwege hun slechte vermoeidingsweerstand. Het ABS plastic onderdeel kan gemakkelijk degraderen als constant blootgesteld aan hoge-spanningsomgevingen.
Onderdanige UV Weerstand
Een van ABS plastic's grootste tekortkomingen is zijn slechte zonlichtprestaties. Het materiaal neigt ertoe te degraderen bij constante blootstelling aan zonlicht. Echter, onderdelenfabrikanten verbeteren zijn prestaties in zonlicht door additieven toe te voegen aan het ABS plastic tijdens gieten.
Factoren Om Te Overwegen Tijdens ABS Spruitgieten
Wanneer u probeert een ABS spruitgietbatch te starten, moeten een paar factoren op hun plaats zijn. Deze factoren zijn vitaal om succesvol gegoten onderdelen te hebben. Zij omvatten:
Vocht In Materiaal Voor Gieten
ABS plastic heeft enige hygroskopische eigenschappen (het kan vocht uit de lucht absorberen) en absorberen ook water om het heen. Echter, de aanwezigheid van water in enig gegoten ABS plastic kan structurele defecten in het plastic veroorzaken. Daarom is het waarborgen dat het ABS plastic gebruikt goed gedroogd is essentieel. Er zijn twee parametertypen voor het drogen van het plastic: ofwel drogen bij 80 – 95°C voor 3 – 4 uur of een drooghopper gebruiken bij 80°C voor 1 – 2 uur.
Temperatuurcontrole
Het controleren van de temperatuur is cruciaal tijdens ABS spruitgieten omdat oververhitting van het plastic kan leiden tot thermische degradatie. Deze thermische degradatie is door de chemische bindingen in het plastic te breken, wat bruine korrels op het eindonderdeel kan veroorzaken.
Werken met een spruitgietmachine met goede temperatuurcontrole is essentieel aangezien dit proces nog steeds veel warmte vereist. Bijvoorbeeld, wanneer de ABS onderdelen in productie een hoog niveau van glans bevatten, is de temperatuur gebruikt in productie hoger dan normaal. Echter, het is belangrijk om te noteren dat hoe hoger de temperatuur gebruikt voor het injectieproces, hoe korter de bloottijd moet zijn.
Onderdeel En Mal Ontwerp
Het ontwerpen van de onderdelen voor het spruitgietproces maakt het mogelijk om te bepalen of het produceren van het onderdeel eigenlijk mogelijk is. Hier zijn enkele algemene principes die werken met ABS onderdelen ontwerp:
- De dikte van de onderdeelwanden moet uniform zijn. Als er enige variatie zou zijn, mag het niet meer dan 25% van elkaar zijn. Dit is belangrijk omdat uniforme wanden helpen stress op de deficiënte wand te voorkomen.
- Ook moet de wanddikte de straalgrootte bepalen. De verhouding van de straal tot de wanddikte mag niet minder dan 0.3 zijn. De gouden regel hier is dat hoe groter de straal, hoe minder de stress. Echter, de straal moet binnen redelijke grenzen blijven omdat een grote straal inzakkingen op het onderdeel veroorzaakt.
- Voor de mal, moet de dikte variëren van 0.025 tot 0.05mm. Ook moet de poortlengte rond 1mm zijn, de stroomkanaldiameter moet rond 3mm zijn, en de ontgatingsbreedte moet variëren van 4 tot 6mm.
Ten slotte heeft het spruitgietmal afkoelproces een optimaal ontwerp nodig om problemen met krimp te voorkomen.
Toepassingen Van ABS Spruitgieten
ABS plastic heeft toepassingen in verschillende industrieën om diverse redenen. Vanwege de gemakkelijkheid van gieten, de lage productiekosten, en weerstand tegen fysieke en chemische veranderingen, is deze polymere een favoriet van fabrikanten. Hier zijn enkele voorbeelden van industrieën waar ABS plastic onderdelen toepassing hebben gevonden:
- Bouwindustrie: Vanwege de weerstand tegen fysieke en chemische en zware impacten, gebruiken fabrikanten ABS kunststoffen om buizen en fittingen te maken die in gebouwen gebruikt worden.
- Automotive Industrie: ABS plastic is een veelvoorkomend grondstofmateriaal voor lichtgewicht auto-onderdelen. Voorbeelden van auto-onderdelen gemaakt van ABS plastic omvatten veiligheidsgordelonderdelen, deurpanelen, zuilverkleidingen, dashboardcomponenten, etc.
- Consumentenindustrie: ABS kunststoffen zijn te vinden in veel huishoudapparaten zoals voedselverwerkers, stofzuigers, koelkast bekledingen, etc.
Andere toepassingen omvatten de gezondheid, sport, en elektrische industrieën.
De Kosten Van Het ABS Spruitgietproces
Als u probeert enkele onderdelen te produceren met spruitgieten, is het alleen goed dat u uitvindt over de kosten van het hele proces voordat u doorgaat. Om de betrokken kosten te schatten, moet u rekening houden met verschillende kosten. Voorbeelden van de diverse betrokken kosten omvatten:
Apparatuurkosten
U zal waarschijnlijk uw productie uitbesteden aan bedrijven met de benodigde apparatuur. Deze bedrijven zullen u een aparte vergoeding berekenen voor de gebruikte apparatuur. Echter, als u van plan bent de apparatuur te kopen, zult u een bedrag moeten betalen binnen het bereik van $50.000 – $200.000. Naast het kopen van de apparatuur, zult u de apparatuur ook moeten onderhouden, wat u een fortuin kan kosten. De kosteneffectieve optie zal zijn om de productie uit te besteden.
Mal Kosten
Dit wordt ook wel de toolingkosten genoemd. Dit drijft de kosten van het ABS spruitgietproces op. Er zijn drie verschillende methoden gebruikt in het maken van spruitgietmalen. Zij omvatten CNC-bewerking, 3D-printen, en elektrische ontladingsbewerking (EDM). Deze methoden kunnen zo laag zijn als $100 voor laag-volume eenvoudige 3D-geprinte malen. De prijs kan ook oplopen tot $100.000 voor grote productieruns of malen met complexe ontwerpen.
Materiaal Kosten
Dit is de kosten van het kopen van het materiaal (in dit geval, ABS). U zult het materiaal kunnen vinden voor een kosten variërend van $1 tot $5 per kg.
Dienstkosten
De kosten hier zijn verantwoordelijk voor de vergoeding van het personeel dat de taken uitvoert en voor de opzet en onderhoud van de machines. Voorbeelden van parameters die hier in rekening worden gebracht omvatten:
- Monitoringskosten: Dit gaat naar de operators die de machines draaien.
- Opzetkosten: Dit gaat naar de tijd die nodig is om de mal op te zetten en het eindonderdeel te produceren.
- Reparatiekosten: Reparatiekosten dekken het onderhoud van onderdelen met defecten en tools gebruikt om de apparatuur te onderhouden.
- Terwijl er geen vaste prijs is voor ABS gieten, is de algemene regel dat hoe groter het aantal onderdelen, hoe kleiner de prijs per onderdeel.
Conclusie
ABS spruitgieten is een proces dat er vrij eenvoudig uitziet om te bereiken. Echter, zijn technicaliteiten die alleen experts begrijpen. Dit is waarom het belangrijk is om uw ABS gieten uit te besteden aan bedrijven die de praktische principes van het productieproces daadwerkelijk begrijpen.
Bij WayKen, met geavanceerde productietechnologieën en middelen, kunnen we onze klanten professionele snelle prototyping diensten bieden, inclusief CNC-bewerking, snelle spruitgieten, vacuum gieten, etc. Dus, vraag vandaag nog een offerte aan, en u kunt zeker zijn van hoogwaardige gespruitgieten onderdelen tegen een competitieve prijs.
FAQ
Bij welke temperatuur smelt ABS plastic?
ABS is amorphe, dus het heeft geen echte smelttemperatuur. Echter, zijn overgangstemperatuur is ongeveer 105°C (221°F).
Hoe giftig is ABS Plastic?
ABS is onschadelijk en niet-giftig. Dit is een van de vele redenen waarom het een populair plasticmateriaal is in productie. Echter, het wordt niet aangemoedigd om in medische implantaten te gebruiken.
Hoe los ik het probleem van vlamvertragend ABS spruitgieten op?
Om de uitgassing te voorkomen die komt van het vlamvertragende ABS plastic vocht absorberen, moet u ervoor zorgen dat het materiaal volledig gedroogd is. Ook moet u ervoor zorgen dat er goede temperatuur- en verblijftijdcontrole is tijdens het spruitgietproces om thermische degradatie van het ABS plastic te voorkomen.
Industriële technologie
- Precisie kunststof spruitgieten: Efficiënte productie van duurzame componenten
- Injectiegieten vs. Gieten: Het juiste proces kiezen voor uw product
- Injectiegieten vs. RIM: Het juiste proces kiezen voor complexe ontwerpen
- Gietvormen vs. Reaction Injection Molding: Belangrijke verschillen in thermohardend PU-productie
- Injectiejieten Optimaliseren met Ejector Pennen: Typen & Best Practices
- Kunststof Spuitgijen Onder de Knie voor Efficiënte Productie
- Spruitgieten vs. 3D-printen: Kies de Juiste Productiemethode
- Ontdek de Belangrijkste Voordelen van Kunststof Spuitgiet Diensten
- Essentiële factoren voor injectiegietprojecten in China
- Glasproductie gerevolutioneerd: snelle, veelzijdige injectiegiettechnologie
- ABS Kunststof Spruitgieten: Een Uitgebreide Procesgids