



Overmolding Uitgelegd: Technieken, Trends En Toepassingen In De Industrie
Overmolding is momenteel een van de meest populaire en geavanceerde snelle tooling-methoden, die significant potentieel biedt voor productiekosten, cyclus tijden en nieuwe ontwerpmogelijkheden voor productproductie. Dankzij de gediversifieerde ontwerpvoordelen van 2K gietproducten, is het wijd toegepast in mobiele telefoons, pen-productie, auto's, huishoudapparaten, handgereedschappen, en consumptiegoederen, etc.
Dit artikel introduceert voornamelijk de ontwikkeling en trend van overmolding-technologie en introduceert met name hoe de prototypeproductie van kleine series in de productontwikkelfase voor 2K overmolding-onderdelen te realiseren.
Wat Is Overmolding?
Overmolding is het spruitgietproces waarbij een enkel onderdeel gecreëerd wordt door twee of meer verschillende materialen te combineren. Het eerste materiaal wordt over het algemeen aangeduid als het substrataalmateriaal, wiens onderdelen of volledig bedekt worden door opeenvolgende materialen (overmolded materialen).
Injectie overmolding werd eerst gebruikt om het uiterlijk van consumentengoederen te verfraaien, nu heel populair. De technologie wordt in een verscheidenheid van toepassingen gebruikt en kan zelfs worden gebruikt om productfunctionaliteit te verbeteren, zoals chemische weerstandsverbetering, elektrische isolatie bieden, duurzame greep, zachter, zacht aanvoelen, etc.
Er zijn hoofdzakelijk 2 verschillende typen van het productieproces van overmolded producten.
a. Zacht materiaal overmolding hard materiaal: De veelvoorkomende materialen in de multiple spruitgieting is het thermoplastische elastomeer (TPE), dat gebruikt wordt op het substrataalmateriaal (zoals ABS (Acrylonitriel Butadieen Styreen), PC, PC/ABS, PA, en SAN). De veelvoorkomende TPE is SEBS, TPE-V, TPE-U, TPE-E, en TPE-A. Deze "zachte bekleding" producten hebben verbeterde functionaliteit zoals isolatie, chemische weerstand, betere ergonomie, betere handhavingsgreep, en superieure esthetiek.
b. Hard materiaal overmolding hard materiaal: Een andere toepassing is dat de secundaire overmolding materialen ook hard plastic zijn. Bijvoorbeeld, stijf gegoten plastic met metalen insert of transparant stijf gegoten plastic met niet-transparante delen. Meestal is het defectpercentage van transparante 2K spruitgietproductie zeer hoog wat grote uitdagingen oplevert voor het controleproces.
Overmolding Proces Typen: 2K Molding En Two-Shot Molding
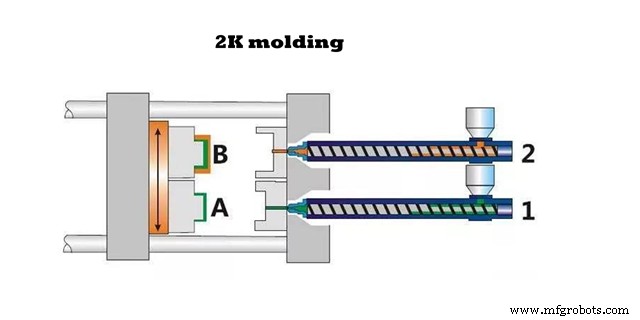
2K(twee-kleur) spruitgieten (gevormd door twee componenten) heeft een twee-stappenproces, wat betekent dat een materiaal injecteert in producten op 2K spruitgietmachine, en dan op de 2K machine door mal omkeren en springen naar een andere noot in de plastic buis van de corresponderende mal kaviteit. Het onderdeel wordt als inserts gebruikt, injectie op een ander materiaal om te vormen op de integratie van dubbele materiaal producten. De spruitgietmachine is ofwel de dubbele cylinder of dubbele mal kaviteit, het spruitgietproces is het vrijgeven van twee soorten materiaal producten tegelijkertijd productie. Tegenwoordig wordt het gemaakte product als inserts gebruikt die zullen worden ingevoegd.
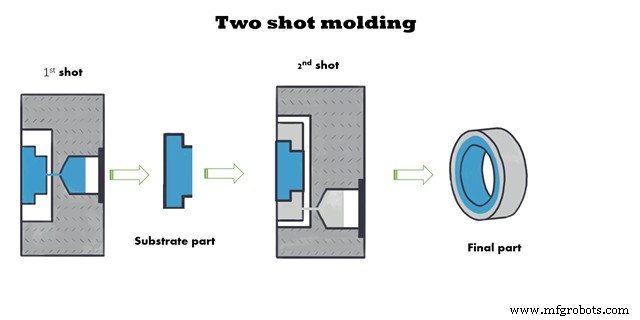
Een ander is two-shot spruitgieten, wat betekent dat het een materiaal onderdeel maakt op een spruitgietmachine en het materiaal onderdeel als een insert in een andere mal, en dan injecteert het tweede materiaal. Insert molding (de industrie binnennaam is omhullen, secundaire spruitgieten): tijdens de insert molding, wordt het eerst gemaakt als een stijf onderdeel (meestal is het een hard plastic onderdeel) en in de mal kaviteit ingesloten. Vervolgens wordt TPE gebruikt om op dit onderdeel te spruitgieten, en het complete product wordt uiteindelijk verkregen. Conventionele spruitgietapparatuur kan gebruikt worden voor insert molding. De plaatsing van stijve onderdelen kan handmatig of met mechanische armen gedaan worden. Meestal kunnen de beklede metalen componenten alleen op deze manier gebruikt worden.
De Hechtsterkte Van De Overmolded Onderdelen
Fysieke methode: door klikontwerp, oppervlakte rollen, oppervlakte tappen, en dan het tweede type materiaal om de the verpakking direct gevormd te krijgen (bedekking). Het kenmerk van materiaalhechting puur door deze methode is dat de fysieke verbinding sterke hechting heeft, terwijl de fysieke verbinding buiten weinig hechting heeft.
Chemische methode: hecht de twee materialen samen door de moleculaire affiniteit tussen twee materialen en de bindingssterkte van chemisch om een enkel onderdeel te vormen, twee of meer.
Hoewel de methoden van fysieke klik en hechten vaak samen gebruikt worden in praktische toepassingen, is het duidelijk dat het realiseren van de hechting tussen de twee materialen een betrouwbaardere en flexibelere methode is. Deze sterke chemische binding bestaat uit de wederzijdse oplosbaarheid, penetratie, penetratie, en verwarring van moleculen of molecuulketens.
Vier Typen Van Overmolding
Er zijn vier veelvoorkomende overmolding-typen beschikbaar.
- Plastic Over Plastic – Het substraat en het plastic dat over het substraat gegoten wordt, zijn beide kunststoffen. Het materiaal van de plastic componenten moet hetzelfde of vergelijkbare smeltpunt hebben.
- Plastic Over Metal – Het substraat is metaal. Een metalen onderdeel, CNC-bewerkt, gegoten, of gesmeed, wordt eerst in de mal geplaatst, en dan wordt het plastic over het metalen onderdeel gegoten. Weet u dat u metalen inserts in plastic onderdelen kunt gieten?
- Elastomeer Over Plastic – Het substraat moet hard plastic zijn. Elastomeren kunnen zachte materialen zijn zoals rubber en polyurethaan.
- Elastomeer Over Metaal – Het substraat is metaal. Een metalen onderdeel, CNC-bewerkt, gegoten of gesmeed, wordt eerst in de mal geplaatst, en dan wordt het elastomeer over de handvat gegoten.
Echter, niet alle materialen kunnen overmolded worden. Bijvoorbeeld, als u slechts een paar prototypes wilt maken, kunnen we nauwelijks duidelijke elastomeren vinden die gegoten kunnen worden met het materiaal zelf of andere typen harsen.
Hoe De Beste Overmolding Producten Te Produceren?
1. Materiaalkies: Er zijn hoofdzakelijk 3 sleutelfactoren die de moleculaire binding van TPE/hard-plastic materiaal beïnvloeden.
1) De polariteit van TPE materiaal is vergelijkbaar met die van hard plastic (anders zou het noch wederzijds oplosbaar noch doorlatend en penetrerend in de gesmolten toestand zijn);
2) De oppervlaktespanning van TPE materiaal is kleiner dan die van hard plastic (anders kon TPE smelt niet op het oppervlak van het hard plastic insert verspreid worden);
3) Wanneer TPE smelt langs het hard plastic oppervlak in de mal kaviteit vloeit, wordt warmte vrijgegeven tijdens het afkoelproces, wat het hard plastic oppervlak snel en effectief kan smelten om een dunne interpenetrerende laag te vormen.
2. De 7 Waardevolle Referentie Gids Voor Overmolding Proces
1) 2K molding is beter dan die van de two-shot molding (multiple-shot molding) effect.
2K mal voordelen: De eerste schot van hard plastic spruitgieten is nog heet, en dan gaat het direct de tweede kaviteit van de 2K spruitgietmachine binnen. Aangezien er geen vochtabsorptie is tijdens het transportproces; aan de ene kant is het gemakkelijk om geablateerd te worden door de hoge-temperatuur TPE smelt op het oppervlak om een ultra-dunne laag te produceren, en aan de andere kant is er geen effect van waterdampadsorptie op het oppervlak.
2) Kies zo hoog mogelijk voeder cylinder (smelt) temperatuur binnen het toelaatbare bereik van TPE materiaal, anders zou TPE niet voldoende warmte hebben om het oppervlak van hard plastic materiaal te ablateren.
3) Bij het overmolden van de tweede schot, had de mal kaviteit van hard plastic beter een hoge maltemperatuur kunnen aanhouden om warmte-energie te leveren. Wanneer hard plastics een hoge temperatuur bereiken, zal de TPE hoge-temperatuur smelt langzaam afkoelen zodat het voldoende warmte en tijd heeft om het hard plastic te ablateren om een onoplosbare, ultra-dunne laag te vormen.
4) In de tweede stap van overmolding, moet TPE smelt met hoge inspruitsnelheid zo snel mogelijk uitgeject worden, onder de voorwaarde van geen TPE vlieggraten.
a. Met snelle inspruitsnelheid heeft TPE smelt een korte verspreidingstijd op het hard plastic oppervlak en een langere tijd om het hard plastic oppervlak tijdens de gietcyclus te ablateren.
b. Wrijving tussen TPE en hard plastic oppervlak leidt tot wrijving en warmteopwekking. Dus de temperatuur van de TPE smelt koelt ook langzaam af, met een langere tijd om contact en ablatie van het hard plastic oppervlak.
c. Vanwege snelle inspruitsnelheid, wordt de viscositeit van de meeste TPE smelt gescheerd terwijl het dunner wordt, wat leidt tot oppervlaktespanning afname die gunstig is voor spreiding op het hard plastic oppervlak.
5) Voorkom vochtabsorptie of vervuiling op het hard plastic oppervlak, vooral bij two-shot molding. In bepaalde gevallen, door het transportproces, is dit waarschijnlijker.
6) Nylon 66, de oppervlakte vochtabsorptie leidt tot de vorming en adsorptie van watermoleculen om waterstofbindingen te vormen, TPE kan niet effectief intermoleculaire bindingen vormen met de hard plastic oppervlaktemoleculen, en de natuurlijke hechtsterkte daalt. Beklede polariteit hard plastic TPE is zeker ook een polariteit formule, let niet op vochtbestendigheid, beïnvloedt het cohesie-effect tegelijkertijd.
7) Let op het probleem van het wassen van de cylinder in het begin van de testmachine
a. Eerder bekleed met PVC
b. Eerder was het een machine die hard rubber produceerde
Drie Voordelen Van Overmolding
Er zijn drie grote redenen om overmolding voor uw ontwerp te gebruiken.
Betere Esthetiek
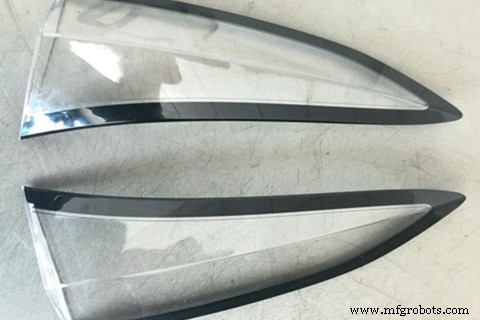
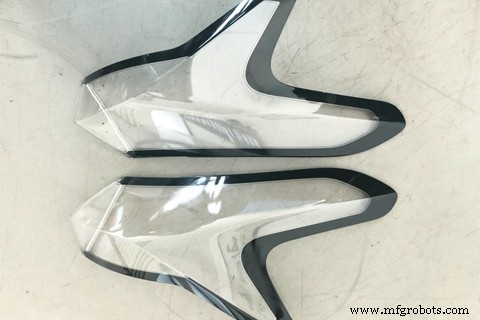
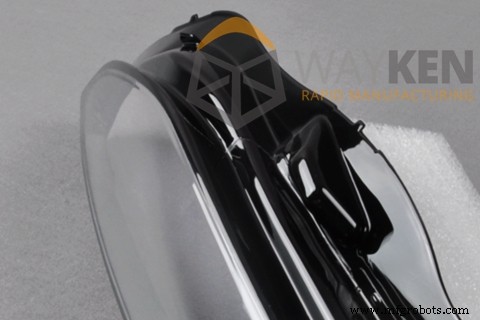
Als u één kunststofonderdeel wilt creëren dat meerdere kleuren of verschillende soorten oppervlakteafwerkingen heeft, dan is overmolding een ideaal proces. Verschillende gekleurde of getekstureerde componenten kunnen overmolded worden met elkaar en één onderdeel vormen met naadloos verbonden kleuren en afwerkingen. Bijvoorbeeld, een transparant harsonderdeel kan overmolded worden met een zwart harsonderdeel om één automobilens te vormen; en metalen inserts overmolded met plastic zien er beter uit dan de inserts die handmatig in de plastic onderdelen gezet zijn.
Betere Montage
Twee of meer componenten die samen gegoten worden, passen beter dan twee componenten die apart gemaakt worden en daarna gemonteerd, omdat tijdens het overmoldingproces het plastic dat over het substraat wordt toegevoegd gesmolten en dan uitgehard op het substraat, dus een meer solide montage creërend.
Gebruiksvriendelijker
Het gebruik van elastomeren zoals rubber of polyurethaan over een hard plastic of metaal onderdeel maakt het prettiger voor eindgebruikers. Metaalonderdelen en hard plastic zijn niet erg prettig voor de menselijke hand, een zachte laag toevoegen op hard plastic of metaalonderdelen kan de textuur van de onderdelen verzachten en dus de onderdelen gebruiksvriendelijker maken.
Drie Methodes Om Een Overmolding Product Prototype Te Implementeren
Vanwege de complexe structuur van 2K spruitgietmalen, heeft het productontwikkelingsproces een langere cyclus en hogere kosten. Als we slechts één of enkele sets prototypes in de productontwikkelfase maken, hoeven we dan 2K spruitgieten of two-shot spruitgieten te doorlopen? Hier zijn leidraadbenaderingen die wijd gebruikt worden in onze snelle prototypingdienst als volgt:
1. 3D-printtechnologie
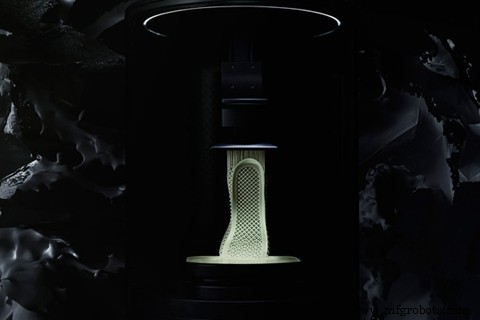
Twee-kleur FDM 3D-printers bestaan al lang. Over het algemeen is 3D-printen uitgerust met twee printkoppen om materialen van verschillende kleuren te printen om het model van twee-kleurmixing te realiseren. Echter, er zijn nog grote beperkingen in materiaalselectie. Sommige 3D-printers, terwijl ze in staat zijn multikleur transparante onderdelen te printen, hebben een ruwe constructie, lage resolutie, slechte textuur, en kunnen zelfs als "gepixeld" beschreven worden. Daarom is er nog een lange weg te gaan voor 3D-printen met polychromatische kenmerken en uiterlijke prototypes.
2. Siliconenmal Overmolding
Urethane gieten is een veelvoorkomende methode voor kleine series prototyping. En het heeft een uitstekend voordeel voor overmolding prototypes productie.
Siliconenmal gietonderdeel kan nauwkeurig aan de specificaties van klanten voldoen, ongeacht of het gaat om kleur, textuur, en glanzende afwerking, insert molding en overmolding, of zelfs optisch helder. Het is geweldig voor proefproductie van onderdelen met complexe processtructuren kunnen direct uit de mal komen, waardoor het onderdeel makkelijk uit de mal komt, de noodzaak om de onttrekkinghoek te ontwerpen te negeren, een standaard bewerkingstolerantie van ± 0.15mm/100mm biedend, met de hoogste precisie in staat om ± 0.05 mm te bereiken. De complexe structuur kan direct uit de mal komen.
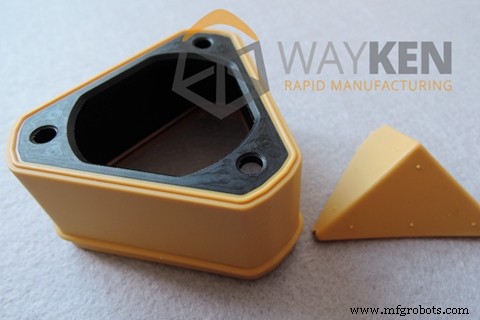
Daarnaast is materiaalselectie ook rijk, met meerdere materialen om de creatie van urethane gietonderdelen te vergemakkelijken. Materialen met bepaalde eigenschappen zijn vergelijkbaar met productie-kwaliteit kunststoffen zoals ABS, PMMA, PC, PP, PA, zacht rubber, en omvatten impact-bestendig, hoge temperatuur (120℃), of brandbestendig (UL94-V0).
Malmaken: Het proces van siliconenmal overmolding omvat voornamelijk master patroon maken, siliconenmal maken, en vacuum gieten. Met siliconenmal kunnen we veel soorten overmolding producten maken, zoals rubber overmolded hard plastic, hard plastic overmolded hard plastic, en transparant overmolded niet-transparant plastic.
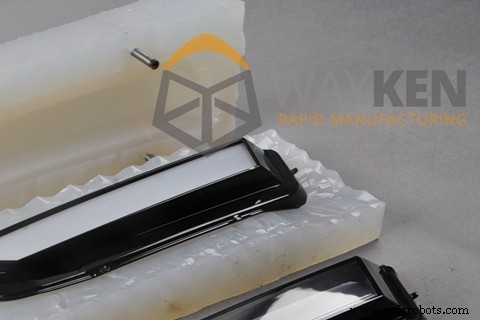
Procescontrole: de locatie van de poort en het ontwerp van de ontgatingsgat van de siliconenmal is een grote moeilijkheid bij het maken van de siliconen overmolding mal. Ten eerste moet de poort gepositioneerd zijn ver van het uiterlijk oppervlak van het product, en voldoende vloeibaarheid is vereist om het materiaal de mal te laten vullen. Ten tweede, de positie en hoeveelheid van de ontgaten moeten vaak meerdere keren aangepast worden, vooral wanneer het transparante onderdeel gemaakt wordt, de slechte lucht zal duidelijke uiterlijke defecten produceren. Ten slotte, de krimp van de twee materialen en de vervorming tijdens secundaire uitharding.
3. CNC-bewerking + Oppervlaktebehandeling
CNC-bewerking 2K prototypes zal normaal veel na-bewerking kosten om de twee-kleur of multi-combinatie van materiaal te bereiken.
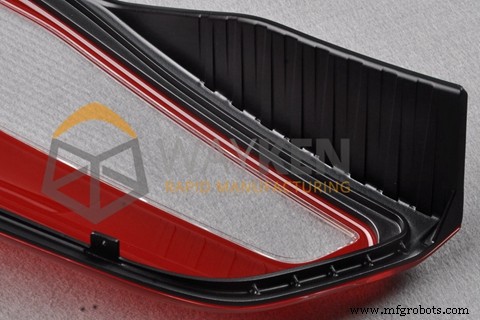
De kenmerken zijn snelle snelheid, met hoge dimensionale nauwkeurigheid en uiterlijke kwaliteit. De optie van overmolding materialen is wijd, bijna alle engineering kunststoffen en metalen materialen kunnen verwerkt worden. Na polijsten en andere oppervlaktebehandeling, kan het productie-effect vergelijkbaar zijn met of zelfs hoger dan het gespruitgieten product.
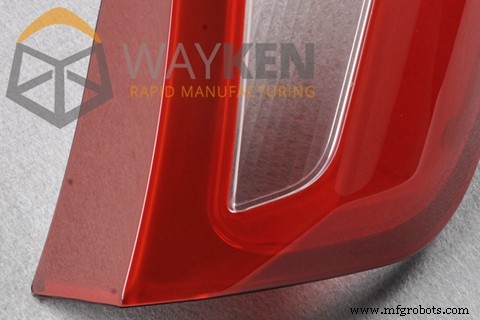
Voor nu is de mainstream prototypeproductie van overmolding producten nog gedomineerd door CNC. Natuurlijk heeft siliconenmal ook grote vooruitgang geboekt. Meestal wordt de verwerking van het overmolding prototype gerealiseerd door CNC en siliconenmal overmolding methoden te combineren.
Nieuwe Vooruitgang In Overmolding Technologie
Door de observatie van de belangrijke internationale tentoonstellingen in de laatste jaren, zijn Europese en Amerikaanse fabrikanten in het veld van multikleur spruitgieten gepromoveerd tot de "combinatie" presentatie van verschillende basale giettechnologieën. Behalve de traditionele multikleur producten, zoals auto koplammen, airconditioning paneel, TV frame, etc., een nieuwe toepassing zoals twee-kleur gegoten intern label (IML), twee-kleur vormen binnen mal samenstelling (IMA), StackMold, 2K+IML+IMA+Stack Mold, twee-kleur gieten, en tussenlaag injectie, al deze nieuwe AP kunnen bereikt worden door slechts één spruitgietmachine.
Als resultaat krijgt multikleur spruitgiettechnologie steeds meer aandacht. Wat we niet alleen hoeven te presenteren multikleur technologie, maar ook moeten combineren met andere technologieën om hogere efficiëntie vruchten te creëren, wat de industrie de doel moet uitdagen in de volgende fase.
WayKen heeft diepe expertise in het veld van overmolding. Onlangs hebben we grote vooruitgang geboekt in de kleine-serie 2K siliconenmal van twee-kleur transparante autolamp onderdelen. Neem contact met ons op en krijg een direct offerte om productietijd en kosten te verminderen voor uw overmolding project.
Industriële technologie
- Roestvrij Staal Gietvormgieten: Huidige Ontwikkeling, Trends en China's Groeiende Concurrentiekracht
- Injectiejieten Optimaliseren met Ejector Pennen: Typen & Best Practices
- Custom Frezen & Draaien: Een Beginnersgids voor Precisiesnijden
- LDO Schakelingen Begrijpen: Principes, Ontwerptips & Toepassingen
- Klein Series Spruitgieten: Belangrijkste Beperkingen En Praktische Oplossingen
- Waarom Spuitgieten De Go-To Productieproces Is
- Spruitgietprototypes: Snelle, Kosteneffectieve Oplossingen voor Precieze Onderdelen
- Rapid Spruitgieten: Superieure Prestaties en Efficiëntie Ontgrendelen
- Compressiemoulden vs. Injectiemoulden: belangrijkste verschillen & het juiste proces kiezen
- De Drie Kern Vormgevingsprocessen Begrijpen: Compressie, Injectie En Vloeibare Injectie
- Thermohardende Injectiemoulding: Voordelen, Nadelen en Expert Guidance