



Vacuüminzetgieten: precisie, kwaliteit en betrouwbaarheid voor hoog-integriteit metalen onderdelen
Vacuüminzetgieten levert extreem hoogwaardige metalen onderdelen met fijn detail en uitstekende oppervlakteafwerking. Het is ook complexer dan conventioneel inzetgieten en vereist gesofistikeerde smelt- en moldvulapparatuur. Als gevolg hiervan is het gereserveerd voor het gieten van onderdelen die zeer hoge niveaus van structurele integriteit nodig hebben en waar defecten duur zijn.
Waarom vacuüm?
Vloeibaar metaal neigt ertoe te "roeren" terwijl het in een mold stroomt. Deze turbulentie leidt tot twee typen defecten: oxiden en porositeit.
Oxiden worden gevormd wanneer metaalatomen binden met zuurstof. Dit vindt plaats op het metaal-lucht grensvlak waar het een oxidelaag vormt. Bij sommige metalen, zoals aluminium, is oppervlakteoxidatie gunstig omdat het een corrosiebestendige laag creëert. Echter, het is een probleem tijdens het gieten.
Dit is omdat, naarmate het vloeibare metaal roert, oxiden op het oppervlak worden gevormd en in de lichaam van het gegoten onderdeel worden geïncorporeerd. Zodra het metaal uithardt, vormen deze discontinuiteiten zwakke gebieden.
Porositeit is de vorming van bellen binnen de lichaam van het metaal. Net als oxiden, verminderen deze de sterkte, met name in hoge spanninggebieden wanneer ze door bewerking worden blootgelegd.
Eén manier om turbulentie, oxidatie en porositeit te minimaliseren, is om langzaam van de bodem van de mold te vullen. Meeste gietbedrijven proberen dit te doen, maar ontwerp van het onderdeel en cyceltijdbeperkingen beperken vaak wat mogelijk is. Een andere methode is om lucht uit de mold te onttrekken voordat het metaal instroomt.
Het vacuüminzetgietproces
Inzetgieten wordt gebruikt om complexe metalen onderdelen te creëren die weinig secundaire bewerking nodig hebben. De mold wordt gevormd door een waspatroon te bestrijken met een keramische slurry. Nadat de slurry is uitgehard tot een harde schelp, wordt de was uitge smolten om een holte voor het metaal te laten.
Bij vacuüminzetgieten wordt de mold op dezelfde manier gemaakt, maar vervolgens wordt lucht uit de moldholte gepompt, voordat deze met metaal wordt gevuld. Aangezien het doel is om te voorkomen dat het vloeibare metaal oxideren, worden zowel smelten als gieten onder vacuüm uitgevoerd. Dit vindt plaats in een vacuüminductiesmeltmachine (VIM).
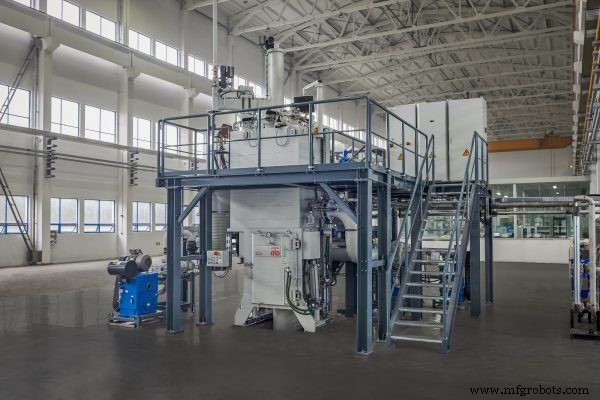
In één VIM-configuratie bestaat de machine uit twee verticaal gerangschikte kamers. Een andere VIM-configuratie bevat een efficiënt horizontaal driekamer vacuüminductiesysteem. De verticale tweekamerconfiguratie heeft een bovenkamer en onderkamer die onder vacuüm staan. De keramische inzetgietsschelp wordt in de onderkamer geplaatst en vervolgens afgepompt tot een laag micron niveau. Vervolgens wordt een isolatieklep geopend en de mold wordt verheven in een positie, dicht bij de smeltkruik, voor gieten. Eenmaal vol, met metaal, wordt de schelp uit de moldvacuümkamer verwijderd. Wanneer uitharding compleet is, wordt de keramiek verbroken om de gegoten onderdelen te onthullen. Het horizontale driekamer VIM-systeem heeft isolatiekleppen die vacuümniveauconsistentie tussen kamers toestaan. Efficiëntie wordt verhoogd door kruikramming en smelten integraal aan de gietcyclus, wat meer smelten/meer ponden per uur gegoten biedt, terwijl hoge vacuümniveaus en superieure gietkwaliteit worden gehandhaafd.
In een variatie van dit proces kan de kruikamer onder druk gezet worden. (Het gebruik van een inert gas voorkomt oxidatie.) De druk verhoogt de moldsnelheid en helpt ervoor te zorgen dat elk deel van de moldholte wordt gevuld.
Voordelen van vacuüminzetgieten
Het primaire voordeel van dit proces is de bijna totale eliminatie van oxidatie- en porositeitsdefecten en -gebreken binnen het gegoten onderdeel. (Alleen "bijna" omdat het onmogelijk is om elke zuurstofmolecuul uit de mold te extraheren.) Verder voorkomt het niet-vullen veroorzaakt door luchtbellen.
Andere voordelen zijn dat het proces zeer fijn kenmerken en uitzonderlijk dunwandige secties kan vormen, omdat de vacuüm zorgt dat de holte volledig wordt gevuld. Bovendien is de oppervlaktekwaliteit uitstekend.
Metalen voor vacuüminzetgieten
Elk metaal dat geschikt is voor inzetgieten, kan onder vacuüm worden verwerkt. Echter, het proces wordt het meest gebruikt met nikkel, kobalt-gebaseerde superlegeringen en titaniumlegeringen, aangezien deze metalen een uitzonderlijk hoge affiniteit voor zuurstof hebben en gemakkelijk oxiden vormen. Bovendien maakt de hoge waarde van deze metalen en hun gebruik in complexe, hoogwaardige producten het gunstig om afval te minimaliseren.
Moet u vacuüminzetgieten gebruiken?
Het trekken van een vacuüm op moldtools voordat metaal wordt gegoten, voorkomt dat lucht defecten binnen de lichaam van een gietsel creëert. Gecombineerd met inzetgieten, stelt deze techniek de productie in van hoogwaardige onderdelen geschikt voor hoge-belasting en hoge-spanningstoepassingen. Proces-economie maakt vacuüminzetgieten met name aantrekkelijk voor hoogwaardige metalen zoals nikkel, kobalt-gebaseerde superlegeringen en titaniumlegeringen.
Impro gietspecialisten kunnen u helpen beslissen of vacuüminzetgieten geschikt zou zijn voor de onderdelen die u maakt. Neem contact met ons op om die discussie te starten.
Industriële technologie
- CNC Draaien Uitgelegd: Het Complete Proces Overzicht
- Gietvormgieten: Hoe Metaalproducten Gemaakt Worden
- Investeringsgieten uitgelegd: Een tijdloos productieproces
- Straalblazen: Belangrijkste voordelen voor oppervlaktevoorbereiding en metaalbewerking
- Het Moderne Productieproces: Sleuteltechnieken en Innovaties
- Lost-wax gieten: Kostenbesparing en kwaliteit ontgrendelen – Deel 2
- Lost-wax gieten vs. Drukgieten: Belangrijkste verschillen uitgelegd
- Shellvorming bij Gieten op Verloren Wasmodel: Gids voor Precisie en Kwaliteit
- Roestvrij Staal Gieten op Verloren Wasmodel: Precisie, Duurzaamheid en Industrie-toepassingen
- Zeepproductieproces Begrepen: Van Vetten Tot Verseping
- Het aluminium extrusieproces: van billet tot afgewerkt profiel