



Verbetering van SMT-soldeerbetrouwbaarheid in auto-elektronica: Een studie naar multi-chip module uitdagingen
De trend naar miniaturisering van elektronische producten leidt tot gecompliceerde productstructuren, wat de populariteit van multi-chip modules bevordert. De komst van de kernmodule is een nieuwe uitdaging voor SMT. Echter, problemen zoals valse soldeering en continue tin-afzetting ontstaan bij de nieuwe productbelasting door de grote schaal van het substraat en thermische theorie.
Onderzoek naar SMT-soldeerbetrouwbaarheid van circuitmodule
Valse soldeering verwijst naar de omstandigheid dat de tinlaag niet volledig op het oppervlak van de te solderen onderdelen wordt aangebracht die niet door tin worden vastgezet, geen metaallegering wordt gegenereerd tussen het component-soldeervlak en de PAD, druk mogelijk componenten loslaat en slecht contact veroorzaakt, en de minimale hoogte van soldeerpunten kleiner is dan 25% van de waarde van de combinatie van de minimale hoogte van soldeerpunten plus soldeerbare hoogte.
Veelvoorkomende oorzaken van valse soldeering zijn slechte kwaliteit tinpasta, samenstelling van soldeervloeistof, oxidatielaag op componentpennen, slechte oppervlakteafwerking van PAD, de instelling van soldeerparameters en onstabiele reflow-soldeering.
Analyse van de oorzaak van problemen
a. Analyse van kernmodule-substraat
De belangrijkste parameters die de prestaties van PCB-substraatmateriaal aangeven, zijn Tg (glasovergangstemperatuur), CTE (thermische uitzettingscoëfficiënt) en Td (delaeminatietemperatuur).
In de vroege ontwikkeling wordt FR-4 Tg150 (materiaal >145) toegepast als kernmodule-substraatmateriaal met een relatief dik soldermaskerfilm die de onderzijde van het substraat bedekt. Tijdens het reflow-soldeerproces treedt een lichte kettingvervorming op als gevolg van lage Tg, waardoor de soldeerbetrouwbaarheid vermindert bij de tweede reflow-soldeering met het ontstaan van valse soldeering.
b. Analyse van de hoeveelheid tinpasta
Volgens de normale procesvereiste zou de dikte van de schabloon 0,13 mm moeten zijn en ook de dikte van de pad-tinpasta in de kernmodule na printen. Omdat de kernmodule lijdt aan vervorming, valse soldeering en lage soldeerbetrouwbaarheid tijdens het soldeerproces, kunnen producten mogelijk met kwaliteitsrisico's worden geconfronteerd.
Verbeteringsexperiment
a. Substraatmateriaal en experimentontwerp
Substraatmateriaal is een van de belangrijkste elementen die de betrouwbaarheid van producten beïnvloeden. FR-4 Tg150 (materiaal >145) met relatief lage kosten wordt in vroege producten gebruikt. In het vroege stadium van het experiment wordt FR-4 Tg170 (materiaal >175) toegepast als vervanging van FR-4 Tg150 (materiaal >145) vanwege de hogere betrouwbaarheid.
Herontwerp moet worden geïmplementeerd voor het substraatbodem-soldermasker met de dikte van het soldermasker verlaagd en de materiaalkwaliteit van het soldermasker verbeterd, zodat de kwaliteit van het soldermasker gewaarborgd is en de betrouwbaarheid van de tweede reflow-soldeering niet beïnvloed wordt.
b. Experimentontwerp voor schabloonsnede
In het vroege stadium van het schabloonontwerp is de dikte van de schabloon ontworpen op 0,13 mm vanwege QFP-componenten met een penafstand van 0,5 mm op de PCB. In het eerste fabricageproces treedt valse soldeering op in de kernmodule met een tinpastadikte van 0,13 mm, waarop de dikte van de schabloon wordt verhoogd tot de minimale dikte van een algemeen schabloonontwerp van 0,15 mm. Onder deze voorwaarde is de verhouding van schabloongat en buitenste vergrotingsgat 1:1,2 met een slechte ver van verbetering. Onder deze voorwaarde kan alleen een speciale cascadeschabloon worden toegepast in het experiment en de dikte van de schabloon wordt verbeterd tot 0,3 mm van de oorspronkelijke 0,15 mm, zodat de tinpasta-printhoeveelheid in de module-montagepad gewaarborgd kan worden.
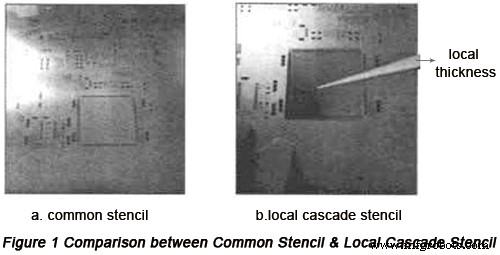
Verschillende experimenten worden gebruikt tijdens de toepassing van de cascadeschabloon en redelijke schema's worden hieronder weergegeven:
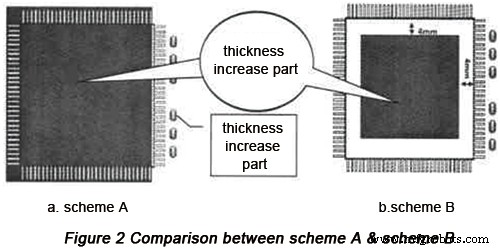
In Schema A wordt de dikte van het totale gebied van de module met 0,3 mm verhoogd met de dikte van de zijde met kleine schaal ongewijzigd.
In Schema B is het gebied waar de dikte moet worden verhoogd 4 mm kleiner dan in Schema A en de dikte wordt met 0,3 mm verhoogd met de dikte van de padgaten ongewijzigd.
Na de proefproductie en vergelijking tussen Schema A en B treedt continue tin-afzetting op bij de weerstandspakketpositie, waaruit geconcludeerd kan worden dat Schema B beter is.
c. Fabricageprocesverbeteringsexperiment
Voordat de reflow-oven wordt binnengetreden, moet de taak van gel-dispensering worden uitgevoerd en posities kunnen worden bepaald onder het effect van gel-verstarding en krimp met de functie van circuitmodule-vastzetting, zodat vervorming en verplaatsing van het modulesubstraat effectief kunnen worden verminderd tijdens het solderen.
Experimentresultaat
Dankzij een reeks verbetermaatregelen waaronder schabloonontwerpverbetering, herselectie en positionering van PCB-materiaal en verbetering van het fabricageproces, hebben de hoeveelheid tinpasta en de klimhoogte van tin in de kernmodule de IPC-standaard bereikt tijdens het soldeerproces. Het gebrekspercentage van het kernmoduleproces is aanzienlijk verminderd van 686 PPM naar 23 PPM, zodat de betrouwbaarheid van producten gewaarborgd is. De gegevens in de volgende tabel geven het resultaat het beste weer.
| Resultaat | Substraatmateriaal | Productievolume | Aantal testpunten | Defecttype | Aantal defecten | Aantal fouten | Gebrekspercentage (PPM) |
|---|---|---|---|---|---|---|---|
| Initiële proefproductieomstandigheden | Tg150 | 50 | 43750 | Valse soldeering van kernmodule | 20 | 20 | 457 |
| Continue tin-afzetting van kernmodule | 0 | 0 | 0 | ||||
| Som | 20 | 20 | 457 | ||||
| Experimentresultaat eerste verbetering (schema A) | Tg170 | 50 | 43750 | Valse soldeering van weerstandspakket | 0 | 0 | 0 |
| Continue tin-afzetting van weerstandspakket | 30 | 30 | 686 | ||||
| Som | 30 | 30 | 686 | ||||
| Experimentresultaat tweede verbetering (schema B) | Tg170 | 50 | 43750 | Valse soldeering van kernmodule | 1 | 1 | 23 |
| Continue tin-afzetting van kernmodule | 0 | 0 | 0 | ||||
| Som | 1 | 1 | 23 |
Conclusie
De toepassing van de kernmodule is in staat om de onderzoek-ontwikkeling en upgradingsvoortgang van auto-elektronische producten te versnellen. In het stadium van nieuwe producten kan transplantatie worden geïmplementeerd, zodat ontwikkelingskosten en complexiteit worden verminderd. Echter, slechte punten komen voor in het vroege stadium van proefproductie als gevolg van de grote schaal van de kernmodule en hoge fabricageprocesvereisten, zodat de betrouwbaarheid mogelijk krimpt en de module niet beter kan worden toegepast.
Behorend tot PCB, moet de kernmodule een reeks processen doorlopen waaronder hoge temperatuur reflow, opslag en nog een hoge temperatuur reflow, tijdens welke PCB-vervorming, valse soldeering en continue tin-afzetting. Deze problemen met betrekking tot de kernmodule zijn met succes opgelost door experiment en proefproductie van producten, zodat meer mogelijkheden worden geboden voor de toepassing van kernmodules en de moduletoepassingsvoortgang van auto-elektronische producten ook versneld zal worden.
Nuttige bronnen:
• Elementen die SMT-soldeerkwaliteit beïnvloeden en verbetermaatregelen
• Auto-PCB eigenschappen en ontwerpoverwegingen
• 5 tips voor auto-circuitontwerp om EMI te verslaan
• 5 bewezen manieren om de betrouwbaarheid van auto-PCB-fabrikanten te beoordelen
• Handige methoden om de mogelijkheden van SMT-assemblers te evalueren
• Volledige PCB-fabricagedienst van PCBCart - Meerdere waarde-toevoegende opties
• Geavanceerde PCB-assemblagedienst van PCBCart - Vanaf 1 stuk
Industriële technologie
- Hoe elektronische waterpompen automotieve koelsystemen revolutioneren
- Hoe 3D-Printen De Auto-industrie Revolutie
- Hoe 3D-printen Innovatie, Efficiëntie en Customisatie in de Automotive-industrie Drijft
- Automotive Logistiek: COVID-19-uitdagingen aanpakken en toekomstige groei stimuleren
- De Toekomst Drijven: Hoe Digitale Transformatie & IoT Autoproductie Revolutioneren
- EMI in Automotieve Circuits Verslaan: 5 Expert Ontwerp Tips
- Belangrijkste PCB-ontwerprincipes voor automotieve elektronica
- CNC Machining: Precisieoplossingen voor de Automotive Industrie
- Hoe Industriële Robots de Autoproductie Revolusioneren
- OpenLicht: AI-gestuurd slimme-verlichtingsprototype transformeert ruimteverlichting
- De Toekomst van Automotive Testing: HIL-systemen Integreren met RTI DDS