



Overall Equipment Effectiveness (OEE) Beheersen: Praktische Gids voor Fabrikanten
Overall Equipment Effectiveness (OEE) is een cruciale key performance indicator die de algehele productiviteit van een asset onthult. Het beste deel? Wanneer een asset ondermaats presteert, helpt OEE u erachter te komen waarom. Dat is omdat de data die u gebruikt om OEE te berekenen, dezelfde data is die u gebruikt om de bron van uw probleem te vinden.
Er zijn twee manieren om deze belangrijke productie-KPI te berekenen. Laten we eerst de meer basale vergelijking bekijken.
Hoe OEE simpel te berekenen
Bij deze berekent u OEE als een verhouding van volledig productieve tijd tot geplande productietijd. Hier is de definitie van volledig productieve tijd: wanneer u alleen goede producten produceert, zo snel mogelijk, zonder enige stoptijd.
Wat is stoptijd? Het is de som van uw geplande en ongeplande stops. Geplande stops zijn voor dingen als changeovers, waar u het asset instelt of aanpast. Ongeplande stops zijn voor falen en ongepland onderhoud. Als een asset offline is voor gepland onderhoud, tellen u het niet mee in de stoptijd.
Om OEE te berekenen, zet u alles samen met de volgende vergelijking:
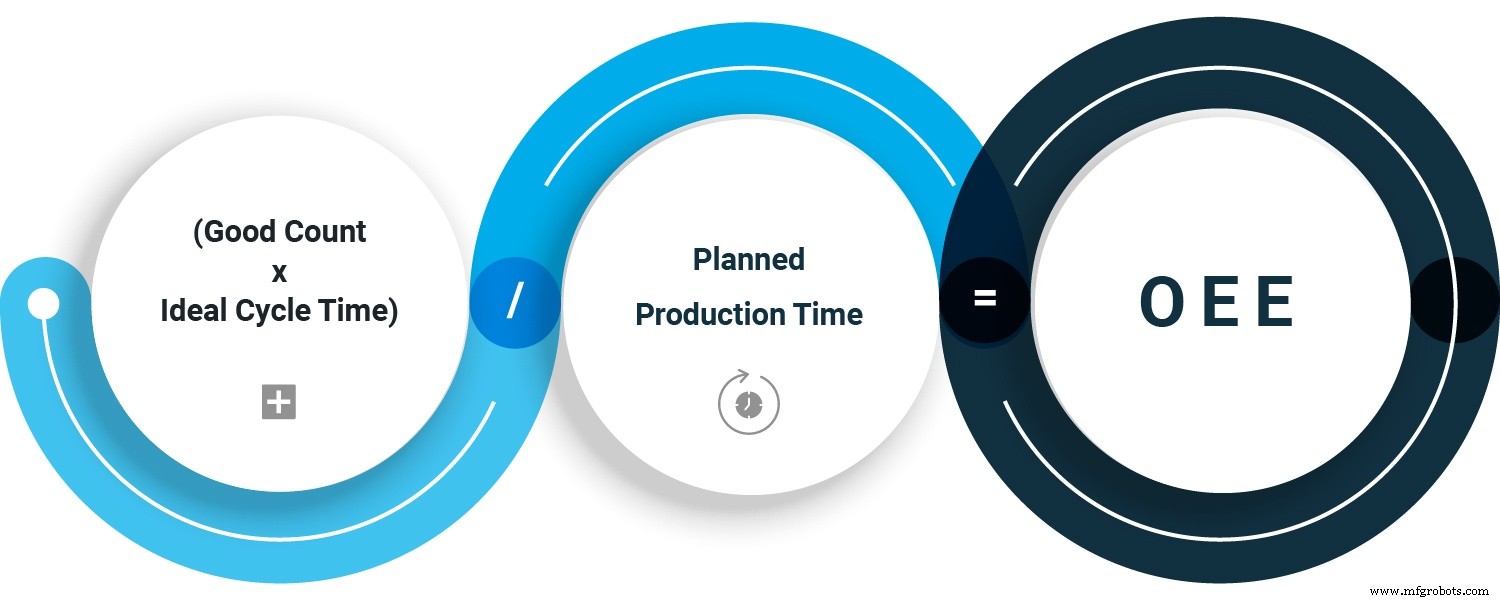
snelle en makkelijke OEE
Dit is een perfect acceptabele manier om OEE te berekenen, en het geeft een redelijk goed cijfer voor zowel benchmarken als baselinen, wat we later behandelen. Maar er is een zwakte aan deze vergelijking: wanneer u een lage OEE krijgt, weet u niet waarom. Dat is het slechte nieuws. Het goede nieuws is dat er een betere manier is om OEE te berekenen, en die is beter *omdat* u wanneer OEE laag is, kunt uitvinden waarom.
Hoe OEE beter te berekenen
Voor deze methode moet u uw drie verliesgerelateerde factoren kennen: beschikbaarheid, prestatie en kwaliteit. Daarna is de wiskunde duidelijk. OEE is het product van de vermenigvuldiging van de drie factoren.
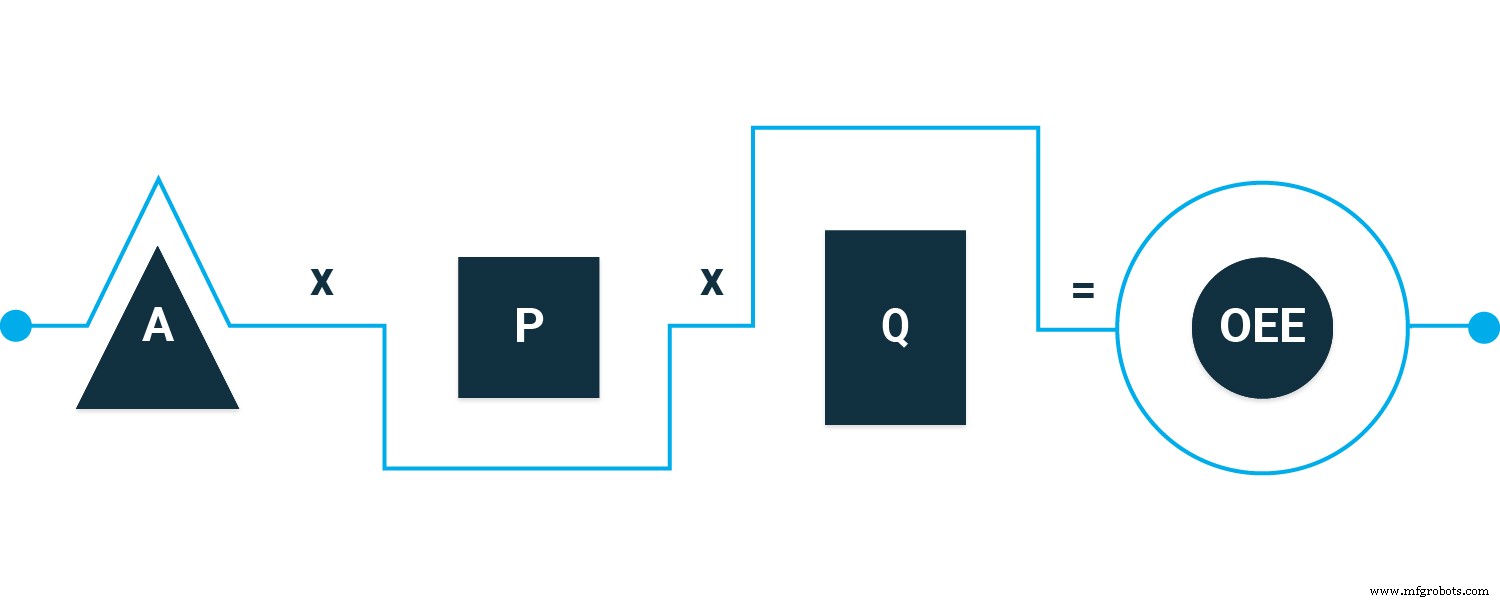
verliesfactoren en OEE
Maar we lopen ons voor. Voordat we ze in de vergelijking kunnen stoppen, moeten we weten wat deze factoren zijn en hoe we ze vinden.
Beschikbaarheid
Verhouding van draaitijd tot geplande productietijd. Neem hoe lang u het asset heeft laten draaien en vergelijk dat met hoe lang u had gepland om het te laten draaien.
Bijvoorbeeld, een asset was gepland om acht uur te draaien. Dat is uw geplande productietijd. Aan het einde van de shift had het maar zeven en een half uur gedraaid. Dat is de draaitijd. Waar komen die zeven en een half uur vandaan? We namen de geplande productietijd (acht uur) en trokken de stoptijd af (in dit volledig fictieve voorbeeld, 30 minuten).
Beschikbaarheid = draaitijd / geplande productietijd
Prestatie
Verhouding van totaal aantal tot ideale draaisnelheid. Neem hoeveel widgets het asset produceerde en vergelijk dat met het maximum aantal widgets dat het had kunnen produceren.
Bijvoorbeeld, als alles zo perfect mogelijk draait, produceert uw asset 1000 widgets per acht uur. Maar toen u dat asset acht uur liet draaien, produceerde het er maar 950. Het hoeft niet van een grote storing te komen. Prestaties worden beïnvloed door trage cycli, wanneer sommige widgets langer duren dan verwacht. En het wordt ook beïnvloed door kleine stops, pauzes zo kort dat ze niet in stoptijd geteld worden. Maar kleine stops tellen op en beïnvloeden prestaties.
Prestatie = totaal aantal / ideale draaisnelheid
Kwaliteit
Verhouding van goede onderdelen tot totaal aantal. Neem het aantal onderdelen dat kwaliteitscontrole haalt en vergelijk dat met het totale aantal geproduceerde onderdelen. Het is iets specifieker. Goede onderdelen halen de eerste keer dat ze geïnspecteerd worden en vereisen geen extra herwerk. Andere onderdelen halen misschien uiteindelijk, maar worden niet meegerekend in uw goede onderdelen telling.
Bijvoorbeeld, en weer gebruiken we de klassieke widget, van de 950 widgets die u in acht uur produceerde, waren 945 goed.
Kwaliteit = goede onderdelen / totaal aantal
Eenmaal we onze drie verliesgerelateerde factoren hebben, kunnen we snel de OEE berekenen. Maar waarom is deze tweede vergelijking beter dan de eerste? Dat heeft te maken met hoe u OEE gebruikt, behandeld in de volgende secties.
Hoe OEE te benutten
Overall Equipment Effectiveness is een indicator van de efficiëntie van een productieproces. Eenmaal berekend, kunt u het gebruiken als benchmark of baseline.
OEE als benchmark
Bij het vergelijken van OEE's zal er altijd enige variatie zijn op basis van het type productie, maar hier zijn enkele algemene cijfers.
100% Perfect. U produceert zo snel mogelijk, zonder stops, zonder fouten.
85% Wereldklasse. Voor veel fabrikanten is dit het lange-termijndoel.
65% Typisch. Het goede nieuws is dat er veel ruimte voor verbetering is.
40% Niet ongekend. Vaak wanneer bedrijven voor het eerst OEE beginnen te tracken, zijn dit de cijfers. Weer, het goede nieuws: veel ruimte voor verbetering.
U kunt het ook gebruiken voor interne benchmarking. Bijvoorbeeld, u kunt de OEE's van twee vergelijkbare assets vergelijken. Of u kunt kijken naar de OEE's van een asset op verschillende shifts.
OEE als baseline
U kunt OEE ook gebruiken om assets over tijd te tracken. Naarmate u uw processen finetuned, zou OEE moeten stijgen. Als dat niet het geval is, kunnen de cijfers die u gebruikte om OEE te berekenen, u harde aanwijzingen geven over waarom. Weer, hier is waarom de tweede berekeningsmethode beter is. Om de OEE te krijgen, heb u uw verliesfactoren nodig. En het zijn die factoren die u helpen te achterhalen wat er misgaat.
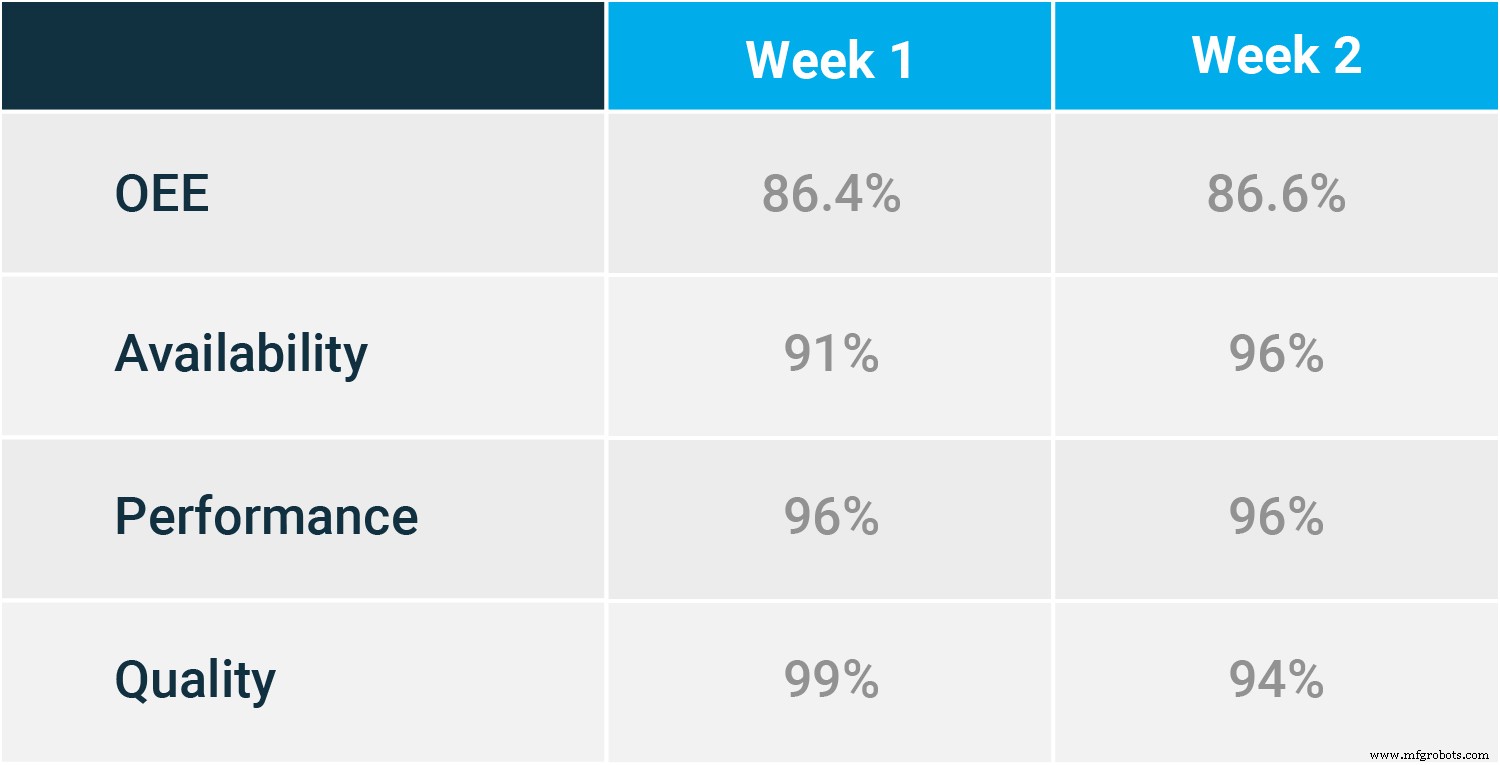
wanneer u de verliesfactoren kent, ziet u wat u tegenhoudt
Als beschikbaarheid de OEE naar beneden trekt, kan dat zijn omdat het asset niet op het juiste preventief onderhoudsrooster staat. Het faalt te vaak, wat betekent dat uw preventieve onderhoudswerkorders te ver uiteen liggen. Langere downtime kan ook gerelateerd zijn aan voorraadbeheer. Als technici moeten wachten op kritische onderdelen voordat ze reparaties kunnen uitvoeren, moet u de voorraad par-niveaus hoger instellen om ervoor te zorgen dat ze de onderdelen hebben wanneer ze ze nodig hebben. Een werkordersoftware zorgt ervoor dat uw PM-werkorders tijdig met de juiste frequentie gepland worden.
Als OEE prestatieproblemen heeft, doet u misschien het verkeerde type onderhoud of het juiste type maar incorrect. Bijvoorbeeld, u inspecteert en lijnt de banden op het juiste tijd- of meter-gebaseerde schema, maar u lijnt ze niet correct. Het is alsof u elke ochtend op hetzelfde moment ontbijt, en het is het juiste moment, zeven uur dertig, maar in plaats van koffie en tost, eet u ijs. Juist schema, verkeerde taak.
Kwaliteitsproblemen verlagen ook OEE, maar zijn meestal niet iets wat de onderhoudsafdeling kan oplossen. Het asset is misschien niet correct ingesteld, of er kan operatorfout zijn. Het probleem kan zelfs uit de voedstof komen.
OEE is slechts één van de belangrijke KPI's voor onderhoud. Er zijn er nog een boel, maar het is niet "hoe meer, hoe leuker". U moet degenen vinden die het beste voor u werken, die u helpen uw doelen te bereiken door u informatie te geven die u kunt gebruiken. Stel u voor dat u op een roadtrip bent. Het is handig om dingen te weten als uw gemiddelde snelheid en kilometerstand. U kunt ook het aantal bandomwentelingen bijhouden, maar wat zou het nut zijn? Niet elk type data heeft waarde. Voor een goede introductie tot enkele van de meer voorkomende voor productie, bekijk What are MTTR, MTBF, and MTTF Metrics?.
Industriële technologie
- Drew Troyer over het maximaliseren van fabrieksbetrouwbaarheid door Overall Equipment Effectiveness (OEE)
- Nieuw boek: The OEE Primer – Equipment Effectiveness, Reliability & Maintainability meesteren
- Productie-excellentie ontgrendelen: Overall Equipment Effectiveness (OEE) onder de knie krijgen
- Snelle Fabricage: Productie Versnellen voor Custom en Laag-volume Onderdelen
- Productieknelpunten elimineren: Een datagedreven gids voor productiviteitsverhoging
- Productiedoorvoer: Kernmetrics beheersen voor operationele excellentie
- Waarom proactief apparatuuronderhoud productie-efficiëntie en kostenbesparing drijft
- Wanneer Werkapparatuur Upgraden: Slimme Zakelijke Beslissingen
- Hoe een Robuust Apparatuuronderhoudsprogramma Op Te Bouwen Om Downtime Te Verminderen
- Lights-Out Productie Meesterwording: Uw Complete Gids Naar Nul-Operator Productie
- Elektromagnetische Remmen in de Productie: Uitgebreide Gids voor Prestaties en Veiligheid