



Klemkoppel: Het begrijpen van de juiste vraag voor gereedschapsbeveiliging
Klemkoppel: Het antwoord op de verkeerde vraag.
Deel 2 van een 2-delige serie
(zie Klemkoppel: Is dit de juiste manier om gereedschap/gereedschaphouder effectiviteit te meten?).
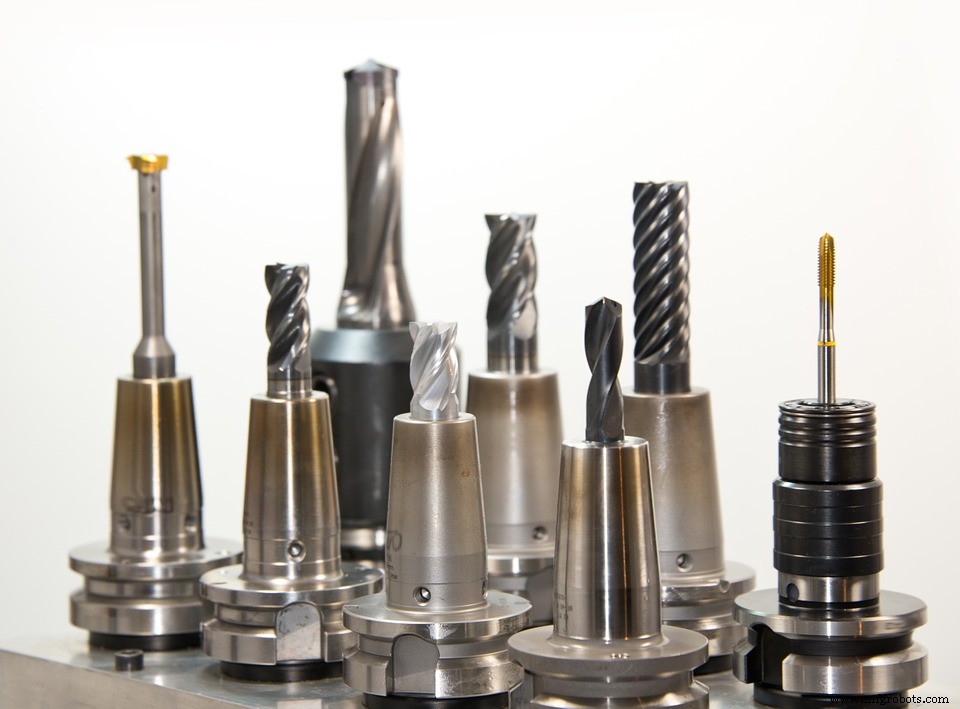
Naarmate machines voor metaalbewerking evolueerden, worden sneller en sneller, heeft de zoektocht naar wat we "gereedschapsbeveiliging" noemen ook voortgeduurd. Als nieuwe vormen van gereedschaphouders in gebruik kwamen, bleef klemkoppel de bevorzugde methode om verschillende methoden te beoordelen en te vergelijken om gereedschappen op hun plaats te houden voor de beste productiviteit.
Zijslot freeskoppen
De zijslotklep was een vroege (bijna 100 jaar geleden) oplossing om de beveiliging van het gereedschap te garanderen. Deze interface omvat het aandraaien van een schroef aan de zijkant van de houder in combinatie met een geschoven vlak aan de zijkant van het gereedschap. Terwijl gereedschapsbeveiliging gewaarborgd is, creëert de vormpas-oplossing een heleboel andere problemen die het een minder dan ideaal systeem maken voor moderne bewerkingsmethoden.
Eerst, de aard van eenzijdig klemmen via een setschoef creëert een duidelijke concentriciteitskwestie. Als kracht toegepast wordt bij de onderkant van de steel, zorgt het ervoor dat het snijende uiteinde van het gereedschap in de tegenovergestelde richting beweegt; dus ontstaat een runout-probleem dat gereedschapslevensduur en dimensionale nauwkeurigheid vermindert. Tweede, de schroef aan de ene kant van de houder gecombineerd met een snijgereedschap dat een brok materiaal van de ene kant mist, creëert een duidelijke onbalanskwestie. Het resultaat is verhoogde trilling die gereedschapslevensduur, afwerking en spindellagerlevensduur beïnvloedt. De gangbare oplossing om beide nadelen te overwinnen is langzamere snelheden en voeders om leven, afwerking of bewerkingsgeluid te verbeteren. De uiteindelijke schade aan het eind, vaak nooit gerealiseerd aangezien veel bewerkingsprocessen geërfd zijn, is verminderde productiviteit.
Zoals vermeld in ons vorige artikel, worden zijslotkleppen nog steeds vandaag de dag gebruikt, deels omdat ze een maat van gereedschapsbeveiliging bieden. Echter, hun inherent gebrek aan runout-nauwkeurigheid en balans leidde tot de evolutie van het evenpopulaire colletklepsysteem. Maar wat dit systeem in nauwkeurigheid won, gaf het in gereedschapsbeveiliging af.
Colletkleppen
Colletkleppen evolueerden uit de behoefte aan grotere nauwkeurigheid dan die van de traditionele zijslothouder. In dit opzicht was de nauwkeurigheidsmarkering aanzienlijk verbeterd. Bovendien was de veelzijdigheid van het ontwerp een ander enorm kenmerk, wat de toegevoegde kost van een volledig nieuwe houder verminderde wanneer een andere gereedschapsdiameter vereist was. De verbeterde veelzijdigheid en nauwkeurigheid maakten deze klep waarschijnlijk een van de populairste gereedschaphoudingmethoden in de industrie. Echter, wat de colletklep in nauwkeurigheid won, verloor hij in klemkoppel. De mechanische aard van deze oplossing maakte gereedschap uittrekken een echt probleem voor diegenen die elk type zware freesbewerkingen ermee probeerden. Veel operators zouden proberen te compenseren door de moer over te draaien, maar helaas resulteerde dit alleen in verlies van runout-nauwkeurigheid en gereedschapsbeveiliging die nog onvoldoende was. Dus verdere ontwikkeling ging door.
Freeskoppen
De volgende evolutie in gereedschaphouding kwam in de vorm van freeskoppen. Dit is een mechanische oplossing ontwikkeld 50 jaar geleden om groter klemkoppel te bieden versus colletkleppen (meer beveiliging) met vergelijkbare nauwkeurigheid zodat fabrikanten een collet-achtig systeem konden hebben capabel van ruwfrezen. Freeskoppen werden als superieur beschouwd ten opzichte van de zijslot in dat ze verbeterde nauwkeurigheid boden met verbeterde klemkoppel voor verbeterde beveiliging… als correct geklemd. De toename in nauwkeurigheid kwam van de colletinterface, die gelijkmatig 360° om de steel van de frees grijpt terwijl de lagerrace verhoogde koppeloverdracht tijdens het aandraaien leverde. Bovendien kunnen ze afgetapt worden, wat het aantal verschillende houders beperkt die nodig zijn voor elke gereedschapsdiameter.
Echter, freeskoppen hebben veel losse componenten. Zoals eerder opgemerkt, wordt het gereedschap gegrepen met een rollerlagerkooi, wat dan wordt aangedraaid met een grote buitenmoer om de klep om het gereedschap te comprimeren. Terwijl de klemkoppel significant verhoogd is ten opzichte van die van een collet, vereist de schiere grootte van de rollerlagerkooi een grote moer om ze te huisvesten, dus een houderprofiel dat erg bulky is en slechte bereikcapaciteit heeft.
Ook eerder aangeduid, is de effectiviteit van de freesklep erg afhankelijk van de operator. Correct klemmen vereist dat de moer zo ver wordt aangedraaid als het kan en dan ¼ draai teruggezet. Dit is omdat de lagers een beetje over zichzelf rollen wanneer aangedraaid, wat runout veroorzaakt. Door terug te zetten, geeft u druk op de lagers vrij. Maar veel operators, door gebrek aan bewustzijn, tijdsbeperkingen of andere redenen, neigen de moer over te draaien zonder terug te zetten.
Een ander nadeel van dit systeem is dat de naaldlagers nooit op dezelfde plek terechtkomen na elke aandraaiing, en vaak over elkaar heen rollen. Het resultaat is onmogelijkheid om herhaalbare balans te bereiken. Bij lagere snelheden zijn de nadelen van onbalans niet altijd direct zichtbaar, maar naarmate snelheden toenemen, zullen runout-nauwkeurigheid en gereedschapslevensduur snel afnemen.
Ten slotte, is de freesklep een dure houdingsoplossing. Naast de voorafgaande kost, is er een onderhoudskost te overwegen, aangezien de meeste elke 6 maanden ontmanteld en gesmeerd moeten worden. Aangezien dit tijd en geld kost, slaan operators deze vitale stap vaak over. Als resultaat, daalt klemkoppel en wordt runout-nauwkeurigheid gecompromitteerd.
Andere opties
Wat zijn enkele andere alternatieven voor freeskoppen of freeskoppen die operators gebruikt hebben in een poging om gereedschapsbeveiliging te bereiken?
Krimpklemming brengt de wrijvingspas-methode naar een ander niveau. Het gebruikt de eigenschappen van thermische uitrekking om hoge klemkoppel met toegevoegde nauwkeurigheid en balansherhaalbaarheid te accommoderen. Het kan ook gebruikt worden met het Safe-Lock™ systeem. Niet alleen heeft dit systeem hoge klemkoppel, nauwkeurigheid en balans; het is ook een van de meest gemakkelijke systemen voor operators om te leren.
Het perspas-systeem gebruikt een mechanische pers om een collet/huls tijdelijk te vervormen om een ronde steel gereedschap in te voegen. De houder heeft een lichte hoek die overeenkomt met die van de collethuls. Een hydraulische pers die door een rechte boorgat in het midden beweegt, perst de collet en het gereedschap samen in. Klemkoppel is hoog en runout-nauwkeurigheid is goed, maar het lichaam van de houder mist fysieke massa wat het minder ideaal maakt voor zware zijbelasting, dus niet geschikt voor zware ruwfrezen. Flexibiliteit ontbreekt ook aangezien gereedschappen een bepaalde steelmaat moeten hebben of de collet kan barsten. En omdat het systeem proprietair is, wordt u erg afhankelijk van slechts één fabrikant voor prijs, voorraadaanbod en keuze aan aanbod.
Hydraulische kleppen zijn goed voor rechtopstaand werk (boren/reamen), maar niet voor frezen. Ze gebruiken vloeistof onder druk om een interne blaas te laten uitrekken die uiteindelijk het gereedschap begaat. Het is adequate voor hoge-snelheid bewerking met lage snijdiepten en snijkrachten, maar het is niet ideaal voor zware ruwfrezen of elk scenario waarin grotere radiale krachten of hitte ontmoet worden. Waarom? De vloeistof in de klep is te flexibel om voldoende klemkoppeloverdracht te bieden. Daarnaast kan hoge-prestatie frezen in sommige gevallen temperaturen genereren die de interne olie daadwerkelijk laten verdampen, wat falen veroorzaakt. Vergelijkbaar met de freesklep, is ook onderhoud vereist van tijd tot tijd om ervoor te zorgen dat interne blaasjes niet te veel verslijten en beginnen te lekken.
Zoals dit artikel toont, ging de zoektocht naar maximale klemkoppel decennialang door zonder echte tevredenheid omdat de behoefte niet goed gedefinieerd was. Klemkoppel was het antwoord op de verkeerde vraag.
Eerder gepubliceerd op Haimer-USA.com.
Industriële technologie
- Onderhoudscontracten Optimaleren: Lange-Termijn Strategieën voor Betrouwbaarheid
- Onderhoud Uitbesteden: Wanneer Uitbesteden en Wanneer In-House Houden (Deel I)
- Digiataal financieren: ESG-vooruitgang versnellen door toeleveringsketens heen
- Energie-efficiëntie-als-een-Dienst: Een Innovatieve Oplossing voor Klimaatverandering
- Ongebalanceerde Machines: Het Stille Probleem Dat Elke Machine Shop Moet Oplossen
- Standtijd maximaliseren: Hoe insteekhoeken draaiprestaties vormgeven
- MEP verbetert luchtvaartproductie door graten en scherpe randen te elimineren
- Hard draaien onder de knie krijgen: Uitdagingen overwinnen met geavanceerde tooling
- Freeskundigen makes machtigen: In-proces oppervlakte-inspectie voor superieure productkwaliteit
- Maximaliseer je high-performance freessucces: Waarom gereedschaphouders ertoe doen
- Kleurstoffen: De Essentiële Kleurstoffen voor Textiel, Papier en Meer