



Lage Druk Gietvormen Uitgelegd: Voordelen, Proces, en Waarom Het Essentieel Is voor Auto-onderdelen
Vanuit de naam, omvat lage druk gietvormen het injecteren van het vloeibare materiaal in de gietvorm onder een goed gecontroleerde lage druk die het proces voordelen geeft. Bijvoorbeeld: het stelt accurate productie van assiaal symmetrische wielen toe, dus de automobielindustrieën zijn een topgebruiker van het proces.
Voordat u uitbesteedt aan een gietvormdienst, is het belangrijk om zelf over het proces te weten. Daarom zal dit artikel lage-druk gietvormen introduceren, hoe het werkt, de voordelen en nadelen, en andere alternatieven die u kunt gebruiken.
Wat is Lage Druk Gietvormen?
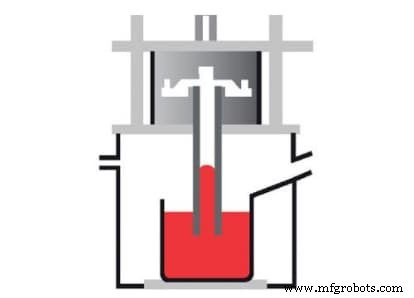
LPDC omvat het vullen van een gietvorm met gesmolten metaal onder lage druk. Het is hoog accuraten door de constante vulling van de vormkamer tijdens de krimpfase (uitharding). Dit betekent dat het compenseert voor de reductie in volume. Andere kenmerken omvatten reductie in oxidevorming en porositeit en superieure consistentie van gesmolten metaal van boven naar beneden.
Hoe Werkt Lage Druk Gietvormen?
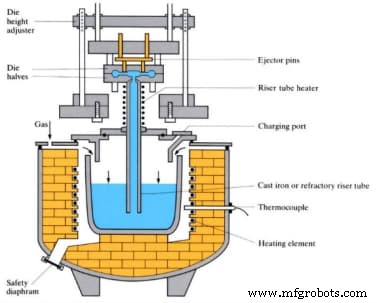
Lage-druk gietvormen gebruikt kleine druk, typisch rond 20-100 kPa (2,9-14,5 psi), in plaats van zwaartekracht om een vorm te vullen. In tegenstelling tot het traditionele gietvormproces, heeft het een unieke opzet en gebruikt het diverse apparatuur. Hieronder is een illustratie van de opzet en apparatuur die nodig zijn.
Het proces begint met een smeltoven die de metaallegeringen smelt en ze naar de giettemperatuur brengt. Bijvoorbeeld: aluminium heeft een giettemperatuur van 710-720°C.
Het gesmolten metaal gaat dan naar een houderoven onder de vorm, die fungeert als een container terwijl het de vloeistof op de giettemperatuur handhaaft.
Lage druk dwingt het gesmolten metaal door een stijgbuis in de vorm. Het vloeibare metaal beweegt onder constante druk totdat het gesmolten metaal uithardt in de vormkamer.
Bij uitharding wordt de druk vrijgegeven, en het overgebleven gesmolten metaal gaat terug door de stijgbuis naar de houderoven voor hergebruik. Tenslotte wordt de gieting gemakkelijk verwijderd zodra de vorm is afgekoeld.
Voordelen van Lage Druk Gietvormen
LPDC heeft veel voordelen wat het een toepasbare gietvormmethode maakt in diverse industrieën. Hieronder zijn een paar voordelen van het proces.
· Hoge Nauwkeurigheid
Onderdelen gemaakt met het proces zijn hoog accuraten. Dit is door de gehandhaafde lage druk tijdens de uitharding. Daarom is er een continue vulling van de vormkamer, compenserend voor de krimp in volume als het gesmolten metaal uithardt. Vanwege de hoge nauwkeurigheid is het de beste methode voor het maken van assiaal symmetrische onderdelen zoals wielen.
· Het Vormt Hoog Zuivere Gietingen
De gietingen zijn hoog zuiver door de weinig tot geen slak verantwoordelijk voor de onzuiverheid. Het lage niveau van slak is door de opzet van de gietmachine. Over het algemeen zijn slakken op het oppervlak van gesmolten metalen. Echter, aangezien de stijgbuizen naar beneden gaan naar de houderoven, bevat het vloeibare metaal dat naar de kamer gedwongen wordt geen slakken. Vandaar de hoog zuivere gieting. Ook, aangezien dit een lage druk proces is, is de kans op slak die de vorm binnenkomt laag.
Bovendien leidt het proces niet tot oxidatie van het gesmolten metaal door het stabiele vulproces. Stabiliteit vermindert of elimineert tumblen, impact, en spatten van het gesmolten metaal tijdens het proces. Daarom is er geen vorming van oxidatieslakken die de zuiverheid van de gietingen kunnen beïnvloeden.
· Het Heeft Een Goede Vormbaarheid
De lage-druk vulling leidt tot goede vormbaarheid vanwege de verbetering in de vloeibaarheid van vloeibaar metaal. Daarom hebben gietingen gemaakt met het proces een duidelijke outline en gladde oppervlakte. Over het algemeen is het proces ideaal voor het maken van gegoten onderdelen met complexe geometrieën vanwege de hoge vormbaarheid.
· Kristallisatie
Aangezien de gieting uithardt onder druk, kan het kristalliseren en een compacte structuur vormen. Daarom zijn gietingen gemaakt via het proces massief en geschikt voor het maken van onderdelen die goede sterktewaarden vereisen.
Nadelen van Lage Druk Gietvormen
Terwijl lage druk gietvormproces ideaal is voor het bereiken van accurate resultaten, heeft het ook nadelen.
· Langzamere Gietcyclus
Een nadeel is dat het een langzamere cyclus heeft door de lage druk. Daarom is het aantal te produceren onderdelen laag, en de onderdelen hebben een hoge kostprijs.
· Geërigeerd Metaalonderdeel
Geërigeerd aluminium gieten vorm kan optreden door het metaalonderdeel van de apparatuur in contact te komen met het gesmolten metaal. Dit kan leiden tot hoge onderhoudskosten, vooral in grote productieopzettingen. Ook, de bestanddelen van het apparatuurmetaalonderdeel kunnen in het vloeibare metaal binnendringen, wat de prestaties beïnvloedt.
· Niet Geschikt Voor Het Maken Van Dunwandige Onderdelen
De minimale wanddikte van gietingen die u kunt maken met het proces is ongeveer 3mm. Daarom is het ongeschikt voor het maken van dunwandige onderdelen dan hoge-druk gietvormen.
RapidDirect: Uw Lage Druk Gietvorm Partner
Lage druk gietproces zou bovenaan uw lijst moeten staan als uw project nauwkeurigheid, zuivere gieting, en uitstekende materiaaleigenschappen vereist. Hoewel het een trage gietcyclus heeft, vereist het kiezen van het perfecte proces voor uw project ervaring en kennis. Dus het is goed om vroegtijdig expert advies te krijgen.
Neem contact op met RapidDirect om te helpen met uw productiebehoeften. We bieden lage-druk gietvormdiensten en een wijd scala aan andere productiediensten, inclusief CNC-bewerking, 3D-printen, en bladmetaalbewerking die aan uw vereisten kunnen voldoen met ons krachtige ingenieursteam en planten.
U kunt vandaag een offerte aanvragen door uw ontwerpbestanden te uploaden of bekijk onze gids over gietvormen, die meer uitgebreide informatie biedt over de gietvormtechniek, inclusief het proces, materialen, oppervlakteafwerking, toepassingen, en kosten.
Lage Druk Gietvormen vs. Hoge Druk Gietvormen
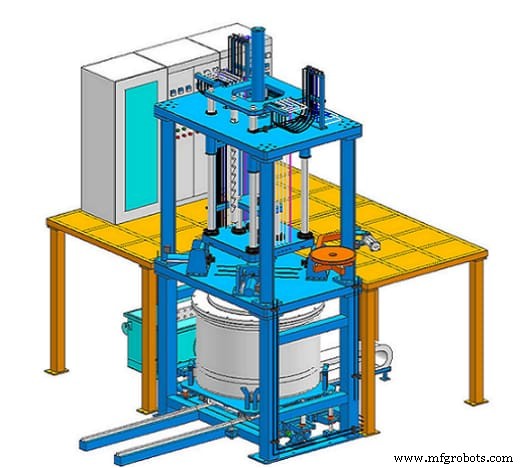
Lage druk en hoge druk gietvormen zijn toepasbaar in verschillende scenario's afhankelijk van de componentcomplexiteit, het aantal onderdelen, en het productiebudget. Hieronder is een verduidelijking over de verschillen tussen de twee en de voordelen van lage druk gietvormen boven hoge druk gietvormen.
· Cyclus Tijd
Het lage druk gietvorm drukbereik is rond 0,7 bar tot 1 bar. Aan de andere kant, betreft hoge druk gietvormen hoge druk (vaak boven 1000 bar).
Als resultaat heeft lage druk gietvormen een lagere cyclus tijd dan hoge druk gietvormen. Dit is zichtbaar in de laatste die verantwoordelijk is voor ongeveer 50% van lichte metaalgietingen voor lage druk's 20%.
· Sterkte van Onderdelen
Onderdelen gemaakt van lage-druk gieten hebben hoge sterktewaarden aangezien uitharding plaatsvindt onder constante druk voor een lange tijd om een compacte en dichte structuur te vormen. Onderdelen gemaakt met hoge druk hebben ook goede sterktewaarden. Echter, u kunt hun sterke niet vergelijken met onderdelen gemaakt met lage druk aangezien de druk hoog is en de tijd snel is.
· Kwaliteit van Gieting
Gietingen gemaakt met lage druk hebben hogere kwaliteit dan hoge-druk gieten. Dit is door de reductie in volume door krimp gecompenseerd te worden door constante gesmolten metaal injectie in de vormkamer tot uitharding.
Ook zijn deze gietingen zuiverder door het mindere bedrag aan slak aanwezig, en ze hebben geen poriën. Dit is in tegenstelling tot hoge-druk gietingen, die poriën kunnen hebben door de hoge druk, en slakken zijn in de vormkamer injecteerbaar.
· Kosten
Hoge-druk gietvormen brengt hogere operationele en investeringskosten met zich mee dan lage-druk gietvormen door de benodigde machines. Echter, het heeft een lagere onderdeelkost door de snelle cyclus tijd.
· Dikte
Lage-druk gieten is de ideale methode voor het maken van dikke onderdelen. Echter, het is ongeschikt voor dunwandige onderdelen (niet geschikt voor dikte onder 3mm). Aan de andere kant kan hoge-druk gieten dunne wand onderdelen maken (onder 0,40mm).
Alternatieven voor Lage Druk Gietvormen
Hoewel het talloze voordelen heeft, kunnen bepaalde voorwaarden het gebruik van lage druk gieten beperken. Daarom hebben we verschillende alternatieven voor het proces geïntroduceerd en hoe ze zich verhouden tot lage druk gietproces.
· Zwaartekracht Gieten
Zwaartekracht gietvormen, ook bekend als permanent vormgieten proces, is een proces waarbij het gesmolten metaal in de vorm wordt gevuld met zwaartekracht. Het is geschikt voor legeringen van niet-ferro materialen zoals aluminium, koper, magnesium, en zink.
Een van de voordelen van zwaartekracht gieten boven lage druk gieten is de brede reeks compatibele materialen. Dit is in tegenstelling tot de laatste die populairder is voor het werken met aluminiumlegeringen. Vandaar de naam "aluminium lage druk gietvormen."
· Verkwijsgieten
Verkwijsgieten of precisiegieten is gebaseerd op een oud proces genaamd verloren was gieten. Het proces omvat het maken van een waspatroon in de vorm van het eindproduct via processen zoals injectiegieten of 3D-printen.
De was wordt gedoopt in een keramische slib met de dikte gecontroleerd om een vorm te vormen. Bij het uitharden van de was, wordt de vorm voorverhit en de was verwijderd om een metaalbekleding te creëren. Het gesmolten metaal kan dan in de vorm geïnjiceerd worden, en de juiste procedures volgen
Verkwijsgieten is accurater dan lage-druk gietingen omdat het waspatroon afkomstig is van nauwkeurige productieprocessen zoals 3D-printen. Ook, keramiek vergroot niet.
· Zandgieten
Zandgieten is het meest voorkomende metaalgietproces dat in gespecialiseerde fabrieken genaamd gieterijen wordt gebruikt. Het traditionele proces omvat het maken van een vorm met zand, klei, en water, het vullen ervan met gesmolten metaal, en het weghalen van de vorm bij voltooiing. De gietvormen vs. zandgieten vergelijking is grotendeels gebaseerd op het type metaal waar u mee werkt. Zandgieten overtreft lage druk gieten wanneer u wilt werken met een hoog-hitte metaal.
Conclusie
Lage druk gietvormen omvat het injecteren van gesmolten metaal (vooral aluminium) in de vorm met relatief lage overdruck. Het proces heeft een korte cyclus tijd. Bovendien is het hoog accuraten voor het maken van gietingen met complexe geometrieën en levert zuivere gieting met uitstekende materiaaleigenschappen wat het een top proces in veel industrieën maakt. Dit artikel introduceerde hoe het werkt, de voordelen en nadelen, en andere alternatieven die u kunt gebruiken.
Heeft u vragen over het proces? Neem dan contact op met RapidDirect. U kunt ook uw ontwerp uploaden om vandaag een offerte te krijgen en ontdekken hoe we uw gietvormbehoeften kunnen ondersteunen.
Veelgestelde Vragen
Waarom is aluminium goed voor gietvormen?Aluminium is het meest voorkomende materiaal voor gietvormen vanwege het lichte gewicht. Hoewel het licht is, heeft aluminium gieten hoge trekksterkte. Ook zijn er meer oppervlakteafwerkingsopties voor aluminium gieten. Daarom zijn ze esthetischer materiaal dan andere niet-ferro materialen.
Wat zijn de typen druk gietvormen?Er zijn twee typen druk gietvormen: hoge druk gietvormen en lage druk gietvormen. Beide processen zijn vergelijkbaar in opzet. Echter, ze verschillen in proces en eigenschappen. Daarom zijn ze toepasbaar in verschillende scenario's.
Hoge-druk gieten heeft een bredere toepassing door de hoge gietcycli. Echter, lage-druk gieten is accurater en geschikt voor het maken van assiaal symmetrische onderdelen.
Industriële technologie
- Zwaartekrachtgieten: Eenvoud, superieure kwaliteit en snellere productie
- Ultieme Gids voor Gietprocessen: Technieken & Toepassingen
- Hoge Druk Gietvormen (HPDC): Het Precisieproces voor Complexe Onderdelen
- Lost-wax gieten vs. Drukgieten: Belangrijkste verschillen uitgelegd
- Zandgieten vs. Dijgieten: de belangrijkste verschillen begrijpen
- Shellvorming bij Gieten op Verloren Wasmodel: Gids voor Precisie en Kwaliteit
- Roestvrij Staal Gieten op Verloren Wasmodel: Precisie, Duurzaamheid en Industrie-toepassingen
- Kiezen voor Harszandgieten: Wanneer en Waarom het het Juiste Proces Is
- Drukgieterij: voordelen, uitdagingen en kerninzichten voor fabrikanten
- Flen Smeedproces Begrijpen: Voordelen, Technieken en Toepassingen
- Het Gietproces: Van Oude Oorsprong tot Moderne Productie