



Aluminium Extrusie Uitgelegd: Van Fundamenten tot Industrie Toepassingen
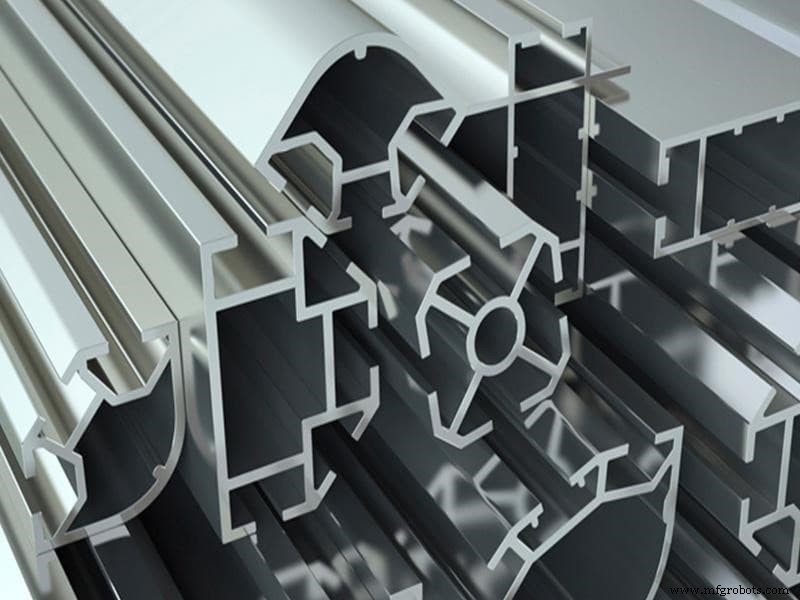
Aluminiumextrusie is in de afgelopen jaren steeds populairder geworden in productinnovatie en productie. Technavio rapporteerde dat de wereldwijde aluminiumextrusie vraag een groeisnelheid van ongeveer 4% zou hebben tussen 2019 en 2023.
Misschien heeft u van dit productieproces gehoord en bent u benieuwd wat het is en hoe het werkt. Dit artikel duikt in de details van alles wat u moet weten over extrusie aluminium.
Wat Is Aluminium Extrusie?
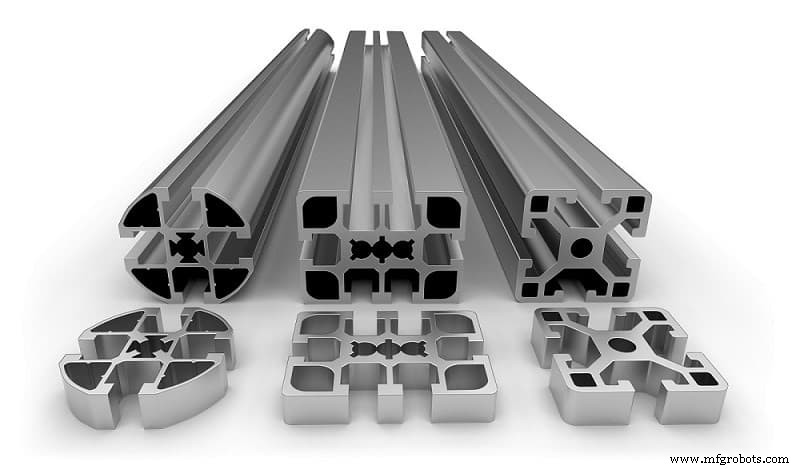
Aluminiumextrusie is een techniek waarbij aluminiumlegeringmateriaal in een vorm met een vooraf bepaalde dwarsdoorsnede wordt gedwongen. Een zware ram duwt het aluminium door de vorm en verlaat de vormopening. Het ontstaat in de exacte vorm van de vorm en wordt afgehaald langs een uitlooptabel wanneer dit gebeurt.
Het proces is een tamelijk eenvoudige techniek om op een fundamenteel niveau te begrijpen. De gebruikte kracht is vergelijkbaar met die gebruikt bij het samendrukken van een tandpastatbuis met uw handen. De tandpasta komt uit in de vorm van de opening van de buis als u knijpt. De opening van de tandpastabuis voert voornamelijk dezelfde functie uit als een extrusiematrijs.
Aluminium Extrusie Geschiedenis
Dit productieproces had zijn vroegste oorsprong meer dan 100 jaar geleden. De extrusieprocedure werd voor het eerst ontwikkeld in 1797 door Joseph Bramah om loodpijpen te produceren. De procedure was aanvankelijk bekend als "spuiten" en een handmatig proces totdat Thomas Burr de productie van de eerste hydraulische pers in 1820 voltooide. Alexander Dick creëerde het warme extrusieproces in 1894, wat nu in modern gebruik is. Dankzij de warme extrusietechniek gebruiken fabricanten nu niet-ferro legeringen in het extrusieproces. In 1904 was er een enorme toename in aluminiumtoepassingen in de auto- en bouwindustrie na de bouw van de eerste aluminiumextrusiepers.
Er was een massive toename in de vraag naar aluminium extruderen tijdens de wereldoorlog. Het vond gebruik in militaire toepassingen en de constructie van vliegtuigen. De behoefte aan geëxtrudeerd aluminium begon zich meer uit te breiden. Het is nu onderdeel van ons dagelijks leven. Van de auto die u rijdt tot uw huishoudelijke items, ze zijn allemaal producten van dit effectieve productieproces.
Directe en Indirecte Aluminium Extrusieproces
Er zijn twee hoofdsoorten processen die gebruikt worden voor aluminiumextrusies – direct en indirect. Het directe proces omvat het stationair houden van de matrijs kop en het hebben van de bewegende ram het metaal erdoor dwingen. Aan de andere kant blijft het billet stationair in het indirecte extrusieproces. De matrijsmontage beweegt dan tegen dat billet aan om de druk te creëren om het metaal door de matrijs te dwingen. Hier is een gedetailleerdere kijk op beide processen.
Direct Aluminium Extrusieproces
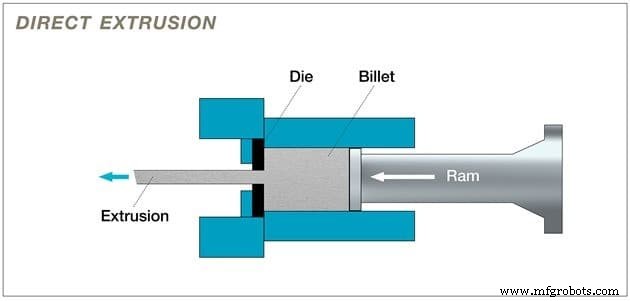
Directe extrusie is de meest voorkomende methode van aluminium extruderen. De aluminiumextrudeerder zet het billet (verhit aluminium) in een verwarmde gewaagde container. Vervolgens dwingt een bewegende ram het metaal door de matrijs. Tijdens deze stap wordt een zeer hoge hoeveelheid druk geproduceerd.
Machinisten plaatsen ook vaak blokken materiaal tussen het billet en de ram. Deze procedure voorkomt dat de ram en het verwarmde billet in contact komen. Mensen verwijzen ook naar deze methode als een voorwaartse extrusieproces aangezien het aluminium billet en de ram in dezelfde voorwaartse richting bewegen.
Indirecte Aluminium Extrusieproces
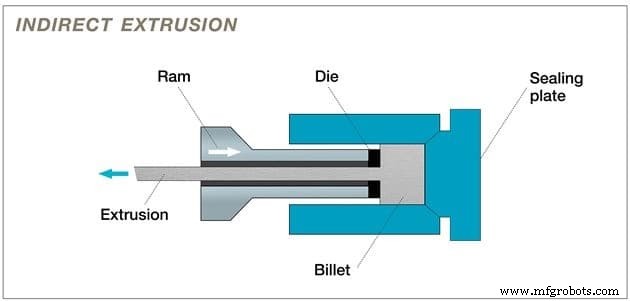
Indirecte extrusie, vaak bekend als achterwaartse extrusie, verschilt van het directe proces. Hier blijft de matrijs stationair terwijl het billet en de container simultaan bewegen. Fabrikanten gebruiken een "steel" bij het uitvoeren van dit proces. Deze steel moet langer zijn dan de lengte van de container en houdt de ram op zijn plaats. Dus, het aluminium billet wordt gedwongen door de stationaire matrijs.
In tegenstelling tot de directe methode, genereert deze methode minder wrijving voor betere warmtecontrole. De productkwaliteit voor indirecte extrusies is meestal meer consistent. Dit kan zijn door de uitgeoefende kracht relatief constant blijft. De temperatuurconsistentie zorgt ook voor betere mechanische eigenschappen en korrelstructuur.
Stap-voor-Stap Gids over Aluminium Extrusieprocedure
Stap 1: Bereid Extrusiematrijs Voor
Het eerste te doen is een ronde matrijs te machineeren. Aan de andere kant kunt u een al beschikbare gebruiken. Voor het extrusieproces, verwarm de matrijs voor tot ongeveer 450-500 °C. Dit zorgt ervoor dat de metaalstroom gelijkmatig is en de levensduur van de matrijs maximaliseert. Na het voorverwarmingsproces kunt u de matrijs in de extrusiepers laden.
Stap 2: Verwarm Aluminium Billet Voor
De volgende stap is het billet, een dikke cilindrische blok van aluminiumlegering, te zagen van een uitgerekt blok materiaal. Vervolgens voorverwarmen in een oven tot ongeveer 400-500 °C. Dit proces maakt het billet voldoende buigzaam om de operatie uit te voeren. Het zorgt er ook voor dat het niet gesmolten is.
Stap 3: Breng het Billet naar de Extrusiepers
Na het voorverwarmen van het billet, breng het mechanisch in de pers. Echter, u moet ervoor zorgen om een smeermiddel toe te voegen voordat u het in de pers laadt. Bovendien, breng het losmiddel aan op de extrusieram. Dit proces voorkomt dat de ram en billet aan elkaar hechten.
Stap 4: Duw Billet Materiaal in de Extrusiepers Container
In deze fase is het buigzame billet al in de extrusiepers. Hier is de hydraulische ram in staat om ongeveer 15.000 ton druk toe te passen. De druk duwt het buigzame billet in de container. De aluminiummaterialen vouwen dan uit om de wanden van de container te vullen.
Stap 5: Pers Geëxtrudeerd Materiaal Tegen de Matrijs
Omdat aluminiummateriaal nu de wand van de container vult, wordt het geperst tegen de extrusiematrijs. Op dit punt wordt continu druk op het materiaal toegepast. Dus, de enige richting is door de matrijsopeningen. Het ontstaat vanuit de openingen van de matrijs in een volledig gevormde vorm.
Stap 6: Afkoelen van de Extrusies
Een trekker houdt de extrusie op zijn plaats na het ontstaan. De trekker beschermt het als het de pers verlaat. Terwijl het legering langs de tafel beweegt, wordt het profiel uniform gekoeld door een ventilator of waterbad. Dit proces heet "afschrikken."
Stap 7: Zaag de Extrusies tot Tafel Lengte
Zodra de extrusie de volledige tafellengte bereikt, zaag het af met een hete zaag. Temperatuur is essentieel op elke stap van het extrusieproces. Ondanks het afkoelen van de extrusie na het verlaten van de pers, is het nog niet volledig cool.
Stap 8: Koel Extrusies tot Kamertemperatuur
Wanneer het zaagproces gedaan is, worden de extrusies overgebracht naar een koelvlakte van de uitlooptabel. De profielen blijven daar tot ze kamertemperatuur bereiken. Zodra ze de kamertemperatuur bereiken, vindt rekken plaats.
Stap 9: Verplaats Extrusies naar de Rekker en Rek Ze in Uittrekking
U zult sommige draaiingen in de vormen op dit moment opmerken, en u moet dit corrigeren. Om deze correctie te maken, hebt u een rekker nodig. Houd elk profiel mechanisch aan beide uiteinden vast en trek ze tot ze volledig recht zijn. Dit proces brengt ze in specificatie.
Stap 10: Verplaats Extrusies naar de Afwerksaag en Zaag Ze tot Lengte
Nu de extrusies recht en verhard zijn, kunt u ze overbrengen naar een zaagtafel. Op dit punt kunt u ze in specifieke lengtes zagen, voornamelijk tussen 8-21 ft. Na het zaagproces is afgelopen, kunt u ze naar een oven verplaatsen voor veroudering tot de correcte temper (T5 of T6).
Stap 11: Voer Secundaire Operaties Uit (Warmtebehandeling, Fabricatie, en Oppervlakteafwerking)
Na het extrusieproces is voltooid, kunt u profielen met warmte behandelen om hun eigenschappen te verbeteren. Het volgende na de warmtebehandeling is ze te fabriceren als er behoefte is om hun afmetingen te corrigeren. Het toevoegen van oppervlakteafwerking zou ook helpen hun uiterlijk en corrosieweerstandseigenschappen te verbeteren.
Welke Vormen Kunnen Gemaakt Worden Met Aluminium Extrusie?
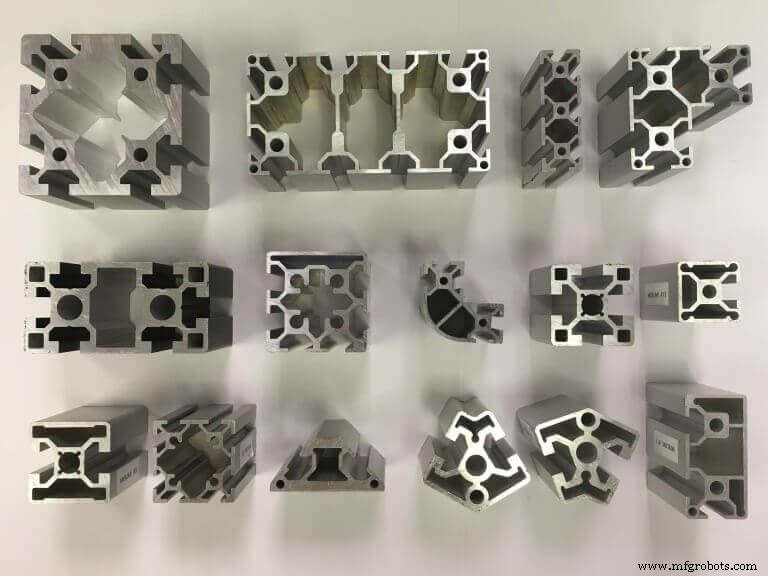
Er zijn vier hoofdsoorten geëxtrudeerde vormen, en ze zijn:
1. Massief. Deze vormen hebben geen gesloten opening of gaten (d.w.z., balk, hoek, of staaf).
2. Hol. Ze hebben één of meer openingen of gaten (d.w.z., rechthoekige of vierkante buizen).
3. Half-hol. Ze hebben gaten die deels gesloten zijn (d.w.z., een "C" kanaal met een smalle opening).
4. Custom Aluminium Extrusie Vormen. Deze soorten vormen hebben vaak meerdere extrusies. Ze kunnen ook vergrendelende vormen zijn met diverse kleurprofielen. Deze vormen zijn vaak volgens specificaties van ontwerpers.
Bent u op zoek naar het produceren van aangepaste geëxtrudeerde onderdelen met aangepaste vormen? Laat RapidDirect het sourcingproces voor u afhandelen. Onze beschikbare aluminiumextrusieprocessen zijn de beste die u zult vinden. We combineren geavanceerde machines met een professioneel ingenieursteam om topnotch custom productiediensten te leveren.
We kunnen ook diverse oppervlakteafwerkingsopties voor uw eindproducten leveren. Ongeacht uw keuze, kunt u zeker zijn dat we zullen leveren. We zorgen ook voor constant testen op elk productiestadium om ervoor te zorgen dat u alleen het beste krijgt. Upload vandaag uw ontwerpbestand, en krijg een direct offerte.
Factoren Die Aluminium Extrusie Beïnvloeden
Terwijl aluminiumextrusie een effectief productieproces is, beïnvloeden sommige factoren de uiteindelijke resultaten die u uit het proces krijgt. Het zou het beste zijn om deze factoren in gedachten te houden om het succes van uw project te waarborgen.
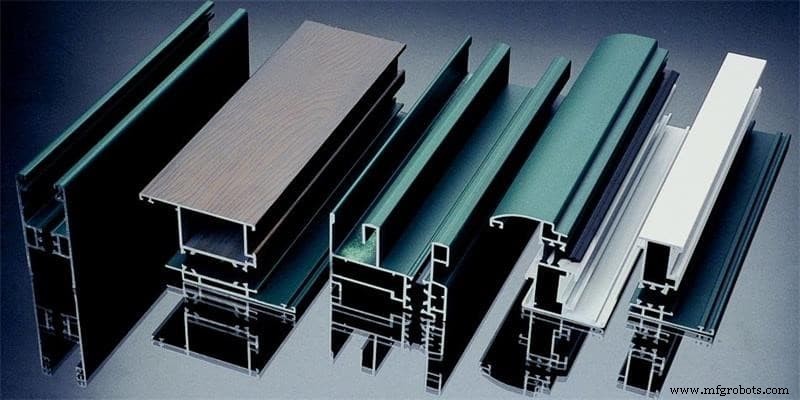
Geëxtrudeerde Vormen
De vorm zou bepalen hoe gemakkelijk en duur het zou zijn om een onderdeel te extruderen. Extrusie kan een wijd bereik van vormen produceren, maar er bestaan beperkingen. Bijvoorbeeld: eenvoudige massive vormen zouden veel gemakkelijker en sneller te extruderen zijn dan half-holle. Ze zouden ook minder duur zijn – over het algemeen, hoe complexer de vorm, hoe uitdagender en duurder het om te extruderen.
Extrusiesnelheid
Als algemene regel, correleert de extrusiesnelheid direct met de metaaldruk en temperatuur binnen de container. Dus, de snelheid, druk, en temperatuur moeten goed geassocieerd zijn om een stabiel proces te handhaven en een constant geëxtrudeerd segment te genereren.
Billet Temperatuur
De beste billet temperatuur is een die acceptabele tolerantie en oppervlaktecondities biedt. Tegelijkertijd zorgt het voor de kortst mogelijke cyclus tijd. Het is altijd ideaal om billet extrusie op de laagst mogelijke temperatuur te hebben die het proces toestaat.
Te hoge temperaturen zouden de metaalstroom meer vloeibaar maken. Dit zou ertoe leiden dat het metaal weerstaat tegen het binnengaan van beperkte gebieden. Gevolgelijk kunnen de vormafmetingen onder de gewenste toleranties vallen. Evenzo kunnen excessieve temperaturen het metaal scheuren bij scherpe hoeken en dunne randen.
Extrusieverhouding
De extrusieverhouding van een vorm is een goede indicator van hoeveel mechanisch werk er tijdens de extrusie zal plaatsvinden. Wanneer de extrusieverhouding van een sectie laag is, zal mechanisch werk op de delen van de vorm die de meeste metaalmassa betrekken, minimaal zijn. Aan de andere kant, zal er behoefte zijn aan grotere druk wanneer er een hoge extrusieverhouding is. De druk zou het metaal door kleinere openingen dwingen, en er zal behoefte zijn aan extreem mechanisch werk.
Pers Operatie
De gedachte van winstgevende persoperatie maakt gewicht per voet relevant in aluminiumextrusies. Zoals u zou verwachten, vereisen lichtere secties meestal kleinere pressen. Echter, er zijn enkele andere factoren die pressen van grotere capaciteiten kunnen vereisen. Een grotere, dunwandige holle vorm is een typisch voorbeeld.
Ondanks het lage gewicht per voet, kan de pers tonnage vereist om het te extruderen meer zijn. De factor heeft vergelijkbare effecten als de extrusieverhouding. Een grotere factor maakt het moeilijker om het onderdeel te extruderen. Gevolgelijk beïnvloedt dit de persproductie.
Tong Verhouding
De tongverhouding is ook significant bij het bepalen van de extrusieprestaties van een component. U kunt de tongverhouding van een extrusie bepalen door het kleinste opening naar de leegte te kwadrateren. Vervolgens berekent u de totale oppervlakte van de vorm, en deelt u het gekwadrateerde opening door deze oppervlakte. Hoe hoger de tongverhouding, hoe uitdagender het zou zijn om het onderdeel te extruderen.
Wat Zijn De Toepassingen Van Aluminium Extrusies?
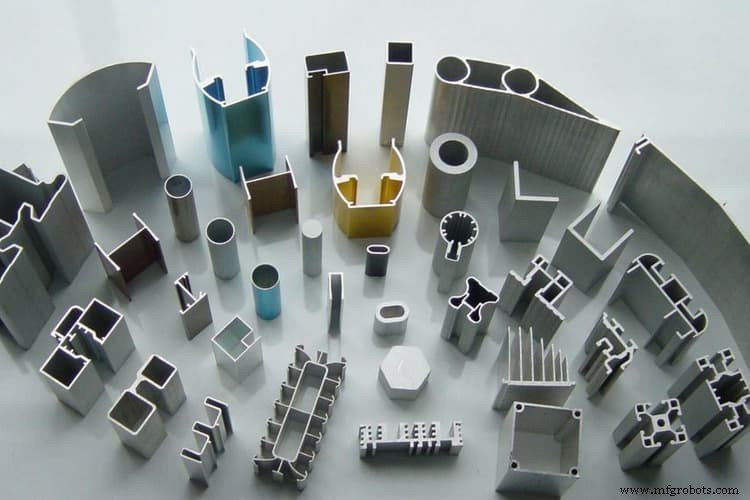
Extruderen van aluminium produceert ook onderdelen voor automobiele radiatoren, condensatorbuizen, airconditioners, kernreactoren, en koelapparaten in elektronica. Geëxtrudeerde aluminiumbuizen kunnen draden en coaxiale kabels huisvesten aangezien het niet-magnetisch is. De corrosie- en roestvrije eigenschappen van aluminiummateriaal maken het ook nuttig voor buitentoepassingen. Bovendien zijn aluminiumextrusies hoog reflecterend. Dus, ze helpen producten te beschermen tegen licht, infraroodstraling, en radiogolven.
Aluminium Extrusie: Een Belangrijk Productieproces
Het aluminiumextrusieproces is essentieel voor het produceren van onderdelen met aangepaste dwarsdoorsnede profielen. Het proces is tamelijk interessant, en u kunt diverse vormen van producten krijgen die u kunt warmtebehandelen, fabriceren, en afwerken tot specificatie. RapidDirect biedt de beste aluminiumextrusiediensten voor het gewenste resultaat. Neem vandaag contact met ons op, en laten we uw project tot leven brengen. U kunt uw ontwerpbestand ook uploaden op ons digitale offerteplatform voor direct offertes en een transparant bestelproces.
Industriële technologie
- Aluminium: Productie, Eigenschappen en Milieueffect
- Aluminiumfolie: Premium, Vielzijdig Materiaal voor Thermische Isolatie & Industriële Toepassingen
- Het Extrusieproces Begrijpen: Toepassingen, Materialen en Technieken
- FDM vs SLA: De Juiste 3D-print Proces Kiezen voor Uw Project
- Aluminium vs. Standaard PCB's: Wat is het Beste voor uw Elektronica-ontwerp?
- Uitvalonderhoud: De Reactieve Aanpak Uitgelegd
- Aluminiumextrusie: Van historische wortels tot toekomstige innovaties
- Kunststof Extrusie Onder de Loep: Proces, Materialen & Belangrijke Toepassingen
- Aluminium Duurzaamheid: Waarom Het Een Grotere Keuze Is
- EN AW-5005 Aluminiumlegering: Lage Dichtheid, Hoge Thermische Geleidbaarheid & Corrosiebestendigheid
- AA 7075 T7: Premium Hoogsterkte Aluminiumlegering voor Luchtvaart