



Plasmabooglassen Uitgelegd: Proces, Hulpmiddelen, Toepassingen & Voordelen
In dit artikel leert u wat plasmabooglassen is? en zijn werkprincipe, apparatuur, typen, toepassingen, voordelen, en meer. U kunt ook een PDF-bestand van dit artikel aan het einde downloaden.
Wat is Plasmabooglassen?
Plasmabooglassen is een booglasproces dat warmte gebruikt geproduceerd door een gecomprimeerde boog tussen een wolfram niet-opnamebare elektrode en een ander werkstuk (overgedragen boogproces) of watergekoelde beperkende monding (niet-overgedragen boogproces).
Het plasma is een gasmengsel van positieve ionen, elektronen, en neutrale gasmoleculen. Het overgedragen boogproces produceert plasmastraalen van hoge energiedichtheid en kan gebruikt worden voor hogesnelheidslassen en snijden van keramiek, koperlegeringen, stalen, aluminium, nikkel- en titaniumlegeringen.
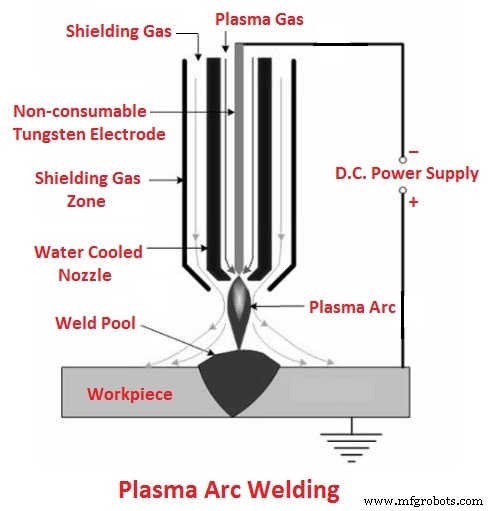
Het niet-overgedragen boogproces produceert een plasma van relatief lage energiedichtheid. Het wordt gebruikt voor lassen en plasmaspuiten (coaten) van diverse metalen. Aangezien het werkstuk in niet-overgedragen plasmabooglassen geen deel is van het elektrisch circuit, kan de plasmaboogbrander van het ene werkstuk naar het andere bewegen zonder de boog te blussen.
Werkprincipe van Plasmabooglassen
De PAW werkt op het principe dat wanneer een voldoende hoeveelheid energie aan een inert gas wordt gegeven, enkele van de elektronen van hun kern worden vrijgemaakt maar ermee meereizen.
Nadat de elektronen bewegen, worden de atomen omgezet in een hete geïoniseerde toestand. Dit is de meest voorkomende toestand van de stof die bekend is als de vierde toestand van materie.
Deze geïoniseerde atomen hebben hoge temperaturen die gebruikt worden om de twee platen te verbinden. Dit is het basisprincipe van PAW. Deze lasmethode is een vorm van TIG-lassen waarin een niet-opnamebare wolframelektrode wordt gebruikt om de boog te genereren.
- Booglassen: Typen, Apparatuur, Toepassingen en Meer
- Hoe Werkt Onderwaterlassen?
Apparatuur van Plasmabooglassen
Volgende zijn de apparatuur van PAW:
- Plasmaboogbrander
- Beschermings- en Plasma Gasvoorziening
- Vulmetaal
- Stroombron
1. Plasmaboogbrander
Het bestaat uit vier hoofdonderdelen: wolframelektrode, klemmen, binnenmonding, en buitenmonding. De wolframelektrode wordt door de klem vastgehouden. De interne gasmonding levert inert gas om het plasma binnenin de brander te vormen.
De buitenmonding levert beschermingsgassen die het letselgebied beschermen tegen oxidatie. PAW branders zijn gekoeld omdat de boog binnenin de brander bevat is wat hoge warmte produceert, dus een waterjas wordt buiten de brander opgeslagen.
2. Beschermings- en Plasma Gasvoorziening
Het plasmagas is vergelijkbaar met een beschermingsgas geleverd door een enkele bron. Voornamelijk inert gassen zoals argon, helium worden als zowel inert als beschermingsgassen gebruikt. Dit gas wordt aan zowel de binnen- als buitenbuis geleverd.
3. Vulmetaal
Vaak wordt geen vulmateriaal in dit lasproces gebruikt. Als vulmateriaal gebruikt wordt, wordt het direct in de letselzone gevoerd.
4. Stroombron
Het PAW proces vereist een hoge vermogen DC-voorziening om een elektrische vonk te produceren tussen de elektrode en lasplaten (voor het overgedragen PAW proces) of tussen de wolframelektrode en de afvoermonding (tussen het niet-overgedragen PAW proces).
Deze lasmethode kan lassen bij een lage amperage van ongeveer 2 Amp en een maximum stroom die het kan regelen is ongeveer 300 Amp. Het vereist ongeveer 80 volt voor correcte werking. Stroombronnen omvatten transformatoren, gelijkrichters en controleconsoles.
Werking van Plasmabooglassen
Initieel worden de werkstukken grondig gereinigd. De stroombron levert het vermogen dat een boog produceert tussen de wolframelektrode en monding, of de wolframelektrode en het werkstuk. De wolframelektrode geeft een hoge-intensiteit boog gebruikt voor ionisatie van gasdeeltjes en zet orifice gassen om in plasma.
Deze hete geïoniseerde gas wordt aan de lasplaten geleverd door een klein gat. Beschermingsgassen zoals argon etc. worden via druk- en regelafzuiging naar de buitenmonding van de lasbrander geleverd.
Deze gassen vormen een schild om het letselgebied wat het beschermt tegen atmosferische gassen zoals zuurstof, stikstof, etc. Het plasma botst op de lasplaten en smelt ze tot één stuk. Het volgende lassen wordt in de lasrichting voortgezet. Als dit lasproces vulmateriaal vereist, wordt het handmatig door de lasser gevoerd.
Typen Plasmabooglassen
Volgende zijn de twee typen plasmabooglassen:
- Niet-overgedragen PAW
- Overgedragen PAW
Verschil Tussen Overgedragen en Niet-Overgedragen Plasmabooglassen:
1. Overgedragen Plasmabooglassen
In dit lasproces is de wolframelektrode vast aan de negatieve pool en het werkstuk vast aan de positieve pool. Het gebruikt ook DC-stroom. Een boog wordt gegenereerd tussen de wolframelektrode en het werkstuk.
In dit proces worden zowel plasma als boog overgedragen naar het werkstuk wat de verwarmingscapaciteit van het proces verbetert. Het wordt gebruikt om dikke platen te lassen.
2. Niet-Overgedragen Plasmabooglassen
In dit lasproces wordt DC-stroom gebruikt. Waarin de wolframelektrode bevestigd is aan de negatieve en de monding aan de positieve pool. Een boog wordt geproduceerd tussen de wolframelektrode en monding binnenin de brander.
Dit verhoogt de ionisatie van het gas binnenin de brander. De brander overdraagt dit geïoniseerde gas voor verdere verwerking. Het wordt gebruikt om dunne platen te lassen.
Voordelen en Nadelen van Plasmabooglassen
Volgende zijn de voordelen van PAW:
- Vereist minder operatorvaardigheid door goede tolerantie van de boog voor uitlijningsfouten.
- Hoge lessnelheid.
- Het heeft een hoge doorwerkingscapaciteit (sleutelgaatje effect).
- Hoge energie beschikbaar voor lassen. Het kan makkelijk harde en ruwe werkstukken lassen.
- De afstand tussen het gereedschap en het werkstuk beïnvloedt de boogvorming niet.
- Het heeft laag vermogensverbruik voor lassen van dezelfde grootte.
- De meer stabiele boog geproduceerd door plasmabooglassen.
- Het kan werken bij lage amperage.
Volgende zijn de nadelen van PAW:
- Dure apparatuur.
- Hoge vervorming en wijd als gevolg van hoge warmte-invoer.
- Het is een geluidige operatie dus er is kans op geluidsoverlast.
- Het heeft meer straling.
- Plasmabooglassen vereist hooggeschoolde arbeid.
- De onderhoudskosten zijn hoog.
Toepassingen van Plasmabooglassen
U vraagt u misschien af waar plasmabooglassen voor gebruikt wordt, volgende zijn de toepassingen van PAW:
- Deze typen lassen worden gebruikt in de scheepsbouw- en luchtvaartindustrieën.
- Het wordt breed gebruikt om pijpen en buizen van roestvrij staal of titanium te lassen.
- Plasmabooglassen wordt vaak in elektronische industrieën gebruikt.
- Het wordt meestal gebruikt om gereedschappen, stempels en vouwen te repareren.
- Het wordt ook gebruikt voor lassen of coaten op turbinenschaufels.
Download PDF van dit artikel
Conclusie
We hopen dat alle vragen over Plasmabooglassen beantwoord zijn. Mocht u nog vragen hebben over PAW, neem dan contact met ons op of laat een reactie achter.
Wij hebben ook een Facebook-community voor jullie. Als u wilt, kunt u onze community joinen, hier is de link naar onze Facebook groep.
Dat is het, bedankt voor het lezen. Als u ons artikel leuk vindt, deel het dan met uw vrienden. Heeft u vragen over elk onderwerp? Laat een reactie achter in de commentaarsectie.
Abonneer u op onze nieuwsbrief om op de hoogte te blijven van nieuwe artikelen.
Industriële technologie
- Elektrische Booglaswerken: Kernprincipes Uitgelegd
- Plasma Booglaslassen (PAW): Definitie, Toepassingen, Voordelen
- SMAW-lassen: principes, voordelen en nadelen
- Onderstroomlassen (SAW): toepassingen, voordelen en nadelen
- Plasmabooglassen (PAW): toepassingen, voordelen en beperkingen
- Elektronenbundellas: Definitie, Proces, Toepassingen, Voor- en Nadelen (PDF Notities)
- Plasma Booglassen (PAW): Procesoverzicht, Onderdelen en Werking
- Lassen Uitgelegd: Definitie, Typen en Toepassingen
- Plasma-boogmachineren uitgelegd: componenten, werking en toepassingen
- Koolstofbooglassen (CAW): Proces, Uitrusting en Moderne Toepassingen
- Laserstraal Lassen vs. Plasmaboog Lassen: Een Vergelijkend Overzicht