



Six Sigma Onder De Knie: Kernprincipes & Essentiële Tools
Welkom bij de derde aflevering van onze reeks over Lean en Six Sigma. Zoals we zagen in de eerste post, "Wat Zijn Lean & Six Sigma Methodieken?", zijn Lean en Six Sigma complementaire methodieken voor continue verbetering die respectievelijk de algehele verspilling en variabiliteit in productieprocessen reduceren. De tweede post, "Lean Principes en Tools," ging dieper in op een paar van de kernprincipes, tools en methodieken in Lean. Hier ronden we onze reeks af met een hoog-niveau discussie van Six Sigma. Er zijn veel tools in de Six Sigma toolkit (Failure Mode Effects Analysis (FMEA), IPO Diagram, Betrouwbaarheidsintervallen, Histogrammen, Pareto Grafieken, F-Tests, Design for Six Sigma (DFSS), en veel meer) die hier niet besproken worden. De focus hier is om de statistische realiteiten te bespreken die Six Sigma effectief maken.
Six Sigma streeft ernaar de hoofdoorzaak(s) van defecten en verspilling te identificeren en te elimineren met behulp van statistische tools om de variaties die defecten veroorzaken te identificeren. In de Six Sigma methodiek is de enige manier om een probleem effectief op te lossen om de hoofdoorzaak permanent te elimineren.
Het is een meetgebaseerde strategie die zich richt op procesverbetering met als streven niet meer dan 3,4 defecten per miljoen kansen te bereiken. Een Six Sigma defect wordt gedefinieerd als alles wat buiten de klantspecificaties valt. Een Six Sigma kans is dan de totale hoeveelheid kansen voor een defect om te voorkomen.
Six Sigma Leer
Six Sigma is gebaseerd op drie kernideeën die de Six Sigma Leer vormen:
- Continue inspanningen om stabiele en voorspelbare procesresultaten te bereiken (d.w.z. procesvariatie reduceren) zijn van vitale belang voor zakelijk succes.
- Productie- en zakelijke processen hebben kenmerken die gemeten, geanalyseerd, gecontroleerd en verbeterd kunnen worden.
- Het bereiken van duurzame kwaliteitsverbetering vereist toewijding van de gehele organisatie, met name van topmanagement.
Six Sigma Methodiek: Het DMAIC Proces
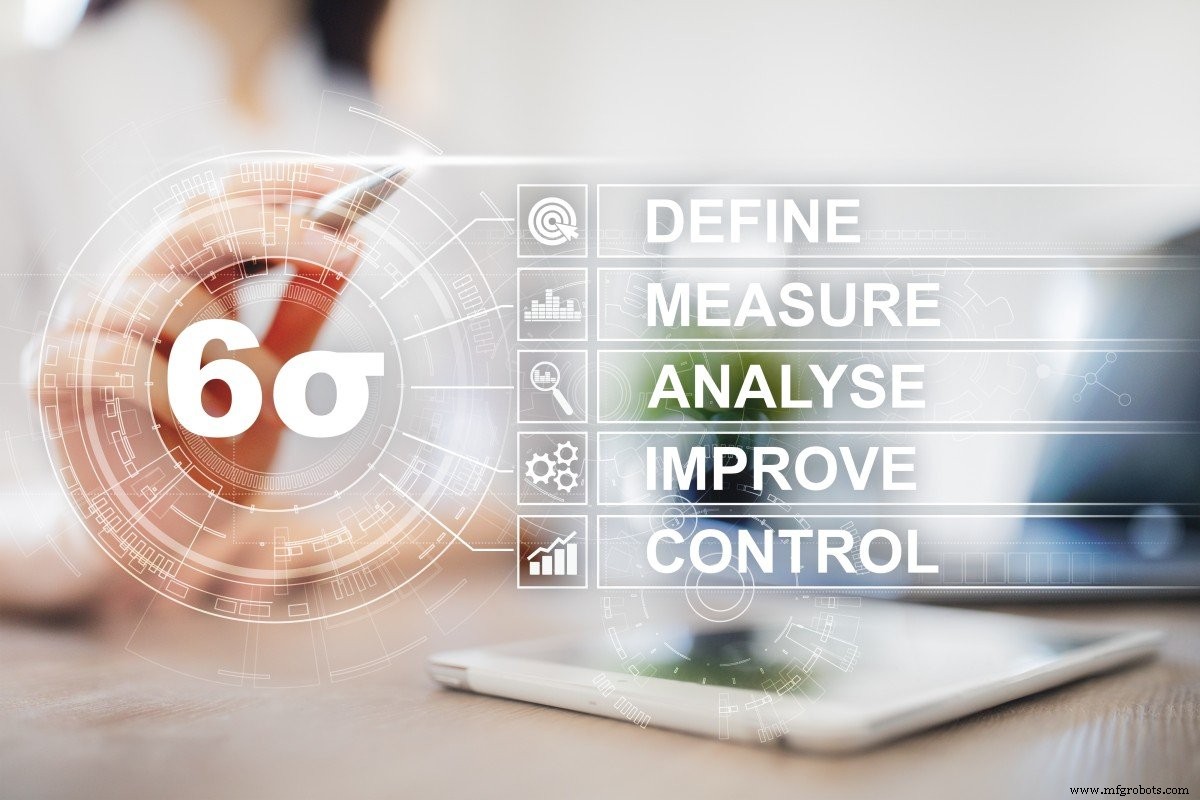
DMAIC is een Six Sigma probleemoplossingsmethodiek die gedreven wordt door data. Het vijf-fasenproces wordt beschreven door elke letter van het acroniem:
- Define - Beschrijf het probleem, projectdoelen, verbetergebieden, of klanteisen.
- Measure - Meet procesprestaties.
- Analyze - Analyseer en identificeer mogelijke hoofdoorzaken voor defecten en variaties.
- Improve - Verbeter operaties door de hoofdoorzaken te elimineren.
- Control - Kwaliteitscontroleer het verbeteringsproces.
Laten we de fasen verder uiteenzetten:
Define
Eenmaal het probleem, doel, of verbetergebied beschreven is, is het kritiek om te proberen de diverse input- en outputvariabelen te identificeren die gerelateerd zijn aan het gedrag van het proces. Vaak zijn de outputvariabelen degene die buiten de specificaties vallen. Het is belangrijk om te identificeren welke inputvariabelen de variatie met de outputvariabele(s) kunnen veroorzaken.
Measure
Eenmaal de inputvariabelen die het outputgedrag veroorzaken geïdentificeerd zijn, is het mogelijk om een meetplan te ontwikkelen dat voldoende data levert om de analyse te starten. Deze fase is waar data verzameld wordt op de sleutel input- en outputvariabelen. Dit is ook de fase waar prestatiebaselines ontwikkeld worden voor gebruik in het meten van de verbeteringen die later gemaakt worden. Als regel, zijn ten minste 30 waarnemingen vereist om voldoende data te leveren om het procesgedrag te vertegenwoordigen.
Analyze
Eenmaal de data verzameld is, wordt het geanalyseerd om de meest waarschijnlijke drie tot vijf potentiële hoofdoorzaken te bepalen. Dit wordt bereikt door voortgezette dataverzameling en herziening om de bijdrage van elke potentiële hoofdoorzaak te begrijpen met behulp van statistische tools, plots en grafieken. Het DMAIC proces is iteratief en herhaalt zich tot alle geldige hoofdoorzaken geïdentificeerd zijn.
Improve
Gebaseerd op de geldige hoofdoorzaken geïdentificeerd in de Analyze-fase, wordt het proces aangepast tot de excessive variatie geëlimineerd is. De Measure en Analyze fasen worden herhaald tot het gewenste resultaat bereikt is.
Control
Wanneer het gewenste resultaat bereikt is, worden de verbeteringen geïnstitutionaliseerd zodat de bron van de excessive variatie geëlimineerd is. Deze stap moet vergezeld gaan van een controleplan om te garanderen dat de outputs blijven op een acceptabel kwaliteitsniveau. Het Controleplan omvat het implementeren van Statistical Process Control om het proces te monitoren en te garanderen dat het over tijd correct blijft functioneren. Dit controleplan moet ook tegenmaatregelen bevatten als een probleem optreedt.
Samenvattend: DMAIC is een probleemoplossingsmethodiek die de practitioner helpt een probleem met excessive variatie systematisch op te lossen.
Statistische Procesbeheersing
Statistische Procesbeheersing (SPC) is een tool die meet of een proces aan product- of processtandaarden voldoet. Als een proces capabel en stabiel is over tijd, zullen de uitkomsten die het proces ontworpen was om te produceren, bereikt worden.
Laten we een voorbeeld gebruiken om deze belangrijke concepten beter te begrijpen. Denk aan het bakken van muffins.
Procescapaciteit en Variatie
Een proces transformeert inputs naar outputs. In dit geval zijn de ingrediënten de inputs. Het is bekend dat de oven een gegeven temperatuur moet bereiken voor een specifieke hoeveelheid tijd met het muffinbeslag erin om de ideale muffins te krijgen.
Laten we aannemen dat de oven correct werkt. Het is in staat om te produceren wat we willen - warme muffins perfect en precies gebakken. Garandeert het feit dat de oven correct werkt dat de gebakken goederen goed uitkomen?
Natuurlijk niet.
Wat als de oven correct werkt, maar de muffin-hongerige, ongeduldige kinderen de deur openen om te zien of de muffins klaar zijn? De muffins zullen maar halfgebakken uitkomen wanneer de timer afgaat. Dit is een voorbeeld van een speciale oorzaak van variatie - we krijgen niet het gewenste resultaat omdat het proces out-of-control is. Het proces is capabel, het geeft ons wat we willen wanneer het correct toegepast wordt, maar het is niet in controle.
Als we ervoor zorgen dat de oven optimaal werkt - op de juiste temperatuur en met de ovendeur dicht voor de voorgeschreven tijd - is het proces weer in controle. We hebben nu een proces dat zowel capabel als in controle is, en we kunnen redelijkerwijs verwachten dat het een ideale dozijn muffins produceert.
Als alle speciale oorzaken van variatie zoals hierboven geëlimineerd zijn, dan wordt het proces geacht in controle te zijn en alle variaties die ervaren worden zijn variaties die inherent zijn aan het proces zelf. Deze omvatten kleine variaties in gemeten ingrediënten en lichte variaties in oventemperatuur. Maar, het proces is robuust genoeg om het gewenste resultaat te produceren zelfs met deze bronnen van (inherente) variatie.
Samenvattend: Procescapaciteit is een maat van hoe capabel het proces is om het gewenste resultaat te produceren - d.w.z., het kan ons vertellen welk percentage defecten het proces inherent zal produceren als het in controle is. Gewenst resultaat: een dozijn perfect gebakken muffins.
Standaarddeviatie
Nu u weet hoe u de ideale muffin bakt, zullen we Standaarddeviatie introduceren.
Standaarddeviatie (σ) is een maat van variatie en het getal dat gebruikt wordt om Procescapaciteit te berekenen. Het wordt berekend als de vierkantswortel van de variantie.

Dr. William Shewhart, de Vader van Kwaliteit, begon in de vroege jaren 20 met het ontwikkelen van controlekaarten. Hij realiseerde zich dat als sleutelprocesoutputvariabelen gemeten werden, en ze een verdeling creëerden die zou grafisch uitkomen als de belvormige curve bovenaan, de weergegeven variatie willekeurig was en, daarmee, inherent aan het proces.
Met andere woorden, het proces gedraagt zich of werkt op de manier waarop het ontworpen was om te werken. Als de data niet willekeurig is, dan moet er een logica zijn die dat gedrag verklaart. Dat is wat een speciale oorzaak van variatie is.
Dan is er de Empirische Regel. Deze regel vertelt ons dat, voor een Willekeurige Verdeling:
- 68% van de waarnemingen zal binnen plus of min 1 Standaarddeviatie vallen
- 95% van de waarnemingen zal binnen plus of min 2 Standaarddeviaties vallen
- 99,7% van de waarnemingen zal binnen plus of min 3 Standaarddeviaties vallen
Shewhart ontwierp ook controlekaarten (zie onder) die controlelimieten omvatten. Controlelimieten zijn meestal een afstand van plus of min drie Standaarddeviaties van het gemiddelde. En, we weten dat als de datapunten binnen de controlelimieten vallen, ons kwaliteitsniveau ten minste 99,7% goed is.

Statistische Procesbeheersing gebruikt deze kennis tot voordeel. Twee grafieken (run charts) worden gemonitord door data in te voeren en te observeren waar de datapunten liggen ten opzichte van het gemiddelde en de controlelimieten. Zolang de plots binnen de controlelimieten vallen, wordt het proces geacht in controle te zijn. Dus, voor het muffinvoorbeeld, zou de run chart van oventemperatuur de speciale oorzaak van variatie in temperatuur door het frequente openen van de ovendeur als buiten het normale bereik tonen - het normale bereik van variatie zijnde van de willekeurige temperatuurvariatie aangezien de warmtebron in de oven aan en uit gaat.
Let erop dat er geen aandacht is besteed aan de specificaties of specificatielimieten (toleranties). Een proces dat in controle is, produceert wat het ontworpen was (niet noodzakelijk bedoeld) om te produceren. Dus, het kan eigenlijk slechte outputs produceren.
Procescapaciteitsindex en Controles
In Six Sigma is de Procescapaciteitsindex (Cpk) een statistische tool gebruikt om de capaciteit van een proces te meten om producten binnen de tolerantierange van een klant te produceren. Hoe hoger de Cpk, hoe smaller de procesverdeling vergeleken met de tolerantierange, en hoe uniformer de output.
Cpk wordt berekend met de volgende formule, waar UCL verwijst naar de bovenste controlelimiet en LCL verwijst naar de onderste controlelimiet:
Cpk = min(UCL - μ, μ - LCL) / (3σ)
Hoe hoger de Cpk, hoe beter (dichter bij 2,0 is uitstekend) waar een Cpk van 1,33 essentieel duidt op de laagste waarde voor een proces dat in controle is en aan specificaties voldoet.
Nu weten we dat als een proces capabel en in controle is, het, per definitie, het resultaat zal produceren waar het proces voor ontworpen was. We bespraken hoe Procescontrole te meten met SPC en het belang van een proces in controle te houden.
De specificatielimieten laten zich verbinden aan de toleranties van het proces. Bijvoorbeeld, een schroef kan gedimensioneerd zijn om 3 inch (3") in diameter te zijn. Maar, hoe passen we de inherente variatie in het proces toe om de pin te produceren? We doen dat door toleranties op te geven. Het is bepaald dat een schroef van 3", plus of min drie duizendsten van een inch (.003 inch) in diameter, goed genoeg is. Alle schroeven binnen die diameterbereik zullen succesvol werken voor de toepassing.
Volgens NIST (National Institute of Standards and Technology):
"Procescapaciteit vergelijkt de output van een in-control proces met de specificatielimieten door gebruik te maken van capaciteitsindices. De vergelijking wordt gemaakt door de verhouding te vormen van de spreiding tussen de processpecificaties (de specificatie "breedte") tot de spreiding van de proceswaarden, gemeten in 6 proces standaarddeviatie-eenheden (de proces "breedte")."
De Procescapaciteitsindex wordt gebruikt om te bepalen hoe dicht de output bij het bestaande doel ligt en hoe consistent de gemiddelde prestatie is. Daarom kan het gebruikt worden om toekomstige outputprestaties en consistentie te voorspellen.
Procescapaciteitsindex En Standaarddeviatie
Voor onze doeleinden hoeven we alleen te weten dat we de capaciteit van een proces om goede delen te produceren kunnen bepalen. Dit is hetzelfde als het beantwoorden van het volgende:
- Wat voor percentage van de output zal voldoen aan de specificaties van de klant?*
- Hoeveel schroeven zullen groter zijn dan de 3 inch plus de drie duizendsten in diameter (3.003 inch)?
- Hoeveel schroeven zullen kleiner zijn dan de 3 inch en minder dan drie duizendsten in diameter (2.997 inch)?
U kunt u herinneren dat:
De drie Standaarddeviatie maten van variatie duiden op een kwaliteitsniveau van 99,7% goed werk geproduceerd. Dit is equivalent aan een Procescapaciteitsmaat van één.
De literatuur is redelijk het eens:
We hebben een Procescapaciteit (Cp en Cpk) maat van ten minste 1,33 nodig.
Dit staat toe wat bekend is als shift en drift waar de normale variatie van het proces enkele defecten veroorzaakt die niet zouden voorkomen als er geen variatie was.
Maar er zal altijd variatie zijn. De sleutel is om goede procescontrole te handhaven om defecten te voorkomen.
Opnieuw, volgens NIST:
"Een procescapaciteitsindex gebruikt zowel de procesvariabiliteit als de processpecificaties om te bepalen of het proces 'capabel' is."
Shift & Drift
Het hoofdprobleem in het handhaven van goede procescontrole is dat, over tijd, elk proces zal shiften en driften, ongeacht hoe strak de initiële instellingen waren. Wanneer dit gebeurt, is het sleutelpunt om te onthouden dat als het procesgemiddelde verplaatst, de hele variabele range ook verplaatst, terwijl de specificatielimieten stationair blijven.

Als het proces verder gaat dan de specificatielimieten, zal het proces defecte producten produceren. U wilt indexniveaus van 1,00 of beter handhaven. Dit wordt bereikt met goede centrering van het procesgemiddelde en het minimaliseren van variabiliteit.
Samenvattend: Met Six Sigma is het mogelijk om te begrijpen of een proces capabel is en Procescontrole en Procescapaciteit te meten. Zolang een "in control" proces capabel is om het gewenste resultaat te produceren (Procescapaciteit Cpk van ten minste 1,33), dan moet het correct presteren zolang het in controle is. Voor meer informatie over Six Sigma, of Lean, bezoek www.cmtc.com en selecteer de "Services" optie.
Wie We Zijn Bij CMTC
CMTC biedt technische assistentie, workforce development, en adviesdiensten aan kleine en middelgrote fabrikanten (SMMs) in Californië om SMMs te helpen hun productiviteit en wereldwijde concurrentiekracht te vergroten.
Voor meer informatie over CMTC, bezoek onze website op www.cmtc.com of contacteer ons op 310-263-3060.
Industriële technologie
- Six Sigma vs. Lean Manufacturing: Een duidelijke gids om de juiste strategie te kiezen
- Six Sigma Green Belt Training – 10-Week Intensief Programma
- Handelsoorlogsrisico's mitigeren met Six Sigma: Een bewezen strategie voor Amerikaanse bedrijven
- Six Sigma: Kosten verlagen en klanttevredenheid verhogen
- Draaibank Operaties & Snijgereedschapskeuze Beheersen
- Honen Uitgelegd: Definitie, Proces en Essentiële Gereedschappen
- Aluminiumbewerking Uitgelegd: Gereedschappen, Technieken en Operaties
- Draaibankoperaties & snijgereedschappen: precisiemachining onder de knie krijgen
- Machining-operaties beheersen: essentiële tools & technieken
- Lean Six Sigma Beheersen: Stap-voor-Stap Gids voor Implementatie
- Lean & Six Sigma: Een praktische gids voor productie-excellentie