



Basin Precision Machining Verkort Opsteltijden met Geavanceerde Automatisering
Basin Precision Machining LLC verhoogt kwaliteit door een efficiënt single-piece flow productiesysteem over de hele shopfloor te benutten.
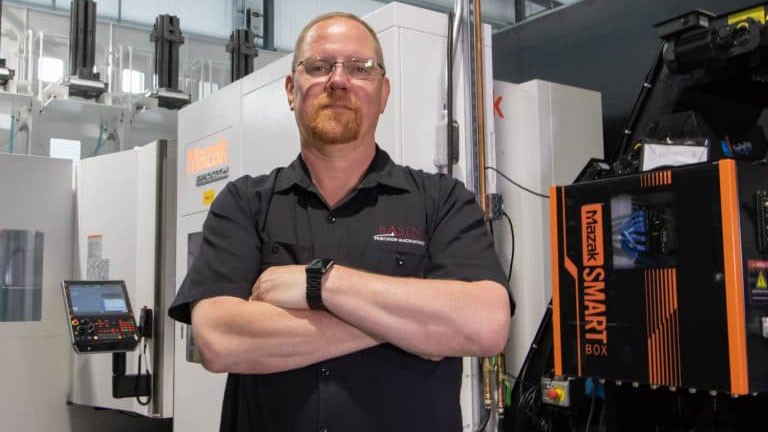
Erik Anderson, president en CEO van Basin Precision Machining LLC, heeft bepaald dat opstellingen de kern van alle kwade zijn wanneer het gaat om productieproductiviteit. Ze veroorzaken onderdeelvariaties, downtime, en hoge schrootpercentages. En zoals veel andere winkels, stond Basin ook voor de uitdaging van lange en complexe job-opstellingen — totdat de Jefferson, WI-gebaseerde winkels terugstoot met automatisering.
Basin beschouwt zich als een redelijk onconventionele winkel vanwege zijn extreme obsessie voor kwaliteit, lean manufacturing en uiterst efficiënte single-piece flow productie over de gehele shopfloor. Maar nergens is deze onconventioneelheid duidelijker dan met het gebruik van automatisering binnen een high-mix/low-volume productieomgeving in tegenstelling tot het typische high-volume scenario.
Om zijn speciale high-mix/low-volume productieautomatisering te bereiken, steunt Basin op productiecellen bestaande uit de nieuwste, meest geavanceerde machine tool technologie gewapend met de grootste toolopslagcapaciteiten en digitale connectiviteit — een combinatie die de opsteltijden in wezen heeft geëlimineerd.
Als een precisie contract machine shop, bedient Basin de olie- en gas-, luchtvaart-, recreatieve voertuig- en hydraulische markten. De klanten omvatten onder andere olie- en gasbedrijf FHE USA LLC, cartridge valve fabrikant HydraForce Inc. en motor-OEM Harley-Davidson Inc.
In sommige gevallen produceert de winkel ongeveer 250 versies van een onderdeel voor één klant. De bijbehorende job lotgroottes kunnen variëren van vijf tot 500 stukken, wat volgens Anderson neerkomt op ongeveer 80 opstellingen per maand om over te schakelen van de ene versie naar de volgende. Deze tijd- en arbeidsintensieve opstellingen vereisen gespecialiseerde individuen die 100-plus tool opstellingen, ingewikkelde multi-sided spannen en hoe complexe onderdelen te draaien begrijpen.
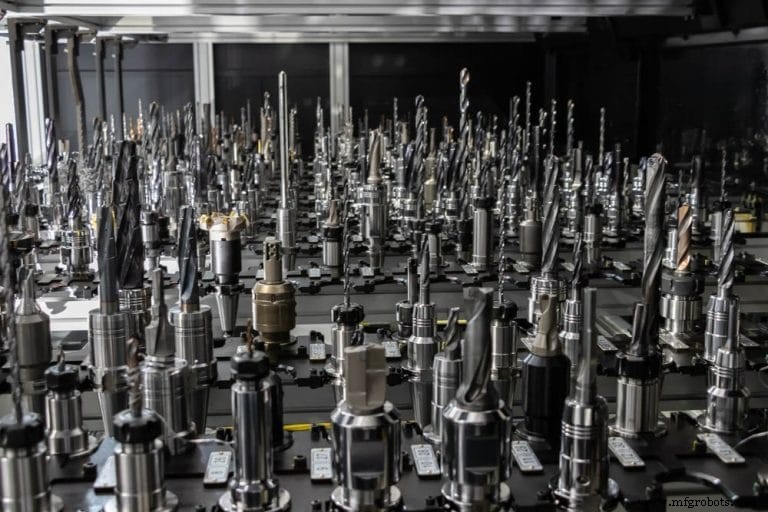
Met een van zijn grootste geautomatiseerde productiecellen kan Basin ongeveer 200 onderdeelnummers opgesteld hebben op elk gegeven moment. De cel stelt de winkel in staat om jobs eenmaal op te stellen, ze in de cel te laten en elk uit te voeren wanneer nodig. Gehousevest in een nieuwe 22.500 ft2 (2.090 m2) uitbreiding en voornamelijk hydraulische manifolds producerend, bestaat de cel uit zes Mazak HCN-5000 horizontale bewerkingscentra binnen een Mazak Palletech-systeem dat drie niveaus, 120 paletten en drie laadstations heeft. Voor maximale toolcapaciteit is elk bewerkingscentrum gekoppeld aan een Mazak Tool Hive die 348 tools houdt voor een celtotaal van 2.088 tools.
Grote toolcapaciteiten, volgens Anderson, dragen aanzienlijk bij aan opsteltijdvermindering doordat ze de winkel in staat stellen tools opgesteld te laten staan terwijl cellen schakelen van het ene onderdeel naar het volgende. In de meeste gevallen is er voldoende tooling voor een enkele machine om een dozijn verschillende onderdeelnummers uit drie maten grondstofmateriaal te draaien.
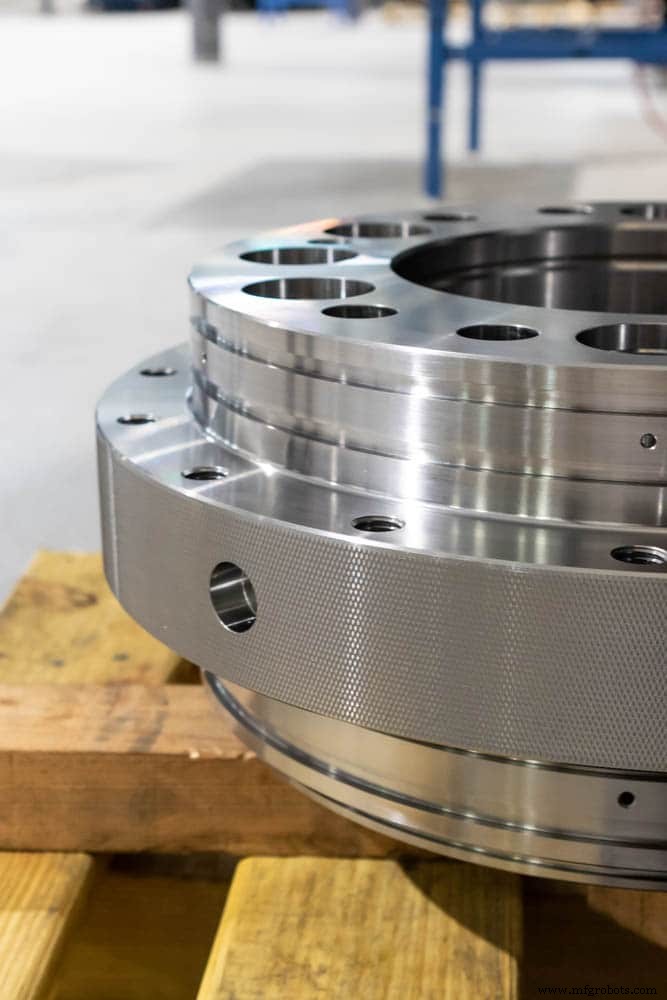
Vorig jaar deed de winkel ongeveer $11 miljoen aan hydraulische manifold-werk op 15 zelfstandige machines bediend door 32 mensen. Met het ene nieuwe Mazak-systeem alleen zal Basin nu ongeveer $9,5 miljoen aan werk afhandelen met slechts zes machines en zes mensen die 90% produceren van wat het eerder deed.
De HCN-5000's hebben allemaal Mazak's Mazatrol SmoothG-besturingen, die gebruiksvriendelijk zijn en hoge snelheid, hoge nauwkeurigheid machining leveren. Direct-aandrijving draaitafels en twee-palet wisselaars komen standaard op de machines. Deze eenvoudige en efficiënte automatiseringsfunctie verbetert de productiviteit door de Palletech rail-geguide robot toe te staan één palet te laden of lossen terwijl de machine doorgaat met werken aan een onderdeel gespand op de andere palet.
Voor verdere procesoptimalisatie is elk van de HCN-5000's van de cel uitgerust met een Mazak SmartBox, een launchplatform dat Basin een eenvoudige en veilige toegang biedt tot het Industrial Internet of Things (IIoT). Met MTConnect-technologie als basis, vergemakkelijkt de open-protocol SmartBox de connectiviteit van de machines en apparaten van de winkel terwijl het verbeterde monitoring en analytische mogelijkheden toestaat.
Volgens Anderson installeerde Basin de SmartBoxes om de Overall Equipment Effectiveness (OEE) te monitoren en uiteindelijk te koppelen aan het ERP-systeem van de winkel. Momenteel overdragen de Mazak SmartBoxes toolingdata, via RFID-chips, van Basin's tool presetters naar de machines. Maar, zei hij, de winkel zal de apparatuur uiteindelijk met sensoren uitrusten zodat het de Mazak SmartBoxes kan gebruiken voor preventief onderhoud en monitoring van kritische systemen op de machines.
Een andere recent toegevoegde geautomatiseerde productiecel bij Basin is gecentreerd op een Mazak HCN-8800 horizontaal bewerkingscentrum en een 348-tool Tool Hive binnen een zes-palet Palletech-systeem. De cel produceert componenten voornamelijk voor een olie- en gasinduriesysteem voor het bevestigen van apparatuur aan wellheads, FHE's RigLock.
Naast de HCN-8800 produceert Basin ook componenten voor het RigLock-systeem met een Mazak Integrex i-630V/6 multitasking machine, een vijf-as oplossing met krachtige draai- en freesspindels ontworpen voor zware bewerking. De machine verwerkt RigLock-lichamen van 20 inch (508 mm) in diameter, 1.200 lb zwaar en gemaakt van staal met een hardheid van Rc 32. Deze onderdelen namen bij een andere leverancier zes bewerkingsoperaties en 55 dagen totale verwerkingstijd in beslag; Basin maakt ze nu in iets meer dan zeven uur met slechts één bewerkingsoperatie op de Integrex i-630V/6.
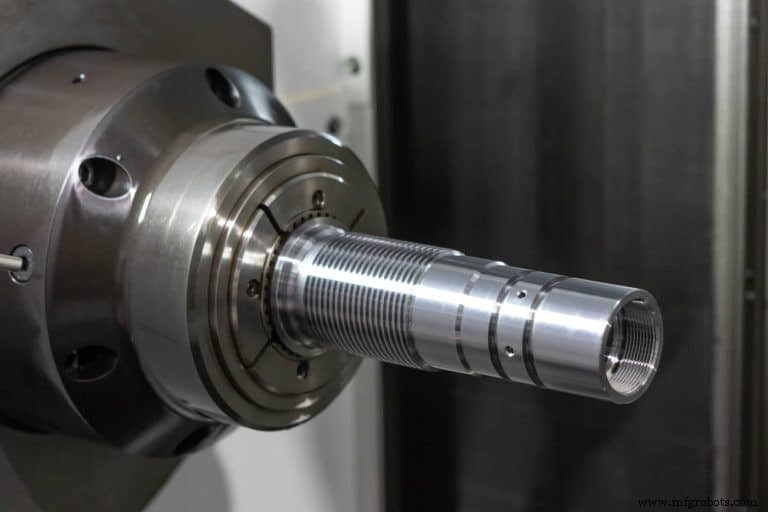
Voor deze onderdelen, volgens Anderson, is het proces veel eenvoudiger als het in één operatie gedaan kan worden. "Dit laat je alle variabelen uitschakelen zoals hanteren, laden, verlies van registratie en de noodzaak voor meerdere apparatuurstukken," legde hij uit. "Als een conventionele winkel hetzelfde werk zou doen, zouden ze twee draaibanken en een verticale freesmachine met een indexer nodig hebben en het onderdeel vier keer moeten hanteren."
Bij Basin betekent single-piece flow en de Done in One Mazak-machinecapaciteit dat grondstof het proces binnenkomt en als afgeronde componenten verlaat. Dit betekent nul WIP, veel minder kwaliteitsproblemen en snellere job-doorlooptijden. Al dit heeft geleid tot een sub-50 delen per miljoen (ppm) defectkwaliteitsprestatie voor Basin. In feite is de winkel zo laag als 19 ppm geweest, en dat al de afgelopen 10 jaar.
Anderson zei dat enkele van de andere Mazaks van de winkel, zoals de Integrex i-630V/6, niet wat zou worden beschouwd als traditionele automatisering — geen robots laden de machine. In plaats daarvan is de automatisering het resultaat van de multitasking machine's vermogen om draaioperaties alsook volledige vijf-as frezen uit te voeren om onderdelen in enkele opstellingen te verwerken.
Extra voorbeelden van dergelijke ingebouwde automatisering zijn vier andere recent verworven Mazak multitasking machines. Dit zijn de winkel's Integrex i-400S, die een tweede draaispindel heeft; een Integrex i-200ST, die een onderste revolver heeft naast de tweede draaispindel; en twee Integrex e-500H-S multitasking machines, elk met twee even krachtige tegenovergestelde draaispindels met C-as controle. Die machines hebben ook integrale motorgefreesspindels die in de B-as draaien voor gelijktijdige vijf-as en hoge voedsnelheid freesoperaties.
De Integrex e-500H-S maakt grote onderdelen voor het RigLock-systeem. De Integrex i-400S en i-200ST verwerken ook RigLock-componenten en blow-out preventer onderdelen die staafgevoed worden in de Integrex i-200ST machine. Terwijl deze machines werken, heeft de operator ook tijd om de Integrex i-400S te bedienen.
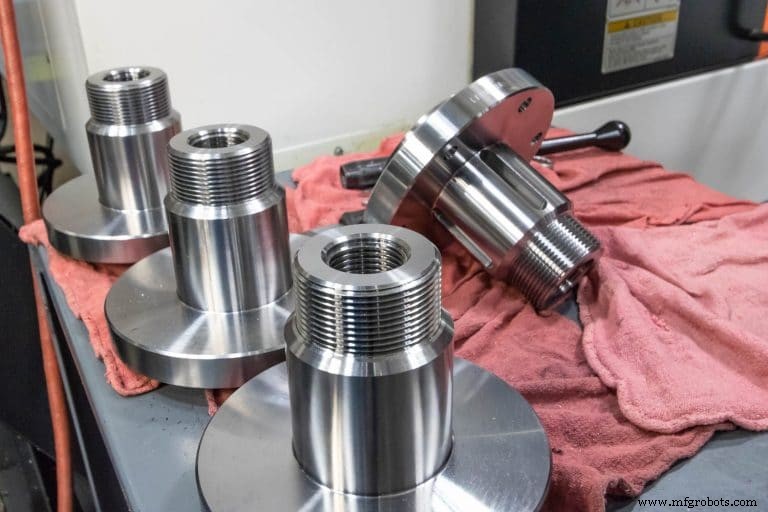
"Geautomatiseerde bewerkingssystemen zoals onze Mazaks," zei Anderson, "zijn de oplossing voor werkelijke problemen zoals een tekort aan gespecialiseerde arbeid. Onze mensen zijn managers van automatisering omdat het moeilijk is om bewerkers te vinden. Ze zijn gewetensvol met een sterk eigendomsgevoel om onze systemen te bewaken en ze te laten produceren. Ze zijn geen knoppendrukers, ze zijn individuen die geïnvesteerd zijn in het proces — individuele plantmanagers, in een zin — en verantwoordelijk voor de grondstof van hun werkcel, de machines in de cel, tooling, kwaliteit, hoe het onderdeel wordt geregistreerd en hoe het wordt verpakt en gepresenteerd aan de klant."
De meeste onderdelen bij Basin zijn gemaakt van materialen die 4140, 4340 en enkele voorverharde stalen in de vorm van staafmateriaal, smedstukken en gietingen omvatten. Het produceert ook enkele onderdelen uit Invar 36, 6061-T6 aluminium en 65-45-12 DuraBar sferoïdaal grafiet gietijzer. Werkstukken kunnen variëren van twee oz tot 2.000 lb en vereisen strakke toleranties en oppervlakteafwerkingen. Positie-toleranties variëren van 0,005 inch (0,12 mm) tot zo strak als 0,001 inch (0,0254 mm), en in veel gevallen moet de winkel diametrale toleranties van ±0,00025 inch halen. Typische job lotgroottes variëren van continue productie met honderdduizenden onderdelen per jaar tot enkele jobs die slechts twee onderdelen produceren.
Oorspronkelijk opgestart door Anderson's ouders, heeft de winkel 190 werknemers, twee faciliteiten in Jefferson en Whitewater, WI, en een gecombineerde productieruimte van 85.000 ft2 (7.897 m2). De winkel heeft ongeveer 10 klanten, en volgens Anderson proberen ze niet de job shop te zijn voor 100 klanten omdat het erg moeilijk is om ze allemaal tegelijkertijd adequaat te bedienen.
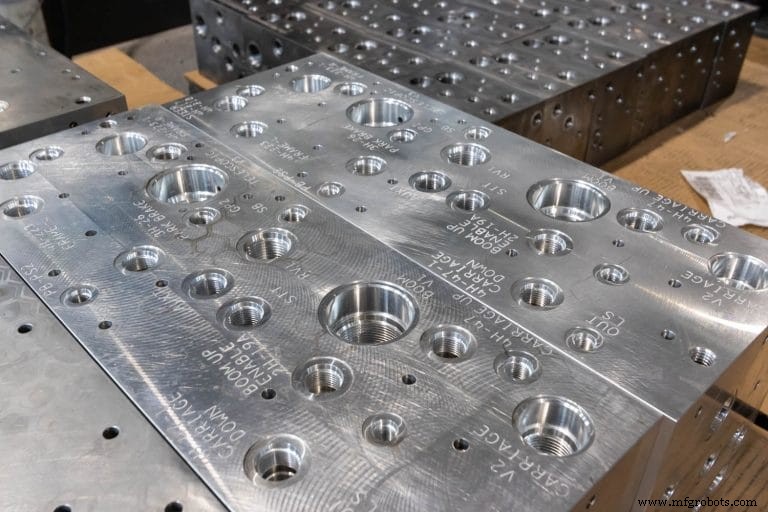
"We streven ernaar sterke relaties te ontwikkelen met sleutelklanten die willen dat we significant werk produceren," zei hij. "Daardoor krijgen we vaste toezeggingen van onze klanten, en we zijn bereid grote investeringen te doen in productietechnologie om hun componenten zo goed mogelijk te produceren met de hoogste kwaliteit en kosteneffectiviteit. Veel winkels zijn onwillig om dat te doen."
Basin zal zich blijven richten op high-mix/low-volume jobs bestaande uit complexe onderdelen omdat dit degenen zijn waar de meeste winkels zich voor schamen. Anderson zei dat het doel is om het werk en de juiste apparatuur ervoor te krijgen, zoals de flexibele Mazak machines en automatiseringssystemen die het bedrijf vandaag gebruikt. Deze strategie heeft goed gewerkt voor hem en opent nieuwe markten voor Basin.
"We kijken naar de toekomst en zijn bereid investeringen te doen," zei Anderson. "Dit resonateert met potentiële klanten omdat het moeilijk is voor hen om de jobs te sourcen waar we naar op zoek zijn. Deze klanten willen leveranciers die de toezegging maken om de state-of-the-art technologie en alles wat anders nodig is voor het werk te krijgen."
Bewerkt door Yearbook Editor Candace Roulo van informatie geleverd door Mazak.
Automatisering Besturingssysteem
- GuardCom Top Rollers: Geavanceerde Sensor-Gestuurde Automatisering voor Mobiele Robots
- AI-gedreven testautomatisering: QA voor moderne ERP-systemen revolutioneren
- Omron onthult next-gen industriële robot met embedded AI voor predictive maintenance
- Versnel Zakelijke Automatisering Met Low-code Platforms
- Productie-excellentie verbeteren: geautomatiseerde kwaliteitscontrole aangedreven door geavanceerde technologie
- Klantbeleving transformeren met intelligente automatisering
- Procesautomatisering Benefiteren om Win-Win Resultaten te Creëren
- Vijf-as Bewerking: 10 Sleutel Automatiseringselementen voor Precisie
- Geavanceerde Robotische Automatisering Integreert met Nul-Punt Klemming voor Precieze, Efficiënte Operaties
- Low-cost automatisering: RHEWUM® verbetert lassen met collaboratieve robots
- Volkswagen Moderniseert Noord-Amerikaanse Fabrieken met High-tech Digitale Technologie