



Selective Laser Sintering (SLS) 3D-Printen: Expert Gids & Industriële Inzichten
De additieve manufacturingindustrie, gewaardeerd op een verbazingwekkende $13,84 miljard, is een van de snelst groeiende productietechnologieën van de moderne tijd. Selective Laser Sintering (SLS) is een van de innovatieve 3D-printtechnologieën die de snelle opmars hebben gefaciliteerd en wijdverspreide industriële adaptie hebben geïnspireerd.
In deze uitgebreide gids bespreken we diverse aspecten van SLS-printen, inclusief de workflow, voor-/nadelen, materiaalmogelijkheden en enkele toepassingen.
Wat is Selective Laser Sintering 3D-Printen?
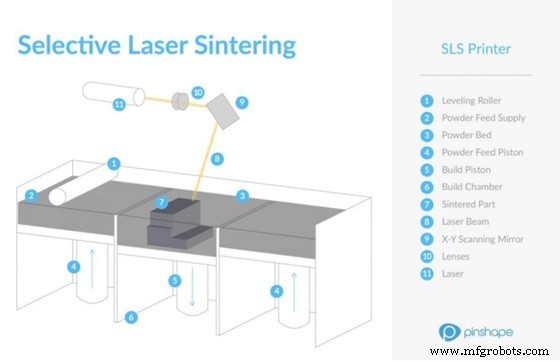
SLS 3D-printen gebruikt een geleide laser als warmte-energiebron om lagen van grondstofdeeltjes te sinteren tot een stevige, duurzame opbouw. De deeltjes, wanneer verwarmd, smelten samen zonder te smelten. Dit is waarom het een sinterproces wordt genoemd, niet smelten.
Ook komen SLS 3D-printers in diverse bouvolumes variërend van desktop tot grootschalige industriële. Ze verschillen ook in factoren zoals laser type (vezel, diode, CO2 lasers, etc.), laservermogen, kosten en productienauwkeurigheid.
Deze techniek is bekend om haar haalbaarheid voor het fabriceren van functionele onderdelen en rapid prototyping. De gewenste materiaaleigenschappen van SLS 3D-printeronderdelen zijn een veelbelovende factor voor fabrikanten en productontwikkelaars.
Laten we dieper in selective laser sintering duiken en de workflow opsplitsen voor een beter begrip.
Workflow van SLS 3D-Printen
SLS 3D-printen wordt in talloze stappen uitgevoerd. Hieronder wordt een stap-voor-stap procedure beschreven die standaard is voor de meeste SLS 3D-printers.
1. CAD-modelvoorbereiding
Het verhaal begint met een CAD-model van het te printen onderdeel. Het gefinaliseerde model wordt overgebracht naar de ingebouwde gebruikersinterface van de SLS-printers of een slicing-software in bestandsformaten geschikt voor 3D-printen. Het meest voorkomende bestandsformaat is STL.
De slicing-software bereidt het CAD-bestand voor op 3D-printen, het genereren van commando's (bekend als G-codes) die de controller van de printer kan interpreteren in termen van de scannende beweging van de laser. De software voegt ook gebruiker-gedefinieerde instellingen toe zoals laagdikte, laservermogen en resolutie die bepalende factoren zijn voor de finale bouwkwaliteit.
In deze fase voorspelt de software ook cruciale informatie zoals printtijd en materiaalverbruik.
2. Pre-print Controles
SLS 3D-printers zijn gesofisticeerde machines die training en zorg vereisen om te bedienen. Voordat het printen begint, worden enkele controles uitgevoerd om te verzekeren dat het printen soepel verloopt.
De bouwkamer (poederbed) wordt gevuld tot het juiste niveau en met het juiste materiaal. Daarnaast voeren professionele operators ook enkele pre-print CAD-controles uit om te verzekeren dat er geen gaten zijn die de printbaarheid beïnvloeden.
De galvanometers, de spiegels die de laserbundel sturen langs het gewenste printpad, moeten gekalibreerd worden. De servomotoren die ze aandrijven worden ook naar hun home-posities gebracht voor minimale fouten. Kalibratieschema's voor deze worden vaak aanbevolen door fabrikanten in handleidingen.
3. Poeder Voorverwarmen
Het poeder in de bouwkamer wordt voorverwarmen voordat het printen begint tot net onder het smeltpunt. Op deze manier wordt de warmte-energie van de laser alleen gebruikt voor sinteren. Dit stelt snelle 3D-printing in staat.
4. Printen
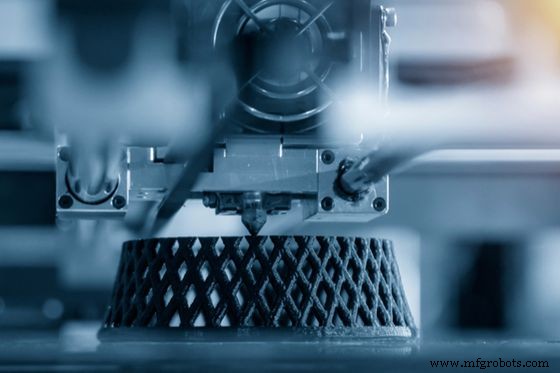
Eigenlijk is het printproces zelf quite simple en ingenieus. De laser scant de bovenste laag van het onderdeel (eerder gedefinieerd door de slicer) over het bovenste oppervlak van het poederbed.
Het laservermogen is precies ingesteld om een sinterdiepte te bereiken equivalent aan de laagdikte. Het typische bereik van laagdikte in SLS 3D-printen is 0,05-0,15mm.
Dan beweegt het bed omlaag met een dikte van één laag, de opbouw mee nemend. Een verse laag van het SLS-materiaal wordt over het bed verspreid door het herlaagblad/de rol. De laser scant de tweede laag deze keer, die zich voegt met de vorige.
Dit proces blijft dan herhalen tot het gehele onderdeel geprint is.
5. Onderdeelherstel & Post-processing
Nadat de print compleet is, wordt het even laten afkoelen binnenin de kamer. Eenmaal afgekoeld, wordt het uit de bouwkamer geëxtraheerd. Aangezien het onderdeel aan alle kanten omringd is door het ongesinterde poeder, wordt het extractieproces vaak aangeduid als "depowdering".
Voordelen van SLS 3D-Printen
SLS 3D-printen kent talloze positieve punten, wat het een van de meest gezochte additieve productiemethoden in de industrie maakt.
1. Robuuste Onderdelen
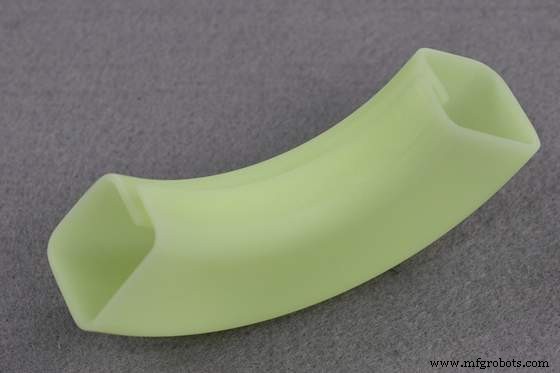
SLS 3D-geprinte onderdelen bezitten voordelige eigenschappen zoals mechanische sterkte, trekmoudulus, hittebestendigheid, en water- en luchtdichtheid. Dit is te danken aan het sinterproces, dat de individuele polymere deeltjes stevig aan elkaar bindt.
Deze robuustheidskwaliteit heeft SLS-printers toegestaan om een gemeenschappelijke uitrusting te zijn voor het ontwikkelen en testen van functionele prototypes, die niet alleen de uiterlijke verschijning van het testproduct nabootsen maar ook de functionaliteit.
2. Geen Ondersteuningen Vereist
3D-geprinte structuren met kenmerken zoals overhangs of bruggen vereisen ondersteunende geometrie om deze elementen tijdens het printen op te houden. De meeste 3D-printmethodes, zoals FDM, verspillen veel tijd en materiaal aan het printen van deze ondersteunende structuren.
Bij selective laser sintering is dit geen zorg. Omdat de gehele opbouw ingeperkt is in een poel los poeder, is het al goed ondersteund tijdens de opbouw. Niet alleen is dit tijdbesparend, maar het verlaagt ook de kosten.
3. Snel
Deze machines worden beschouwd als snelle 3D-printers, met commerciële printsnelheden tot 48 mm/u. Dit klopt een behoorlijk aantal alternatieve 3D-printmethodes.
Naast dit is de workflow van dit proces, hoewel verdeeld in veel stappen, vrij tijdsefficiënt. Het laser scannen is nabij-instantaan, de bouwkamer kan losgekoppeld en vervangen worden door een andere terwijl de eerste afkoelt, en er is ook de mogelijkheid van batch printen, wat we hierna bespreken.
4. Batch Printen
3D-printers komen in een verscheidenheid aan bouwkamervolumes, met tot 750mm in één richting voor grotere machines. Een productieve benadering is om efficiënt gebruik te maken van het bouwkamervolume door batch printen aan te passen.
Dit betekent zoveel mogelijk onderdelen in de bouwkamer te passen als een 'batch'. Dit is verstandig aangezien het laser scannen zelf erg snel is. Bij batch printen kan het met één scan lagen van meerdere onderdelen sinteren in plaats van slechts één, wat uren aan printtijd bespaart.
5. Hoge Dimensionele Nauwkeurigheid
SLS produceert erg nauwkeurige onderdelen. Zoals eerder vermeld, kan de laaghoogte zo laag zijn als 0,05mm. Daarnaast zijn de meeste 3D-printers in staat om productietoleranties binnen +/- 3% te hanteren. De pakdruk geleverd door het poederbed helpt ook bij het minimaliseren van vervorming.
Dankzij dit zijn SLS 3D-geprinte onderdelen near-net shape en vereisen geen uitgebreide post-processing.
Nadelen van SLS 3D-Printen
Als elk productieproces heeft SLS zijn nadelen naast voordelen. We werpen licht op enkele punten die men in gedachten moet houden voordat men kiest voor SLS.
1. Beperkte Grondstofopties
Selective laser sintering biedt geen sterke catalogus aan materialen. Behalve een paar typen Nylon, thermoplastische elastomeren en TPU (Thermoplastic Polyurethane), zijn materialen compatibel met SLS wat lastig te vinden. De fysieke uiterlijke verschijning is ook beperkt tot grijsachtige, metallische afwerkingen.
Hoewel wetenschappelijk onderzoek de materiëlbereik van SLS-printen uitbreidt, is het een duidelijke nadeel voor nu.
2. Korrelig Oppervlak
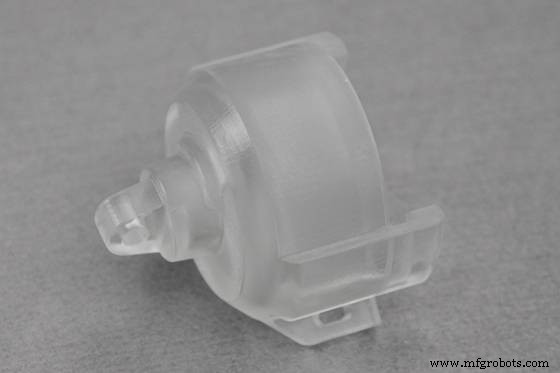
De finale opbouw, hoewel dimensionaal nauwkeurig, heeft geen gladde, glanzende oppervlakte. In veel gevallen kan het verdere oppervlaktebehandelingen vereisen om aan productievereisten te voldoen. Concurrerende technieken zoals Stereolithography hebben een veel betere oppervlakteafwerking.
We zullen in de volgende sectie enkele van de populaire post-processing methodes bespreken die helpen dit probleem aan te pakken.
3. Dure Printers
SLS-printers zijn doorgaans dure machines. Men zou kunnen verwachten om $5.000+ uit te geven op goedkopere versies. High-end versies liggen in de $100.000+ range.
Het moet hier opgemerkt worden dat de initiële investering iets gecompenseerd wordt door vergelijkbaar lagere materiaal- en printkosten. Daarnaast is er een nieuwe golf van innovatieve benchtop 3D-printers die de markt binnendringen die niet zo duur zijn maar wel fatsoenlijke specificaties hebben. Lees meer over 3d-printservicekosten.
4. Gezondheids- & Milieurisico's
SLS-materiaal komt in de vorm van fijn poeder met een deeltjesgrootte zo klein als 20 micron. Deeltjes van dergelijke minieme afmetingen kunnen gemakkelijk ons ademhalingssysteem binnendringen en gezondheidsproblemen creëren. Sinteren kan rook creëren die de werkomgeving kan verlaten en negatief bijdragen aan het milieu.
Operators worden aangeraden om geschikte PBM's zoals maskers en handschoenen te gebruiken bij het omgaan met deze materialen.
Materialen Geschikt voor SLS 3D-Printen
Sinterbare geperste polymeren zijn de hoofdkelas van SLS-materiaal. Hieronder samengevat zijn enkele van de hoofdmateriaal die onder deze categorie vallen.
1. PA12
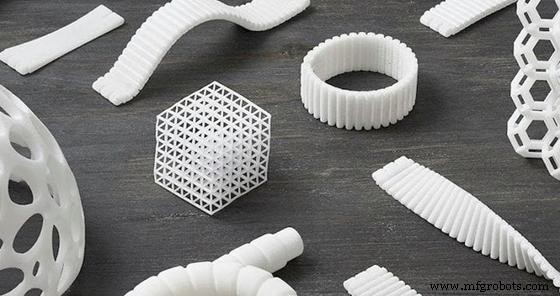
PA 12 is ook algemeen bekend als Nylon 12 en Polyamide 12. Het heeft grote trekkracht, toughness en flexibiliteit. PA 12 is ook chemisch en hittebestendig, wat het een ideale kandidaat maakt voor functionele producten.
Het heeft een iets korrelige, matte oppervlakte na 3D-printen. Naturel heeft het een witte kleur die gemakkelijk in andere kleuren geverfd kan worden.
2. PA11
Polyamide 11/Nylon 11 is biocompatibel, sterk, flexibel, hittebestendig en chemisch bestendig. Het is bekend om zijn isotrope gedrag, wat geweldig is in bepaalde belastende toepassingen zoals automotive interieurs, prothesen en medische apparatuur.
3. Alumide
Alumide is nylon gevuld met aluminiumpoeder. Deze mengsel is gemaakt voor hogere sterkte en stijfheid. Bovendien leent het aluminium zijn glanzende, metallische uiterlijk aan het eindproduct, wat minder korrelig is dan een zuiver nylonomateriaal zoals PA12 of PA11.
4. PA-CF
Koolstofvezel-gevuld nylon is een high-performance combinatie met elite sterkte en impactweerstand. Het is opmerkelijk lichtgewicht, als kenmerk van koolstofvezelproducten. Veelvoorkomende toepassingen zijn jigs, fixtures en lichte auto-onderdelen.
Oppervlakteafwerkingsopties voor SLS Printonderdelen
Post-processing werd hierboven aangeraakt maar we benadrukten niet de verschillende technieken die experts gebruiken. Echter, de oppervlakteafwerking van gedepoudreerde onderdelen is niet ideaal. Dus, afhankelijk van de productievereisten, kunnen een aantal oppervlaktebehandelingen toegepast worden.
1. Handmatig Schuren/Slijpen
Een iets fijner oppervlak is bereikbaar door gebruik van handmatige technieken. Operators gebruiken schuurpapier van diverse graden of slijpmachines om een even oppervlaktebehandeling toe te passen en alle hoeken van de geometrie te bereiken.
2. Blasten & Tumblen
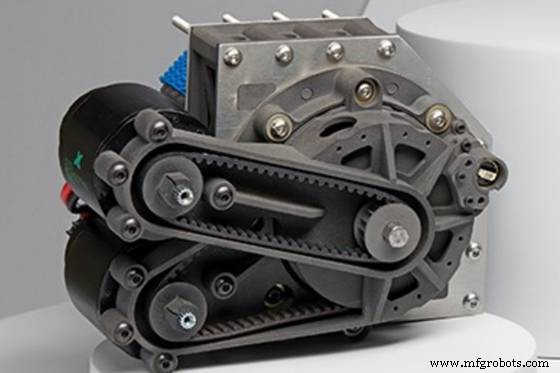
Deze methoden bereiken een geweldige oppervlakteafwerking. Voor korrelblasten is het gangbare medium glazen korrels, en voor tumblen worden keramische chips wijd gebruikt. In beide gevallen worden deze deeltjes gebotst met het oppervlak van het SLS-onderdeel om het glad te strijken.
Een nadeel is dat ook materiaal verwijderd wordt, wat de onderdeelafmetingen verandert. Bovendien kunnen scherpe randen afgerond uitkomen, wat al dan niet gewenst kan zijn.
3. Chemische Behandeling
Chemicaliën zoals aceton kunnen reageren met het oppervlak om het glad te maken. Dit is geen populaire methode maar het is haalbaar in sommige gevallen. Zorgvuldigheid moet betaald worden met betrekking tot reactiviteit bij het selecteren van de chemicalië.
4. Coating
Diverse coatings kunnen toegepast worden om specifieke fysieke eigenschappen te krijgen. Metallische coatings zoals goud of koper worden soms gebruikt voor added sterkte en esthetiek. Aangezien 3D-geprinte onderdelen porieus zijn, kunnen waterdichte coatings zoals silicone toegepast worden voor verbeterde prestaties.
5. Verven / Lakken
Een eenvoudige oplossing om de oppervlaktekwaliteit te verbeteren is om een laag verf of lak op het ruwe oppervlak aan te brengen. Dit verbetert de uiterlijke verschijning van het onderdeel, geeft het een glanzende uitstraling en neemt niet veel tijd in beslag.
Toepassingen van SLS 3D-Printen
SLS heeft toepassing gevonden in diverse belangrijke industrieën dankzij zijn talrijke sterke punten.
1. Rapid Prototyping & Manufacturing
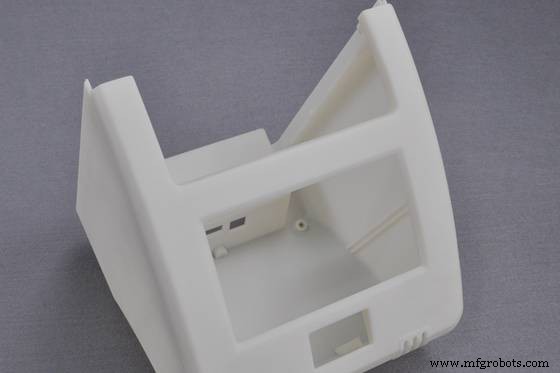
De mechanische eigenschappen van SLS 3D-geprinte onderdelen zijn vergelijkbaar met onderdelen geproduceerd via andere processen. Echter, productie is sneller en handiger. Om deze reden worden SLS-onderdelen wijd gebruikt voor rapid prototyping en het fabriceren van functionele producten.
Productontwikkelaars genieten de vrijheid om snel door ontwerpiteraties te gaan dankzij de snelle printsnelheid en onderdeelfunctionaliteit.
2. Luchtvaart & Automotive
Beide industrieën zijn constant op zoek naar lichte, impactbestendige onderdelen — kenmerkende kwaliteiten van SLS-printen. Daarom wordt 3D-printen ook populair voor het fabriceren van aangepaste, stijlvolle onderdelen voor retrofitting of decoreren van auto's.
Vlamvaste componenten in luchtvaartmotoren zijn een andere toepassing waar de specifieke kwaliteiten van SLS-materialen geschikt zijn. Naast deze is het ook populair voor het maken van luchtkanalen en prototypes.
3. Medisch
In de medische industrie worden functionele, custom-ontworpen prothesen en orthesen tegenwoordig 3D-geprint. Dit is omdat 3D-scantechnologie toestaat dat deze onderdelen precies gevormd worden volgens de fysieke opbouw van de patiënt en SLS helpt de vereiste mechanische eigenschappen te bereiken.
WayKen's SLS 3D-Printdiensten
SLS is een populaire additieve manufacturingtechnologie die door veel industrieën gebruikt wordt voor zijn precisie, nauwkeurigheid en productiviteit. Echter, de technologie onder de knie krijgen kan uitdagend zijn, dus het is belangrijk om te werken met een gerenommeerde dienstverlener die de ervaring en expertise heeft om kwalitatieve resultaten te leveren.
WayKen is een ISO-gecertificeerd rapid prototyping bedrijf met een team van ervaren ingenieurs die gespecialiseerd zijn in SLS 3D-printen. We bieden een snelle levertijd, competitieve prijs en DFM-analyse om u te helpen uw projecten te optimaliseren. Bij partnerschap met ons voor uw SLS-behoeften, kunt u erop vertrouwen dat u de hoogste kwaliteit onderdelen en service ontvangt. Klik op de knop voor een direct offerte vandaag!
Krijg Een Gratis Offerte
Conclusie
Selective laser sintering heeft onmiskenbaar een sterke afdruk gemaakt op het additieve manufacturinglandschap in recente jaren. De potentie en benutting groeien steeds meer naarmate het de aandacht van meer en meer industrialisten trekt.
Om deze gids af te ronden, adviseren we onze lezers om deze gids te gebruiken in hun besluitvorming bij het kiezen voor 3D-printen. Het is nog een relatief nieuwe markt en men moet goed geïnformeerd zijn voordat men de keuze van 3D-printmethode en fabrikant finaliseert.
FAQs
Wat zijn de typen SLS 3D-printers?
SLS 3D-printers verschillen op diverse manieren:
-Grootte: Desktop-printers met een bouvolume van 100x100x100 mm tot high-end industrie-printers met bouvolumes zo groot als 500x500x500 mm.
-Laser Typen: SLS-printers kunnen uitgerust zijn met CO2-laser, vezel-laser, infrarood-laser, of laser-diode.
-Printspecificaties: Specificaties zoals printsnelheid, minimale laagdikte, materiaalmogelijkheden, etc. verschillen allemaal van product tot product.
Wat is het verschil tussen selective laser sintering (SLS) printen en selective laser melting (SLM) printen?
SLS voegt materiaaldeeltjes toe door ze te sinteren. Dit proces vindt plaats onder het smeltpunt van het materiaal en de deeltjes smelten simpelweg in elkaar. SLM, aan de andere kant, opereert boven het smeltpunt en smelt de deeltjes volledig, wat vervolgens solidificeren als een homogene deel.
SLM produceert onderdelen met betere mechanische eigenschappen en is geschikt voor zeer high-quality toepassingen. SLS produceert ook functionele onderdelen maar is niet zo sterk als SLM.
Wat zijn veelvoorkomende materialen voor SLS 3d-printen?
Thermoset polymeren en Thermoplastic Polyurethane zijn veelvoorkomende materialen gebruikt in SLS 3D-printen. Specifiek zijn materialen zoals Nylon 12 en Nylon 11 de meest populaire. Sommige speciale toepassingen gebruiken ook een mengsel van deze metalen (aluminium) of vezels (koolstofvezel, glasvezel).
3d printen
- Uitgebreide Gids voor Lasermarkering: Typen, Voordelen en Toepassingen
- Silicone 3D-printen uitgelegd: Een beginnersgids voor cutting-edge productie
- Selective Laser Sintering beheersen: Van fundamenten tot real-world toepassingen
- Material Jetting 3D-printen: ultieme gids voor precisie, kleur en innovatie
- Expert Ontwerpstips voor Direct Metal Laser Sintering (DMLS) 3D-printen
- Expert Gids voor Het Kiezen van 3D-Printmaterialen voor SLS, MJF, FDM, SLA & DLS™
- MJF vs. SLS: Welke 3D-Printtechnologie Wint voor Polymeren & Elastomeeren
- Direct Metal Laser Sintering (DMLS): Geavanceerde 3D-Printtechnologie voor Functionele Metaaldelen
- Selectieve Lasersmelt: High-tech 3D-print Technologie
- Selective Laser Sintering (SLS): hoe poeder en laser duurzame 3D-onderdelen bouwen
- Selective Heat Sintering vs Laser Melting: Welke 3D-Printtechnologie Levert Superieure Sterkte?