



Optimale SLS 3D-printen: Expert tips voor werkstukpositionering
Correcte positionering van de werkstukken is essentieel voor het succes van het productieproces. De belangrijkste dingen om in gedachten te houden zijn de volgende:
- De concentratie van warmte moet vermeden worden en het moet mogelijk zijn om het correct af te voeren: Hiertoe is het belangrijk om het printen van volledig overlappende lagen één op de ander te vermijden. Daarom worden onderdelen meestal schuin ten opzichte van het platform gepositioneerd. Daarnaast moeten half-gesloten volumes altijd hun openingen naar boven gericht hebben.
- Grote vlakke oppervlakken vervormen (warpen): Lagen met excessief grote aaneengesloten oppervlakken moeten vermeden worden. Over het algemeen is het niet raadzaam om oppervlakken groter dan 12 cm² of groter dan 6 cm langs een van de assen op één laag te printen.
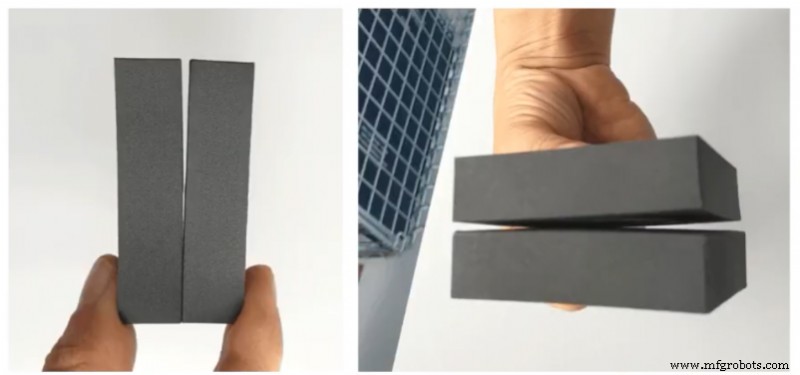
Afbeelding 1: Voorbeeld van een onderdeel met warping door slechte positionering. Bron: Eigen elaboratie.
- Lagen moeten homogeen zijn: Het geprinte gebied in elke laag moet vergelijkbaar zijn, abrupte veranderingen van de ene laag naar de volgende vermijdend. Gebrek aan homogeniteit leidt vaak tot strepen en esthetische defecten op de onderdelen.
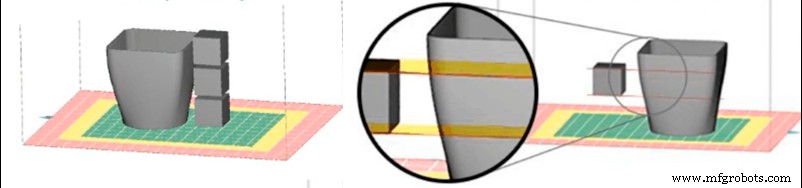
Afbeelding 2: Positionering voor homogene (links) en niet-homogene (rechts) productie. Bron: Sinterit
- Grote solide volumes hebben een hoog risico op mislukking: Grote volume onderdelen, waar het niet mogelijk is de lagen te verschuiven om warmteconcentratie te vermijden, moeten uitgehold worden of met een vulpatroon geprint worden.
Positioneringstips
- Vlakke oppervlakken: Het is raadzaam ze op 45° in alle assen te positioneren om vervorming of warmteopbouw te vermijden
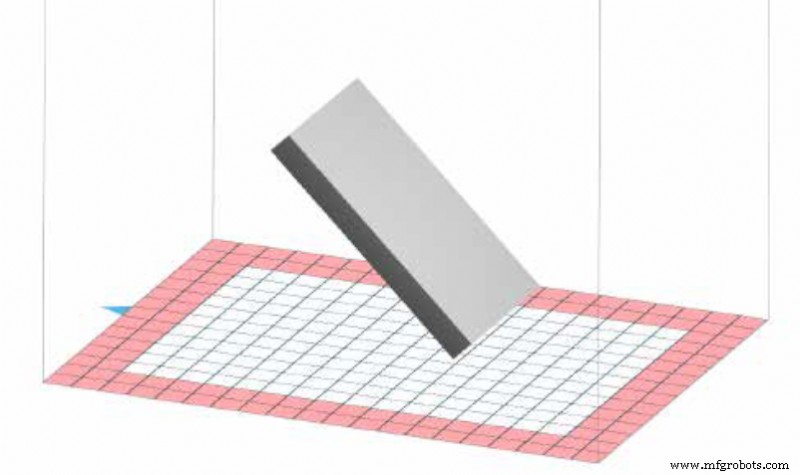
Afbeelding 3: Voorbeeld van correcte positionering van een werkstuk met grote vlakke oppervlakken. Bron: Sinterit
- Solide blokken: Net als vlakke oppervlakken, moeten ze op 45° in alle assen gepositioneerd worden. Er is de uitzondering van holle prisma's met weinig wanddikte, wier optimale positionering verticaal is, aangezien dit warmteafgifte vanaf de zijkanten toestaat. In het geval van grote prisma's, is het raadzaam het onderdeel uit te hollen.
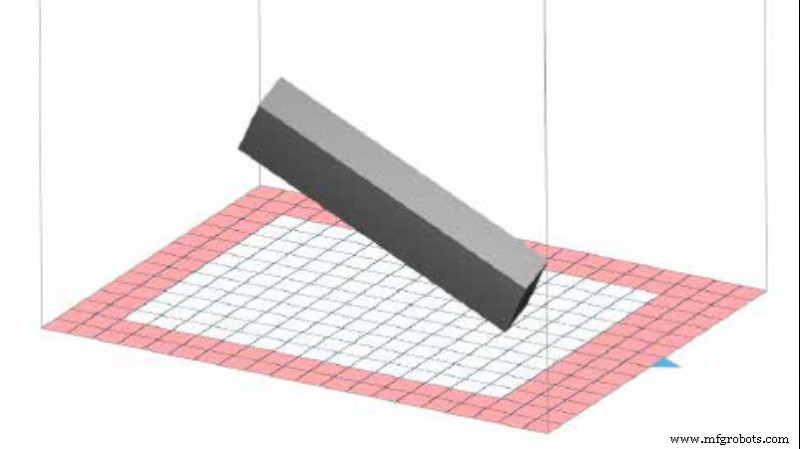
Afbeelding 4: Voorbeeld van correcte positionering van een prisma. Bron: Sinterit
- Half-open volumes of dozen: Hun positionering wordt bepaald door de bovenstaande regels, echter, de opening moet altijd naar boven georiënteerd zijn.
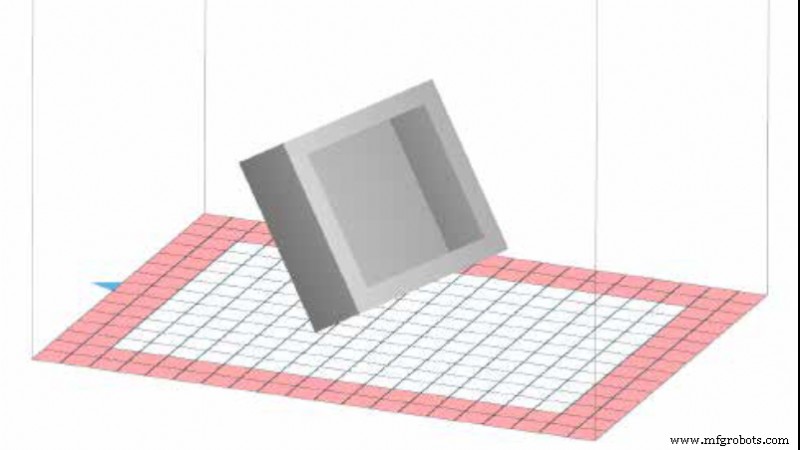
Afbeelding 5: Voorbeeld van correcte positionering van een doos. Bron: Sinterit
- Details met gladde oppervlakken en scherpe randen: Gladde oppervlakken of details, zoals bollen of afgeronde elementen, moeten naar beneden georiënteerd worden voor betere kwaliteit, terwijl details met randen die scherp moeten zijn, naar boven georiënteerd moeten worden. Over het algemeen zullen beneden gerichte gezichten zachtere details tonen, terwijl boven gerichte gezichten scherpere details tonen.
- Openingen, kanalen en gaten: Wanneer mogelijk moeten ze parallel aan de Z-as georiënteerd worden voor de beste kwaliteit.
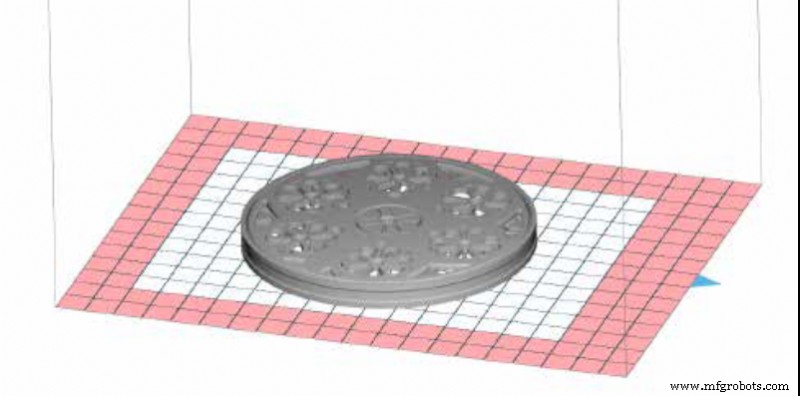
Afbeelding 6: Voorbeeld van correcte positionering van een onderdeel met gaten en kanalen. Bron: Sinterit
- Bewegende onderdelen: In SLS 3D-printen wordt maximale nauwkeurigheid altijd verkregen in het XY-vlak, dus wanneer mogelijk, moeten ze altijd zo georiënteerd worden.
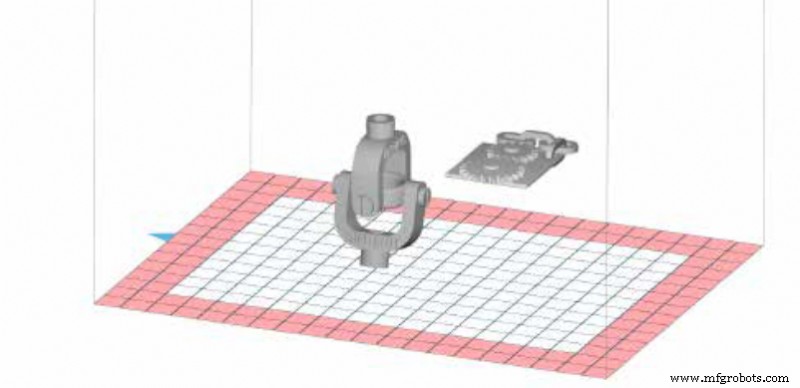
Afbeelding 7: Voorbeeld van correcte positionering van bewegende onderdelen. Bron: Sinterit
Deze tips helpen om het risico op mislukking te verminderen, echter ze zijn gebaseerd op generieke situaties. Bovendien is er geen enkele correcte positionering, maar binnen lage risico positionering, zullen er sommigen hogere kwaliteit geven en anderen kortere printtijden. Dit is waarom veel factoren afgeleid van ervaring in aanmerking genomen moeten worden bij het positioneren van een onderdeel.
Deze gids bespreekt concepten op algemene wijze en richt zich niet op een bepaald merk of model, hoewel ze op een gegeven moment genoemd kunnen worden. Er kunnen belangrijke verschillen zijn in kalibratie- of aanpassingsprocedures tussen verschillende merken en modellen, dus het wordt aanbevolen de handleiding van de fabrikant te raadplegen voor het lezen van deze gids.
3d printen
- 3D-printen vs. CNC-bewerking: Het Echte Verhaal Achter Hun Rollen in Moderne Productie
- Selective Laser Sintering beheersen: Van fundamenten tot real-world toepassingen
- 5 sleutelvoordelen van SLS-technologie adoptie voor uw manufacturing-workflow
- Post-verwerking in Industriële 3D-printing Beheersen: Opkomende Trends en Oplossingen
- 2021 3D-print Industriestatistieken: 40+ inzichten over groei, adoptie en marktdynamiek
- KUHMUTE Revolusioneert Micromobiliteit met SLS 3D-geprinte Laadadapters
- Waarom bedrijven FDM 3D-printen prefereren boven SLS: 3 cruciale voordelen
- Simulatie Integreren met 3D-Printen: Een Bewezen Pad naar Snellere, Kosteneffectievere Ontwerp
- SLS 3D-printen begrijpen: Hoe selectieve lasersinteren duurzame onderdelen creëert
- MJF vs. SLS: Welke 3D-Printtechnologie Wint voor Polymeren & Elastomeeren
- Metaal 3D-Printen: Weten Wanneer Het De Juiste Keuze Is