



Laagscheiding in 3D-printen oplossen: Adhesie verbeteren en delaminatie voorkomen
Kraken je modellen tijdens het printen en scheiden de lagen? Dit heet laagscheiding of delaminatie en wordt veroorzaakt door slechte laagadhesie.
In dit artikel ga ik over wat laagdelaminatie is, waarom het gebeurt, en hoe je het oplost.
Laagdelaminatie of scheiding – wat is het?
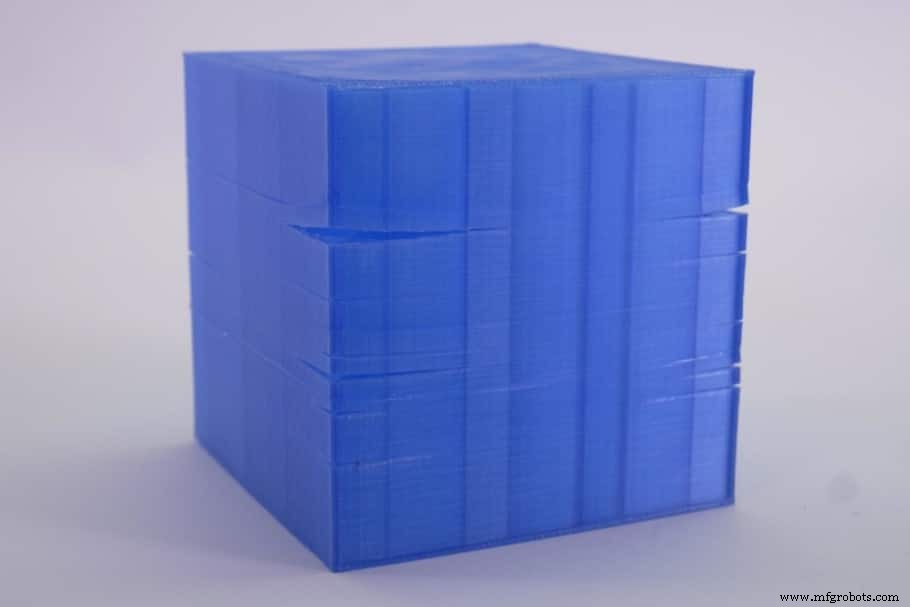
FDM 3D-printen bouwt een object laag voor laag, waarbij elke nieuwe laag op de vorige geprint wordt. Als laagadhesie niet sterk genoeg is, kan het deel scheuren of scheiden op verschillende plekken – zichtbaar als snijden of kraken aan de buitenkant.
Dit komt vaak voor bij ABS omdat het krimpt bij afkoelen, wat lagen kan scheiden als het niet met een behuizing of goed verwarmd bed geprint wordt.
Laten we kijken waarom laagscheiding ontstaat:
Waarom gebeurt laagscheiding?
Laagscheiding ontstaat wanneer het 3D-object kraakt door krachten die het plastic uitoefent wanneer lagen op verschillende snelheden afkoelen. Dit creëert een kracht (vaak "warping" genoemd) in het midden van de print, die de laagadhesie overstijgt en de lagen scheidt.
Hoewel een al gekraakte print niet te repareren is, is het redelijk makkelijk om te voorkomen dat het weer gebeurt met een paar simpele stappen.
Hoe los je laagscheiding op?
In de meeste gevallen komt het neer op: printen met een behuizing (voorkomt onevenredig afkoelen) en de juiste bedtemperatuur instellen. Dit lost het probleem in de meeste situaties op.
Hier is een lijst met alle mogelijke oplossingen voor laagscheiding en betere laagadhesie.
Gebruik een behuizing
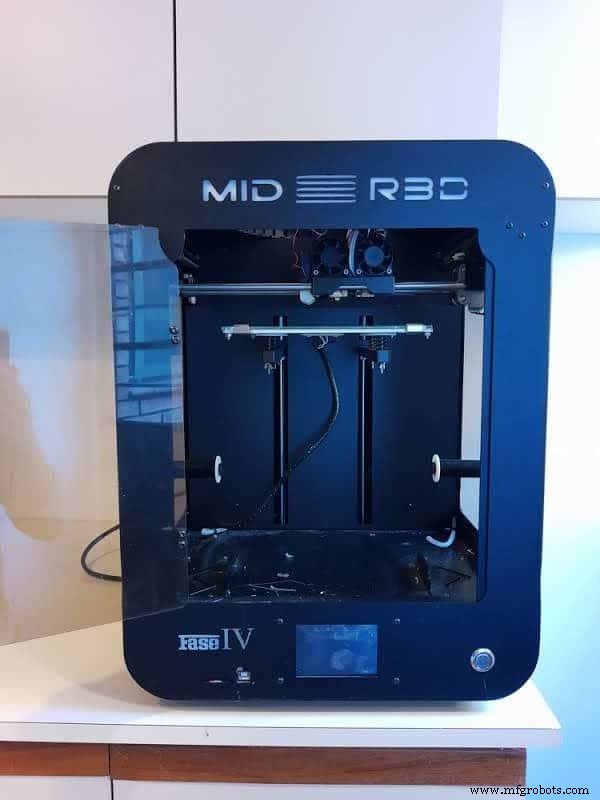
Een behuizing stabiliseert de temperatuur in de printer, houdt delen ervan af te koelen te snel, wat warping en laagscheiding vermindert.
Niet alle printers hebben een behuizing, maar je hoeft geen nieuwe printer te kopen of een behuizing te kopen – je kunt er zelf een maken. Zorg dat materialen niet ontvlambaar zijn. Je kunt ook een behuizing met standaardmatten kopen.
Wil je zelf een behuizing bouwen? Volg deze diepgaande handleiding.
Let op: Meeste behuizingen worden niet actief verwarmd, maar houden de warmte van bed en nozzle binnen – dat is meestal genoeg voor bed-gerelateerde hitteproblemen.
Ik schreef een heel artikel over waarom je een behuizing kunt overwegen – vind het hier.
Verlaag de laaghogte
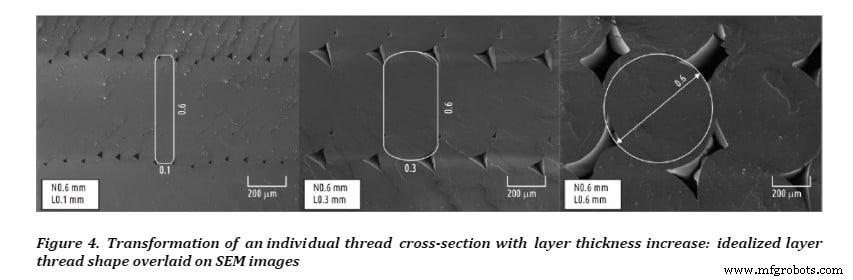
Bij lagere laaghogte is er een groter contactoppervlak tussen lagen → sterker binding. Als je lagen slecht hechten, verlaag de laaghogte om de binding te versterken.
Zoals je in de afbeelding ziet, verbetert een dunne laag het contactoppervlak drastisch → direct betere sterkte.
Steekste laaghogtes: 0,1 mm tot 0,15 mm.
Ik schreef een diepgaand artikel over de beste laaghogte voor 3D-printen (sterkte én detail) – check het zeker.
Verhoog de printtemperatuur
Plastic hecht beter hoe het heter is. Als je lagen niet goed hechten en uiteen vallen: verhoog de printtemperatuur. Bijvoorbeeld: ABS print normaal 220–235 °C voor goede binding. Onder 200 °C → zwakke prints.
Check altijd de filamentspoel voor aanbevolen temperatuur. Voel je dat adhesie beter kan? Verhoog stapjes van 5 °C en doe testprints.
Hier is een tabel met ideale printtemperaturen, bedtemperaturen, glasovergangstemperaturen, en meer voor veelvoorkomende filamenten:
| Filament | Nozzletemp | Glasovergang Tg (°C) | Smelttemp Tm (°C) | Bedtemp | Warping risico | Gebruiksgemak |
|---|---|---|---|---|---|---|
| PLA | 180–230 °C | 60–65 | 155 | 60 °C (niet vereist) | Laag | Makkelijk |
| ABS | 230–250 °C | 105 | 210 | ~100 °C | Matig | Intermediair |
| PETG | 230–250 °C | 80–82 | 200 | ~100 °C | Laag | Makkelijk |
| Nylon | 230–260 °C | 70–80 | 217 | 80–100 °C | Matig | Intermediair |
| ASA | 220–250 °C | 100 | 250–260 | ~100 °C | Laag | Intermediair |
| Polycarbonaat | 270–310 °C | 147 | 260 | 90–110 °C | Hoog | Moeilijk |
| HIPS | 230–250 °C | 88–92 | 180–270 | ~100 °C | Laag | Intermediair |
| TPE | 210–230 °C | 60–130 | 150–210 | Niet vereist | Laag | Makkelijk |
Stel de koelventilator in
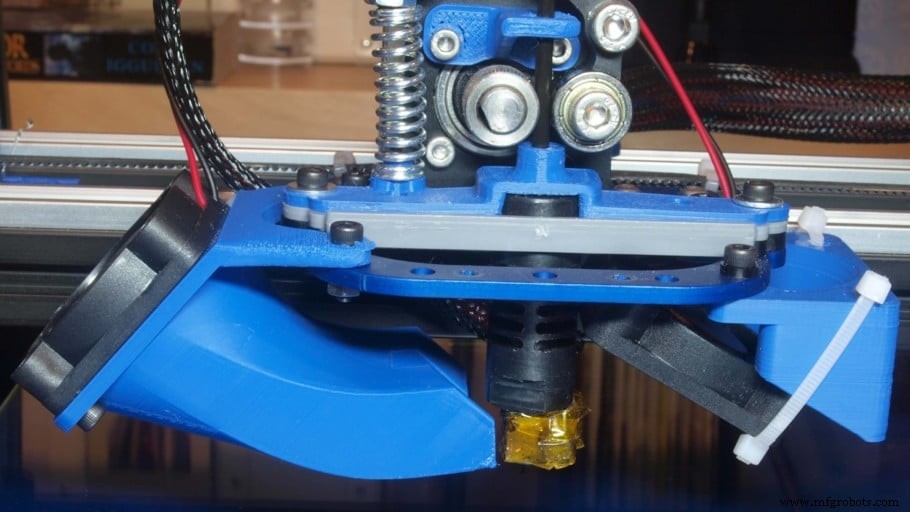
De ventilator koelt de zojuist geprintte laag. Maar als het TE snel koolt, hecht het nieuwe plastic niet sterke genoeg aan de vorige laag. De ventilatorsnelheid verlagen kan laagadhesie en printsterkte verhogen.
Dit volgt hetzelfde concept als het verhogen van de printtemperatuur: betere binding door langzamere afkoeling.
Tip: Doe testprints waarbij je de ventilatorsnelheid elke keer met 10% verlaagt tot je het zoete punt vindt.
Verhoog de flow rate (extrusievermenigvuldiger)
Zelfs zonder under-extrusie kan een lichte verhoging van de flow rate helpen als lagen niet goed hechten – meer gesmolten plastic = betere adhesie.
Under-extrusie herken je aan: gaten tussen lagen, ontoereikende dunne lagen, ontbrekende lagen, of stipjes op de print. Under-extrusie speelt een grote rol in de sterkte van je deel.
Pas flow rate aan in kleine stappen en test resultaten.
Standaard flow rate is 100% (1,0), maar niet alle filamenten/printers zijn gelijk → aanpassen omhoog of omlaag.
Aanbeveling: Verhoog flow rate in 5% stappen en test tot het zoete punt.
Verlaag de printsnelheid
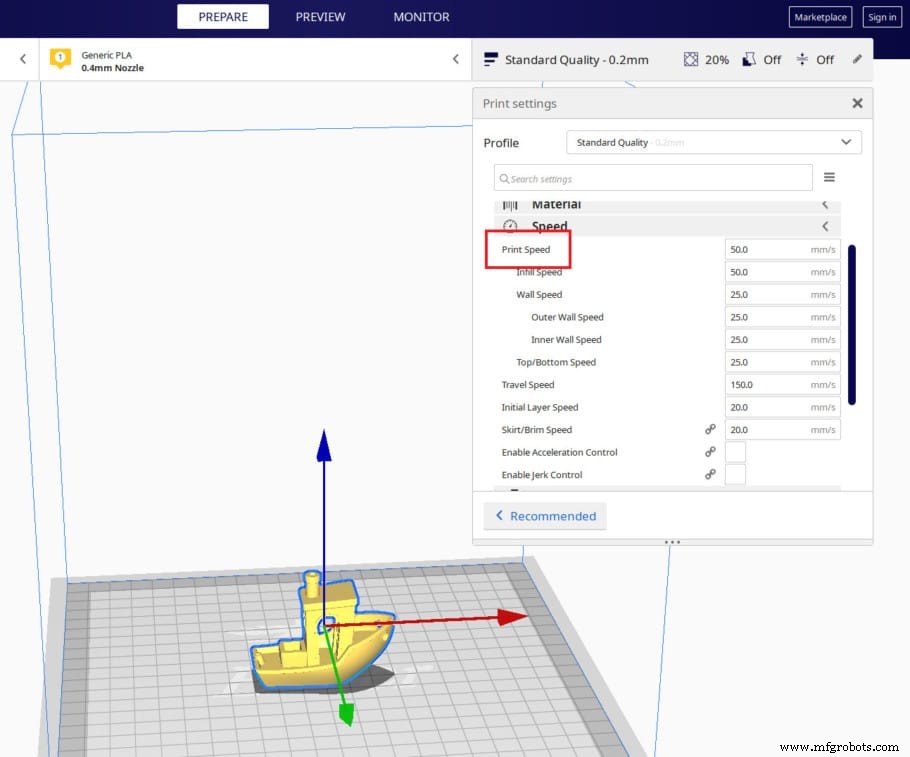
Net als hogere temperatuur geeft langzamere printsnelheid het net geëxtrudeerde plastic meer tijd om te binden met de vorige laag.
Te hoge snelheid kan ook andere problemen geven: under-extrusie (zwakt deel), ringing, zichtbare artefacten, slechte laagadhesie in het algemeen.
Aanbeveling: Verlaag printsnelheid in 5 of 10 mm/s stappen en test tot het zoete punt.
Gebruik een bredere nozzle
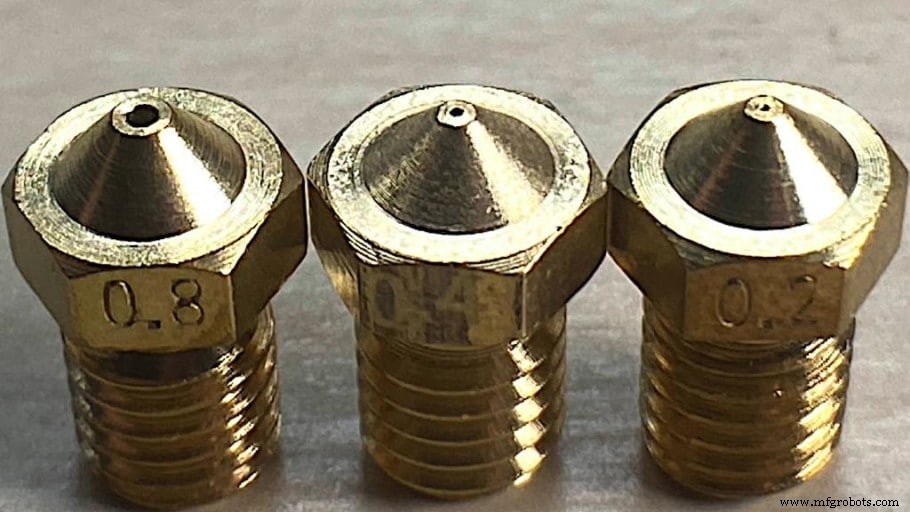
Nozzlediameter bepaalt breedte van geëxtrudeerd plastic. 0,8 mm nozzle legt een strook tweemaal zo breed als 0,4 mm → groter contactoppervlak → sterkere laagadhesie.
Ik zei al: lagere laaghogte = sterkere adhesie door meer contactoppervlak. Als je nozzlevergroting combineert met lage laaghogte, hebben ALLE lagen meer contactoppervlak voor sterker binding.
Let op: grotere nozzle = aanzienlijk minder detail in horizontale vlak (van boven/onder bekeken) omdat lijnen breder zijn.
Aanbeveling: Verhoog nozzlegrootte met 0,2 mm, houd dezelfde laaghogte, check resultaten. Je kunt altijd nog breder gaan voor meer sterkte. Koop deze goedkope nozzelset in alle maten (met extra tools).
Belangrijk: Grotere nozzle kan hogere printtemperatuur vereisen. Voorbeeld: 1,2 mm nozzle → PLA op 240 °C ipv 200–220 °C.
Check of de nozzle verstopt is
Verstoppde nozzle = gaatje aan het einde geblokkeerd (stof, filamentverontreinigingen, heat creep, minder gangbare filamenten als carbon fiber, wood-filled). Resultaat: under-extrusie (minder plastic uit nozzle) → zwakkere prints.
Goed nieuws: verstoppde nozzle is meestal makkelijk te fixen. Omdat we meestal PLA, PETG, ABS printen, gebeurt verstopping niet vaak.
Maar: als je print lijdt onder slechte laagadhesie, check of de nozzle verstopt is.
Hoe reinig je een verstopte nozzle
Meerdere methodes, hier twee simpele die meestal werken:
Verhit nozzle en gebruik een naald:
- Verhit hotend naar printtemperatuur van het filament.
- Met een naaltje (meestal bij printer meegeleverd) duw filament door het gat in de hotend.
- Handmatig filament duwen en kijken of het uit de nozzle komt.
Je probeert niet de deeltjes erUIT te krijgen, maar ze terug IN te duwen en te verbreken.
Alternatief: "Cold pull" methode:
- Stap 1: Verhit nozzle naar 220 °C (na PLA-print).
- Stap 2: Steek een stuk wit/lichtgekleurd ABS, Nylon, of sterk filament met goede thermische weerstand in.
- Stap 3: Duw handmatig zo hard mogelijk.
- Stap 4: Check of filament door nozzle komt (bij volledige verstopping komt er niets).
- Stap 5: Laat printer afkoelen tot ~90 °C (PLA) of 160 °C (ABS). Houd druk aan.
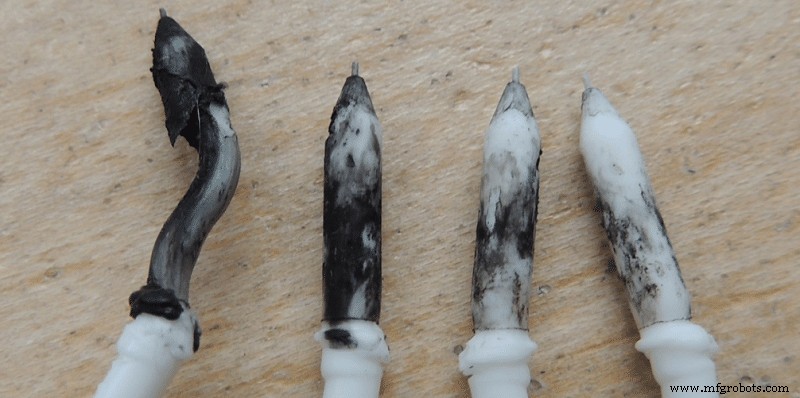
- Stap 6: Bij bereikte temperatuur: haal filament SCHERP en KRAKEND uit hotend. Inspecteer half-gesmolten deel – zwarte stipjes = vuil dat de verstopping veroorzaakte.
- Stap 7: Knip vuile deel af, herhaal vanaf stap 2 tot filament schoon uitkomt.
Conclusie
Laagdelaminatie is tegenwoordig minder een probleem omdat fabrikanten het goed hebben aangepakt.
Als het je toch overkomt (vaaker bij ABS), volg de stappen in deze gids. Beste fix: behuizing of zelfs een vuilniszak over de printer (maar brandgevaar!).
Als dat niet werkt, probeer alle opties één voor één om te bepalen welke instelling de beste resultaten geeft.
Bekijk onze aanbevolen producten
We hebben een sectie met aanbevolen producten gemaakt die de gisswerk eruit haalt en de onderzoektijd verkleint. We hebben een selectie printers voor beginners, gevorderden en experts. Filamenten en upgrades zijn allemaal getest en geselecteerd – wat je kiest, werkt.
3d printen
- Top 3D-print workflow knelpunten & bewezen oplossingen
- Polyjet 3D-printen Beheersen: Precisie, Detail, en Veelzijdige Toepassingen
- Bioprinten Uitgelegd: Hoe 3D-printen Levende Weefsels & Toekomstige Organen Creëert
- 5 veelvoorkomende metaal 3D-printproblemen - en hoe ze op te lossen
- 4D-printing uitgelegd: De toekomst van adaptieve, tijdsreactieve productie
- 3D-printmythes ontkracht: Drie veelvoorkomende misvattingen uitgelegd
- FDM 3D-printen Begrijpen: Een Uitgebreide Gids
- Ontdek hoe makkelijk 3D-printen is: Een beginnersgids
- De ideale laaghogte voor 3D-printen kiezen: tips voor kwaliteit en snelheid
- Expert FDM 3D-Print Ontwerptips voor Precisie en Efficiëntie
- Laagverschuiving Bij 3D-Printen Begrijpen: Oorzaken en Oplossingen