



Adhesie aan het printbed meesteren: Expert troubleshooting gids
Parameters die de adhesie aan het printbed bepalen
De correcte adhesie tussen het onderdeel en de basis is fundamenteel om fouten tijdens het printen te voorkomen. De verbinding tussen de eerste printlaag en het oppervlak van het platform vervult twee basis functies:
- Het onderdeel in een vaste positie houden gedurende het hele printproces om laagverschuivingen of botsingen met de printkop te voorkomen.
- De spanningen gecompenseerd die ontstaan tijdens de afkoeling van het onderdeel, om te voorkomen dat het loslaat of vervormt.
De adhesie tussen het onderdeel en de basis wordt voornamelijk bepaald door vier factoren.
1. De fysico-chemische affiniteit tussen het printoppervlakmateriaal en het printmateriaal.
De fysico-chemische affiniteit tussen het printmateriaal en het substraatoppervlak is misschien wel de belangrijkste parameter om in aanmerking te nemen. Daarom is het tegenwoordig gebruikelijk om polymere coatings specifiek ontwikkeld voor 3D-printen op het oppervlak van het platform te gebruiken. Het is heel belangrijk om een product te gebruiken dat compatibel is met het gebruikte printmateriaal, aangezien sommige materialen, zoals PP of nylon, specifieke producten vereisen. Er zijn voornamelijk twee typen oplossingen:
- Coatings aangebracht op lijmfilms.
Ze bestaan uit een film of lijmband die een polymere coating op een van zijn oppervlakken bevat. Oorspronkelijk werden Kapton of dergelijke banden gebruikt, maar tegenwoordig zijn er een veelvoud aan oplossingen en producten specifiek ontwikkeld voor 3D-printen. Misschien wel het bekendste voorbeeld is de polymere films van Buildtak, hoewel vergelijkbare producten van andere fabrikanten gevonden kunnen worden. Dit zijn generieke oplossingen compatibel met de meest voorkomende materialen, hoewel meer specifieke producten gevonden kunnen worden, zoals PEI-gecoate films of specifieke voor polypropyleen of nylon. Hun hoofddoordeel is dat ze een goede duurzaamheid hebben, dus ze kunnen voor meerdere prints gebruikt worden zonder vervanging, maar ze verliezen adhesie met gebruik en bieden niet de beste prestaties met bepaalde technische materialen. Daarnaast hebben ze meestal een temperatuurlimiet voor gebruik. Om hun levensduur te verlengen, is het raadzaam elke keer in een andere positie op het platform te printen, zodat de slijtage uniform over het gehele oppervlak is.
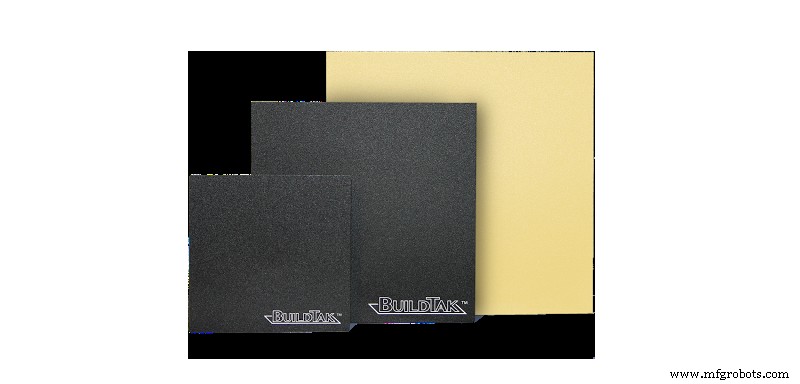
Afbeelding 1: Buildtak lijmfilms. Bron: buildtak.com
- Vloeibare coatings.
Dit zijn polymere suspensies die direct op het oppervlak van de basis aangebracht worden en die, wanneer droog, een continu polymere film vormen die vergelijkbaar is met die geleverd door lijmfilms. Dit is de aanbevolen optie bij het werken met een verscheidenheid aan technische materialen, aangezien er specifieke formuleringen geoptimaliseerd voor elk van hen zijn. Ze zijn ook gemakkelijk afwasbaar met water of alcohol en snel opnieuw toe te passen, zodat ze gemakkelijk vervangen kunnen worden bij het wisselen van printmateriaal. Het hoofddoordeel is dat materiaalspecifieke en hoge-temperatuurformuleringen beschikbaar zijn voor hogere prestaties. Ze laten ook toe de coating te regenereren door hertoepassing voor elke print, zodat adhesie niet verloren gaat met gebruik.
Over het algemeen zijn ze in twee formaten beschikbaar: stick of spray. In het geval van het sprayformaat, wordt aanbevolen om het altijd met de basis buiten de printer aan te brengen om andere componenten te beschadigen of te vervuilen. Als het niet mogelijk is de basis te verwijderen, wordt aanbevolen om altijd het stickformaat te gebruiken omdat het schoner is. De bekendste voorbeelden zijn de adhesieoplossingen van Magigoo of 3D-printlakken zoals 3DLac.
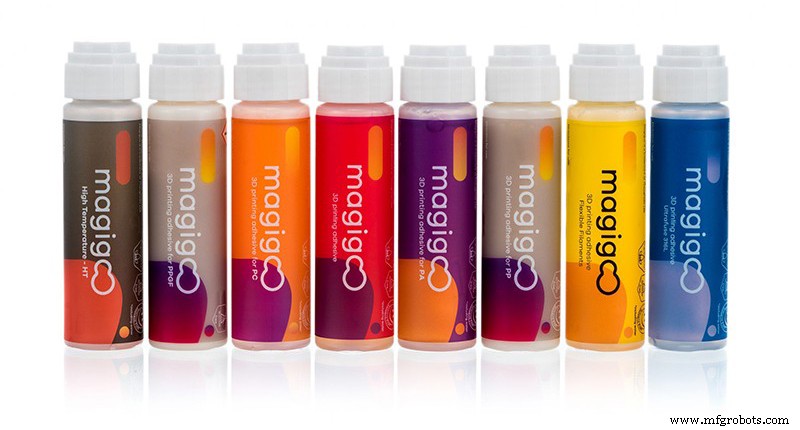
Afbeelding 2: 3D-printstickers van Magigoo. Bron: Filament2Print.
2. Het contactoppervlak tussen het onderdeel en de basis.
Een groter contactoppervlak tussen het onderdeel en de basis produceert grotere adhesie. Let op met grote onderdelen in printers zonder verwarmde kamer, aangezien ondanks een groter contactoppervlak, hun volume ook groter is en dus de spanningen afgeleid van afkoelkrimp. Het meest gebruikte middel om het contactoppervlak te vergroten is een rand aan het onderdeel in te stellen tijdens het slicen. De rand zal alleen op de eerste laag of in sommige gevallen op de eerste 2 of 3 lagen toegepast worden, het contactoppervlak van het onderdeel vergrotend zonder de krimpspanningen te verhogen. Er zijn andere manieren om het contactoppervlak te vergroten, zoals het verhogen van de extrusiefactor tijdens de eerste laag, hoewel dit niet aanbevolen is.
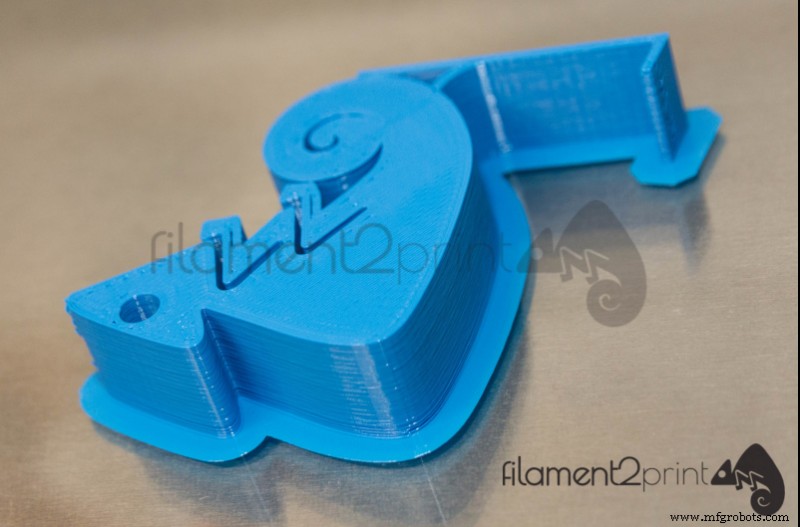
Afbeelding 3: Rand toegevoegd om de adhesie van het onderdeel te verbeteren. Bron: eigen elaboratie.
Sommige printers bevatten ook ruwe of getekstureerde coatings, wat een andere manier is om het contactoppervlak en dus de adhesie te vergroten.
3. De temperatuur van het printbed.
De temperatuur van het printbed heeft een dubbele functie wat adhesie betreft. Aan de ene kant, als het gelijk is aan of iets hoger dan de Tg van het printmateriaal, zal het krimp door afkoeling van de eerste lagen voorkomen, wat de spanningen die het onderdeel neigen om op te tillen of af te laten vallen vermindert. Aan de andere kant, bevordert het de chemische binding tussen het printmateriaal en het coatingmateriaal van het printoppervlak. Het wordt aanbevolen dat de temperatuur van de basis gelijk is aan of iets hoger dan de Tg van het printmateriaal, echter het is niet raadzaam veel hogere temperaturen in te stellen, aangezien ze de adhesie kunnen verminderen en vervormingen zoals elephantenpoot kunnen veroorzaken.
4. De staat van het printbed
Het is ook heel belangrijk om de staat van ons printbed te controleren. Ondanks het voldoen aan de drie vorige punten, kunnen er nog steeds adhesieproblemen zijn door slechte staat of onderhoud van de basis. De volgende punten moeten periodiek gecontroleerd worden:
- Oppervlakteschoonmaak: Stof of vuil op het substraat kan de adhesie aanzienlijk verminderen. Het substraatoppervlak moet altijd voor elke print schoongemaakt worden.
- Oppervlaktedefecten of putjes: Een verslechterd oppervlak kan ook adhesieproblemen veroorzaken. Het is belangrijk om het platform in goede staat te houden en te vervangen als defecten gedetecteerd worden.
- Versleten coating: In het geval van lijmfilms, moet overwogen worden dat ze efficiëntie verliezen met gebruik, dus ze moeten vervangen worden door een nieuwe zodra we detecteren dat ze versleten zijn. Vloeibare coatings kunnen voor meerdere prints hergebruikt worden, hoewel het mogelijk is dat een deel van de coating verloren gaat bij het verwijderen van het onderdeel. Voor elke print moet de staat van de coating gecontroleerd worden en een nieuwe toepassing gedaan worden als nodig.
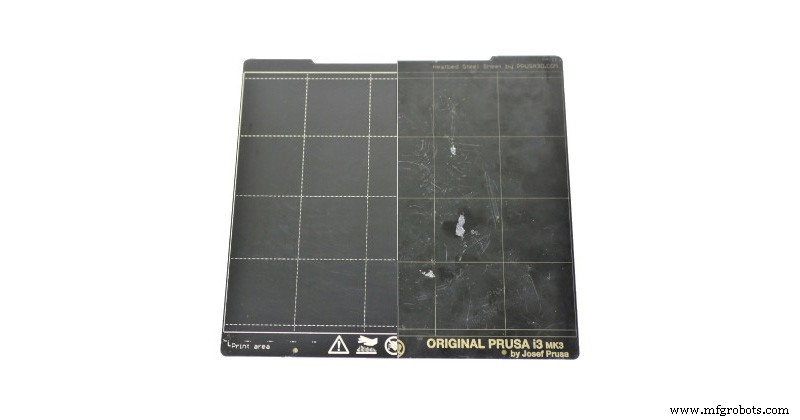
Afbeelding 4: Vergelijking van een basis in goede staat en een in slechte staat. Bron: prusa3d.com
Problemen gerelateerd aan slechte adhesie
Het hoofddoordeel van slechte adhesie aan het printoppervlak is dat het onderdeel loslaat van de basis. Dit zal altijd resulteren in printfout, echter in sommige gevallen kan het ook de oorzaak zijn van apparatuurfout of breuk.
Als het onderdeel loslaat en van zijn oorspronkelijke positie verplaatst, zal de printer doorgaan met printen zonder een substraat waarop het nieuwe materiaal te depositeren. Dit zal ertoe leiden dat het plastic aan de nozzle kleeft en blokkeert, een massa vormend die zal groeien naarmate de print voortschrijdt. Niet op tijd gestopt, kan deze massa gesmolten plastic zo groot worden dat de hotend onbruikbaar wordt.
Om adhesieproblemen te begrijpen en op te lossen, moet in aanmerking genomen worden dat het onderdeel op twee manieren kan loslaten.
Als er geen goede adhesie is tussen het printoppervlak en de eerste laag, zal het onderdeel volledig afvallen door de wrijving van de nozzle tijdens het printen en trillingen. Over het algemeen zal de fout aan het begin van het printproces optreden. In dit geval is het raadzaam de volgende punten te controleren:
- Afstand tussen nozzle en basis
- Hoogte van de eerste laag
- Staat van het substraat
- Adhesieoplossing gebruikt
Het kan zijn dat er een heel goede adhesie aan de basis is, maar het onderdeel begint aan de uiteinden af te vallen. Dit is omdat de krimp tijdens afkoeling spanningen genereert van de buitenkant van het onderdeel naar het centrum die ertoe leiden dat het vervormt. In deze gevallen is de adhesie tussen het onderdeel en de basis niet voldoende om de door de krimp gegenereerde spanningen te compenseren. Dit fenomeen heet warping. In dit geval valt het onderdeel progressief af en de print kan op elk moment mislukken, zelfs enkele minuten voor de voltooiing.
In dit geval kan geprobeerd worden de adhesie te verbeteren om warping te compenseren, maar andere factoren zoals slicingparameters, materiaaltype of omgevingstemperatuur moeten overwogen worden.
Problemen gerelateerd aan overmatige adhesie
In sommige gevallen kan overmatige adhesie aan de basis het echt moeilijk maken om het onderdeel te scheiden. In deze gevallen moet het volgende gecontroleerd worden:
- Afstand tussen nozzle en basis: Het is belangrijk om voldoende ruimte tussen de nozzle en het printbed te hebben. Een te kleine afstand kan het printoppervlak beschadigen, overmatige adhesie van het onderdeel veroorzaken of een verstoping veroorzaken door het gesmolten plastic niet uit te laten komen.
- Adhesieoplossingen: Sommige materialen zoals PETG of sommige flexibele materialen kunnen overmatige adhesie aan lijm- of vloeibare coatings hebben. In deze gevallen is het raadzaam geen coatings op het printplatform te gebruiken of op een raft te printen.
- Overmatige extrusie: Overmatige extrusie, vooral in de eerste laag, kan ook de adhesie verhogen.
Wanneer een probleem van overmatige adhesie verschijnt, zijn er verschillende manieren om de verwijdering van de onderdelen te bevorderen:
- Afkoelen van de basis: Omdat de basis en het onderdeel verschillende thermische uitdijingscoëfficiënten zullen hebben, kan het afkoelen van de basis helpen het onderdeel los te laten. De beste manier om dit te doen is de basis te verwarmen en vervolgens op een koud oppervlak te plaatsen, zoals een ijspak, zodat hetscherp samen trekt.
- Gebruik een scherpe spatel: In sommige gevallen is overmatige adhesie te wijten aan een zuigeffect. In deze gevallen is het raadzaam een scherpe spatel onder het onderdeel te schuiven en het geleidelijk af te prijen. Deze methode heeft het risico om zowel de basis als het onderdeel te beschadigen.
- Vloeibare coatings oplossen: Dit is alleen mogelijk bij gebruik van een spray- of stickcoating. Omdat deze producten gemakkelijk oplosbaar zijn, kan het plaatsen van de basis onder een waterstraal of het onderdompelen ervan helpen om het onderdeel te verwijderen.
Bij het gebruik van glasbasissen is het nodig om met name voorzichtig te zijn, aangezien er een hoog risico op breuk is. Het is niet ongebruikelijk dat een fragment van het oppervlak van een gehard glasbasis afgerukt wordt bij het verwijderen van onderdelen die te stevig zijn geplakt.
Het gebruik van flexibele basissen vermijdt dit probleem in grote mate en is daarom een ten zeerste aanbevolen optie.
Deze gids bespreekt concepten op algemene wijze en richt zich niet op een bepaald merk of model, hoewel ze op een gegeven moment genoemd kunnen worden. Er kunnen belangrijke verschillen zijn in kalibratie- of aanpassingsprocedures tussen verschillende merken en modellen, dus het wordt aanbevolen de handleiding van de fabrikant te raadplegen voor het lezen van deze gids.
3d printen
- Hoe desktop 3D-printers industriële productie herschikken
- De Rijpgraad van Metalen 3D-printtechnologieën Beoordelen
- De Duurzaamheid van Industriële 3D-printen Beoordelen
- Hoe 3D-printen de luchtvaart gerevolutioneerd heeft: van prototyping tot on-board onderdelen
- 3D-Printen: Het Dagelijks Leven Transformeren door Snel Ontwerp, Productie en Reparatie
- 3D-Print Geuren: Wat Ze Zijn en Hoe Je Je Thuisbureau Vers Houdt
- Jerk en Ghosting in 3D-printen elimineren: Bewijste technieken voor gladde prints
- Laagscheiding in 3D-printen oplossen: Adhesie verbeteren en delaminatie voorkomen
- Stap-voor-stap Gids: STL naar G-code Converteren voor Betrouwbare 3D-prints
- Retractie Begrijpen: Essentiële Techniek voor 3D-print Kwaliteit
- Hoe 3D-printsnelheid Bouwtijd en Productiviteit Stuurt