



Ender 3 retractie-instellingen optimaliseren: Stringing op Pro & V2 verhelpen
Als we aan 3D-printen denken, zien we een machine die plastic smelt terwijl een extruder over 3 orthogonaleassen beweegt om een vast object te vormen. Het lijkt simpel, maar je ontdekt snel oneindig veel parameters die het proces bepalen.
Afhankelijk van het modeltype kunnen retractie-instellingen je prints maken of breken. Voor Ender 3 (of elke Bowden-printer) zijn de volgende retractie-instellingen zeker nuttig:
Als Bowden-printer heeft de Ender 3 een langere retractie-afstand nodig. Schakel "Combing Mode" in en zet op "Within Infill". Zet Retractie-afstand op 6 mm, Retractiesnelheid op 20 mm/s, Maximaal retractie-aantal op 5, en Minimale extrusie-afstand venster op 10 mm.
Wil je niet door trial-and-error voor ideale Ender 3-instellingen? Check onze Cura-profielen voor Ender 3-serie ($7).
Wat is retractie en waarom is het belangrijk in 3D-printen?
De hotend ontvangt filament van de extruder, die het materiaal door een getand wiel duwt. Deze duw genereert drukverhoging in de nozzle. Bij voldoende temperatuur en correct gekalibreerde extruder-stappen stroomt het plastic in de exacte hoeveelheid voor het gewenste model.
Het probleem: na stoppen van de extrudermotor blijft er restdruk in de barrel, die het filament dwingt door de enige vrije uitgang (de nozzle) te blijven vloeien. Bij bewegingen zonder extrusie moet die restdruk weggehaald worden om "ontsnapping" van plastic te voorkomen.
De oplossing: de extruder-stappenmotor omgekeerd laten draaien, zodat een paar millimeters filament uit de hotend komt en de druk compenseert. Deze omgekeerde rotatie heet "retractie" en is een fundamentele parameter voor goede afwerking.
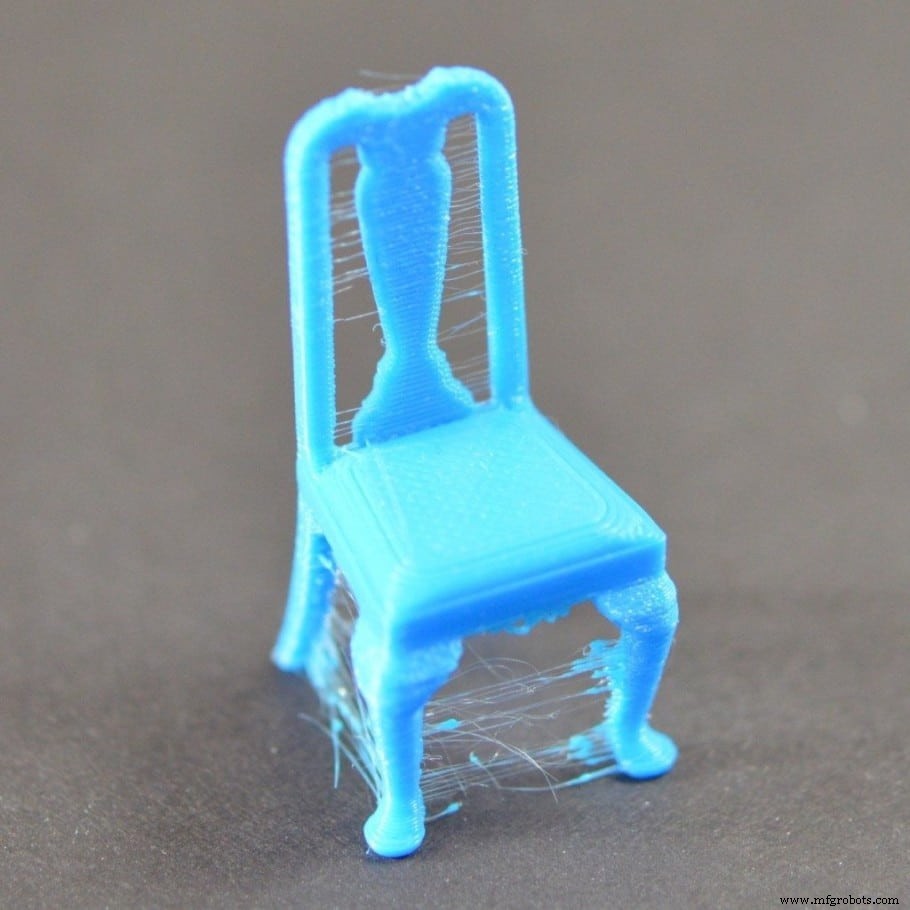
Het overgeëxtrudeerde materiaal wordt dunner tijdens beweging, wat een "draad" of "string" tussen twee wanden achterlaat. Dit heet "stringing" en kan verminderd/vermeden worden via printparameters. Misschien heb je de term nog niet gehoord, maar ik ben bijna zeker dat je het al gezien hebt. Kijk naar deze stoel met veel stringing:
Parameters gerelateerd aan retractie
Eerst: check of "retractie inschakelen" aangevinkt is om de parameters te zien. We focussen op Cura-instellingen – equivalenten vind je in veel slicers.
Ik gebruik Cura-naming, maar principes gelden voor alle slicers.
Retractie-afstand
Retractie-afstand vertelt de printer hoeveel mm filament ingetrokken moet worden. Te weinig lost stringing niet op; te veel zorgt dat bij de volgende extrusie geen plastic beschikbaar is in de nozzle.
Daar is "priming": na verplaatsen zonder extrusie wordt het filament teruggeduwd naar de oorspronkelijke positie. Bij 5 mm retractie = 5 mm terugduwen.
Vaak vereist een model veel opeenvolgende retracties in korte tijd. Te hoge retractie-afstand → tandwielen gaan filament "malen" (grinding). Filament wordt te dun → tandwielen glijden eroverheen → geen extrusie meer → print geruïneerd.
We zoeken de minimale retractie-afstand die stringing mitigateert. 3–6 mm werkt voor meeste Bowden-printers. Start op 3 mm, verhoog met 1 mm als nodig.
Veel Ender 3-gebruikers passen instellingen aan voor betere resultaten. Een veelvoorkomende mod: ombouwen naar direct drive. We raden af om een getest ontwerp te wijzigen (tenzij je EXTREEM zeker bent van je engineering skills), maar je kunt het proberen.
Voordeel direct drive: nauwkeurigere retractiecontrole. Voor die printers: start op 0,5 mm, verhoog in stappen van 0,5 mm tot optimaal resultaat.
Maximaal retractie-aantal
Deze parameter definieert het maximum aantal retracties op hetzelfde filamentsegment. Voorkomt filament grinding. Zet op 5–10. Cura standaard is 100 – te hoog.
Minimale extrusie-afstand venster
Hier definieer je de lengte van het filamentsegment waarop de retracties (uit "Maximaal retractie-aantal") worden toegepast. Aangezien retracties 3–6 mm zijn, is 10 mm een passende waarde. Zo ben je zeker dat het filament niet beschadigd raakt door overmatige retracties.
Retractiesnelheid
Hoe snel de extruder omgekeerd draait. Moet snel genoeg zijn om lekkage te voorkomen, maar niet te snel – dan kan de motor stappen missen. Goede startwaarde: 20 mm/s. Je kunt later via stringing-tests (links hieronder) verhogen.
Retractie-prime-snelheid
Snelheid waarmee materiaal terug in de nozzle gevoerd wordt. Controleert hoe de hotend klaar is voor volgende extrusie.
Retractiesnelheid is in twee parameters gesplitst met reden: bij retractie is druk aan het begin hoger dan aan het eind → minder stress op tandwiel. Bij priming neemt druk (en kracht op tandwiel) TOE. Priming kan filament meer beschadigen dan retractie. Raad: prime-snelheid 5 mm/s LAGER dan retractiesnelheid.
Extra prime-hoeveelheid
Met deze parameter compenseer je materiaalverlies door oozing. Als retractie-afstand en -snelheid correct staan, hoef je niets te compenseren → laat op 0 en doe kalibratietests (links hieronder).
Aanbevolen retractie-instellingen voor Ender 3 (Pro / V2)
Omdat Ender 3 een van de populairste printers is, geef ik de specifieke instellingen die ik zelf gebruik en raad aan. Hoewel elke printer uniek is, zijn dit uitstekende startpunten.
- Combing Mode: AAN, "Within Infill"
- Retractie-afstand: 6 mm
- Retractiesnelheid: 20 mm/s
- Maximaal retractie-aantal: 5
- Minimale extrusie-afstand venster: 10 mm
Deze instellingen werken voor alle Bowden-printers. Je kunt ze verfijnen voor je specifieke behoeften. Stringing-testprints versnellen de fine-tuning. Ik lijst ze allemaal aan het einde.
Je bent misschien verrast: miniatures printen vereist een specifieke retractie-configuratie voor beste resultaten. Die geef ik nu ook!
Aanbevolen retractie-instellingen voor miniatures op Ender 3 (Pro / V2)
- Combing Mode: AAN, "Within Infill"
- Retractie-afstand: 6 mm
- Retractiesnelheid: 45 mm/s
- Maximaal retractie-aantal: 10
- Minimale extrusie-afstand venster: 10 mm
Interessant: Z-hop (parameter die Z-as kort omhoog doet voor niet-extruderende beweging en weer omlaag bij volgende printpunt) verhoogt stringing AANZIENLIJK (onafhankelijk van calibratie). Ik raad sterk aan om het UIT te zetten, vooral als je optimale parameters hebt gevonden.
Persoonlijk was deze video van Makers Muse onschatbaar toen ik dit probleem eerste keer tegenkwam.
Waarom is "Combing Mode inschakelen" aanbevolen?
Stringing maakt het uiterlijk van je object onaangenaam. Als stringing ALLEEN binnenin het object zou voorkomen, zou het niet storen. Retractie heeft dus alleen zin als de nozzle door een gebied beweegt ZONDER printlagen eronder. Door combing mode in te schakelen, laat je de slicer de nozzle ALLEEN binnen geprintte gebieden bewegen (waar mogelijk).
Er zijn 4 opties, maar mijn favoriet is "within infill". Hoewel het printtijd vergroot, minimaliseert het het aantal retracties tot het absolute onvermijdelijke minimum.
Retractie- en stringing-kalibratietests
Temperatuurtoren
Hoewel we het nog niet noemden: hotendtemperatuur beïnvloedt stringing ERNSTIG. Hotter = filament vloeit makkelijker = meer oozing. Eerst: kalibreer je hotendtemperatuur voor beste resultaten. Print deze test: een temperatuurtoren die per laaginterval met 5 °C stijgt.
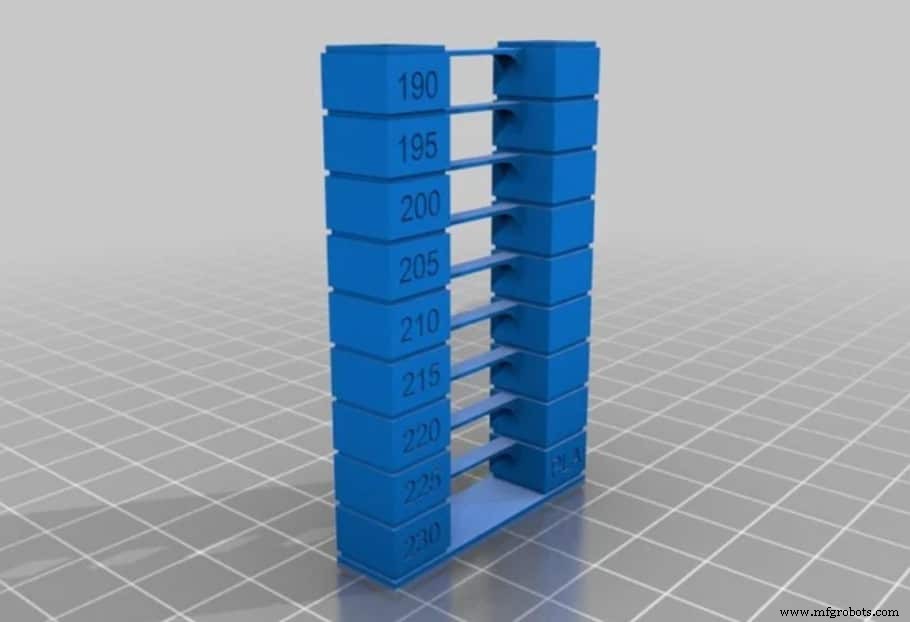
Klik op "Thing files" voor een kant-en-klaar G-code voor Ender 3. Gebruik NIET je slicer om G-code te genereren – die varieert temperatuur niet tijdens printen. Verschillende processen in Cura is een optie, maar het bijgevoegde bestand werkt perfect.
Basis stringing-test
Na temperatuurkalibratie: schakel retracties UIT in slicer en print dit bestand. Kijk naar de afbeelding en gok wat het test.
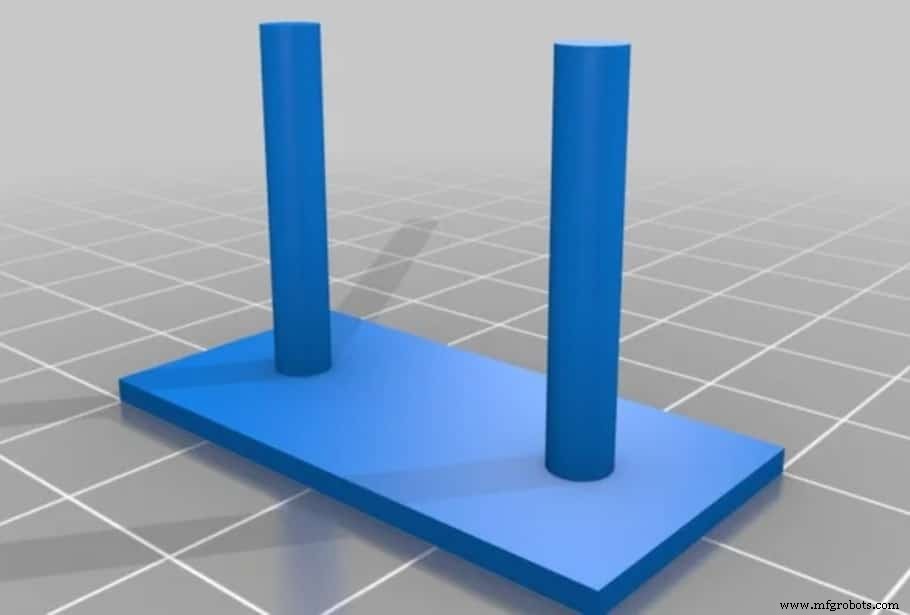
Resultaat: een stuk vol haren tussen beide cylinders. Schakel retracties weer IN en vergelijk met nieuwe print. Vanaf daar: verhoog/verlaag Retractiesnelheid en Retractie-afstand tot beide cylinders schoon printen ZONDER haren ertussen.
Retractie-kalibratietool
Als je nog niet onder de indruk bent van de 3D-printcommunity: check deze gratis online tool. Hiermee maak je een G-code voor testdoeleinden compatibel met JOUW specifieke printer. Instructies zijn gedetailleerd en nuttig – lees ze wel.
Veelgestelde vragen (FAQ)
Is retractie hetzelfde voor Bowden- en Direct-extrusiesystemen?
Hoewel retractie inschakelen nuttig is ongeacht printertype, vereisen Bowden-machines doorgaans een GROTERE retractie-afstand dan direct-drive printers.
Reden: Bowden-printers (zoals Ender 3) plaatsen de extruder ver van de hotend, filament loopt door PTFE-tube. Interne diameter tube = 2 mm, filament = 1,75 mm → de "losheid" moet gecompenseerd worden door grotere retractie-afstand.
Direct drive heeft dit probleem niet, en filamentkrimp is geen groot issue.
Kortom: Bowden-systemen vereisen aanzienlijk langere retractie-afstand.
Is retractie hetzelfde voor alle filamenttypen?
Gelukkig is PLA een stabiel polymer → bijna geen stringing haalbaar. Hetzelfde geldt voor ABS (maar met warping/kraken). Andere materialen, zoals PETG, vereisen hogere temperatuur → bevordert stringvorming bij afkoeling.
Flexibele materialen (TPU) comprimeren tijdens extrusie en rekken tijdens retractie → retractie activeren is niet handig. Stringing is dan onvermijdelijk.
Naast retractie-instellingen kan vocht in filament ook stringing verhogen. Ik raad aan: bewaar spoels in luchtmande container met veel silicagel-zakjes.
Wil je niet door trial-and-error? Check onze Cura-profielen voor Ender 3-serie ($7).
Conclusie
Je hebt nu een beter begrip van alle retractie-instellingen en hoe ze verschillend geconfigureerd moeten worden per printertype (Bowden of Direct Drive). Bowden-printers zoals Ender 3 (Pro en V2) hebben langere retractie-afstanden nodig. Samengevat: schakel "Combing Mode" in op "Within Infill". Retractie-afstand 6 mm, Retractiesnelheid 20 mm/s, Maximaal retractie-aantal 5, Minimale extrusie-afstand venster 10 mm.
Bekijk onze aanbevolen producten
We hebben een sectie met aanbevolen producten gemaakt die de gisswerk eruit haalt en de onderzoektijd verkleint. We hebben een selectie printers voor beginners, gevorderden en experts. Filamenten en upgrades zijn allemaal getest en geselecteerd – wat je kiest, werkt.
3d printen
- Stille ventilator upgrade voor Ender 3 Pro & V2 – Stapsgewijze handleiding met foto's
- De Ender 3-serie dempen: Bewezen tips voor een stillere 3D-printervaring
- Stapsgewijze handleiding: Nozzle vervangen op Ender 3, Ender 3 Pro en Ender 3 V2
- Ender 3 nozzle reinigen: Snel & makkelijk ontstoppen voor betrouwbare prints
- Hars vs Filament: Kostenvergelijking voor FDM en SLA 3D-Printers
- Glasovergangstemperaturen van 3D-filament begrijpen en optimaliseren
- Precieze Z‑Offset calibratie voor Ender 3: stapsgewijze handleiding
- Ender 3 Pro Review: 2022 Koopgids & Waardering
- Hoe strak moeten Ender 3 (Pro/V2) riemen zitten? Expert riemspanningsgids
- Top Upgrades voor Ender 3, Pro & V2: Gratis Prints & Premium Kits
- Retractie Begrijpen: Essentiële Techniek voor 3D-print Kwaliteit