



Voorkomen en oplossen van hechtingproblemen bij FDM 3D-printen
Een van de belangrijkste onderdelen van het FDM 3D-printproces is de hechting aan de bouwplaat. Deze hechting moet voldoende zijn aan het begin van het printproces, de eerste lagen en tijdens het printproces om warping te voorkomen, maar zodra het printproces voltooid is, moet het onderdeel gemakkelijk verwijderd kunnen worden.
Afhankelijk van het materiaal en de kenmerken van de gebruikte 3D-printer, kan de hechting aan de basis mislukken en daarmee het printen van de gewenste onderdelen.
Er zijn diverse hechtingproducten beschikbaar, maar de meest voorkomende zijn spuitlijm, verversers of vloeibare lijmen. Spuitlijmen kunnen soms sporen van fixatief op ventilatoren en andere componenten achterlaten, wat op de lange termijn de prestaties van de 3D-printer kan beïnvloeden en leidt tot fouten in het printproces. Het gebruik van vloeibare lijmen zoals Magigoo, met een handzame applicator, maakt de toepassing eenvoudiger en verbetert de hechtingresultaten.
Magigoo heeft een breed scala aan producten ontwikkeld voor gebruik in combinatie met verschillende FDM 3D-printmaterialen. Onder andere vind je Magigoo Original (geschikt voor basismaterialen zoals PLA, ABS of PETG), Magigoo PP, Magigoo PPGF, Magigoo PC, Magigoo PA, Magigoo Flex (ontwikkeld voor flexibele materialen), Magigoo HT (voor hoge-temperatuur materialen), of Magigoo Pro Metal (gericht op BASF metalen filament 3D-printen).
In dit artikel vind je enkele van de meest voorkomende problemen die gebruikers kunnen tegenkomen bij het gebruik van deze lijmen:
Warping-effect blijft aanhouden
Er zijn verschillende redenen waarom dit kan gebeuren:
- Gebruik van onjuiste parameters. Magigoo heeft een optimaal temperatuurbereik waar het de beste hechtingprestaties levert.
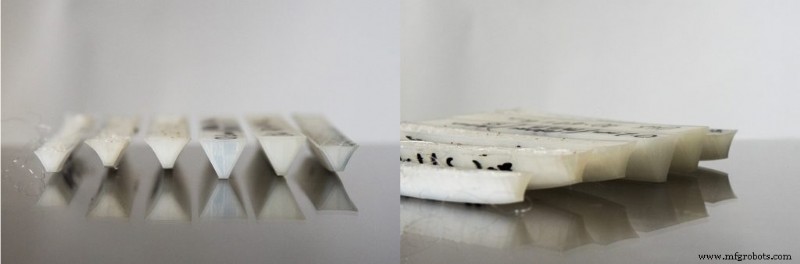
Afbeelding 1: 3D-geprinte onderdelen van hetzelfde materiaal vervormen in verschillende mate bij verschillende bed-temperaturen. Bron: Magigoo.
- Geen brim gebruiken. Sommige materialen vereisen brim in combinatie met optimale instellingen voor optimale resultaten.
- Onjuiste hoogte van de eerste laag. Als de nozzle te ver of te dicht bij de bouwplaat zit, is de hechting van het materiaal niet adequaat.
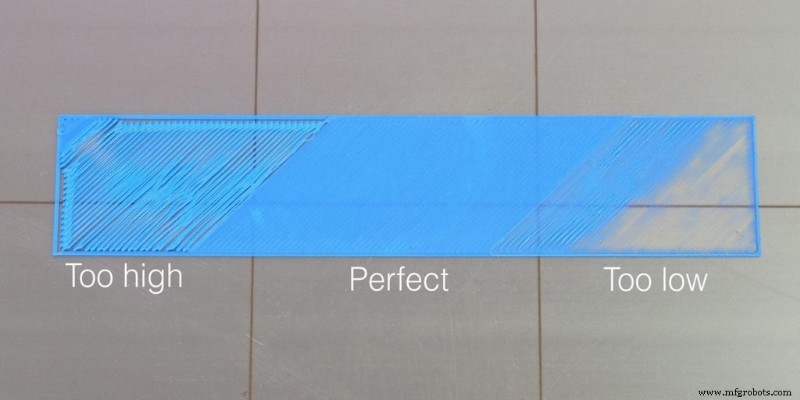
Figuur 1: Voorbeelden van verschillende eerste laaghogtes. Bron: Magigoo.
- Onjuist gebruik van de laagventilator. Sommige materialen vereisen het gebruik van de laagventilator, zoals PLA of PETG. Bij andere materialen moet deze tijdens het 3D-printen uitstaan.
- Eerstelaagsnelheid te hoog. Sommige materialen zoals ASA, PC en PP hebben tijd nodig om te interageren met de lijm op de printplaat, dus het gebruiken van te hoge printsnelheden kan leiden tot slechte hechting van de eerste laag. Als regel van de duim wordt aangeraden een snelheid van 20 mm/s of minder te gebruiken voor de eerste laag.
Het onderdeel zit te vast aan de basis en kan niet verwijderd worden.
Dit kan door diverse redenen zijn:
- Te dicht bij de basis printen of met een zeer hoge materiaalstroom in de eerste laag kan overmatige hechting veroorzaken die het verwijderen van het onderdeel erg moeilijk maakt.
- Sommige materialen zoals TPU, TPE, PPGF, sommige PLA of sommige Nylon bieden vaak weerstand bij het verwijderen van onderdelen zelfs na afkoeling. In deze gevallen zijn er diverse methodes die gebruikt kunnen worden om een geprint onderdeel dat te vast zit veilig te verwijderen:
- Zorg ervoor dat de bouwplaat volledig afgekoeld is voordat je probeert het te verwijderen. Een spatel kan gebruikt worden als het onderdeel deels los zit. In sommige gevallen kan zacht tikken aan de zijkanten van het onderdeel helpen om het vrij te maken.
- Als het onderdeel niet verwijderd kan worden zelfs na volledige afkoeling van de basis, is het mogelijk om het gebied rond het onderdeel met water te benatten of de hele printplaat onder water te dompelen. Als het onderdeel een brim heeft, wordt aanbevolen de brim eerst te verwijderen. Het onderdeel moet na 10 minuten gemakkelijk te verwijderen zijn. Als dit niet het geval is, kan een spatel voorzichtig onder het onderdeel geschoven worden om water in de nog vastzittende gebieden te laten lopen of het onderdeel langer gedompled kunnen worden. Deze methode is heel nuttig voor het verwijderen van kwetsbare onderdelen van flexibele of zachte materialen.
- Onderdelen 3D-geprint met PPGF reageren anders op basismaterialen. Om het verwijderen van het onderdeel te vergemakkelijken, wordt aanbevolen de 3D-printer weer aan te zetten en de bouwplaat te verwarmen tot een temperatuur van 70-90°C en het onderdeel te verwijderen wanneer de bouwplaat heet is.
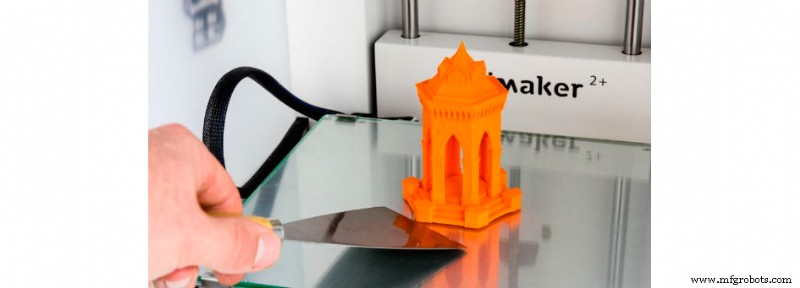
Afbeelding 3: Verwijderen van 3D-geprint onderdeel met spatel. Bron: Magigoo.
Fout bij toepassen Magigoo, lijm vloeit niet
Magigoo heeft een veer-geactiveerde klep in de applicator, wat betekent dat bij het toepassen van Magigoo je de applicator tegen de indrukbasis moet drukken om het te activeren en het lijmmateriaal vrij te maken. Het moet opgemerkt worden dat de klepseal gebroken moet worden bij eerste gebruik van Magigoo, wat iets extra kracht de eerste keer kan vereisen.
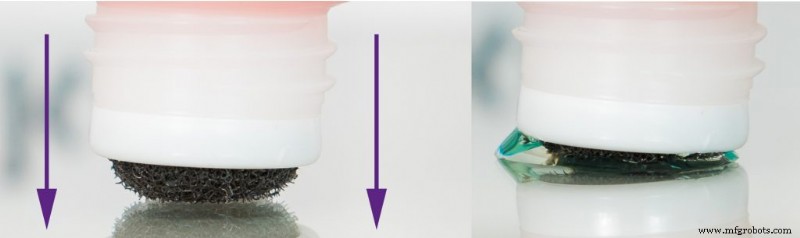
Afbeelding 4: Hoe de Magigoo-tip indrukken om de applicatorklep te activeren. Bron: Magigoo.
Het moet ook opgemerkt worden dat na lange periodes van inactiviteit of als het product niet goed dicht, restlijm op de schuimtop na gebruik kan uitharden en de monding verstopen. Dit kan gemakkelijk ontstopt worden door de schuimtop met een beetje water te benatten.
Onder geen beding moeten de zijkanten van de fles hard ingedrukt worden, want de applicator kan loskomen, waardoor de gehele inhoud uitloopt.

Afbeelding 5: Niet de zijkanten van de verpakking hard indrukken. Bron: Magigoo.
Kan dezelfde lijmlaag hergebruikt worden voor meerdere prints?
Voor de beste printresultaten en betrouwbaarheid bij 3D-printen, is het altijd aanbevolen om Magigoo voor elke print opnieuw toe te passen, vooral bij hoogpresterende materialen zoals PC, ASA, PEEK en versterkte Nylons.
Herhaalde toepassing voor elke print garandeert de beste resultaten en helpt om mislukte 3D-prints te voorkomen gerelateerd aan de hechting van de eerste laag.
Magigoo-applicator beschadigd
In sommige gevallen kan de schuimapplicatortop verslijten of breken. Het moet opgemerkt worden dat de levensduur van de schuimtop aanzienlijk vermindert als je Magigoo toepast op een substraat boven de 40 °C.
De levensduur van de schuimtop wordt ook verminderd als de schuim vuil is of als lijm op de schuimtop mag uitharden.
Hoe Magigoo bewaard moet worden
Het wordt aanbevolen het product staand op te bergen in een koele, donkere plek. De schroefdop moet stevig dichtgedraaid zijn wanneer niet in gebruik en de applicator moet schoon gehouden worden, vrij van lijmresten of stof.
Dit verlengt de houdbaarheid van het product en garandeert optimale toepassing.
Reinigen vóór Magigoo-toepassing
Het wordt aanbevolen ervoor te zorgen dat de bouwplaat vrij is van stof, resten, eerdere hechtingproducten en oliën. Reinigen met water zou voldoende moeten zijn, maar als water niet voldoet, wordt aanbevolen een FDM 3D-printer reiniger te gebruiken.
Video 1: Hoe Magigoo te gebruiken. Bron: Magigoo.
Met deze aanbevelingen kunnen veel van de problemen die ontstaan bij het gebruik van een lijm als Magigoo op FDM 3D-printers opgelost worden.
3d printen
- Prachtige Kleurresultaten Bereiken op Uw Volgende FDM-print
- Moeiteloze Post-processing voor FDM 3D-prints
- FDM 3D-printen: ASA, PETG en PC filamenten vergeleken – Expert gids voor prestaties & toepassingen
- FDM 3D-printing vandaag: Huidige stand, mijlpal en toekomstperspectief
- Snelle, Betrouwbare MedTech-oplossingen: De Rol van 3D-printen in de COVID-19-respons
- Agile Productie & 3D Printen: Handleiding Voor Rapide, Aangepaste Productie
- Metaal 3D‑Print Toepassingen: Geavanceerde Use Cases – Deel 2
- Olie & Gas Revolutie: Hoe 3D-printen Efficiëntie en Duurzaamheid Drijft
- 3D-printen Beheersen: Deel 1 – Eenheidstesten & Toleranties voor Nauwkeurige, Kosten-efficiënte Builds
- FDM 3D-Printen: Kiezen Tussen Desktop en Industriële Oplossingen
- 3D-printen & Prototyping bij Mar‑Bal: Composite innovatie versnellen