



De ideale laaghogte voor 3D-printen kiezen: tips voor kwaliteit en snelheid
Als je net begint met 3D-printen, weet je misschien niet helemaal zeker welke laaghogte je je modellen moet printen.
In dit artikel ga ik over wat laaghogte is, de relatie tussen laaghogte en neusdiameter en hoe ze verschillen, aangezien er veel verwarring rond dat specifieke onderwerp lijkt te zijn, en ik zal behandelen wat de beste laaghogtes in het algemeen zijn, afhankelijk van de toepassing (printkwaliteit, sterkte, snelheid, etc.).
Dus, zonder verdere aarzeling, laten we er direct in duiken!
Wat is laaghogte in 3D-printen?
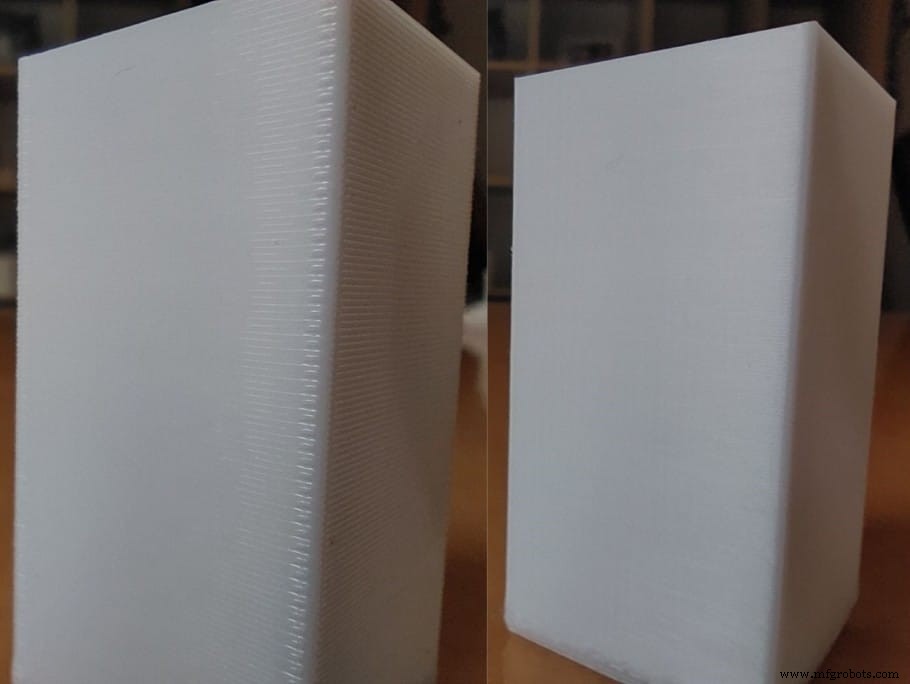
Laaghogte, ook wel resolutie of detail genoemd, is de hoogte van elke individuele laag geëxtrudeerd plastic op een 3D-print. Hoe lager de laaghogte, hoe gedetailleerder de print uitkomt, omdat er meer lagen geprint moeten worden om het model te voltooien. Bijvoorbeeld: een 20x20x20mm kubus printen met een laaghogte van 0,12mm heeft 166 lagen, maar slechts 71 lagen met een laaghogte van 0,28mm.
Wat is de trade-off? Nou, printen met een hogere resolutie, of lagere laaghogte, verhoogt de printtijd drastisch, aangezien de printer twee keer zoveel lagen of nog meer moet neerleggen, terwijl het verhogen van de laaghogte resulteert in snellere prints met minder algeheel detail.
In essentie ruil je printtijd voor detail.
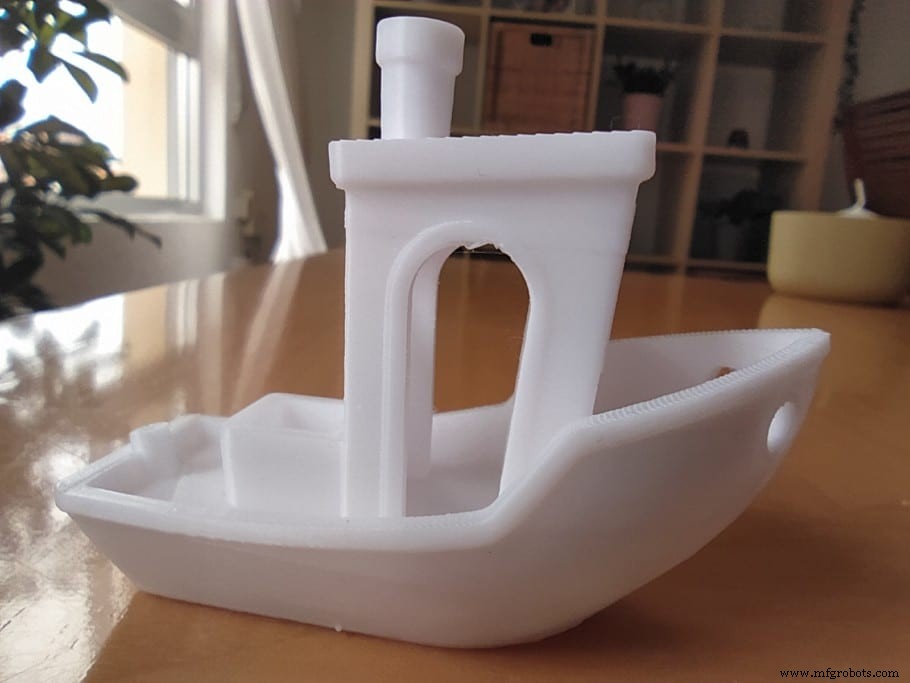
Neem deze twee Benchy-prints als voorbeeld: de linker werd geprint met een laaghogte van 0,12mm en de rechter met 0,32mm.
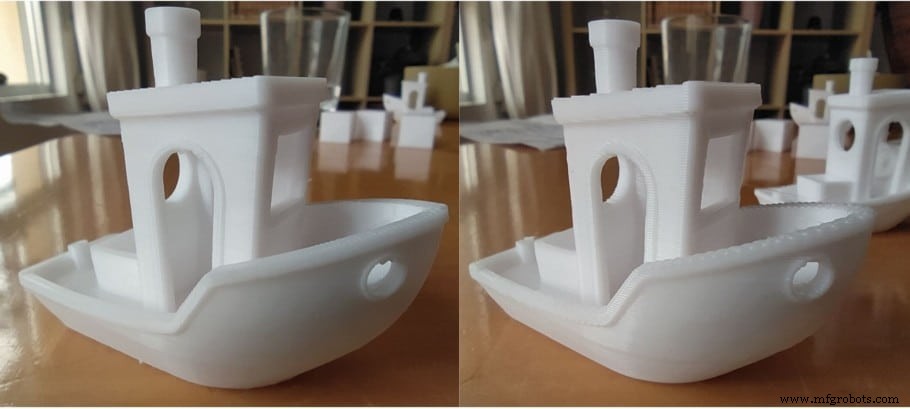
De 0,12mm Benchy printte in 3:24 uur en heeft in totaal 400 lagen, de 0,32mm Benchy nam 1:26 uur om te printen en heeft 150 lagen. Dat is een vrij grote daling in printtijd en het enige verschil is de laaghogte.
Zoals je ziet, heeft de rechter Benchy veel meer zichtbare lijnen. Dit is vooral op het dak en de bovenkant van de zijwanden/relingen zichtbaar als een heel duidelijke traptredeffect.
Neusdiameters en hoe ze laaghogte beïnvloeden
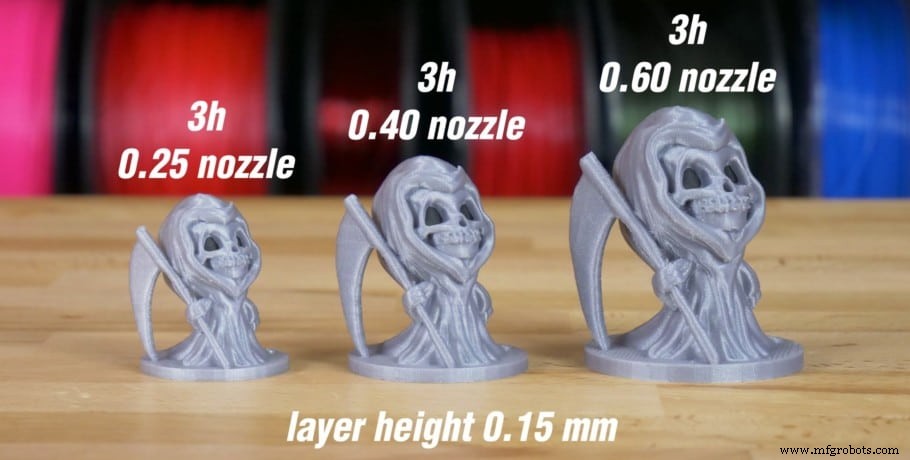
De standaard neusdiameter voor de meeste printers is 0,4 mm, maar ze lopen meestal van 0,2mm tot 1mm. Het vergroten van de neusdiameter stelt je in staat om met een verhoogde laaghogte te printen, evenals het verlagen van het aantal perimeters dat nodig is om een muur te printen, bijvoorbeeld, aangezien de perimeter zelf breder zal zijn. Het is de moeite waard om op te merken dat de laaghogte nooit 80% van de diameter van de neus mag overschrijden (er is geen minimumwaarde).
Hier is een tabel met de aanbevolen maximum en minimum laaghogtes voor elke neusdiameter. Het is de moeite waard om op te merken dat de minimumwaarden niet afhangen van de neus, maar wel van de stappenmotoren van je printer, weshalb je over het algemeen niet onder 0,04mm moet gaan (meer hierover trakter), maar de reden dat er een minimumwaarde is, is omdat printen met een hoge verticale resolutie (lage laaghogte) maar met een grote minimum lijndikte (neusdiameter) in het algemeen weinig zin heeft.
| Neusgrootte | Minimale laaghogte | Maximale laaghogte |
| 0,15mm | 0,04 | 0,12 |
| 0,20mm | 0,05 | 0,16 |
| 0,25mm | 0,06 | 0,20 |
| 0,30mm | 0,08 | 0,24 |
| 0,35mm | 0,09 | 0,28 |
| 0,40mm | 0,10 | 0,32 |
| 0,50mm | 0,13 | 0,40 |
| 0,60mm | 0,15 | 0,48 |
| 0,80mm | 0,20 | 0,64 |
| 1,00mm | 0,25 | 0,80 |
Door te printen met een neus die een grotere diameter heeft en de laaghogte te verhogen, kun je veel printtijd besparen voor het model, soms zelfs drie of vier keer sneller printen.
Nu, neusdiameter en laagdikte zijn niet hetzelfde en beïnvloeden het eindresultaat niet op dezelfde manier: Laaghogte beïnvloedt printkwaliteit voornamelijk op verticale of schuine delen van de print, terwijl neusdiameter het detailniveau voornamelijk op het horizontale vlak beïnvloedt, en dit is omdat een grotere diameter neus breder lagen print, wat niet zichtbaar zou moeten zijn verticaal.
In essentie legt een grotere diameter neus bredere perimeters neer en stelt je ook in staat de laaghogte te verhogen (tot 80% van de neusdiameter), wat resulteert in veel snellere prints. De vangst hier is dat de printkwaliteit veel lager zal zijn dan als je printte met een 0,4mm neus op een laaghogte van 0,12mm, of zelfs met kleinere diameter neusjes en een nog lagere laaghogte, maar het zal veel sneller printen.
Het is de moeite waard om op te merken dat het gebruik van een grotere neus de printtijd niet beïnvloedt bij printen in "vaas" modus, aangezien het nog steeds door de exacte reeks bewegingen moet gaan.
Wat is de beste laaghogte voor 3D-printen?
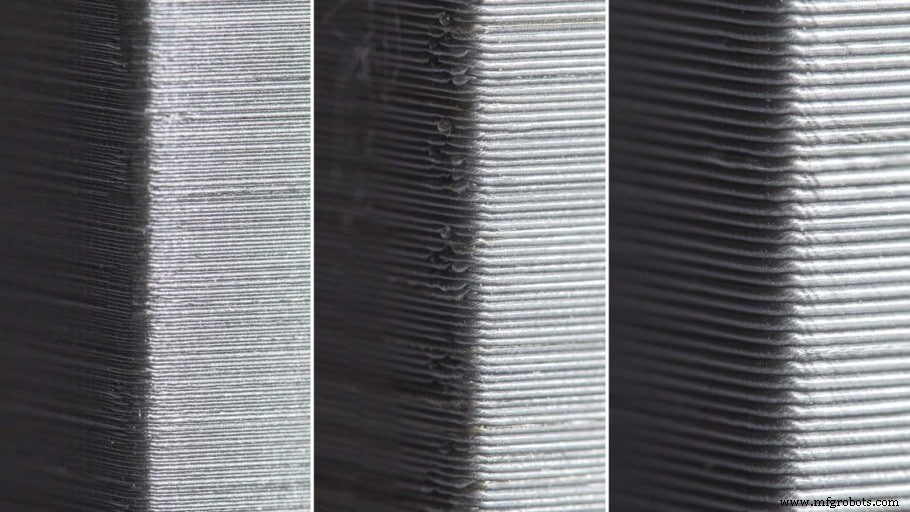
Voor de meeste 3D-prints is de ideale laaghogte 0,2mm, omdat het een goed middenpunt is tussen kwaliteit en printsnelheid, zowel voor grote prints als kleine en gedetailleerde, en de laaglijnen niet te zichtbaar zullen zijn. Het verlagen van de laaghogte resulteert in meer detail (goed voor kleine prints), maar verhoogt de tijd die het kost om een object te printen, en vice versa.
Natuurlijk hangt dit af van de behoeften van je print, aangezien het heel anders is om een miniatuur te printen, wat ingewikkelde details vereist om met zo hoge resolutie mogelijk te printen, en een groter, eerder functioneel object te printen dat er niet zo geweldig hoeft uit te zien maar nog steeds moet werken.
Beste laaghogte voor detail
Hoe lager de laaghogte, hoe gedetailleerder de 3D-print uitkomt. Echter, dit is alleen het geval tot je een laaghogte van 0,1mm bereikt, aangezien eronder gaan, 0,05mm bijvoorbeeld, geen zichtbare toename in kwaliteit oplevert. Voor de meeste alledaagse prints die een echt hoge resolutie nodig hebben, lijkt 0,12mm het zoete punt te zijn.
Het is de moeite waard om in gedachten te houden dat printen op 0,12mm in plaats van de standaard 0,2mm de printtijd aanzienlijk zal verhogen, weshalb je je moet afvragen of die toename in detail de extra tijd waard is.
Ik print over het algemeen op 0,12mm als ik een mooie gladde en gedetailleerde afwerking wil bereiken, en op dat punt zijn de lagen nauwelijks zichtbaar.
Beste laaghogte voor sterkte
In het algemeen levert een laaghogte van 0,1mm tot 0,15mm de sterkste resultaten op en zal gaan boven of onder deze waarden de sterkte van een print drastisch verminderen. Het is de moeite waard om op te merken dat neusdiameter ook een belangrijke rol speelt, aangezien een met een grote diameter geprint op een lage laaghogte de breedste contactoppervlakte oplevert, wat resulteert in een algehele sterkere laaghechting.
Een studie werd uitgevoerd om te bepalen hoe verschillende laaghogtes en neusdiameters de printsterkte zouden beïnvloeden. Ze testten 0,4mm, 0,6mm en 0,8mm neusjes en variërende laaghogtes en kwamen tot de conclusie dat hoe meer je de laaghogte verhoogt, hoe zwakker het deel wordt, in feite, van minimum tot maximum laaghogte was er een sterkteverschil van ongeveer 3,5 keer.
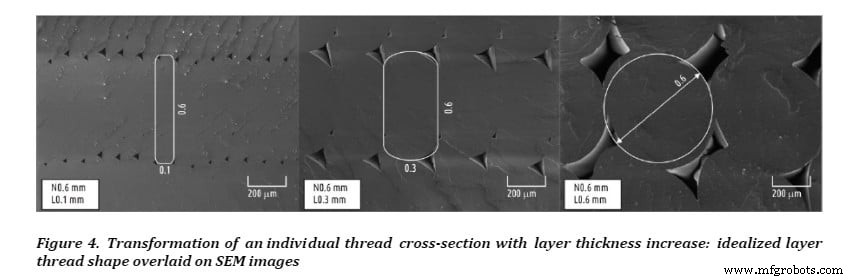
Zoals je in deze afbeelding ziet, speelt neusdiameter een grote rol, aangezien printen met een grotere-diameter neus maar op een lage laaghogte een breder contactoppervlak biedt voor elke laag om te hechten aan de vorige, wat resulteert in een algehele sterkere binding en dus een sterkere 3D-print.
Overweeg laagoriëntatie
Een object dat een kracht moet weerstaan, zoals een haak bijvoorbeeld, waar er consistente trekking in dezelfde richting is, moet zodanig geprint worden dat de laaglijnen in lijn zijn met de kracht die erop toegepast gaat worden.
Als je het verticaal print, dan zullen de laaglijnen horizontaal zijn, wat betekent dat de haak alleen zoveel kracht kan weerstaan als de laaghechting toelaat.
Aan de andere kant, het printen op zijn zijkant betekent dat de laaglijnen in lijn zijn met de kracht waaraan de haak blootgesteld zal worden en dit verhoogt de sterke twee keer, of zelfs meer.
Hier is een video van CNC Kitchen die in extreem detail ingaat en ik raad je ten zeerste aan om het te bekijken als je het verschil in sterkte tussen verschillende laaghogtes en laagoriëntatie wilt zien.
Bovendien heeft het invulpaterns ook grote implicaties voor de sterkte van een onderdeel, en afhankelijk van waar het voor gebruikt gaat worden, moet je een ander patroon gebruiken.
Beste laaghogte voor snelheid
Printsnelheid en laaghogte zijn omgekeerd evenredig; hoe dikker de laaghogte, hoe sneller de printtijd, en hoe dunner de laaghogte, hoe langzamer de printsnelheid. Bijvoorbeeld, met de standaard 0,4mm neus, is printen op zowel 0,32mm als 0,1mm laaghogte mogelijk en een 20x20x20mm kubus printen duurt 18 min en 59 min respectievelijk.
Als je zo snel mogelijk wilt printen, dan moet je de grootste neus met de dikste laaghogte gebruiken. Dit zal de tijd die het kost om een onderdeel te printen dramatisch verlagen ten koste van lager detail.
Voor de meeste mensen die de standaard 0,4mm neus gebruiken, zou printen op 0,28mm of 0,32mm de maximale laaghogte moeten zijn om een object te printen. Vanaf daaruit is de enige manier om de snelheid te verhogen, behalve het aanpassen van enkele instellingen in de slicer, je huidige neus uitwisselen met een grotere-diameter neus.
Beste laaghogte voor prototypen
Prototypen moeten snel zijn, aangezien de geprintte onderdelen niet het eindproduct zullen zijn. Laaghogte is niet de enige belangrijke factor; neusdiameter, invulpercentage en de printsnelheidinstellingen in de slicer zijn het ook.
In het algemeen wil je zo grote neus als mogelijk gebruiken, zo weinig invulling als mogelijk (gebruik kubieke invulling als mogelijk, aangezien het een 3D-invulling is die in elke richting sterk is), de dikste laaghogte en de snelste printinstellingen.
Het is de moeite waard om op te merken dat wanneer je de printsnelheid verhoogt, je in een paar problemen kunt lopen; de vorige lagen zijn misschien nog niet goed uitgehard, je kunt veel ringing en ghosting krijgen, slechte dimensionele nauwkeurigheid, en meer.
De snelheidinstellingen zullen voor jou variëren afhankelijk van welke printer je hebt, maar de perimetersnelheid instellen op 100mm/s en invulling op ongeveer 200-250mm/s zou een goede start moeten zijn en de printtijd drastisch verlagen.
Hoeveel maakt laaghogte uit?
Het verhogen van de laaghogte resulteert in een snellere print, omdat de printer niet zoveel lagen hoeft neer te leggen om dezelfde hoogte te bereiken, maar de resolutie en kwaliteit zullen afnemen door de dikke lagen. Om een glad ogend en gedetailleerde print te bereiken, wordt een lagere laaghogte aanbevolen.
Als je teruggaat naar de twee Benchy-prints die ik eerder linkte, kun je duidelijk de invullijnen zien op de ene geprint op 0,32mm, terwijl op de 0,12mm Benchy die lijnen nauwelijks zichtbaar zijn. Waar het meest duidelijk is, is op het dak en de relingen/zijwanden van de Benchy, aangezien er een duidelijke traptredeffect is.
Hoe meer je de laaghogte verlaagt, hoe minder duidelijk die laaglijnen zullen zijn en elk traptredeffect veel minder duidelijk zal zijn, echter, het verhogen van de resolutie resulteert in langere printtijden, en er komt een punt waarop het verder verlagen van de laaghogte geen significante kwaliteitsverbeteringen meer oplevert, maar de printtijd wel veel zal verhogen.
In het algemeen zijn 0,12mm of 0,1mm genoeg om extreem gedetailleerde resultaten te produceren. Alles lager dan dit en je ruilt tijd voor marginale kwaliteitsverbeteringen, zo er wel zijn.
3D-print laaghogte calculator
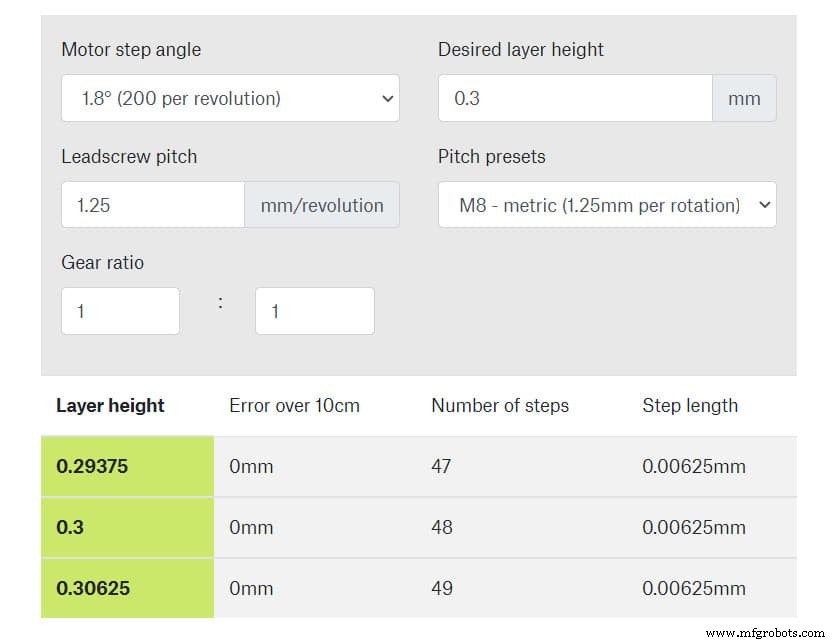
Prusa ontwikkelde een optimale laaghogte calculator waarmee je een laaghogte kunt selecteren waar je Z-as alleen in volledige stappen beweegt. Z-as is meestal niet ingeschakeld tijdens inactiviteit. Als de as uitgeschakeld is tijdens een micro-stap, springt de as naar de dichtstbijzijnde volledige stap en introduceert een fout.
Dit is het meest nuttig voor machines met imperiale draadspindels, maar ook voor ongewone laaghogtes met metrische draadspindels.
Voer gewoon enkele parameters in en het geeft je de ideale laaghogte.
Ender 3 stappenmotor magische getallen
Laaghogte kan worden afgebroken in "magische getallen". Deze magische getallen zijn in essentie de laaghogtes die het best werken op een specifieke printer.
Voor de Ender 3-modellen zijn de magische getallen in stappen van 0,04 mm, omdat de draadspindel 8mm per omwenteling omhoog tilt, en dit doet het in 200 stappen (per omwenteling).
Deel die 8mm door 200 en we komen op het magische getal van 0,04mm per stap.
Je wilt op dat magische getal blijven, want dan is de printer op dezelfde positie ten opzichte van elke stap wanneer het omhoog beweegt, en dit zal de kwaliteit van je prints verhogen, omdat de printer consistent is in hoe het omhoog beweegt.
Eenmaal je het magische getal weet, kun je variaties ervan maken, zoals:
- 0,24 mm
- 0,20 mm
- 0,16 mm
- 0,12 mm
- 0,08 mm
Vroeger moest je deze handmatig instellen op je slicer, aangezien de standaardinstellingen de laaghogtes op 0,1mm, 0,15mm, etc. zetten, en geen van die veelvouden van 0,04mm zijn.
Nu hebben de meeste slicers, zoals Cura in de nieuwere versie, verschillende laaghogtes die consistent zijn met dit "magische getal", zoals 0,12mm voor fijn detail of 0,28mm voor grof detail, en al deze werken perfect met elke Ender 3-machine (evenals elke printer die op 0,04mm per stap beweegt).
Problemen geassocieerd met verschillende laaghogtes
Zoals ik eerder zei, printen met een grote neus en dikke lagen resulteert in een toename van printsnelheid, maar het model zal er tamelijk slecht uitzien en misschien niet zo sterk zijn, aangezien de plasticlagen niet zoveel contactoppervlak hebben om aan elkaar te hechten.
Aan de andere kant, gaan met extreem dunne lagen, zoals 0,05mm, kan resulteren in kwaliteitsverlies en diverse onvolkomenheden op je print, alsook een ongelooflijk lange printtijd voor zelfs de kleinste objecten.
Als je besluit te printen met een zeer hoge resolutie (lage laaghogte), tenzij je het bed perfect geniveleerd krijgt, kun je ontdekken dat je prints er niet echt aan zullen plakken.
In dit geval raad ik aan om een dikkere eerste laag te printen om de print sterk aan het bed te laten hechten, en de daaropvolgende lagen op de gewenste laaghogte te laten printen.
Conclusie
Er is geen "one size fits all" laaghogte, aangezien je het wilt aanpassen afhankelijk van wat je aan het printen bent.
Als je iets zelf ontwerpt, prototypet, etc., en je verschillende iteraties moet printen voordat het eindproduct klaar is, print dan op 0,28mm (als je een 0,4mm neus hebt). Dit zal ervoor zorgen dat de print snel uitkomt en nog steeds functioneel is, terwijl het er nog steeds redelijk goed uitziet.
Zodra je klaar bent om het finale ontwerp te printen, kun je de laaghogte verlagen.
In het algemeen raad ik aan om bij 0,2mm te blijven, aangezien dit het zoete punt lijkt te zijn voor de meeste 3D-prints, zowel in termen van kwaliteit als snelheid.
Ik hoop dat deze informatie nuttig was!
Fijn dag!
Veelgestelde Vragen
beste laaghogte voor .4 neus0,2mm is de ideale laaghogte voor een 0,4mm neus, omdat het een relatief snelle printtijd toestaat terwijl het nog steeds een hoge printkwaliteit behoudt. Het is de moeite waard om op te merken dat, technisch gezien, er geen minimum laaghogte is, aangezien neusgrootte alleen de maximaal toegestane laaghogte beïnvloedt.
beste laaghogte voor .6 neus0,3mm is de ideale laaghogte voor een 0,6mm neus, omdat het de beste balans biedt tussen kwaliteit en printtijd. Het is de moeite waard om op te merken dat, technisch gezien, er geen minimum laaghogte is, aangezien neusgrootte alleen de maximaal toegestane laaghogte beïnvloedt.
beste laaghogte voor .8 neus0,4mm is de ideale laaghogte voor een 0,8mm neus, omdat het de beste balans biedt tussen kwaliteit en printtijd. Als snellere printtijden vereist zijn, dan zal 0,5mm een veel snellere print opleveren terwijl het nog steeds een redelijk vergelijkbare kwaliteit heeft als 0,4mm.
beste laaghogte voor Ender 3De Ender 3 laaghogte moet ingesteld worden in veelvouden van 0,04mm, aangezien dat is hoeveel de motor de neus met elke stap beweegt, en dit betekent dat het ingesteld moet worden op elk van de veelvouden van 0,04mm, zoals 0,08mm, 0,12mm, 0,16mm, 0,2mm, etc.
Bekijk onze aanbevolen producten sectie
We hebben een aanbevolen producten sectie gemaakt die je in staat stelt de gokken te elimineren en de tijd die je besteedt aan onderzoeken welke printer, filament of upgrades je moet kopen te verminderen, aangezien we weten dat dit een ontmoedigende taak kan zijn die meestal leidt tot veel verwarring.
We hebben slechts een handvol 3D-printers geselecteerd die we goed achten voor beginners, gevorderden en zelfs experts, wat de keuze makkelijker maakt, en de filamenten en upgrades die vermeld staan, zijn allemaal door ons getest en zorgvuldig geselecteerd, zodat je weet dat welke je ook kiest, zal werken zoals bedoeld.
3d printen
- Ruimtevaart Revolusioneren met Next-Generation 3D-Print Materialen
- Hoe 3D-printen Zandgieten Revolutioneert: Een Praktische Gids
- 4 sleutel ontwerpprincipes voor succesvol 3D-printen
- Toepassing in de kijker: 3D-printen revolutioneert lagerontwerp en -productie
- Schoenenindustrie in Verandering: 3D-printing Drijft Innovatie, Personalisatie en Snellere Time-to-Market
- Top Metaal 3D-print Materialen: Additieve Productie's Potentieel Ontgrendelen
- CRN Erkent Markforged X7 Turbo Print als 2020's Beste 3D‑print Innovatie
- 3D‑printing in Hoger Onderwijs: Voordelen, Case Studies en Bronnen
- PLA vs ABS: Welk Filament Is Het Best voor Miniatuur 3D-Printen?
- Top 3D-printfilamenten voor duurzame, hoogpresterende tandwielen
- De 10 Sterkste 3D-printmaterialen voor Ultieme Duurzaamheid