



MMF #5: Component Insluiten in 3D-geprinte Delen Beheersen met Markforged Printers
Markforged Mechanical Features (MMF) is een reeks posts die bewezen best practices destilleren voor het ontwerpen van conventionele engineering-componenten en mechanische kenmerken geoptimaliseerd voor composiet-versterkte 3D-printen op Markforged-machines.
Vorige week toonden we hoe overprinten van moeren robuuste verbindingen in industriële-delen kan creëren. Deze entry breidt dat concept uit door te demonstreren hoe distincte componenten – of zelfs verschillende materialen – direct in een print ingesloten kunnen worden. De techniek is straightforward: begin de print, pauzeer op een vooraf bepaalde laag, plaats het component, en hervat. De printer zal dan over het ingesloten stuk heen bouwen.

Insluiten is ideaal voor het integreren van electronica, het creëren van multi-materiaal-delen, of het prototypen van hoge-kosten-componenten voordat men committeert tot grootschalige fabricage. Om te illustreren, ontwierp ik een paar 3-in-1-tangen met een stijf Onyx-lichaam met glasvezel-versterking en ergonomische nylon-grepen.
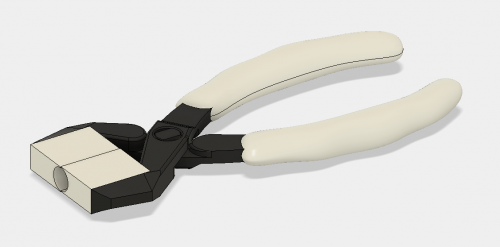
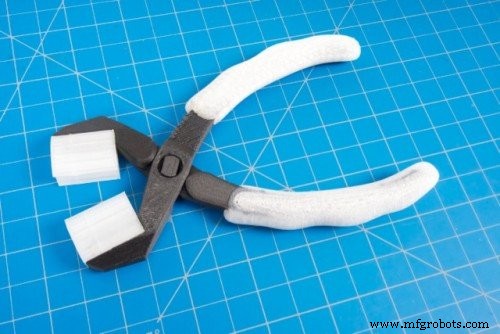
In dit ontwerp, worden de tangen-kaken geprint uit Onyx, terwijl de grepen – gefabriceerd uit een tough nylon – tijdens de pauze ingevoegd worden. Het resultaat is een tool die zich solid maar comfortabel voelt.
Insluiten werkt op dezelfde manier als een design for assembly: u moet een kaviteit creëren die het deel dat u zal invoegen, accommodeert. Hier is een stap-voor-stap-gids voor modelleren en printen met ingesloten componenten.
De Kaviteit Ontwerpen
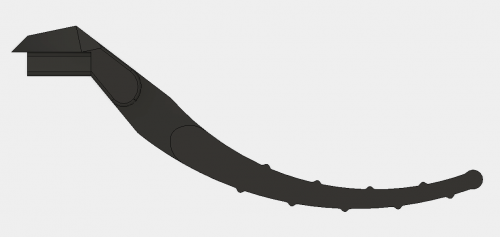
Start met het selecteren van het build-vlak dat de bovenzijde van de kaviteit blootlegt. Voor de tangen, bevindt de kaviteit zich aan de onderkant van de grepen. Creëer de leegte door het in te sluiten deel van de host-geometrie af te trekken – waarbij u ervoor zorgt dat het dak van de kaviteit plat is. Als het in te sluiten stuk faseringen of afrondingen heeft, verwijder deze; de printer heeft een vlak oppervlak nodig om op te rusten.
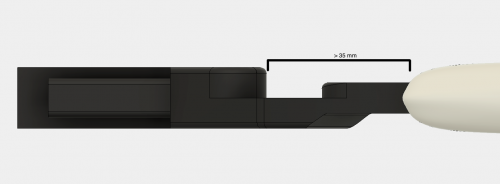
Vervolgens verifieer dat geen deel van het in te sluiten component boven het kaviteit-dak uitsteekt of te dicht bij de extruder-kop komt. Op de Mark Two, zit de nozzle ruwweg 35 mm van de voorzijde van de printkop. Delen die binnen deze zone uitsteken, riskeren botsing. Positioneer de kaviteit zodat het in te sluiten stuk naar de voorzijde van de printer projecteert, wat de bovenste clearance boven 35 houdt.
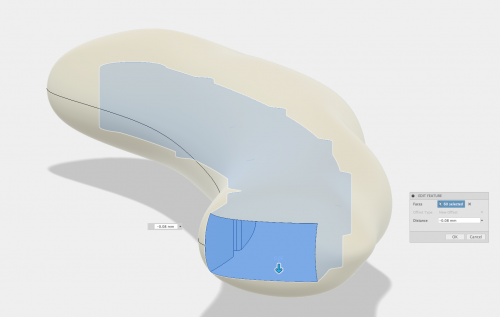
Na aftrekken, pas een tolerantie-offset van ongeveer 0,08 mm toe op alle kaviteit-oppervlakken. Deze buffer garandeert een flush-fit wanneer de print hervat wordt, wat laaghechting-problemen of mechanische interferentie voorkomt.
Als het kaviteit-dak irregulier is, overweeg dan een secundaire insert toe te voegen die conform het top-geometrie van het in te sluiten deel. Deze strategie, gedetailleerd in onze vorige moeren-overprinting-post, zorgt voor een veilige fit. Anders kan het dak iets boven het component angewinkeld werken, maar kan het deel iets los laten.
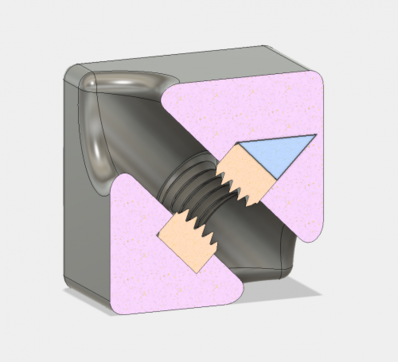
Wanneer mogelijk, vermijd supportmateriaal om de kaviteit helder te houden. Als supports onvermijdelijk zijn – zoals voor complexe grip-geometrieën – verwijder ze voordat u het component invoegt; de Markforged-build-plaat's kinematische koppeling maakt verwijderen hassle-free.
Pauzes Invoegen in Eiger
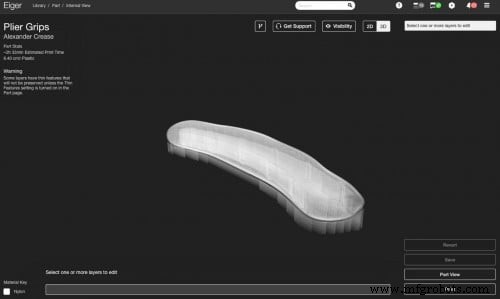
Open Eiger's interne weergave en voeg een pauze toe net voor de laag die het kaviteit-dak begint. Noteer de verwachte pauze-duur om uw interventie nauwkeurig te timen. Het uitschakelen van supports wordt aanbevolen als uw ontwerp ze niet vereist; als u supports wel nodig heeft, kunnen ze verwijderd worden zodra de print gepauzeerd is.
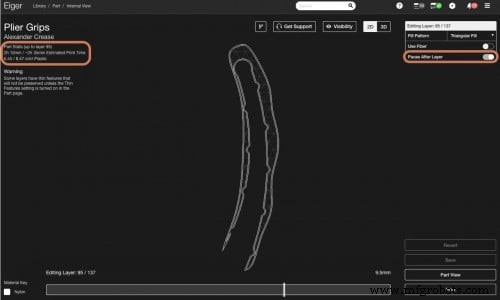
Positioneer uw model op de build-plaat zodat u de kaviteit snel kunt bereiken. Voor de tangen, zit de kaviteit nabij de voorzijde, wat snelle invoeging van de kaak-assemblage toestaat.
Het Component Toevoegen
Timing is kritiek. De Markforged-printer is een FFF-machine: het filament verhit, extrudeert, en koelt dan af, wat lichte krimp veroorzaakt. Als de pauze te lang is, kan de vorige laag hechting verliezen, wat de print verzwakt. Werk snel – ideaal binnen het pauze-venster dat u in Eiger noteerde.
Wanneer de kaviteit supports vereist – zoals de complexe grip-bodem – verwijder ze onmiddellijk na de print-pauze en vóór het invoegen van het deel. De kinematische build-plaat keert dan terug naar zijn oorspronkelijke positie, klaar voor de hervatte print.

Plaats het component flush met – of licht onder – de gepauzeerde laag. Een verhoogd deel kan de printkop laten jammen of het filament verstopen, wat de print ruïneert.

Eenmaal het deel gezet is, hervat de print. De Markforged-build-plaat zal automatisch terug vergrendelen, en de printer zal doorgaan met het depositeren van materiaal over het ingesloten stuk.


Als het ingesloten deel geen Markforged-print is, pas een dunne laag van de printer's standaard build-plaat-lijm toe op de bovenzijde van de kaviteit voor invoeging. Deze lijm verbetert hechting tussen de nylon-grip en de onderliggende structuur.
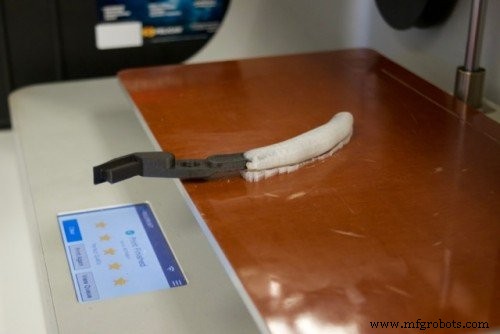
Na het printen van twee tangen en het installeren van een kleine pen bij het gewricht, is het eindresultaat een functionele tool met uitwisselbare kaken en ergonomische grepen – volledig geïntegreerd in een enkele build.

Bestanden voor download:
Tangen en pen MFP (Onyx + glasvezel)
Grepen MFP (Nylon)
Custom KAAK MFP (Nylon)
Tangen STL
Pen STL
Grip STL
Custom Kaak STL
Overige Toepassingen
Overprinten ontgrendelt een wijd scala aan mogelijkheden: van volledig geïntegreerde electromechanische assemblages tot multi-materiaal-prototypes en overgemolde delen. Of u nu verborgen moeren, lagers, of electronica insluit, de dezelfde kaviteit-ontwerpprincipes gelden. Deel uw eigen projecten op Twitter, Instagram of Facebook om deel te nemen aan de community.
3d printen
- Naadloze Montage Garanderen: Een Uitgebreide Gids Voor Engineering Fitment
- Beheersing van gefabriceerd onderdeelontwerp: Een uitgebreide gids
- Metaalplating voor 3D-geprinte Onderdelen: Een Praktische, Expert Gids
- TPU 3D-printen meesteren: uw complete gids voor flexibele, duurzame delen
- Metaal 3D‑Print Toepassingen: Prototyping & Tooling – Deel 1
- Een 3D‑Geprinte Tesla Turbine Ontwerpen – Deel 1: De Behuizing Hercreëren met Markforged
- 3D-geprinte Drone Maakt Snelle, Kosteneffectieve Dataverzameling in Antarctica Mogelijk
- Dimensionale nauwkeurigheid in 3D-geprinte onderdelen garanderen
- Versterken van 3D-geprinte Onderdelen: Bewezen Technieken
- Geavanceerde inspectiestrategieën voor 3D-geprinte motoronderdelen – Deel 3
- Essentiële gids voor windturbine componenten: moderne energie meesteren