



Naadloze Montage Garanderen: Een Uitgebreide Gids Voor Engineering Fitment
Onderdelen maken die bij elkaar passen is echt een van de kernleverables voor een full-service productontwikkelingsconsultancy. Natuurlijk willen mensen dat het er goed uitziet en alle reguliere specificaties haalt, maar het absoluut moet in staat zijn om gemonteerd te worden en goed bij elkaar te passen, consistent.
Vaak gaan dingen eerst mis in de afwezigheid van het beslissen hoe de onderdeelopsplitsingen en parting lines zullen zijn, waar de kritieke of controlerende fit-ups of fitment features nodig zijn, en een redelijke tolerantieanalyse uitvoeren om de uitdaging voorop te begrijpen. In al de opwinding die productontwikkeling is, kunnen deze kern fitment details niet over het hoofd gezien worden, maar vaak zijn ze dat.
Onderdeelbreuklijnen zijn eigenlijk een kernontwerpfeature die de look van een product kan verbeteren, maar ze kunnen het ook schaden als ze overgedaan zijn of onnodig lastig. Dingen om in gedachten te houden die parting lines drijven, kunnen achter de schermen zijn van wat het product eruitziet aan de buitenkant, of ze kunnen gedreven worden door kleur- en textuurbreuken in de buitenhuid, of zelfs gebruikt worden om interactiezones te communiceren.
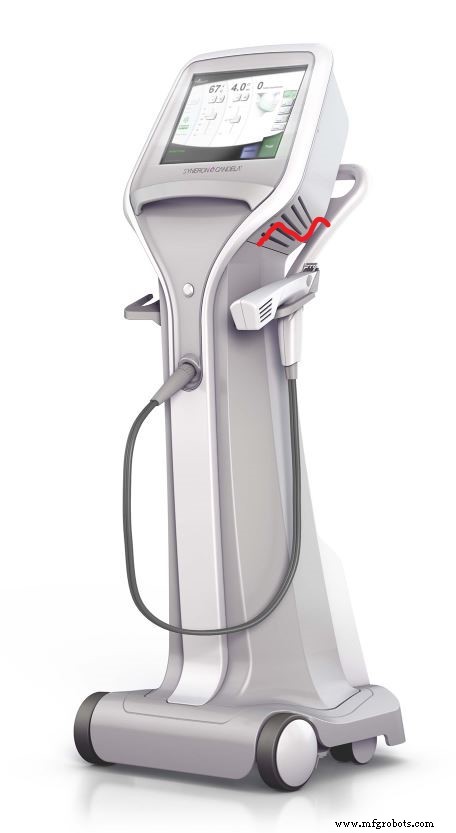
Fabricatiebeslissingen kunnen soms part lijn details ook drijven. Gemoldde onderdelen zijn lagere kosten om te produceren als de tool's metaal kern, het deel van de tool dat de binnenkant van het plastic onderdeel vormt, rechtuit uit de binnenkant van het plastic onderdeel getrokken kan worden, zonder additionele zijacties, glijders of lifters in de tool. Onderdeelzwaaien in het midden van primaire visuele oppervlakken of contactpunten met de gebruiker zijn ook meestal ongewenst. Elegante oplossingen komen meestal wanneer het hele productontwikkelingsteam (ontwerper, ingenieurs en fabrikanten) bijeenkomen en de onderdeelopsplitting vroeg bespreken.
Daarnaast, houd in gedachten, injection molded onderdelen, zeker naarmate ze groter worden, zullen geneigd zijn om krimp en warp te hebben, post injectiecyclus, dus twee onderdelen die samen komen verergeren dit alleen. Als de onderdelen rigied zijn, dan zijn ribben en overlaps bij de meetpunten meer geuitdaagd om de twee onderdelen in uitlijning te trekken. Hoe langer of complexer de naad waar de twee onderdelen bij elkaar komen, of hoe strakker ze bedoeld zijn om te passen, allemaal vercompliceert dingen, wat het moeilijk maakt om levering te doen op herhaalbare, hoge kwaliteit producten, en dat is voordat een derde onderdeel aan de junctie wordt toegevoegd. Ja, strakke review van individuele onderdeelgeometrieën en goed vormontwerp met mold flow analyse kan helpen onderdeelvervorming mitigeren, maar niet elimineren, en sommige ontwerpen hebben onderdeelfeatures die nodig of gewenst zijn die de limieten van injection molding zullen pushen. Dus ongeacht hoe goed de onderdelen in de virtuele wereld bij elkaar komen, de echte wereld zal andere uitdagingen presenteren, en meestal een paar die niet geanticipeerd zullen worden.
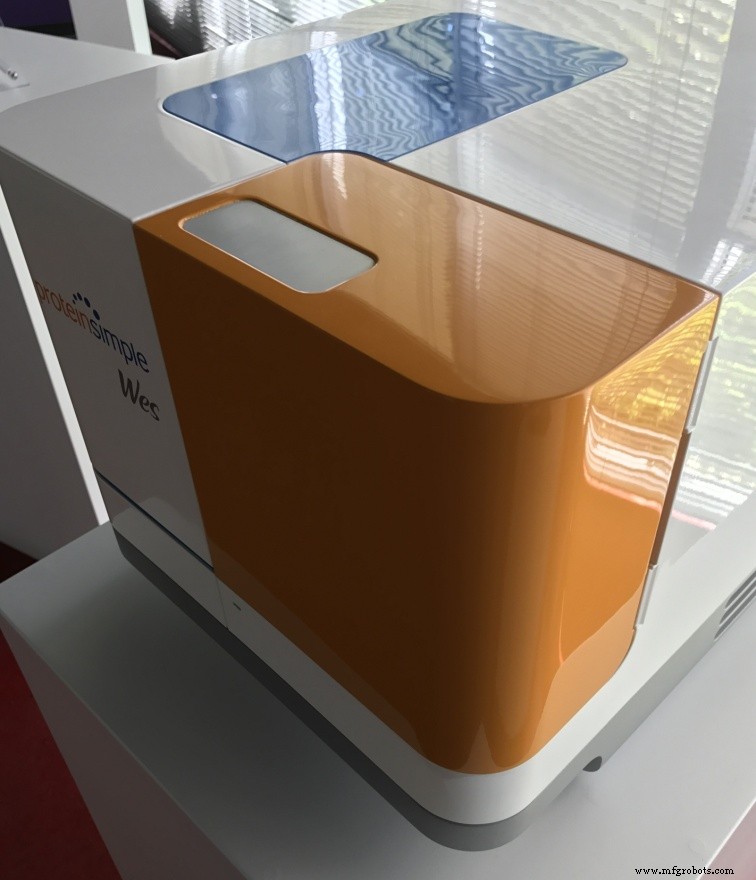
Hier is waar beslissen over waar kritieke fits echt nodig zijn en beslissen of je de weg van onnodige complexiteit zonder waarde afgaat cruciaal is. Vaak kan een reveal (gepland en gecontroleerde gap) tussen twee onderdelen, of overlappende oppervlakken van twee onderdelen, of gelokaliseerde positioneringsribben, en meer straightforward onderdeel-naar-onderdeel grenzen een lange weg gaan om goede looks, lagere kosten en kortere time-to-market voor het nieuwe product te leveren. Als een zero reveal, of line-to-line fit up echt nodig is voor de look, dan moet het team de toegevoegde uitdagingen rechtop tegenkomen door kernuitlijning zorgen en controle features vast te leggen, vroege molder review om warping in de onderdelen te identificeren, plannen voor additionele onderdeel fixture voor post-mold vormcontrole, en de algemene toegevoegde onderdeelkosten hit op de bottom line.
Al deze uitdagingen mogen niet volledig begrepen zijn als due diligence niet gedaan is met betrekking tot tolerantie stack up vroegtijdig. Alle onderdelen zullen een bereik hebben, waarin hun grootte zal variëren, en het monteren van onderdelen op onderdelen zal de varianties optellen, soms elkaars uitwisselen, en andere keren dingen erger maken. Daarnaast, het vinden van tolerantie studie resultaten die alleen laten hoe slecht dingen kunnen varieren, is niet waar het moet eindigen. Er moet een grondige review en gedachte gaan in waar misuitlijning ontworpen kan worden uit of minder van een issue gemaakt kan worden met fabricatieopties. We vinden veel bedrijven, nieuw of gevestigd, hebben eigenlijk geen grondige tolerantie studies van hun ontwerpen uitgevoerd en ze vragen zich af waarom ze dergelijke variaties in productie hebben. Properly accounting voor onderdeel feature vorm en positie, laat staan redelijke verwachtingen voor onderdeel feature fabricatie overwegen, is noodzakelijk voor consistente kwaliteit producten. In veel gevallen is het blote aantal onderdelen dat verwacht wordt om samen te werken om een uitlijning of afgeronde look te bereiken, zoals toegewezen door een nooit gezien systeem ingenieur of marketing persoon, blatant onrealistisch, en in sommige gevallen is er nog steeds een onnodige discussie over gewoon meer geld uitgeven om de onderdelen naar hogere toleranties te maken. Dit is niet nodig als sommige van de onderdelen die bijdragen aan de tolerantie stack up kunnen worden verwijderd van het drijven van fit up van de matende onderdelen. Als sleutel framewerk of andere montagestrategieën ingezet kunnen worden om onderdeel-naar-onderdeel fitment beter uit te lijnen. Het kan een beetje meer tijd in het ontwerpproces kosten maar dit zal niets zijn vergeleken met de hoofdpijn van inconsistente resultaten tijdens initiële productie en de vertragingen geassocieerd met het proberen dingen in de late stadia van ontwikkeling te fixen.
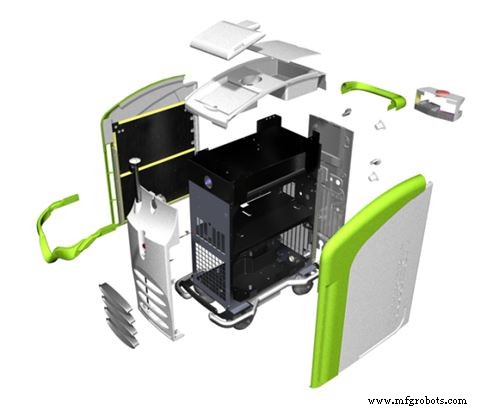
Eenmaal een meer straightforward set van ontwerpfeatures en tolerantie gecontroleerde interacties op zijn plaats, zal fitment van de behuizing onderdelen, of onderdeel-naar-onderdeel, montagesfeatures op sub-frames, of een montagestrategie die kern fit up locaties benadrukt, het nog steeds belangrijk zijn om te hebben gepland voor geschikte clearances waar nodig en kern onderdeel contactpunten naar montages oppervlakken om de positionering te waarborgen. Dit is een beetje als een 3D puzzel soms, maar het is belangrijk om te onthouden dat voor elke line-to-line fit een andere line-to-line fit kan vechten met het of het onderdeel uit positie drijven, en dit kan alleen gebeuren wanneer het onderdeel aan de grote kant of kleine kant van zijn tolerantiebereik is. Een strategie hebben, weer, waar de onderdelen bij elkaar komen met kern touch-off punten en harde mounts is sleutel, en vaak kunnen deze achter de schermen zijn, zo to speak, wat zichtbaar laat een lichte maar consistente onderdeelbreuk naad, overlap of reveal.
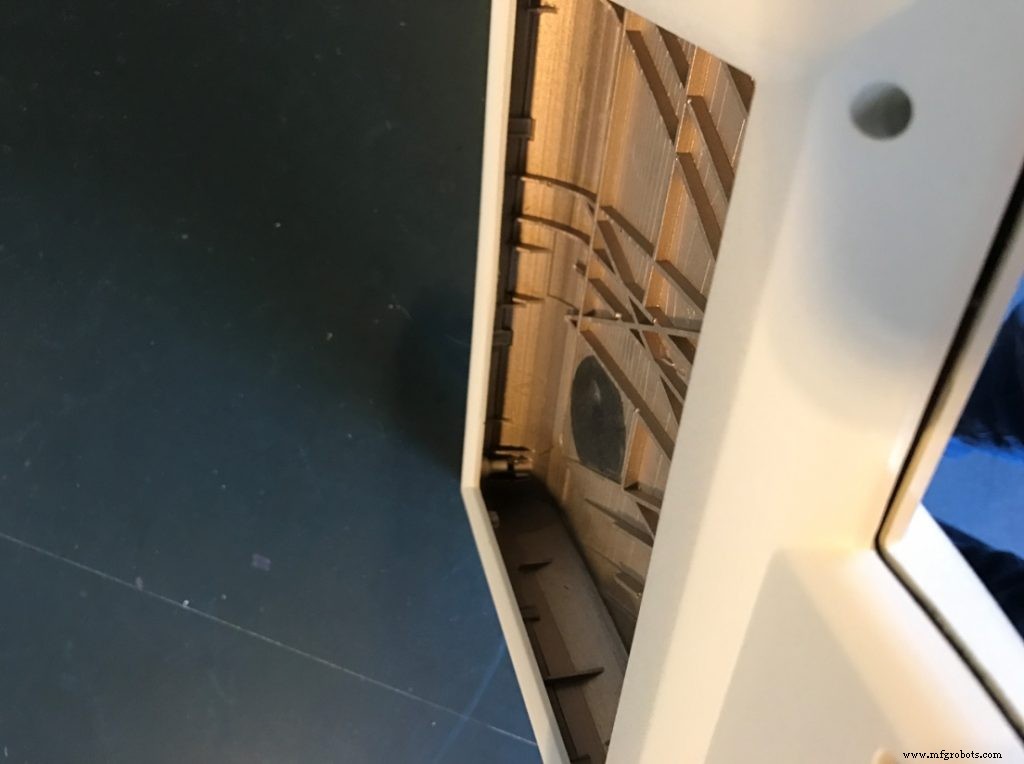
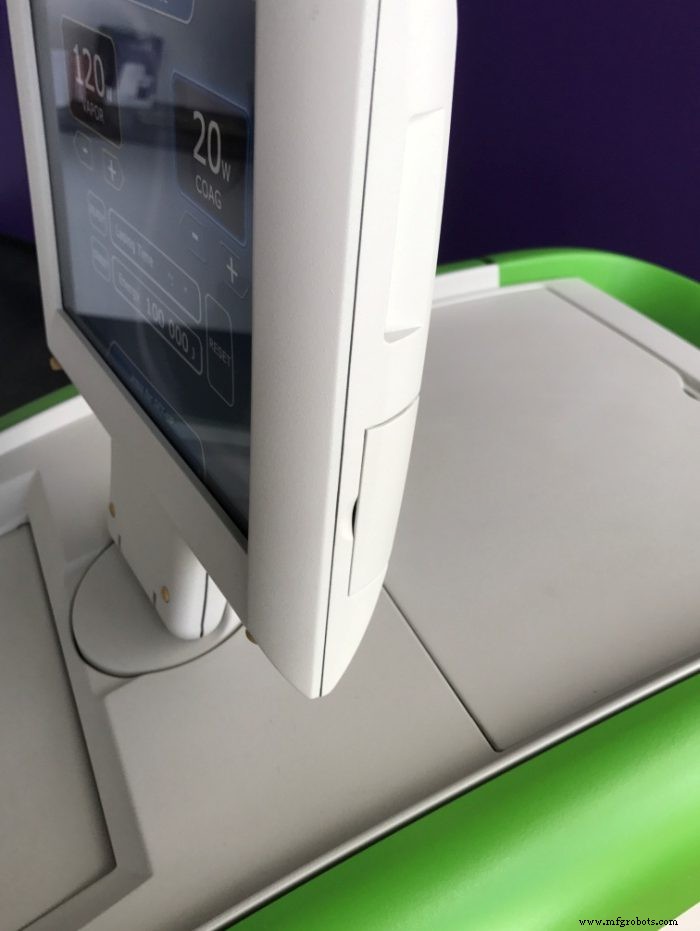
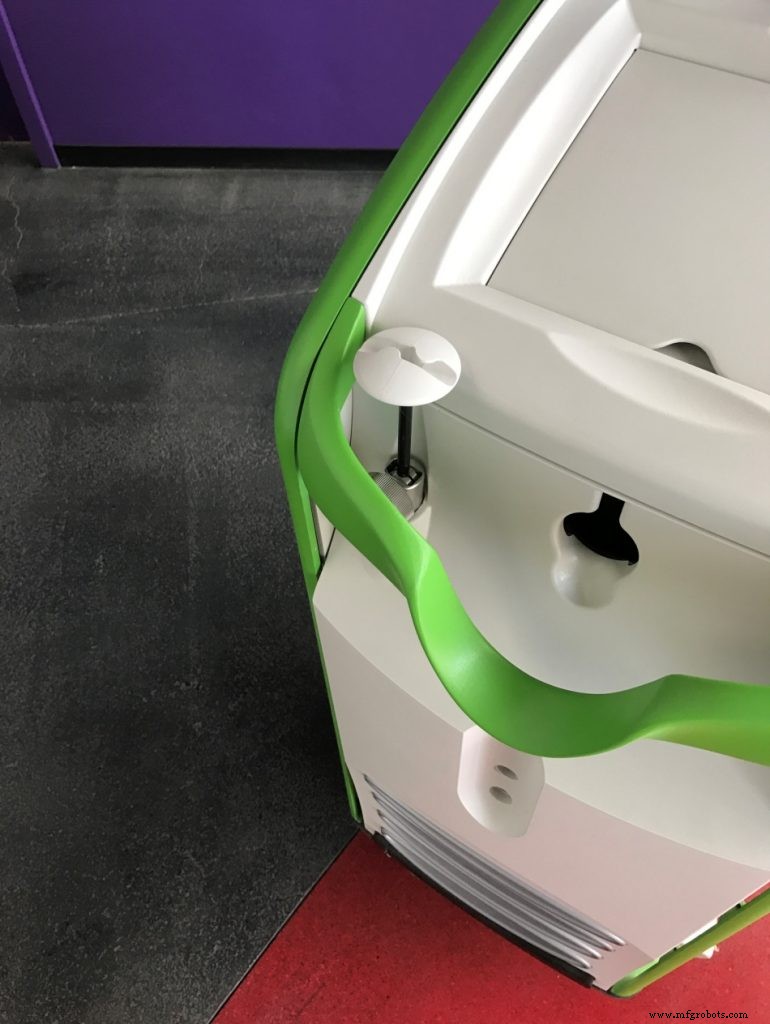
Deze custom touch screen behuizing moest een gladde afwerking hebben en structureel solid zijn om stabiel te zijn tijdens interfacing. Bovendien, moest het vloeistof ingress resistent zijn. De injection molded outer behuizingen vertrouwden op diverse inter lockende ribben, snaps en reveal overlap zoals te zien kijken naar boven in een behuizing in de rechter afbeelding. Deze features hielden de zijden en randen uitgelijnd en hielpen de outer behuizing meer rigied te zijn wanneer gemonteerd.
Er zullen nog steeds mogelijke injection molded onderdeel warp uitdagingen zijn met lange naden, maar lichte, geplande oppervlakte inzettingen, gaps en afgeronde randen op onderdelen kunnen deze overgebleven imperfecties verbergen zelfs op assemblies die lijken continue oppervlakken te hebben met alleen lichte breuken tussen de onderdelen. Je kunt een product produceren met dozijnen goed ontworpen fitted joints, maar je ontwerpteam zal zich alleen herinneren de ene onderdeel-naar-onderdeel interferentie die niet uitlijnt wanneer het voor het eerst gemonteerd wordt.
Eenmaal je ontwerpstrategie beslist is met je development team en de details doorgewerkt zijn, zal je prototype build je kans zijn om correct fitment en montagegemak in de echte wereld te bevestigen. Verwacht te leren van je prototype, want een onderdeel is waard 1000 plaatjes, maar je zult je inkomende prototype onderdelen moeten inspecteren om te zorgen dat ze eigenlijk in specificatie zijn aan je ontwerp. En inspecteer niet alleen je onderdelen waar je een probleem vindt als je naar de oorzaak zoekt, maar inspecteer ze bij elk kritisch feature gebied want je wilt niet dat een out-of-specification onderdeel je ontwerp bevestigt als bijeenkomen goed alleen om in productie te ontdekken dat wanneer het onderdeel correct gemaakt is naar specificatie het niet past. Je prototype moet bestudeerd worden om te waarborgen dat je montagestrategie, locerende features en tolerantiebereik herhaaldelijk hoge kwaliteit assemblies zullen produceren naarmate je naar productie beweegt. Het is ook een kans om, "Walk in," locerende features en mounts te bereiken om de gewenste fitment aan aangrenzende onderdelen te bereiken. We produceren soms bewust kernlocerende features in een prototype iets groter zodat materiaal gemakkelijk verwijderd kan worden om te leren wat de beste feature grootte zal zijn voor fit up. Natuurlijk voor productie gemoldde onderdelen is het tegenovergestelde waar want enigszins under sizing een kernfitment feature zal de tool maker toestaan materiaal van de metalen tooling te verwijderen wat het plastic onderdeel's grootte vergroot om fit te optimaliseren. Dit wordt aangeduid als "steel safe" want materiaal verwijderen van een metaal vormende tooling is veel makkelijker en goedkoper dan materiaal toevoegen. Maar deze benadering moet besproken worden tijdens ontwikkeling met je tool maker en molder zodat ze begrijpen wat het gewenste resultaat van het plastic onderdeel is.
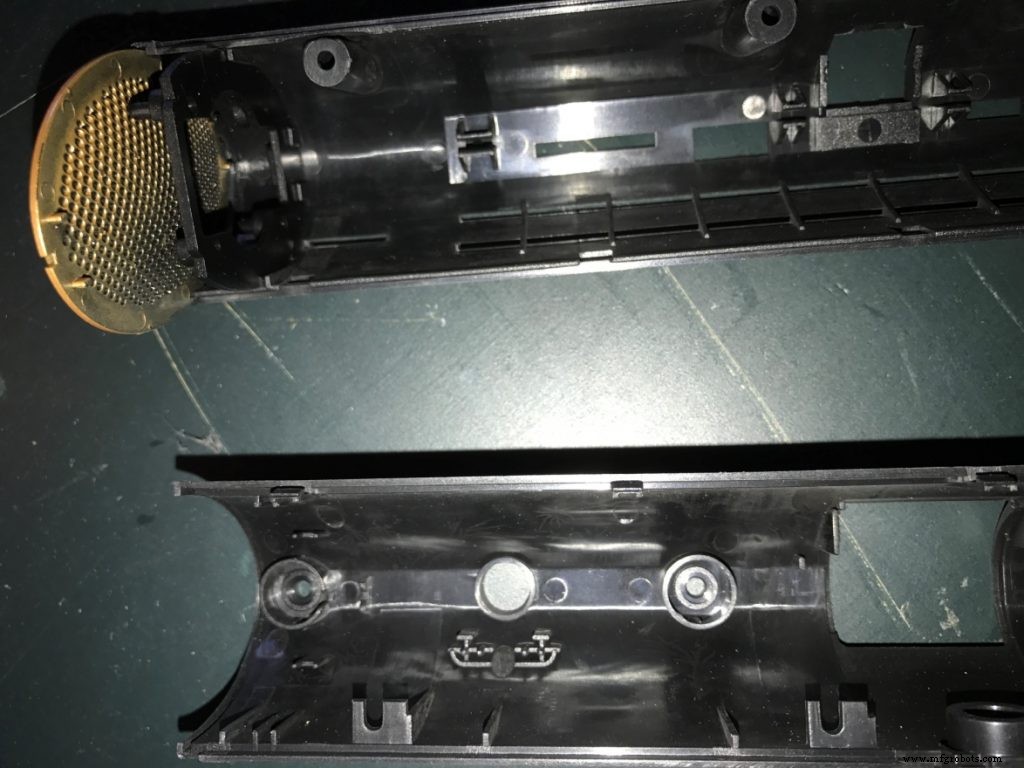
In alle gevallen, hele team betrokkenheid vroeg moet helpen beslissingen nemen betreffende fitment, kwaliteit, ontwerp, en kosten targets halen terwijl verloren time-to-market voor het nieuwe product in ontwikkeling veel efficiënter gaan. Slimme ontwerpbenaderingen kunnen onderdeeljunctie irregulariteiten en mismatch in joints verbergen terwijl eenvoudige individuele onderdeelgeometrie en dimensionale controle behouden blijven en bij lagere fabricatiekosten als de montage vanaf het begin overwogen wordt en het ontwerp beoordeeld wordt op algehele waarde voor de klant.
Productieproces
- Een Draagbare Raspberry Pi RetroPie Handheld Bouwen – Deel 1
- Beheersing van gefabriceerd onderdeelontwerp: Een uitgebreide gids
- Dimensionale nauwkeurigheid in 3D-geprinte onderdelen garanderen
- Automatisering Essentials: Een beginnersgids voor robotintegratie
- Lights-Out Productie Meesterwording: Uw Complete Gids Naar Nul-Operator Productie
- 5-as bewerking gedemystificeerd: Waarom het niet zo intimiderend is als het lijkt
- Complete Gids voor Gebeurkte Onderdelen: Voordelen, Toepassingen en Kosten-Effectieve Oplossingen
- Hyper Quadrex 200MSY: Twee 30 pk Spindels & Volledige C-as CNC voor Hoogvolume Precisie Deelproductie
- Expert Gids voor Ski-lift Onderhoud & Belangrijkste Onderdelen
- Expert Gids voor Industriële Onderdelen Inkoop: Geïnformeerde Beslissingen voor Productiesucces
- Uitgebreide Gids voor Industriële Remcomponenten