



Een 3D‑Geprinte Tesla Turbine Ontwerpen – Deel 1: De Behuizing Hercreëren met Markforged
Introductie
Welkom bij de eerste aflevering van ons tweedelige serie over het retrofitten van een Tesla turbine met Markforged componenten. We lopen elke stap door – van concept tot ontwerp tot finale print – met behulp van bewezen technieken uit eerdere posts. Aan het einde van deze serie zul je een volledig functionele Tesla turbine zien, aangedreven door een Markforged‑geprinte behuizing die lichter, sterker, en klaar is voor extreme snelheden.
Wat Is Een Tesla Turbine?
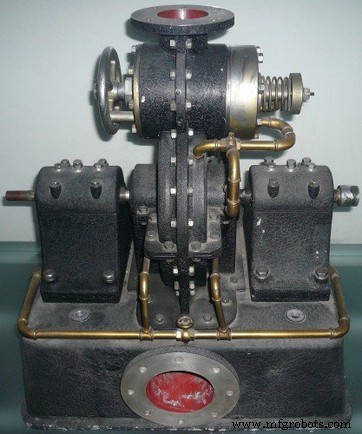
Een Tesla turbine, geoctrooideerd door Nikola Tesla in de vroege 1900s, is een bladeloos, centripetaal stroomapparaat. Vloeistof binnentangentieel aan een serie gladde, parallelle schijven, en de viskeuze interactie tussen vloeistof en schijfoppervlakken drijft rotatie. In tegenstelling tot conventionele getolde turbines, vertrouwt het Tesla‑ontwerp op boundary‑laag adhesie, wat een veel simpelere geometrie en potentiëel hogere efficiënties toestaat.

Tesla claimde tot 90% efficiëntie, maar real‑world tests vonden ongeveer 40% – nog steeds ver boven het 25‑30% bereik typisch voor getolde turbines. De hoofbeperking was de extreme rotatiesnelheden (9.000–36.000 rpm) vereist, wat blaasvervorming en mechanische falen veroorzaakte. Vandaag zijn Tesla turbines voornamelijk educatieve speelgoed, maar hun elegante eenvoud blijft ingenieurs inspireren.
De Turbine Herimagineren Met 3D Printen
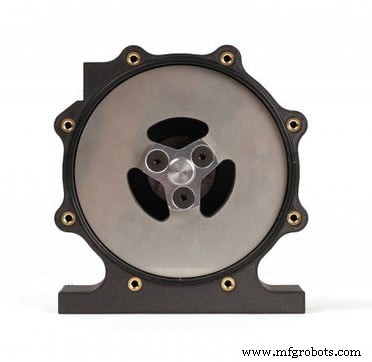
We begonnen met een bewezen Olin College ontwerp dat de machine opsplitst in drie primaire assemblages: een as/rotor systeem, een lagerbehuizing, en een turbinebehuizing. De lager‑ en turbinebehuizingen koppelen met een strak metaal locatiefeature en acht montagebouten, terwijl de as volledig geconstraineerd is door de lagerbehuizing.
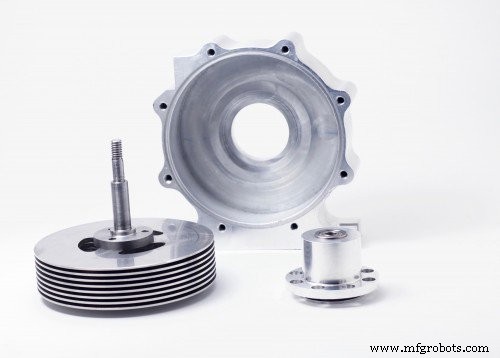
Meeste componenten zijn eenvoudig te bewerken: CNC‑gefreesde aluminium behuizingen, gedraaide staalassen, en waterstraal gesneden spacers. Omdat de turbinegeometrie simpel is en de vereiste toleranties bescheiden zijn (<0,025 mm), zagen we een kans om de zware aluminium behuizingen te vervangen door lichtgewicht, hoge‑kracht 3D‑geprinte onderdelen zonder prestaties in te leveren.
Turbine Behuizing Eisen
- Mesh Integriteit: De behuizing moet perfect passen met de lagerbehuizing. Een clearance van +0,025/−0,025 mm op het locatiefeature elimineert trillingen die de turbine bij hoge snelheden anders zouden vernietigen.
- Montage: Zestien getapte gaten – acht aan de achterkant voor de lagerbehuizing, acht aan de voorkant voor een polycarbonaat deksel – moeten precies gepositioneerd zijn om structurele integriteit te behouden.
- Blade Clearance: Een zeer strakke clearance fit tussen de behuizingscaviteit en de bladen zorgt voor maximale energieoverdracht en minimaliseert efficiëntieverlies.
Ontwerp En Vezel Routing
We begonnen met het uitvoeren van unit tests op het CAD model om toleranties te verifiëren. De tests onthulden dat het ondermaaten van de boor met ongeveer 0,05 mm in CAD de vereiste +0,025 mm fit opleverde wanneer geprint. We vervingen ook alle getapte gaten door heat‑set insert cavities om betrouwbare bevestiging in de polymermatrix te garanderen.
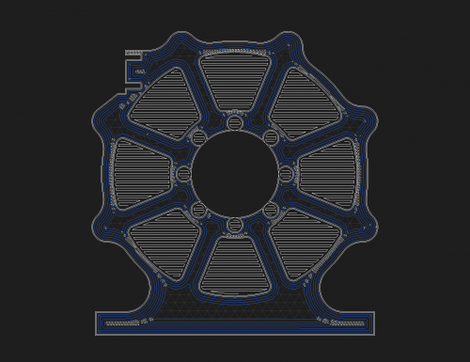
Om de structuur te versterken, werden concentrische carbon‑fiber ringen geroute door het onderdeel in Eiger. De achterwand, die de meerderheid van de last draagt, kreeg een volledige complement van ringen, terwijl elke buitenwandlaag een enkele ring incorporeerde. Deze strategie verhoogt hoopsterkte met minimaal materiaal, wat het onderdeel licht houdt.
Dimensionale Verificatie
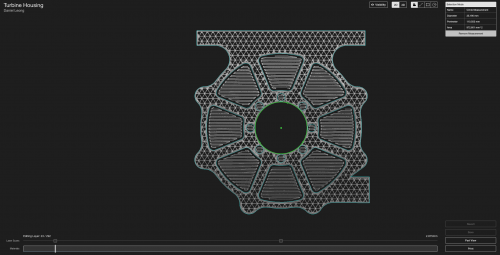
Hoewel de turbine body op een Mark Two past, kozen we de Mark X voor zijn laser‑gebaseerde dimensionale verificatie capaciteit. Twee laserscans werden geconfigureerd: één om de lagerbehuizing koppeloppervlak te inspecteren en een ander om de caviteitsdiameter te verifiëren. Tijdens het printen werd elke scan in Eiger gecontroleerd, wat een dimensionale fout van slechts 0,01 mm bevestigde – goed binnen tolerantie.
Volgende Stappen
Na het printen installeerden we de heat‑set inserts en boutten de aluminium lagerbehuizing. De complete assemblage woog slechts 170 g vergeleken met de 570 g aluminium tegenhanger – een reductie van 70% in massa. Met de behuizing gevalideerd, gingen we over tot het ontwerpen en printen van de lagerbehuizing, wat in Deel 2 gedetailleerd zal worden.
Lees Deel 2 van deze serie voor het lagerbehuizing ontwerp, en volg ons op Facebook, Twitter, Instagram, en LinkedIn voor meer updates.
3d printen
- 10 expert tips voor het optimaliseren van FDM 3D-printontwerpen
- Metaal 3D‑Print Toepassingen: Geavanceerde Use Cases – Deel 2
- Een 3D‑Geprinte Tesla Turbine Ontwerpen – Deel 1: De Behuizing Hercreëren met Markforged
- In‑Process Inspectie: 3D‑Geprinte Onderdeel Kwaliteit Verhogen
- Technisch Ontwerp van een Volledig 3D-geprinte Schokdemper met Industriële Onyx
- Productie Revolutie: Markforged's 3D-geprinte Spoel-dispenser Innovatie
- 3D-geprinte Drone Maakt Snelle, Kosteneffectieve Dataverzameling in Antarctica Mogelijk
- Dimensionale nauwkeurigheid in 3D-geprinte onderdelen garanderen
- Versterken van 3D-geprinte Onderdelen: Bewezen Technieken
- Geavanceerde inspectiestrategieën voor 3D-geprinte motoronderdelen – Deel 3
- Cylindriciteit in GD&T: Precieze Rondheid en Rechtlijnigheid Bereiken